摘要
为探究宏观尺寸可控的各向异性石墨烯复合气凝胶的制备与性能,本文创新地采用“水塑性发泡”和“简单湿压组装法”相结合的方式,实现了经还原发泡的单层氧化石墨烯复合气凝胶单元向宏观尺寸可控的多层结构的定向组装。该方法基于氧化石墨烯片层在压力作用下产生的毛细力,使单元间界面处的氧化石墨烯片(GO)相互扩散,在干燥过程中依靠氢键与 π-π 作用力重新堆叠,最终形成宏观尺寸可控的石墨烯复合气凝胶块体。所得气凝胶得益于碳纳米管(CNT)增强骨架,垂直于片层堆积方向展现出卓越的压缩回弹性,历经 500 次压缩循环仍可恢复初始体积。热学性能方面呈现显著各向异性,平行于片层方向具有良好的导热性,热导率为 11 W/ (m·K),沿片层堆积方向具有隔热性,热导率为 1. 19 W/ (m·K)。当热源方向与片层排列平行时,温度沿片层方向均匀分布;而与片层排列方向垂直时,复合气凝胶内大量的孔隙结构阻断了固体热传导,气凝胶块体上下表面平均温差达到 80 ℃。综上,此各向异性石墨烯复合气凝胶凭借独特制备工艺与性能特点,在航空航天、电子信息等领域拥有广阔应用前景,有望助力相关行业的材料技术革新与发展。
Abstract
In order to investigate the preparation and properties of anisotropic graphene oxide composite aerogels with controllable macroscopic size, this paper innovatively adopts the combination of “water plastic foaming” and “ simple wet-pressing assembly” to realize the directional assembly of single-layer graphene oxide composite aerogel units after reduction and foaming into a multilayer structure with controllable macroscopic size. The method is based on the capillary force generated by the graphene oxide flakes under pressure, which causes the graphene oxide (GO) flakes at the interfaces between the units to diffuse with each other, and then be re-stacked during the drying process by relying on hydrogen bonding and the π-π forces,and finally formed the graphene composite aerogel with controllable macroscopic size. The resulting aerogels exhibit excellent compression resilience perpendicular to the sheet stacking direction attributed to the carbon nanotube ( CNT) reinforced skeleton. The initial volume can be restored after 500 compression cycles.Significantly, it exhibits anisotropic thermal properties. In the direction parallel to the lamellar layers, it demonstrates high thermal conductivity of 11 W/ ( m·K) . Along the lamellar stacking direction, it shows thermal insulation properties, with a thermal conductivity of 1. 19 W/ (m·K). When the heat source direction is parallel to the arrangement of layers, the temperature distributes uniformly along the layers. Conversely,when the heat source direction is perpendicular to the arrangement of layers, the numerous pores in the composite aerogel impede solid heat conduction, leading to an average temperature difference of 80 ℃ between the upper and lower surfaces of aerogel blocks. In conclusion, owing to its unique preparation process and performance characteristics, this anisotropic graphene composite aerogel shows broad application prospects in aerospace, electronic information, energy, and other fields, and is expected to promote technological innovation in related material industries.
Keywords
气凝胶作为一种具有超低密度、高孔隙率和高比表面积的纳米材料[1-2],自问世以来便在材料科学领域备受瞩目。其独特的结构赋予了气凝胶诸如优异的隔热性[3]、吸音性[1]、轻质等特性,在众多领域展现出了潜在的应用价值。全碳气凝胶作为气凝胶家族的关键成员,集成了气凝胶和碳材料的众多优异特性,如良好的化学稳定性、导电性等[4-6] 在全碳气凝胶中,传统的各向同性气凝胶在某些特定应用场景下逐渐暴露出其局限性[7-8]。如无法有效地实现热量的定向传导或阻隔,限制了其在隔热、散热场景的进一步应用[9-11]。相比之下,各向异性全碳气凝胶则能够依据不同方向的需求展现出差异化的性能,在实际应用过程中具备显著优势[12-13]。例如在平行于特定方向上可实现高效的热量传递,通过引入纤维素、碳纳米管在垂直方向上则提供良好的隔热或缓冲性能[14-16],使其在航空航天、能源存储与转换[16]、智能穿戴设备[13] 等众多科技领域中具有广阔的应用前景。Wu 等[8] 系统地总结了近年来制备各向异性全碳气凝胶的方法及多功能应用,如通过控制冷冻过程中冰晶体的生长来诱导石墨烯片的排列的定向冷冻铸造法[17-19];利用氧化石墨烯(GO)液晶(LCs)的固有取向特性实现石墨烯片的自组装排列的自组装诱导取向法[20-21];通过施加剪切力使 GO 片沿流动方向排列的剪切诱导取向法[22-23]。但面临工业化生产过程中,对冷冻参数要求苛刻,精确的控制参数颇具挑战,需要复杂且昂贵的设备和技术,增加了生产成本和生产难度。自组装诱导取向法,难以实现长程有序的取向。而剪切诱导取向法,在实际操作中,难以精确控制剪切力的大小、方向和作用时间,致使气凝胶的取向程度和方向难以精准调控,影响产品质量的稳定性和一致性。因此,如何简单、高效、可控且低成本的获得长程有序的各向异性石墨烯气凝胶是亟需解决的问题。
基于此,Pang 等[24] 根据 PU 材料的热塑性发泡过程,提出了采用“自上而下”的固体发泡的方式制备气凝胶(文中称为“水塑性发泡”)。利用GO 固体膜亲水易于被水分子插层,增大层间距减弱层间作用的特点,赋予固体膜塑性特质。借助水合肼与 GO 片含氧基团发生化学反应,使产生的气体在 GO 固体膜的层间空间中积聚形成气泡,搭建凝聚骨架。在后续低温干燥过程中,湿凝胶中的液体被气态取代,GO 片层壁面在毛细管力驱动下相互贴合、联结,逐步构建形成连贯且稳固的碳骨架。最终获得的气凝胶具有无缝基底连接的双曲面网络结构,兼具高取向性与机械强度。该方法不仅简化了传统冷冻干燥流程,有效提高生产效率并降低成本,还可实现对气凝胶微观结构的调控,为其大规模生产提供了新的技术路径。另一方面,为了打造宏观尺寸的石墨烯材料,Cheng 等[25-26]创新性地提出了基于 GO 的“湿压组装”策略。该工艺通过施加外界压力及 GO 片层间毛细力的协同作用,驱动湿润态 GO 单元在多层界面处发生定向扩散。在后续干燥过程中,随着水分蒸发,界面处 GO 片层在氢键及 π-π 作用下重新堆叠并实现紧密接触,最终形成由多单元构成的宏观块体材料。这种通过“简单湿压组装”实现石墨烯材料宏观尺寸可控的制备方法,突破了传统石墨烯气凝胶制备中存在的尺寸小、不可控的技术瓶颈,为其在工程化应用奠定了重要基础。
综上,本文开发了一种简单、高效、宏观尺寸可控的石墨烯复合气凝胶制备方法。通过“水塑性发泡”制备湿凝聚胶单元,与“简单湿压组装”相结合,实现宏观尺寸可控的石墨烯复合气凝胶块体的制备,有效克服了上述传统制备工艺的缺点,并引入碳纳米管(CNT)增强复合气凝胶块体的骨架强度。通过力学、热学性能测试及红外热成像技术探究该复合气凝胶力学性能表现及热学性能的各向异性。
1 实验
1.1 材料
碳纳米管(CNT),管径 8 nm,管长 20 μm,青岛超瑞纳米科技有限公司;氧化石墨烯(GO),多凌新材料科技股份有限公司;水合肼,茂名市雄大化工有限公司。
1.2 实验方法
1.2.1 石墨烯气凝胶及石墨烯复合气凝胶的制备
将总固含为 4% 的 GO 或 GO 与 CNT 粉料(GO∶ CNT= 9. 5∶ 0. 5、9. 3∶ 0. 7、9∶ 1)分别置于去离子水中,通过超声分散搅拌使 GO、GO 与 CNT在分散液中均匀分散,后对上述浆料在 70 MPa压力下进行均质,得到 GO 浆料、GO@ CNT(x∶ y)(x∶ y分别取 9. 5 ∶ 0. 5、9. 3 ∶ 0. 7、9 ∶ 1) 复合浆料。利用实验型涂布设备将浆料均匀涂抹在 PET 基材上,并将涂布有浆料的带基材一同置于烘箱中,在 60 ℃ 下干燥 4 h, 分别得到 GO 膜、GO @CNT(x∶ y)复合膜。利用“水塑性发泡”的方式[24],将干燥后的 GO 膜、GO@ CNT(x∶ y)复合膜经去离子水润湿后,置于 50 ℃、15% 浓度的水合肼溶液中,反应 20~ 30 s。对上述发泡后的湿凝聚用去离子水清洗,去除多余水合肼后,在 60 ℃ 下鼓风干燥4 h,得到氧化石墨烯气凝胶和氧化石墨烯复合气凝胶,分别命名为 GOA 和 GOA@ CNT(x∶ y)。将上述样品在氮气(N2)气氛下以 5 ℃/ min 的加热速率在 900 ℃下退火 120 min。随后对退火后样品在氮气(N2)气氛下,采用实验型弗拉德石墨化炉以 3 ℃/ min 的升温速率在2 800 ℃石墨化温度下处理 120 min,得到石墨烯气凝胶及石墨烯复合气凝胶,分别命名为 GA 和 GA@ CNT(x∶ y)。
1.2.2 宏观尺寸可控的石墨烯复合气凝胶的制备
利用“简单湿压组装”的方式,将单个 GO@CNT(9∶ 1)湿凝胶层层堆叠,在 60 ℃ 鼓风干燥,且干燥的过程中进行负重,负重压延的压力根据堆叠层数 n 来计算,具体公式为 n × 单片陶瓷板的质量(每块陶瓷板约 50 g,n≥2),得到多层氧化石墨烯复合气凝胶,命名为 M-GOA@ CNT(9∶ 1)。将干燥后样品在氮气(N2)气氛下以 5 ℃/ min 的加热速率在 900 ℃下退火 120 min,随后将退火后的样品在氮气(N2)气氛下,以 3 ℃/ min 的升温速率在2 800 ℃石墨化温度下处理 120 min,最终得到宏观尺寸可控的石墨烯复合气凝胶,命名为M-GA@ CNT(9∶ 1)。
1.3 样品测试与表征
1.3.1 样品形貌与结构表征
采用 DV2T 型旋转粘度计对浆料样品粘度进行监测。通过日立 SU8600 型超高分辨场发射扫描电子显微镜对气凝胶截面微观结构进行分析。采用 invia reflex 型拉曼光谱仪对样品的缺陷和晶体结构进行分析,室温下连续扫描范围 100~4 000 cm-1,激光波长 λ 为 532 nm。通过粉末 X射线衍射(Cu Kα,λ= 0. 154 nm)研究晶体结构。利用近似密度法对不同厚度的石墨烯复合气凝胶孔隙率进行估算[27]
(1)
式中:P 为孔隙率;ρ0 为石墨烯复合气凝胶的实际密度,将石墨烯复合气凝胶裁剪为规则尺寸,通过计算得到; ρ 为石墨烯的理论密度,取2. 2 g/ cm3。
1.3.2 力学性能测试
压缩回弹性能测试:采用岛津 AGS-X500N 型电子万能试验机,参考 GB/ T 343361—2017《纳米气凝胶复合绝热制品》[28],压缩回弹率计算公式为
(2)
式中:R 为压缩回弹率;h0 为初始厚度,mm;为恢复厚度,mm。计算 3 个样品压缩回弹率的平均值为最终结果,修约至 1%。
层间剥离力测试:参照 GB/ T2792—2014 标准[29],采用科健 KJ-1066 型电子拉力试验机对样品进行层间剥离强度测试,每组测试样条数量不少于 5 个,取中间数据平均值为最终测试结果。
压缩循环测试:采用岛津 AGS-X500N 型电子万能试验机,实验速率为 2 mm/ min。试样大小为 30 mm × 30 mm。将试样压缩到 80% 应变后撤销加载,使试样恢复到初始位置,监控实验过程中的载荷和位移。重复上述步骤,共进行 500 次循环压缩。
1.3.3 热学性能测试
纵向(轴向)导热性能测试:采用耐驰 LFA467 型闪射法导热仪;参考 ASTM—E1461《闪光法测定固定导热性的标准试验方法》[30],待测样品直径为 25. 4 mm。导热系数= 热扩散系数 ×密度 × 比热容(比热容:0. 85 J/(g·K))。
横向(径向) 导热性能测试:采用瑞岭 LW9389 型界面材料热阻及导热系数测定仪对尺寸为 25. 4 mm × 25. 4 mm × 10 mm 复合气凝胶样品横向热导率进行测试。
采用富士 X-T1 型红外摄像机,系统观测复合气凝胶在热源作用下红外热成像的动态演变过程。选取尺寸为 50 mm × 50 mm × 50 mm 的多层石墨烯复合气凝胶样品 M-GA@ CNT(9∶ 1),将其置于 150 ℃恒温热源上,实时记录热传输进程中的红外影像变化。为分析热传导特性,在样品表面选取 3 个特征点:平行于拍摄方向的表面中心点(点 1)、上表面边缘点(点 2) 及面内中心点(点3),并持续监测不同时刻下 3 个特征点的实时温度数据。
2 结果与讨论
2.1 GO 与 GO@ CNT(x∶ y)复合浆料粘度
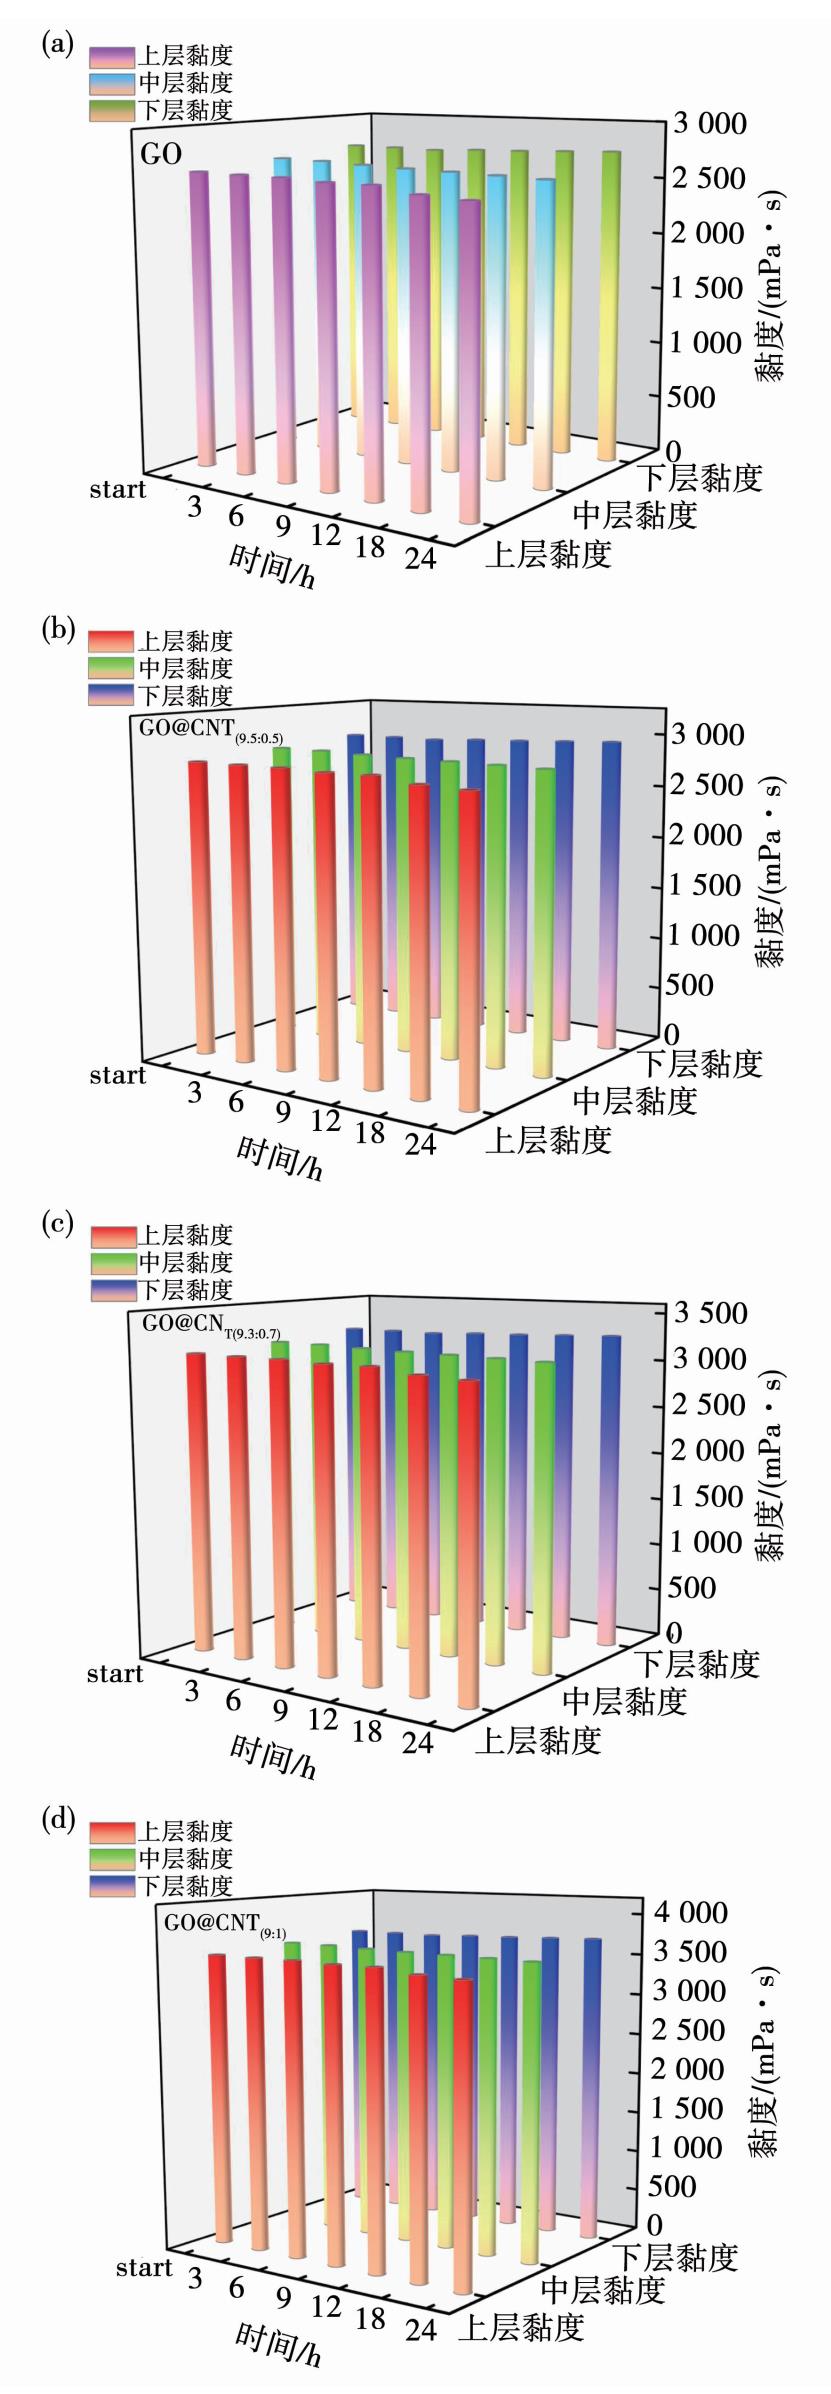
图 1 展示了 GO 与 GO@ CNT(x∶ y) 复合浆料在不同时间的粘度监测结果。对不同时间下浆料上、中、下 3 个位置点的粘度进行统计分析后发现,GO 及 GO@ CNT(x∶ y)复合浆料在各时间点时 3点位置的粘度数值相近。这一结果表明,在当前的浆料制备工艺条件下,GO 和 GO@ CNT(x∶ y)浆料分散均匀,并且在长时间内能够保持稳定,不发生沉降现象。
图
1
不同时间不同浆料上、中、下位置黏度
Fig.
1
Viscosity at top, middle and bottom positions of slurries at different times: (a) GO; (b) GO@CNT(9. 5∶ 0. 5);(c) GO@ CNT(9. 3∶ 0. 7);(d) GO@CNT(9∶ 1)
2.2 石墨烯气凝胶 GA 及石墨烯复合气凝胶 GA@ CNT(x∶ y)的对比
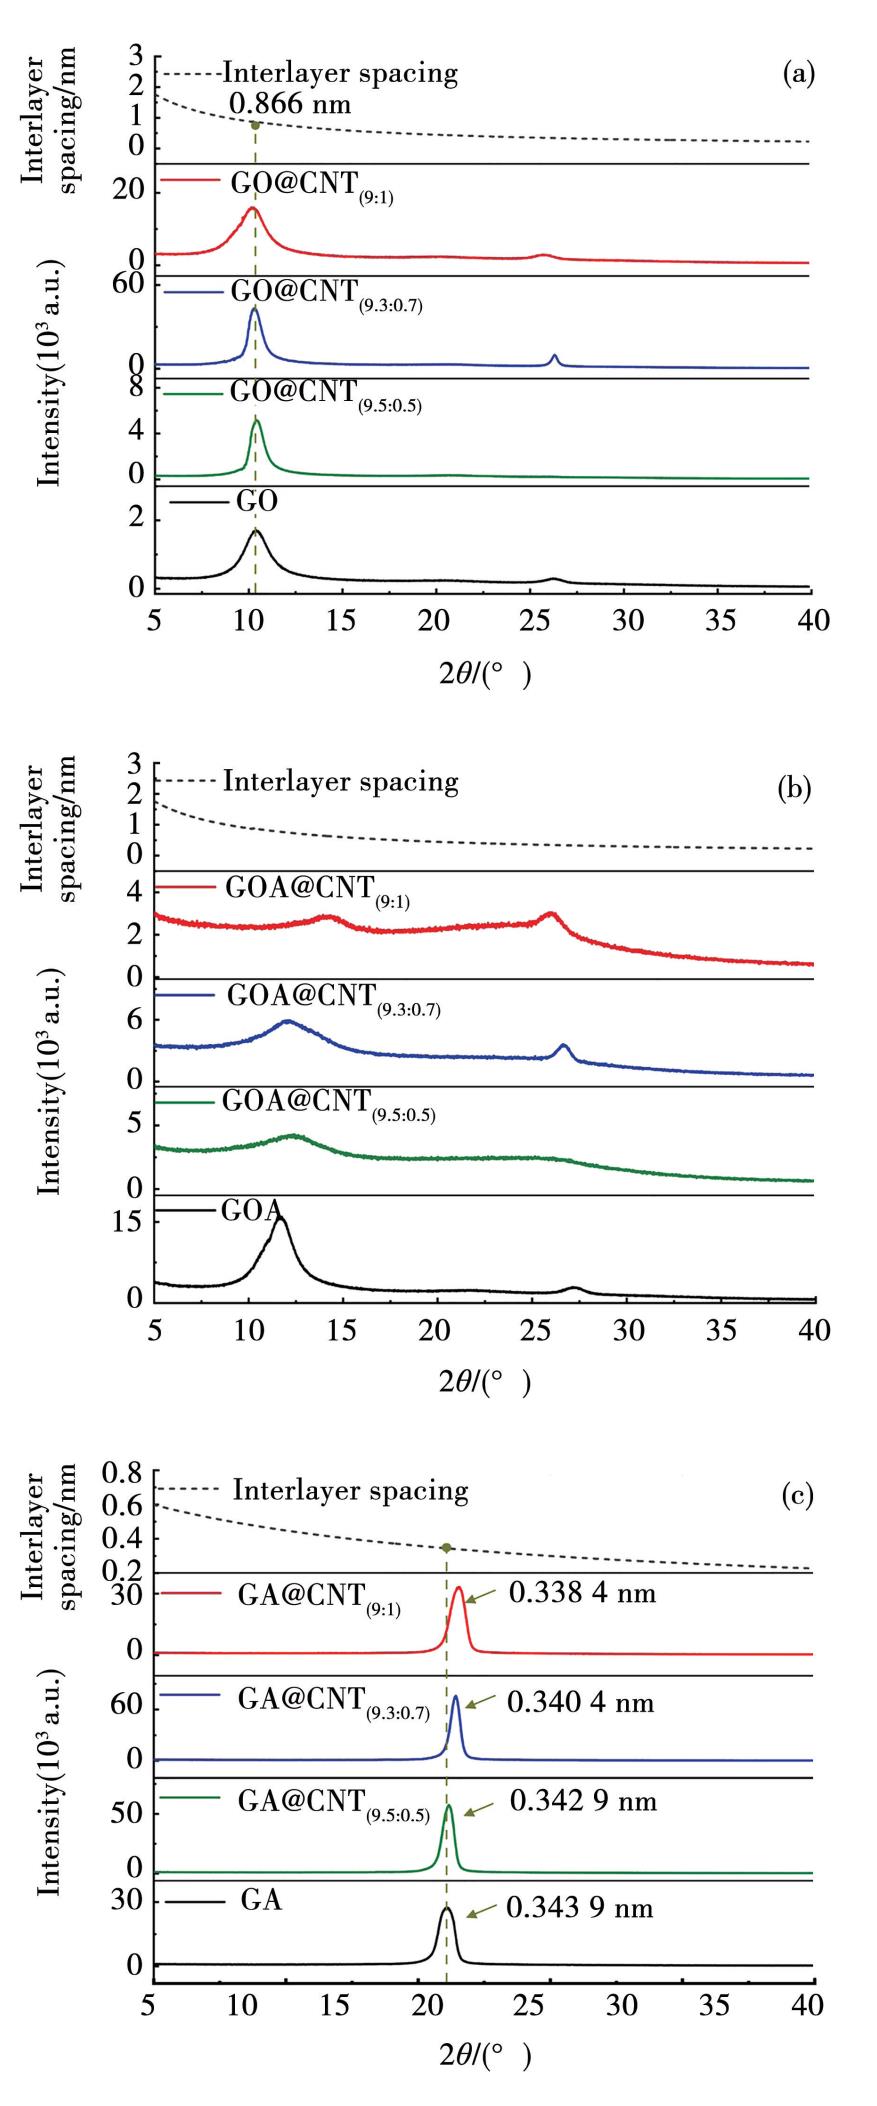
图 2(a)为不同 CNT 含量的 GO 复合薄膜材料 XRD 衍射谱图,随着 CNT 含量的增加,GO@CNT(9. 5∶ 0. 5)、GO@ CNT(9. 3∶ 0. 7)、GO@ CNT(9∶ 1) 的衍射峰逐渐向低角度方向漂移,这是由于 CNT 在GO 中起到一定的支撑和间隔作用。由于 CNT 本身的结构特性,在一定程度上可以阻止氧化石墨烯片层的过度堆叠,这与 Lv 等[31]所报道的一致。
图
2
不同 CNT 含量氧化石墨烯复合膜(a)、氧化石墨烯复合气凝胶(b)和石墨烯复合气凝胶( c)的 XRD 谱图
Fig.
2
XRD patterns of graphene oxide composite film(a), graphene oxide composite aerogel ( b),graphene composite aerogel ( c) with different CNT contents
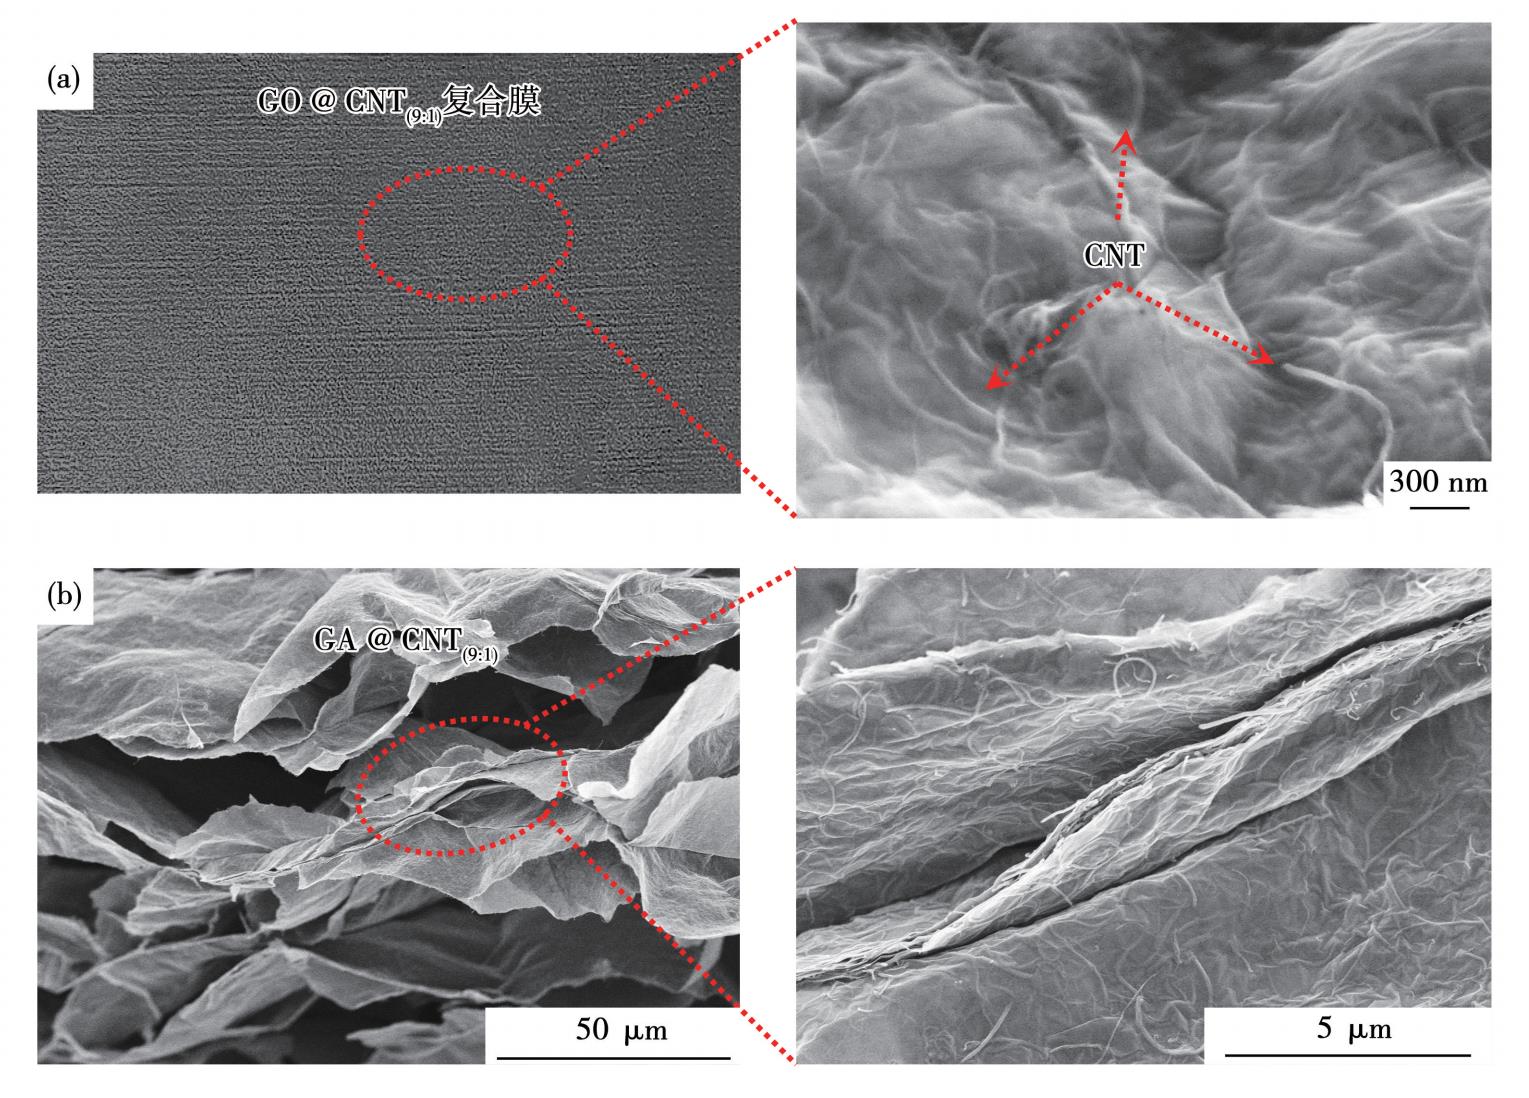
图 2(b)为经水合肼还原发泡后的氧化石墨烯及其复合气凝胶,随着化学还原,大量的含氧基团脱落,GOA@ CNT(9. 5∶ 0. 5)、GOA @ CNT(9. 3∶ 0. 7)、GOA @ CNT(9∶ 1)在 26°的(002)晶面显现并出现较宽的衍射峰[32]。图 2(c)展示了经2 800 ℃ 高温石墨化处理后的石墨烯气凝胶 GA 及石墨烯复合气凝胶 GA@ CNT(x∶ y) 。在2 800 ℃ 的高温环境中,碳原子活性大幅提升,拥有充足能量进行重排与键合。这一过程有利于将前驱体材料内的碳原子逐步规整为石墨烯特有的二维蜂窝状晶格结构,显著提高材料的石墨化程度,进而获得结构更为完美、有序的石墨烯,提升了石墨烯气凝胶的质量与性能[33]。从图 2(c) 中能够清晰观察到,高温热处理后,(002) 晶面的衍射峰强度增强。并且,随着 CNT 含量的增加,材料整体结构愈发规整有序。鉴于碳纳米管具有较高的结晶度和良好的石墨化结构,其加入对改善氧化石墨烯的石墨化程度有促进作用[34]。根据布拉格方程[35] 得到GA、GA @ CNT(9. 5∶ 0. 5)、GA @ CNT(9. 3∶ 0. 7)、GA @CNT(9∶ 1)在(002) 晶面间距分别为 0. 343 9、0. 342 9、0. 340 4、0. 338 4 nm,即随着碳纳米管含量的增加,晶面间距降低。图 3(a) 为 GO@CNT(9∶ 1)复合膜及表面其微观形貌,得益于分子间的范德华力、二者结构中共轭 π 电子体系引发的π-π 相互作用以及干燥过程中 GO 产生的自组装驱动力的协同作用,CNT 在空间上平行于 GO 片并紧密附着在 GO 片上。图 3(b)为石墨化后 GA@ CNT(9∶ 1)的微观形貌及其局部放大图。可以清楚地观察到,GO 和 CNT 混合的固体薄膜在经历固体发泡、高温还原后,CNT 仍紧密地粘附于石墨烯片表面,均未出现脱落,进一步证实了 CNT与石墨烯之间存在着强的相互作用力。
图
3
(a)GO@CNT(9∶1)复合膜外观及其微观形貌以及(b)石墨化后 GA@CNT(9∶1) 复合气凝胶微观形貌及局部放大图
Fig.
3
(a) GO@ CNT(9∶ 1)composite film appearance and its microscopic morphology;(b) micro-morphology and local magnification of GA@ CNT(9∶ 1)composite aerogel after graphitization
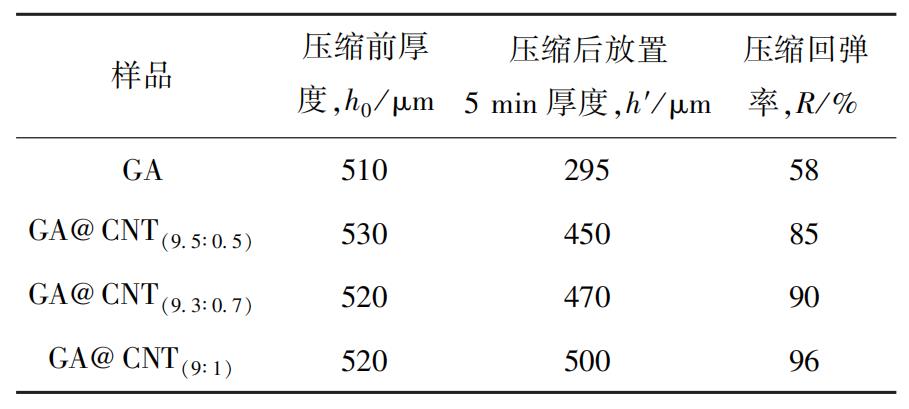
表 1 为上述样品压缩回弹性能数据统计,随着 CNT 含量的增加,样品回弹率上升。这是由于在复合膜制备过程中,GO 与 CNT 通过自组装机制,实现 CNT 在 GO 片层表面的均匀附着。在构建气凝胶骨架时,还原剂与片层官能团进行反应,产生微气囊,撑开由自组装堆积的氧化石墨烯片层,仍旧保持 CNT 在骨架上的均匀分布。随后的高温热还原阶段,去除多余含氧官能团的同时碳原子的热运动加剧,CNT 的碳原子与石墨烯片上的碳原子之间的距离进一步缩短,它们之间的相互作用增强,使得 CNT 与石墨烯片之间的结合更加牢固。因此在一定添加量下,CNT 与石墨烯碳骨架的协同作用,可以提高碳骨架整体的抗压性能。
表
1
样品压缩回弹率
Table
1
Compression resilience of samples
2.3 利用“简单湿压组装”法制备石墨烯复合气凝胶及其相关表征
为了获得大尺寸气凝胶块体,我们采用“简单湿压组装” 的方式,将经还原发泡的单层氧化石墨烯复合气凝胶单元(GOA@ CNT(9∶ 1))依次组装为多层氧化石墨烯复合气凝胶块体,简易流程图及实际操作如图 4 所示。水作为 GO 的良好分散溶剂,对 GO 片在水中的流动性起着重要的作用。由于每一个经还原发泡的气凝胶单元仍处于湿润状态,组装后的多层气凝胶在一定的压力下以及 GO 片的毛细力作用,每个单元间界面处的GO 片可以相互扩散。在干燥的过程中随着水分的蒸发,界面处的 GO 片在氢键以及 π-π 作用力下发生新的堆叠,实现紧密接触,最终形成由多个气凝胶单元组成的多层氧化石墨烯复合气凝胶(M-GOA@ CNT(9∶ 1))。
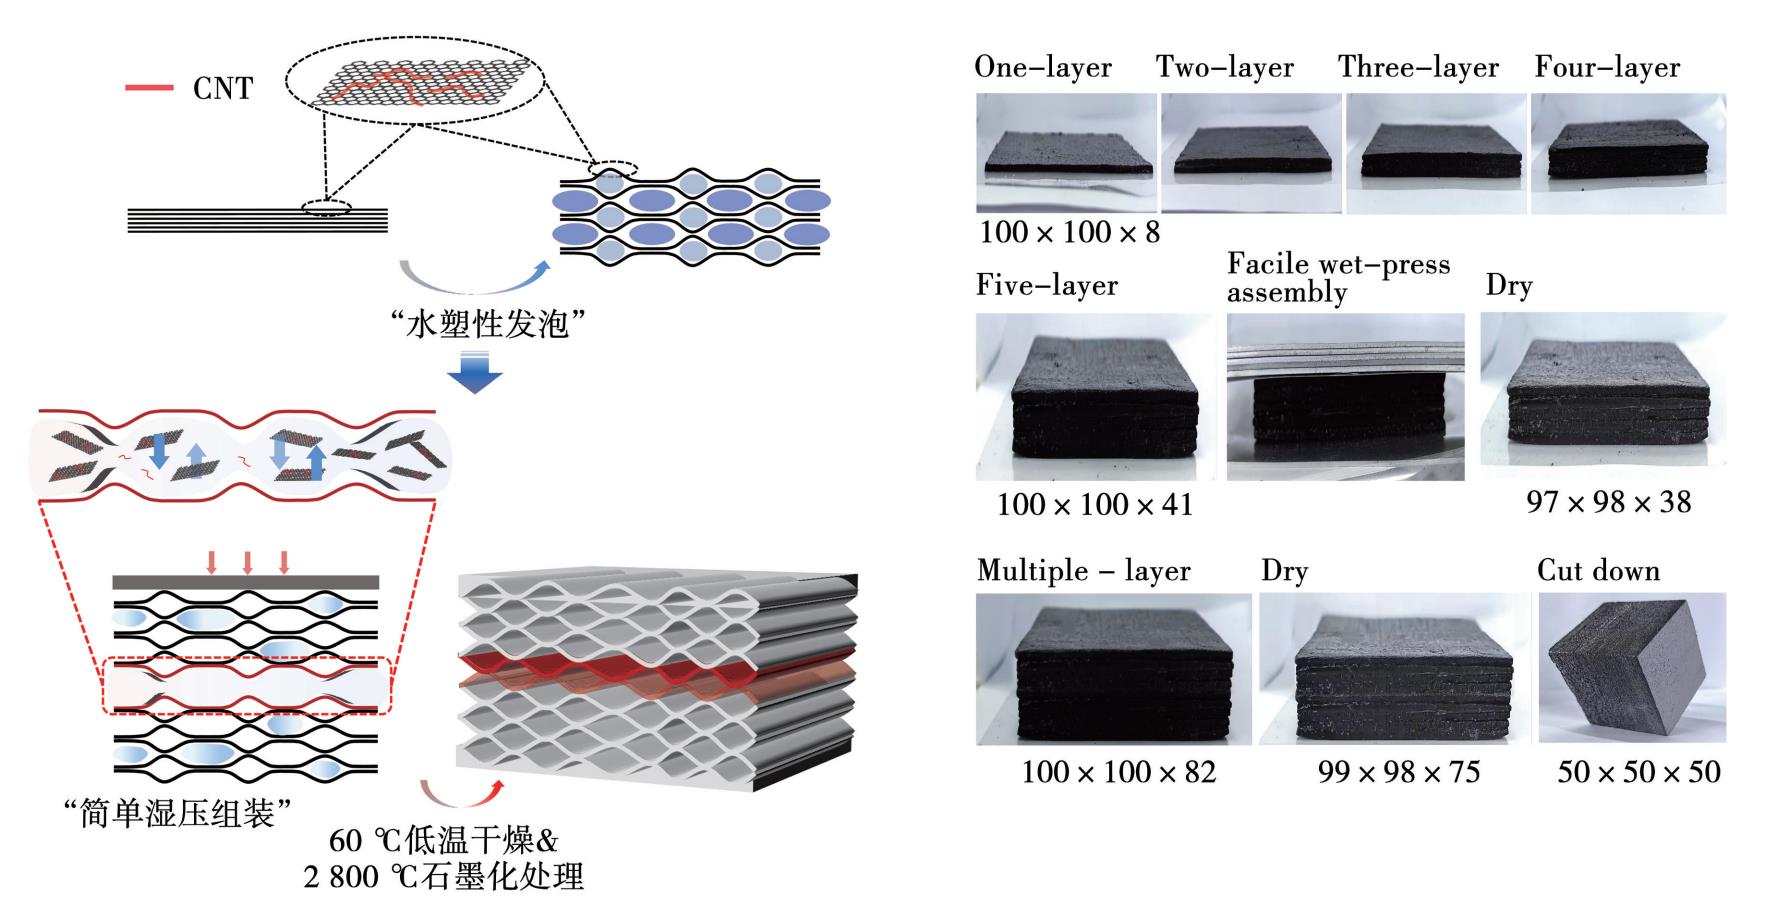
图
4
湿压法制备不同厚度石墨烯复合气凝胶流程与实例(单位:mm)
Fig.
4
Flow and example of preparing graphene composite aerogel with different thicknesses by wet-pressing method
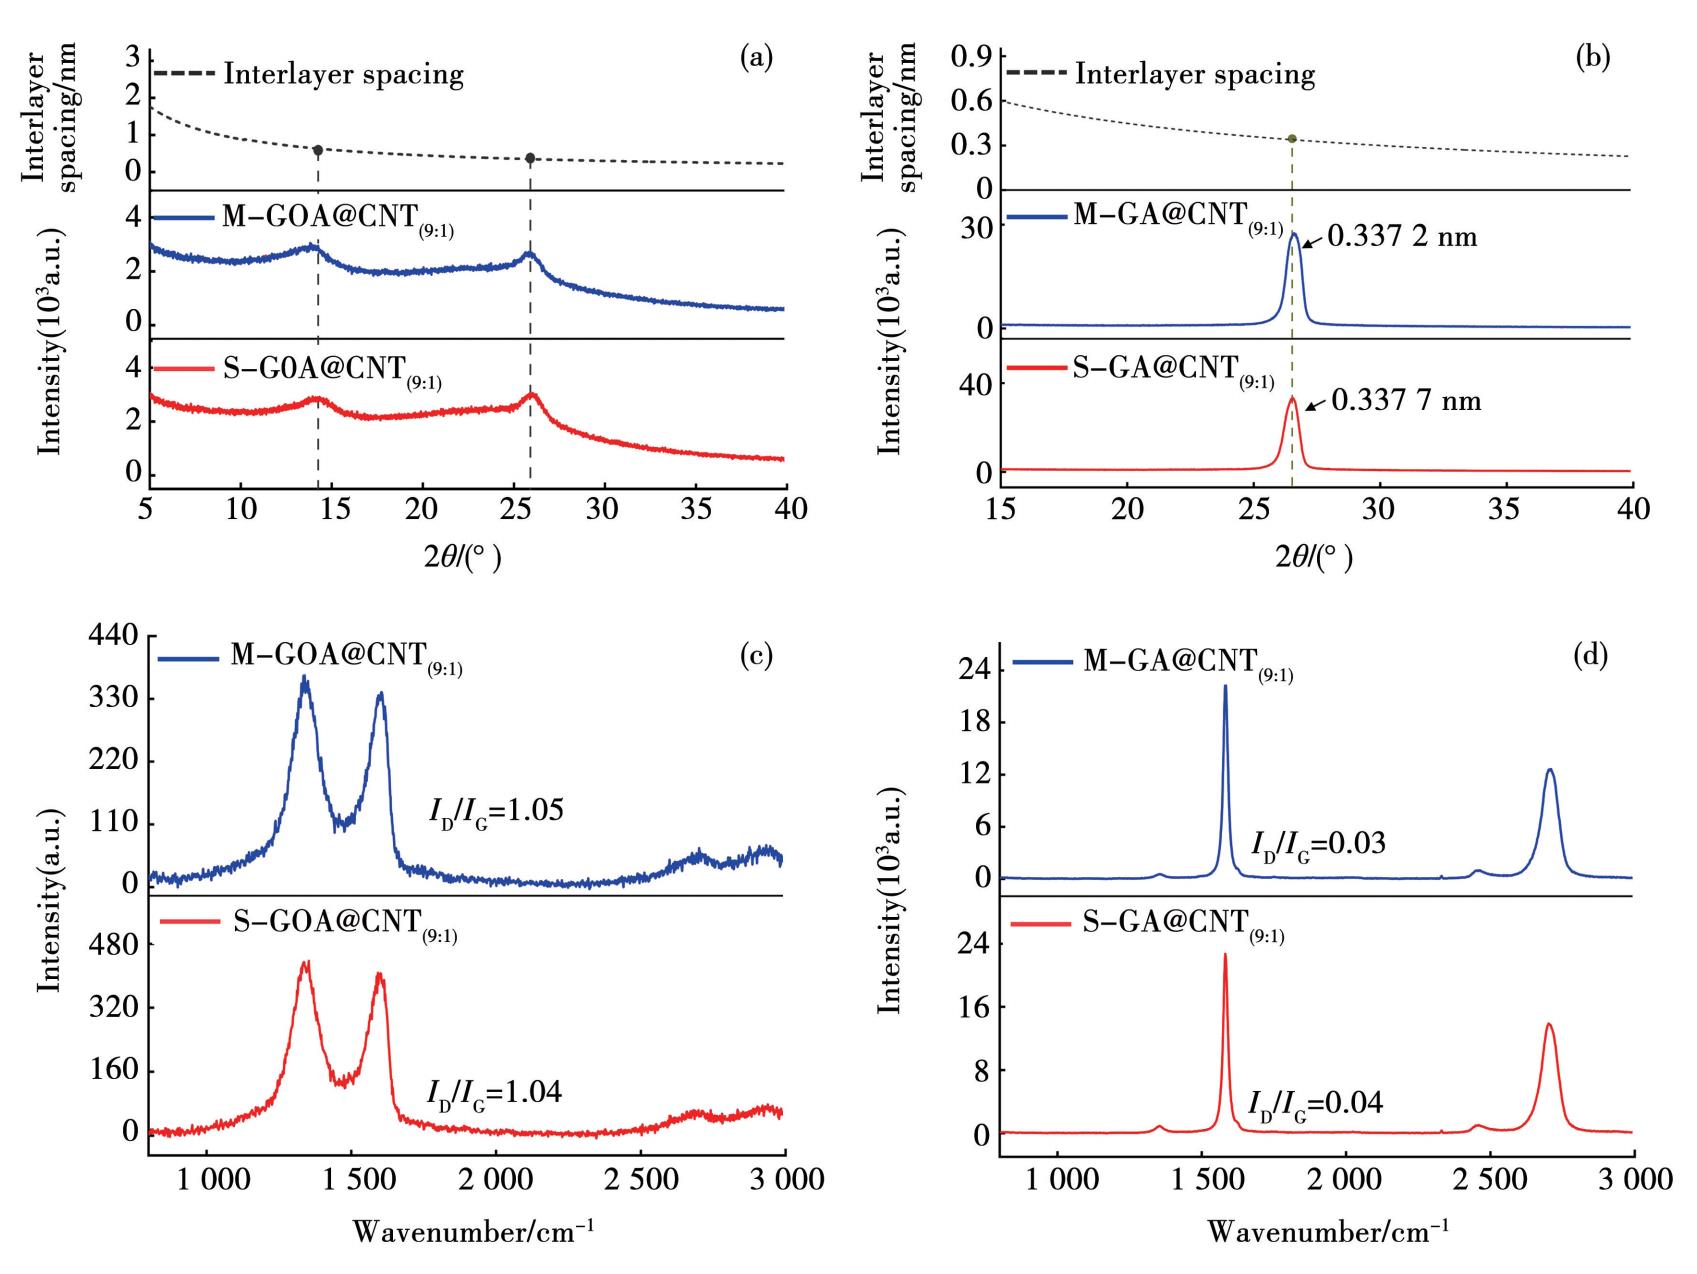
图 5(a)中给出了经还原发泡后的单层(SGOA@ CNT(9∶ 1)) 及多层氧化石墨烯复合气凝胶(M-GOA@ CNT(9∶ 1)) 的 XRD 衍射谱图。随着化学还原,大量的含氧基团脱落,单层、多层还原氧化石墨烯复合气凝胶在 26°附近的(002)晶面显现并出现较宽的衍射峰[32],且两种样品峰位保持一致。而经高温石墨化后单层(S-GA @CNT(9∶ 1))、多层石墨烯复合气凝胶(M-GA @CNT(9∶ 1)),如图 5(b)所示,在 26°的(002)晶面的衍射峰强度增强,表明两种样品均被充分还原,转化为石墨结构,且峰位仍基本保持一致。图 5(c)、(d)分别为上述样品的 Raman 衍射谱图。图 5(c)中两种样品均有明显的 D 峰(~ 1 350 cm-1)缺陷峰和与石墨烯中 sp2 杂化的碳原子的平面内振动有关的 G 峰(~ 1 580 cm-1),样品峰位基本保持一致,D 峰与 G 峰强度之比(ID/ IG 值)接近,具有相近的缺陷状态。经石墨化后,两种样品 D 峰(~ 1 350 cm-1)的强度减弱,气凝胶的缺陷数量减少。而 G 峰(~ 1 580 cm-1)的强度明显增加,意味着两种样品均具有较高的石墨化程度,这与XRD 结果一致。同时,在2 700 cm-1处,2D 峰出现,表明形成了石墨晶粒结构[27]。
图
5
不同材料的 XRD 及 Raman 衍射谱图:(a)、(c)S-GOA@CNT(9∶1)、M-GOA@CNT(9∶1)复合气凝胶;(b)、(d)S-GA@CNT(9∶1)、M-GA@CNT(9∶1)复合气凝胶
Fig.
5
XRD and Raman diffraction patterns ofdifferent materials: ( a), ( c) S - GOA@ CNT(9∶ 1), M-GOA@ CNT(9∶ 1)composite aerogels;(b),(d) S-GA@ CNT(9∶ 1), M-GA@ CNT(9∶ 1)composite aerogels
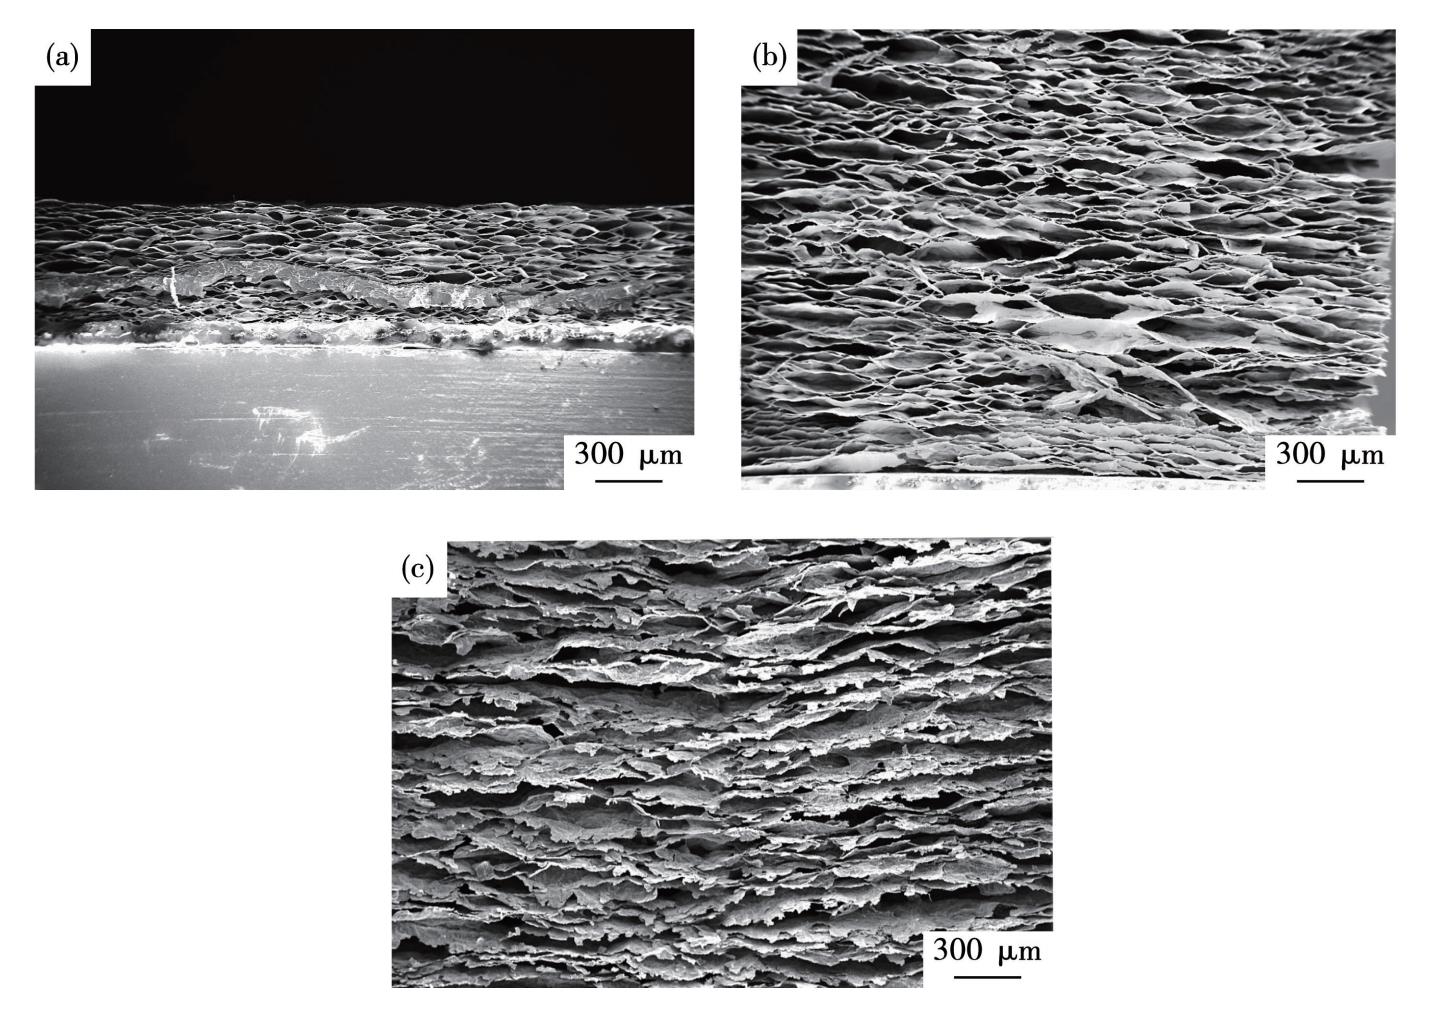
图 6(a)、(b)分别为经还原发泡后的 S-GOA@ CNT(9∶ 1)、M-GOA@ CNT(9∶ 1)复合气凝胶 SEM图,由微观形貌可知,利用“简单湿压组装” 方式的气凝胶未见明显分层,且经高温石墨化后仍能保持为整体,如图 6(c)所示。
图
6
(a)S-GOA@CNT(9∶1)、(b)M-GOA@CNT(9∶1)和(c)M-GA@CNT(9∶1)复合气凝胶 SEM 图
Fig.
6
SEM images of (a) S-GOA@ CNT(9∶ 1),(b) M-GOA@ CNT(9∶ 1)and(c) M-GA@ CNT(9∶ 1)composite aerogels
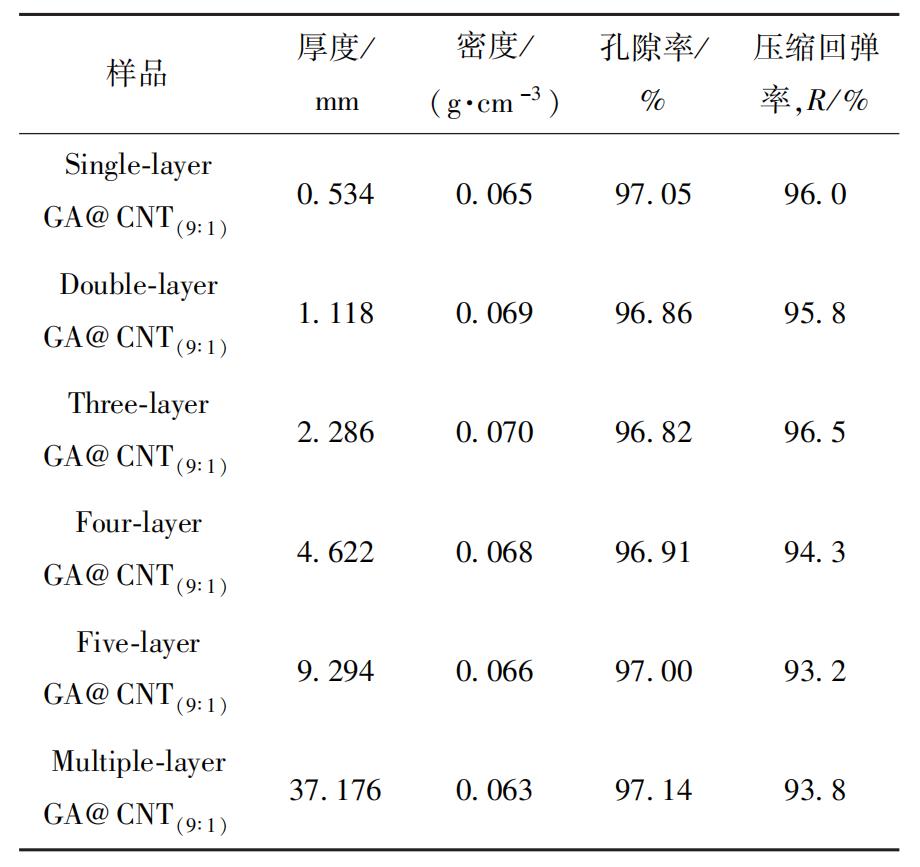
为了证明简单湿压法仅是对气凝胶单元的依次组装,未对材料的结构及其力学性能带来影响,利用近似密度计算法对不同厚度的石墨烯复合气凝胶孔隙率进行估算[27],并对不同层数复合气凝胶层间结合力进行测试。根据公式(1)和(2)计算的不同层数石墨烯复合气凝胶的孔隙率和压缩回弹率如表 2 所示。由表 2 数据可知,不同厚度的石墨烯复合气凝胶密度相近,孔隙率、压缩回弹率基本保持一致,表明通过简单的湿压法制备的石墨烯复合气凝胶仅通过每一个单元石墨烯复合气凝胶界面处的 GO 片相互扩散及毛细管力而彼此紧密连接,未使气凝胶整体的物理结构发生大的改变。
表
2
不同厚度的石墨烯复合气凝胶孔隙率及压缩回弹率
Table
2
Porosityand compression resilience of graphene composite aerogel with different thicknesses of porosity
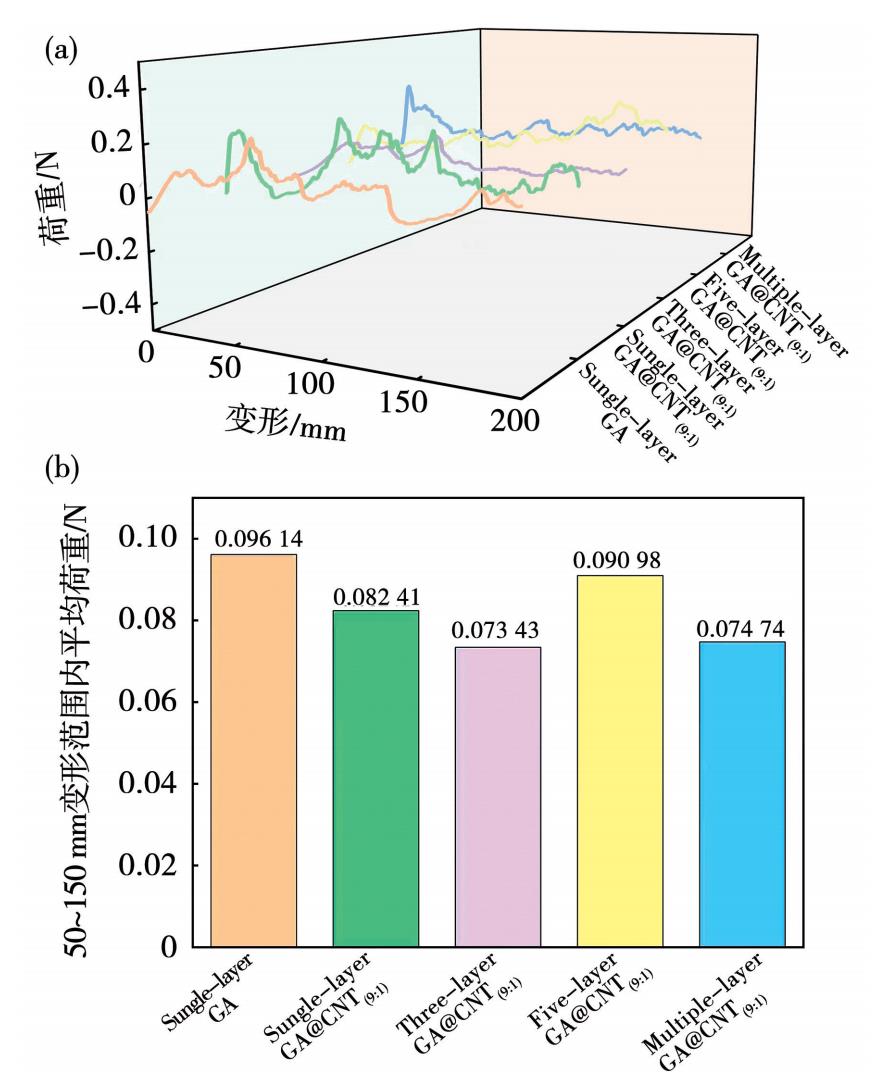
为进一步描述该现象,对不同厚度石墨烯复合气凝胶样品层间结合力进行统计。如图7 所示,对单层、3 层、5 层及多层石墨烯复合气凝胶样品层间结合力分别进行测量,取变形(剥离过程中被分离层的位移量)为 50~ 150 mm 时平均荷重作为 4 种样品的层间结合力的定量描述,结果表明不同厚度样品的层间力数值基本保持一致,进一步说明利用简单的湿压法制备的石墨烯复合气凝胶,仅通过各单元界面间 GO 片的相互接触紧密连接,这些接触区域的微观结构和相互作用不会对整体气凝胶结构有显著改变。
图
7
不同厚度石墨复合气凝胶(a)层间结合力曲线和(b)50 ~ 150 mm 变形范围内平均荷重
Fig.
7
( a ) interlayer bonding strength curve and(b) average load within the 50 - 150 mm deformation range of graphite composite aerogel with different thicknesses
2.4 石墨烯复合气凝胶块体力学、热学性能表征
2.4.1 石墨烯复合气凝胶块体 M-GA@ CNT(9∶ 1)力学性能
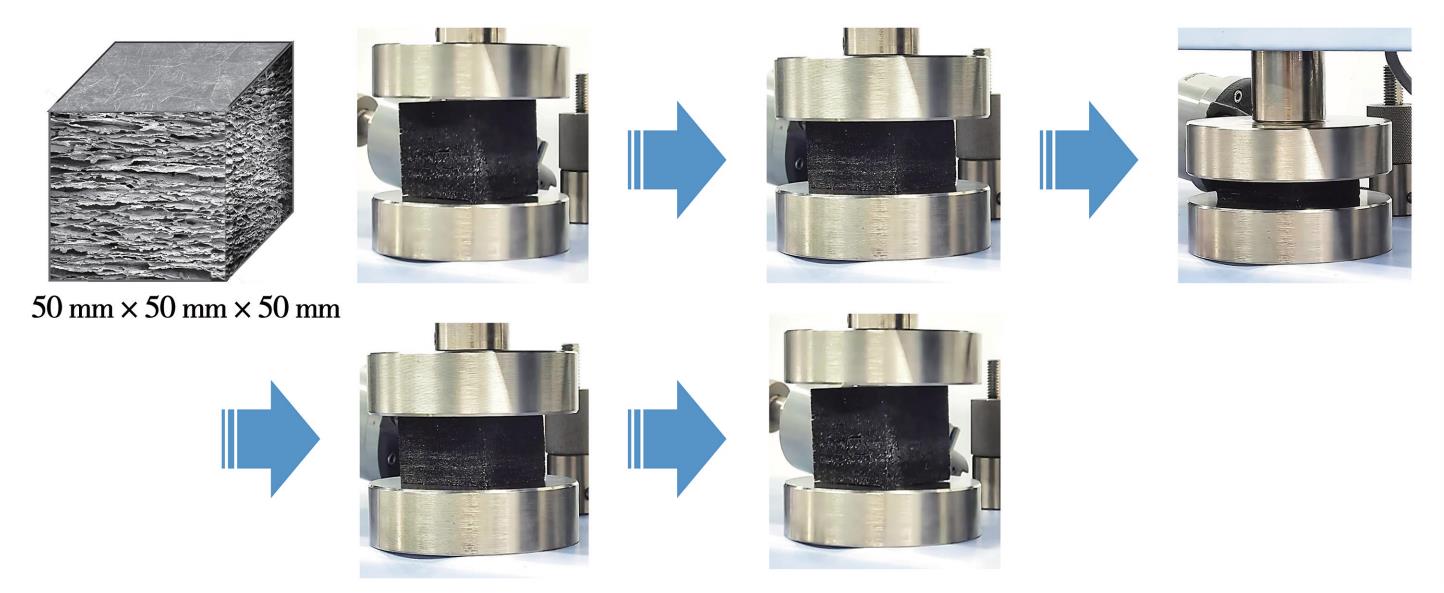
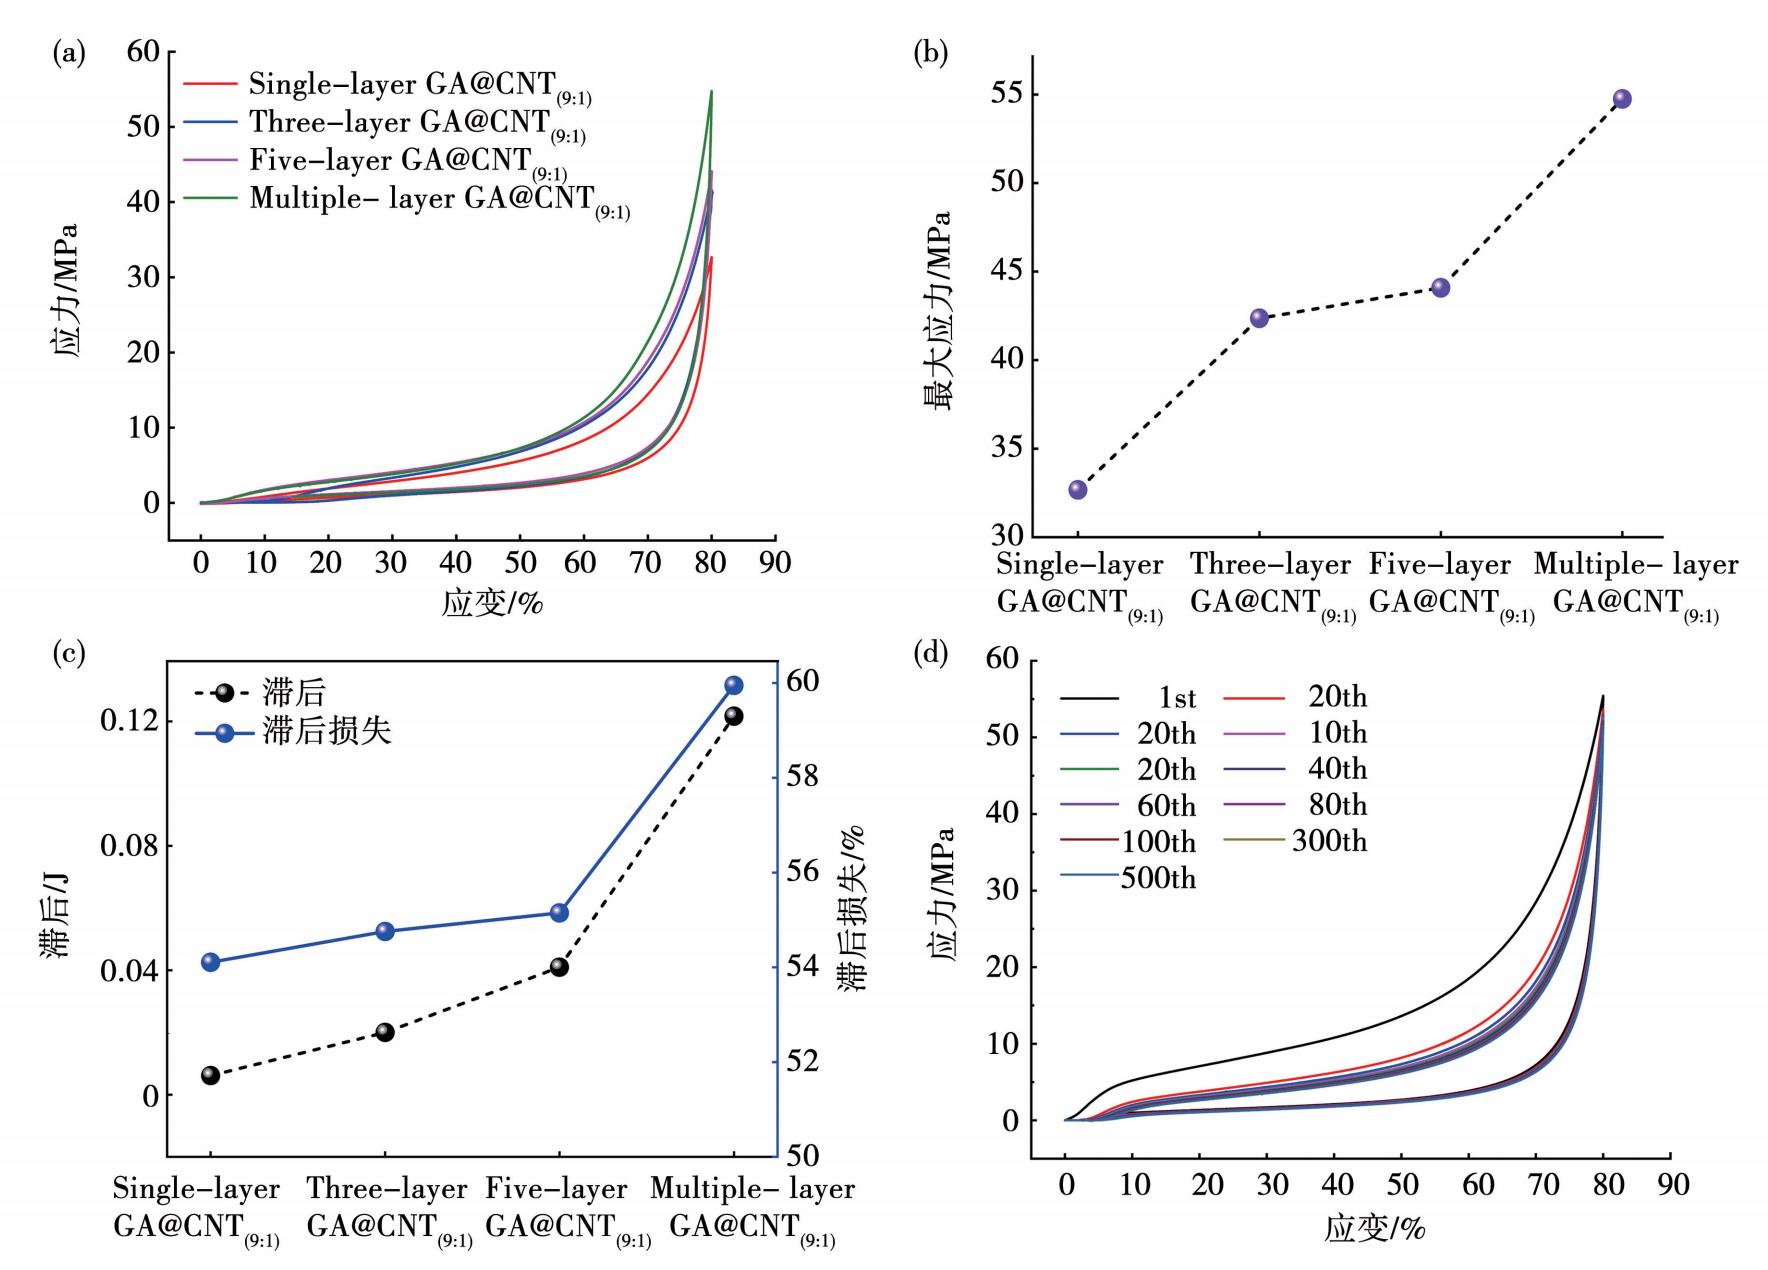
为了证明上述得到的复合气凝胶具有优异的力学性能以及各向异性,对样品进行了压缩测试和热学性能测试。图 8 为石墨烯复合气凝胶循环压缩过程实例图,表明在垂直于片层堆积方向上,多层堆叠的石墨烯复合气凝胶具有优异的可压缩性能。为进一步探究不同厚度石墨烯的力学性能,图 9(a)给出了单层、3 层、5 层、多层气凝胶样品在 80% 应变下的应力-应变(σ-ε)曲线,4 种样品的加载过程均显示了 3 个不同的区域[36]:ε≤10% 时的弹性区域,主要表现为应力随应变线性增加;10%<ε≤70% 时的平台区域,其特征是大部分吸收能量的耗散;ε> 70% 时的致密化区域,此时由于孔隙体积减小,应力突然增加。当 ε=80% 时,样品应力达到最大,且最大应力与样品厚度呈线性关系,如图 9(b)所示。这是由于较厚的石墨烯复合气凝胶具有更多的石墨烯片层结构和孔隙。在压缩过程中,这些片层结构能够相互接触、支撑,同时片层之间的摩擦、滑移以及相互的牵制作用会更加明显,使得要达到相同的应变需要施加更大的力。随着应力(σ) 的缓慢释放,ε减小,直至 ε= 0,在这期间 σ始终保持> 0 的状态,表明 4 种样品均能够快速恢复至初始体积[36-38]。由于气凝胶具有独特的多孔结构,在外力施加和卸载时,孔隙壁之间会发生粘连、摩擦等情况,使得孔隙的恢复存在一定滞后,进而导致应力-应变曲线在加载和卸载时出现不重合,表现出典型的粘弹性行为[39],如图 9(a) 中所示样品在卸载时应力、应变均出现滞后。
图
8
石墨烯复合气凝胶循环压缩过程
Fig.
8
Cyclic compression process of graphene composite aerogel
图
9
80%应变下不同厚度石墨烯复合气凝胶应力应变(a)、最大应力(b)及滞后损失( c)曲线以及多层石墨烯复合气凝胶 80%应变下 500 圈循环压缩应力应变曲线(d)
Fig.
9
Stress-strain (a), maximum stress (b) and hysteresis loss ( c) curves of graphene composite aerogel with different thicknesses at 80% strain; 500-lap cyclic compression stress-strain curves of multilayer graphene composite aerogel at 80% strain (d)
应力-应变曲线在加载和卸载过程中所围成的封闭图形称为滞后环,其面积代表了完整的加载卸载循环中所消耗的能量,且大小与滞后程度成正比。而当能量增加时(从应变 0 到最大应变,应力-应变曲线下方的面积代表输入能量),滞后环(消耗的能量)与输入能量的比率代表了滞后损失,图 9(c) 分别记录了上述 4 种样品在80% 应变下的滞后与滞后损失。可见,样品的滞后与滞后损失与其厚度呈正相关。这是由于样品厚度增加,更多的石墨烯片层以及更复杂的孔隙结构参与到变形过程中。在加载过程中,应力需要逐渐传递到材料内部的各个部分,而在卸载时,这些部分的恢复速度和程度也会有所不同,导致加载和卸载曲线的分离更加明显,滞后上升,滞后损失随之增加。这种滞后行为使得石墨烯复合气凝胶在能量吸收和耗散方面具有独特的性能,可应用于减震、缓冲等领域。
图 9(d)为多层石墨烯复合气凝胶的耐久性测试,即在 80%应变下进行 500 圈循环压缩过程。在第一次压缩实验中,当ε≤10% 时,应力迅速线性增加,随后缓慢增加,出现平台区域。与第一个循环周期相比,第二个循环周期在 ε= 80% 时观察到的峰值应力略低(仅降低 3%),之后的应力-应变曲线基本没有变化,但滞回线下降,这可能与石墨烯复合气凝胶内部孔隙结构的不可逆改变,以及内部片层间、孔隙壁面间摩擦和阻尼的降低有关。经500 圈循环压缩后样品仍能恢复至初始体积,这种超弹性可归因于其相互连接的多孔[40]以及碳纳米管与弹性石墨烯纳米壁的协同作用。
2.4.2 石墨烯复合气凝胶块体热学性能
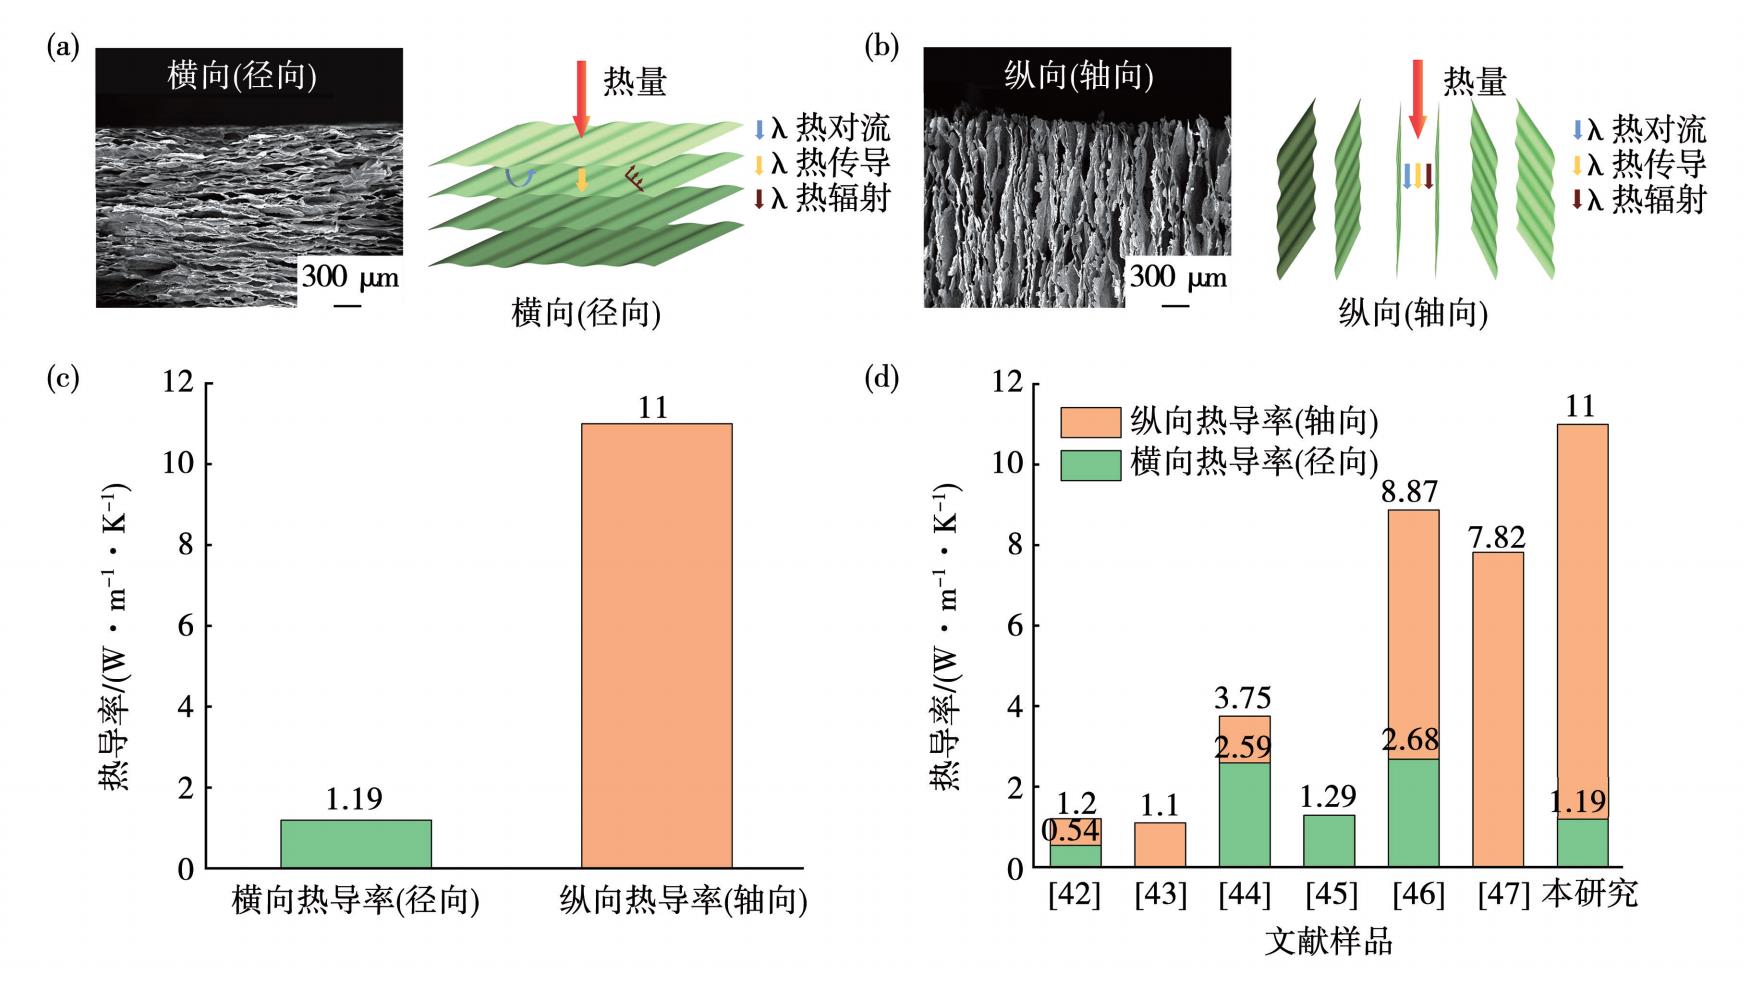
图 10(a)和(b)分别展示了采用“简单湿压组装”法制备的石墨烯复合气凝胶,沿横向(径向)和纵向(轴向)截面的 SEM 图像,以及在这两个方向上的热扩散情况。从微观形貌中可以看出,通过化学还原发泡得到的椭圆形孔隙及石墨烯片层在气凝胶的径向截面中垂直堆积、排布,在轴向截面中沿水平方向相邻、排布。理论上,气凝胶的导热机制由 3 部分组成:热对流、热传导和热辐射[41]。当热能沿径向传播时,虽然有上下相邻的椭圆形孔隙边缘由石墨烯片搭接,但气凝胶内大量的孔隙结构可以有效地阻断固体热传导。此外,层间的热对流也受到限制,而规则层间的多次反射和散射可以减弱热辐射,从而显著降低总导热系数。在轴向,热量会沿着石墨烯片层传递,致使热扩散系数比径向高。如图 10(c)中所示,横向(径向) 热导率为 1. 19 W/(m·K),低于纵向(轴向)热导率 11 W/(m·K)。这一现象与 Zhang等[41]所报道的一致。图 10(d)对比了本研究样品与其他参考文献[42-47]中气凝胶样品及气凝胶复合材料样品的横、纵向热导率,可以明显的看出本研究样品兼具沿片层排列方向(纵向) 高导热、垂直于片层排列方向(横向) 隔热的性能优势。
图
10
(a)、(b)石墨烯复合气凝胶径向、轴向横截面 SEM 及其热扩散情况示意图;( c)石墨烯复合气凝胶在径向、轴向热扩散及热导率;(d)本研究样品横、纵向热导率与其他参考文献的对比[42-47]
Fig.
10
( a), ( b) SEM of radial and axial cross-section of graphene composite aerogel and their schematic diagrams;(c) graphene aerogel thermal diffusionand heat conductivity in radial and axial directions; ( d) comparison of the transverse and longitudinal thermal conductivity of the samples in this study with other references[42-47]
为进一步证明简单湿压法制备的石墨烯复合气凝胶具有双向热性能,即沿石墨烯片层方向高效传热,垂直于石墨烯片层方向阻碍热量的传输。图 11(a)为石墨烯复合气凝胶纵向热传递过程红外热成像。图 11(a)纵向热传递(轴向)-1 中拍摄方向正对于沿热源方向平行堆积的石墨烯片层,如左侧示意图所示,所选取的 3 点在不同时间下的温度变化情况如图 11(b) 所示。可以观察到,当热源方向沿石墨烯复合气凝胶片层传输时,热量传递迅速,30 s 后各点温度达到稳定状态。在相同时间下,各点之间的温差较小。当温度稳定时,点 1 与点 3 的温度分别为 109 和 106 ℃,这表明热量能够在石墨烯片层均匀传输,体现出该方向上石墨烯复合气凝胶具有良好的热传导均匀性,在热传导方面呈现出各向同性的特征。图11(e)中横向热传递(径向)所对应的拍摄方向,正对垂直于热源方向且平行堆积的石墨烯片层,如该图左侧示意图所示。所选取的 3 点在不同时间下的温度变化情况呈现于图 11(f)。当热源方向垂直于石墨烯复合气凝胶片层进行传输时,热量传递进程较为缓慢。直至 90 s 后,各点温度才达到稳定状态。在温度稳定时,由于气凝胶内部的椭圆形孔隙垂直于热源方向排列,且孔隙中填充着空气,而气体的热导率远低于石墨烯。因此,热量在通过气凝胶时,需绕过这些孔隙,并沿着曲折的路径在石墨烯片层之间传导,这极大地增加了热量传递的阻力。这种阻力的增加使得图 11(f)中点1 在平衡时的温度(69. 5 ℃) 明显低于图 11(b)中点 1(109 ℃)。随着气凝胶厚度的增加孔隙数量上升,对热量的传输能力下降,处于同一平面的被监测点2、3 在稳定时温度分别为44. 2 和44. 3 ℃,远低于图 11(b) 中点 2、3 在稳定时温度 103 和106 ℃,表明当石墨烯复合气凝胶片层垂直于热源方向时,气凝胶内部孔隙可以有效阻止热量的传递,具有一定的隔热效果。
为进一步阐明,通过简单的湿压法制备的石墨烯复合气凝胶具有双向热性能,如图 11(c)中纵向热传递(轴向)-2 所示,观测平行于沿热源方向堆积的石墨烯复合气凝胶片层的外表面(如左侧示意图所示),所选取的 3 点在不同时间下的温度变化情况如图 11(d)所示,当温度稳定时,由于处于同平面的监测点 1、点 2 位于气凝胶最外层,虽然最外层片层仍平行于热源方向时,但与其相邻的石墨烯片层之间的接触并非完全紧密,存在一定的间隙和界面,这些间隙和界面会对热量的传递产生阻碍,使得热量传递到最外层的速度减慢,导致最外层温度相对较低,此时点 1 与点2 温度分别为 70. 5、67. 8 ℃,明显低于与热源方向平行的点 3 温度(101 ℃),这与 Liu 等[48] 所报道的现象一致。
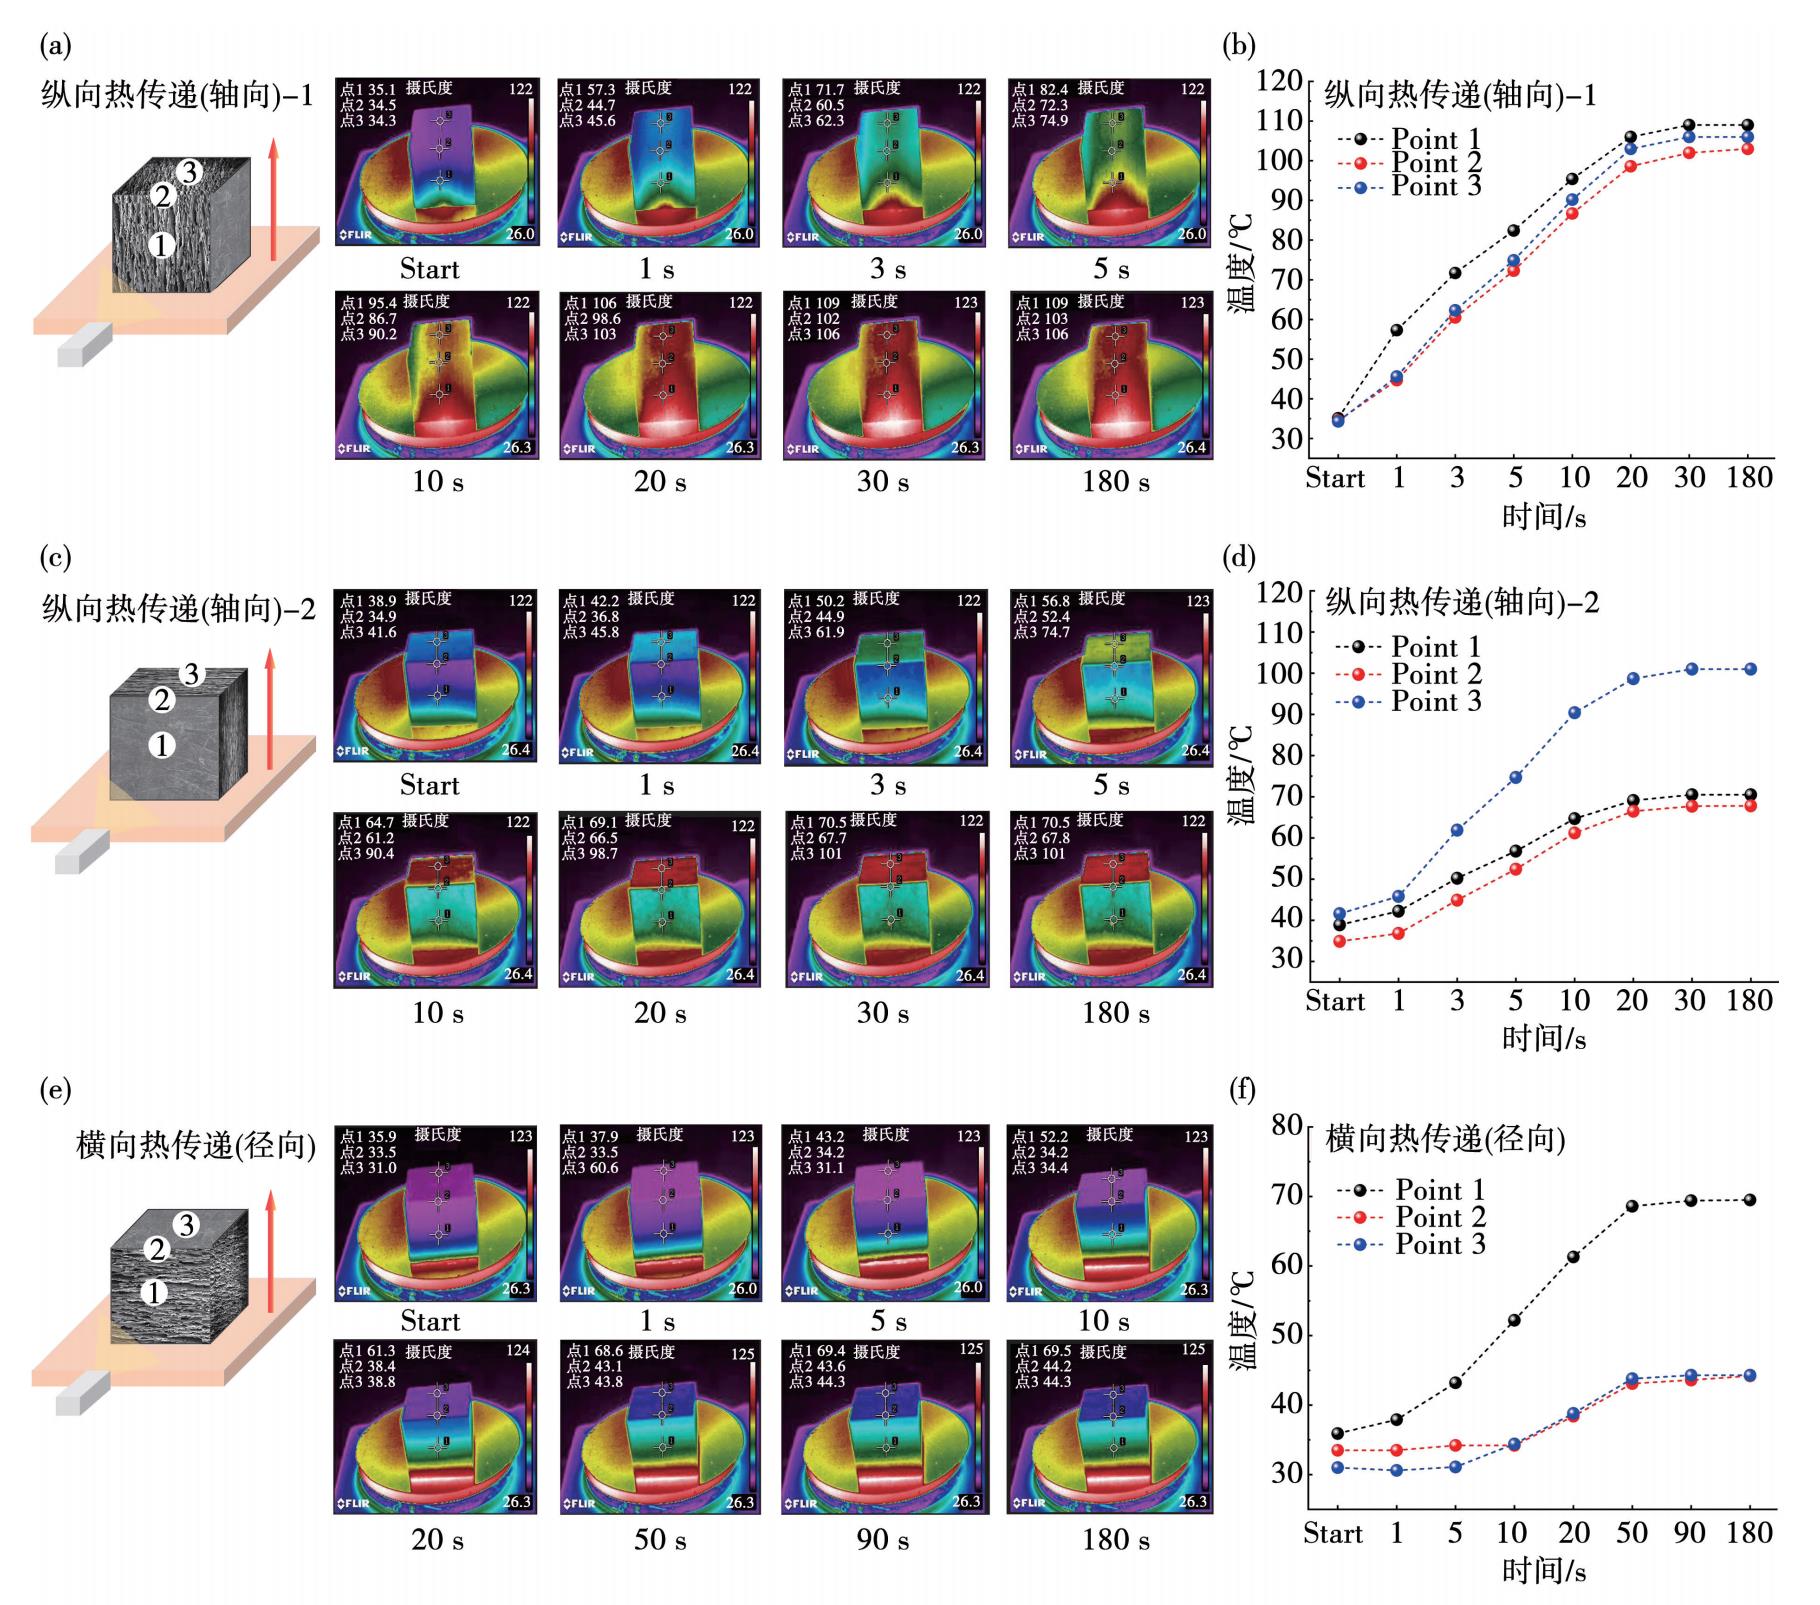
图
11
石墨烯复合气凝胶不同方向热传递过程红外热成像及各点的温度变化:(a)、(b)纵向热传递-1;(c)、(d)纵向热传递-2;(e)、(f)横向热传递
Fig.
11
Infrared thermography of graphene composite aerogel during heat transfer in different directions and temperature changes at each point: (a), (b) longitudinal heat transfer-1; (c), (d) longitudinal heat transfer-2; (e), (f)transverse heat transfer
3 结论
本研究创新地将“水塑性发泡”与“简单湿压组装”相结合,成功制备出具有独特性能、宏观尺寸可控的各向异性石墨烯复合气凝胶。
1)通过“水塑性发泡”构建气凝胶骨架单元,利用“简单湿压组装” 过程中 GO 片层间的界面扩散作用、毛细作用力及 π-π 堆积效应,实现气凝胶单元的有序组装,最终获得尺寸可控的各向异性石墨烯复合气凝胶块体。该制备工艺具有显著优势,无需复杂设备和严苛条件,既能保证材料结构的稳定性与均一性,又为石墨烯气凝胶的规模化制备提供了经济高效的技术路径。
2) 在力学性能方面,得益于碳纳米管的引入,赋予其在片层堆积方向出色的压缩回弹性。实验表明,经 500 次压缩循环后,样品仍能够完全恢复至初始体积,这种优异的抗压缩疲劳特性使其在可压缩材料领域极具应用潜力,能够适应长期反复压缩的工况环境,为缓冲、减震等应用提供可靠的材料选择。
3)热学性能上,样品呈现出显著的各向异性导热特征:沿片层方向表现出良好的导热性,可有效实现热量的快速传递,满足特定场景下高效散热需求;而沿片层堆积方向则具备出色的隔热性,能有效阻隔热量传导,为隔热保温应用提供了可能。借助红外热成像技术,进一步清晰直观地观测到上述热学各向异性现象。通过红外图像中温度分布的差异,量化了复合气凝胶块体在不同方向上的热传导特性,为材料的实际应用提供了参考依据。
综上所述,本文制备的石墨烯复合气凝胶凭借优异的力学性能及独特的各向异性热学性能,有望驱动新型功能材料的发展,拓宽现有材料的应用边界,为新能源、电子信息等领域的材料革新提供新的思路与解决方案。
