摘要
本研究采用离心沉积结合限域原位反应烧结技术制备了 Cu 掺杂 Ti-Si 多孔膜管状材料,旨在探究 Cu 掺杂量及烧结温度对膜层微观结构、物相组成、孔隙性能及膜基结合强度的影响,并评估 Cu 掺杂提升 Ti5 Si3 梯度膜层完整性的可行性。使用 X 射线衍射仪(XRD)、能谱仪(EDS)和扫描电镜( SEM)对多孔材料的物相组成、元素含量和微观形貌进行了分析;利用多孔材料完整性测试仪对样品过滤性能和孔隙性能进行了测试;利用力学试验机测试了管状样品的膜/ 基结合强度;以检测结果为基础,对限域原位反应烧结机理及物相演变路径进行了简要分析。结果表明:所制备的多孔膜表面主要物相为 Ti5 Si3 ,并伴随生成 Ti-O 化合物、TiCu 及 CuO。提高 Cu 掺杂量和烧结温度,使得膜层逐渐完整,厚度逐渐增加,相对透气系数和最大冒泡孔径都呈下降趋势,膜/ 基结合强度呈增加趋势;当温度为1 050 ℃ 时,膜/ 基结合强度达到了 44. 06 MPa。
Abstract
This study successfully synthesized Cu-doped Ti-Si porous tubular membrane materials through an integrated approach combining centrifugal deposition with confined in-situ reactive sintering. Structural characterization was performed via X- ray diffraction (XRD), energy-dispersive spectroscopy ( EDS), and scanning electron microscopy ( SEM ) to investigate phase composition, elemental distribution, and microstructural evolution. The filtration performance and pore characteristics were systematically evaluated using a porous material integrity tester, while membrane / substrate bonding strength was quantified through universal mechanical testing. The research systematically investigates the effects of Cu doping concentration and sintering temperature on four critical parameters: membrane layer morphology, phase constitution, pore characteristics, and interfacial bonding strength. Key findings reveal that the membrane surface primarily consists of Ti5 Si3 matrix phase, accompanied by Ti -O compounds, TiCu and CuO. As increasing the Cu doping amount and sintering temperature, the membrane thickness gradually increased, the relative permeability coefficient and the maximum bubbling pore size both decreased, and the membrane / substrate bonding strength gradually increased. When the membrane was synthesized at 1 050 ℃ , the membrane / base bonding strength reached 44. 06 MPa.
Keywords
膜分离技术于 20 世纪初便被应用于工业领域[1-2],其高效、节能、环保、操作工序简单等特点使其在食品加工、海水淡化、环保等领域迅速崛起[3-6]。因受制于均质孔隙结构特征,传统金属多孔材料普遍存在过滤精度与通量的“trade-off”效应。非对称微孔金属膜材料可以解决上述问题,但现有梯度孔结构金属膜元件的制备多采用分步烧结策略解决界面结合强度弱、孔结构失稳等缺陷,这就迫使材料性能提升依赖二次烧结工艺,造成约 30% 的额外能耗和 25% 以上的成本增加。金属间化合物多孔材料[7-8] 因具有高的强度和硬度、优良的耐腐蚀性已成为人们的研究热点。目前研究较多的金属间化合物主要包括 Ti-Al、Fe-Al、Ni-Al、Nb-Si 和 Ti-Si 系等[9-13],其中 Ti-Si系金属间化合物的 Ti5 Si3相表现出的优良热稳定性和抗蠕变能力,受到了国内外材料界的广泛关注[14],然而大部分针对 Ti-Si 系材料的开发工作主要集中在致密材料的研究上,对 Ti-Si 多孔材料的研究报道则相对较少。
Ti5 Si3 具有低断裂韧性和高室温脆性[15-16],而成功应用 Ti-Si 材料的一个主要挑战就是降低其室温脆性。研究者们已开展了大量针对 Ti5 Si3材料强韧性的研究工作[17-18],包括对 Ti5 Si3 的形成机制以及掺杂第三组元的 Ti5 Si3 性能优化机理进行了分析。Riley 等[19] 采用自蔓延高温合成技术研究了 Ti-Si 体系合成 Ti5 Si3 的合成过程;刘明[20]依据原位合成原理制备了掺杂石墨的Ti3 SiC2/ Ti5 Si3复合材料,发现复合材料的力学性能优于单相 Ti5 Si3;Li 等[21] 制备出了 Ti5 Si3/ TiC复合材料,经测试发现其最大抗弯强度约为Ti5 Si3 的 6 倍。
相较于金属间化合物结构材料的传统制备方法,如粉末冶金(PM)[22]、热等静压、反应热压[23]、自蔓延高温合成以及电弧熔炼等,限域原位反应烧结技术是一种制备 Ti5 Si3 多孔材料的新工艺。Liu 等[24-25] 通过限域原位反应烧结技术成功制备出了 Ti-Si 多孔膜材料,但该材料因制备及使用过程中仍存在膜层变形及脱落现象,导致仍未获得工业应用。目前,亟需开展对 Ti5 Si3 多孔膜层室温脆性和断裂韧性的优化研究。有研究发现[26-28],在 Ti-Si 体系里掺入 Fe 与 Cu 原子,能够取代 Ti5 Si3 中的 Ti 原子,增强 Ti5 Si3 的合金化程度以及烧结成形能力[29]。焦燕妮等[30] 对 Cu 掺杂 Ti-Si 系多孔膜片状材料的制备工艺和孔隙性能进行了研究,结果发现 Cu 掺杂可以促进原位反应进行并提高膜层的成膜完整性,证明采用添加第三金属组元 Cu 有望实现对高精度、大通量Ti-Si 多孔膜的性能进行修饰和调控。
作为过滤材料,管状元件较片状元件的应用场景更广泛,且成形工艺更复杂,因此,本研究以Cu 作为第三金属掺杂元素尝试制备 Ti-Si 系多孔膜管状材料,重点探究 Cu 粉掺杂量和烧结温度对膜材料物相组成、微观结构、孔隙特性以及梯度多孔膜层与多孔基体间结合强度的影响规律,并分析掺杂 Cu 元素对 Ti5 Si3 膜层形成机理的影响,为进一步探究 Me-Ti5 Si3 多孔膜材料孔结构优化奠定实验基础。
1 实验
1.1 材料
Ti 粉(45~ 75 μm),纯度为 99. 9%,购自江苏云才材料有限公司;球形 Cu 粉(4~ 7 μm),纯度为 99. 8%,购自北京兴荣源科技有限公司;高纯石英管,厚度2. 0 mm,内径10 mm,高度100 mm,纯度为 99. 5%,购自江苏云才材料有限公司。
1.2 样品制备
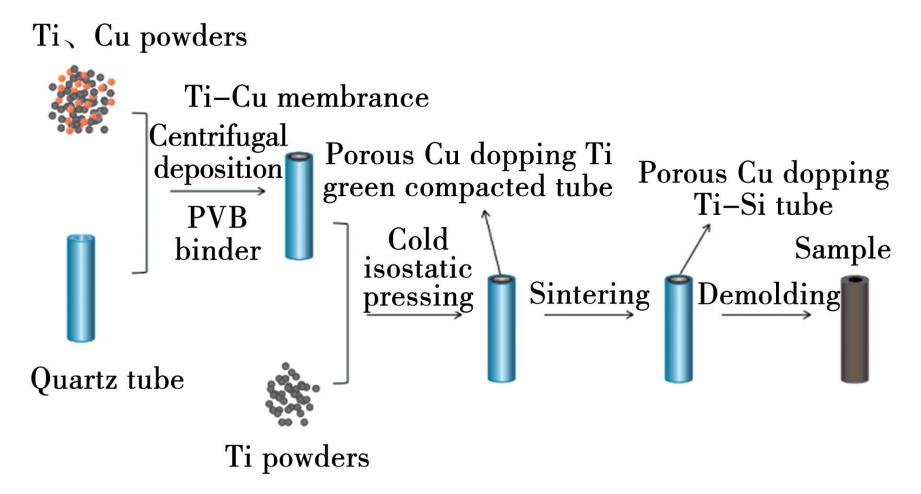
样品制备流程如图 1 所示。首先,配制浓度为 10. 47%(体积分数) 的 PVB 粘结剂无水乙醇溶液,配制完成后在 PVB 溶液中加入 1. 5 g 混合好的 Cu 掺杂 Ti 粉末,滴入 1~ 2 滴消泡剂,用玻璃棒搅拌均匀,即得到 Cu 掺杂 Ti 粉末悬浮液(固含量为 30. 6%);其次,在石英管的一端塞上橡胶塞,取一定量(2. 6 和 3. 0 mL)配制好的粉末悬浮液倒入石英管内,胶塞密封后放置在离心机上进行离心沉积,无水乙醇挥发后最终在石英管内表面形成一层 Ti-Cu 粉末膜层;再次,将离心沉积后的石英管取下,在其内部装入带有胶套的芯棒,并固定在石英管中心位置,再向石英管与芯棒之间的空隙装入 Ti 粉振实,两端密封后放入冷等静压机压制,压制压力为 120 MPa,保压时间 60 s,得到 Cu 掺杂 Ti 多孔管状生坯;将在石英管内壁附着的膜管生坯放入烧结炉中进行烧结,烧结气氛为真空(≤5 × 10⁻²Pa),烧结温度设置为 950、1 000和1 050 ℃,保温时间 90 min;最后,随炉冷却后即得到 Cu 掺杂 Ti-Si 多孔膜管状材料。为分析 Cu 粉掺杂量对 Ti5 Si3 膜层的影响规律,实验选取的 Cu 粉掺杂量(质量分数)为 1%、3%和 5%。
图
1
样品制备流程
Fig.
1
Sample preparation process
1.3 样品表征及性能测试
采用 FEI-MIRA3 型 X 射线衍射仪测试生成膜层的物相组成; 利用扫描电子显微镜(SEM, CLARA,捷克) 观察膜层表面与断口的微观形貌,利用配套的能谱分析仪(EDS) 分析其化学元素分布情况;使用 X 射线光电子能谱(XPS, AXIS SUPRA+, 岛津/ Kratos) 分析样品表面元素成分和化学状态。
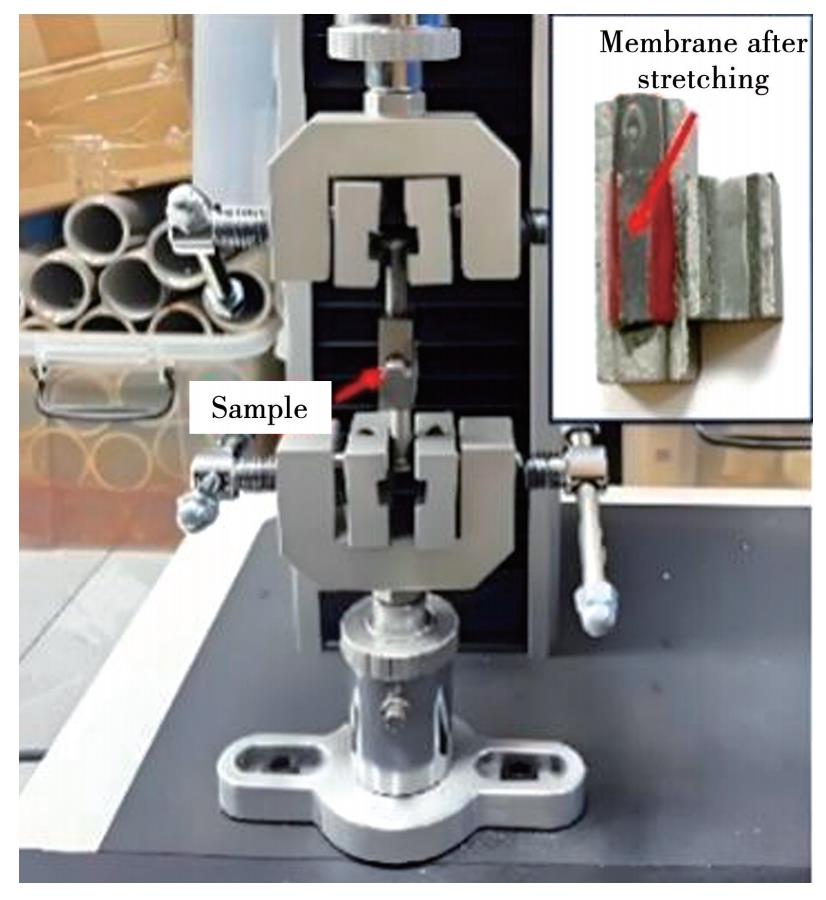
样品的最大冒泡孔径、相对透气系数和膜层与基体(膜/ 基)结合强度的测试及计算过程参照文献[ 30 ]。使用电子万能试验机进行拉伸测试(如图 2 所示,WH-70 型),试样与拉伸棒采用E-7胶粘接;鉴于膜层较薄,拉伸速率设定为0. 3 mm/ min。
图
2
膜 / 基结合强度测试装置
Fig.
2
Bonding strength test equipment
2 结果与讨论
2.1 Cu 掺杂量对 Ti-Si 多孔膜材料的影响
2.1.1 物相分析
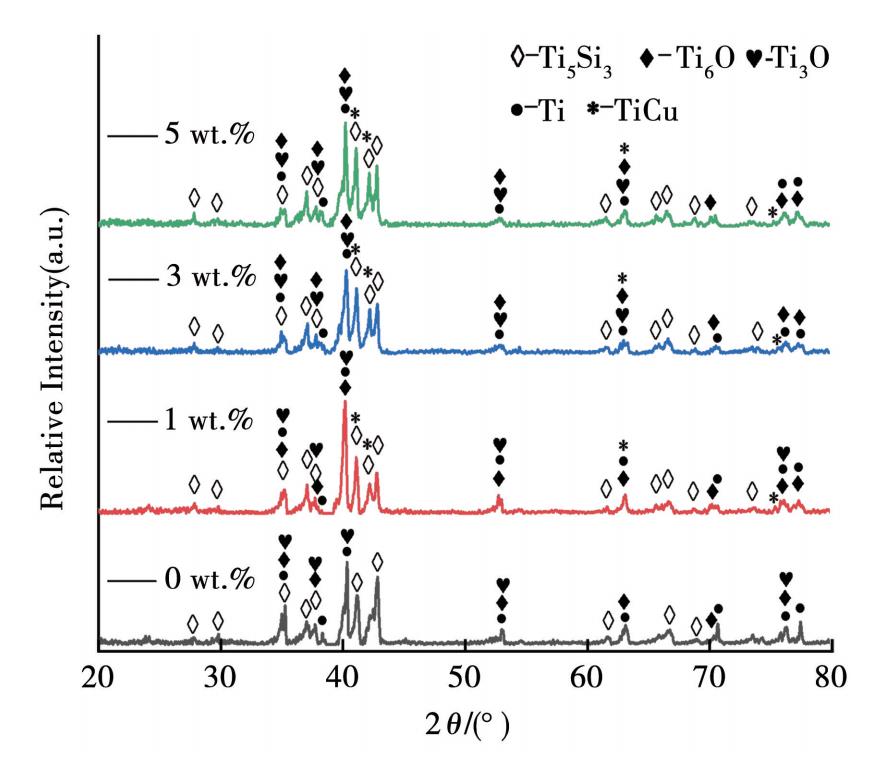
图 3 为不同 Cu 掺杂量 ( 0% 、1% 、3% 和5% )条件下, 挂浆量为 3. 0 mL、烧结温度为950 ℃ 时制备的多孔膜表面 XRD 谱图。从图 3中可以看出,未掺杂 Cu 时,多孔膜表面生成的物质主要为 Ti5 Si3,同时伴有少量 Ti6O、Ti3O 以及剩余未参与反应的 Ti;掺杂 Cu 时,多孔膜层的物相除了 Ti5 Si3 相外,还出现了新相TiCu 化合物。Cu 掺杂量的增加导致 Ti5 Si3、TiCu 和 Ti-O 化合物的峰强度逐渐升高,而剩余未参与反应的 Ti 的峰强度则逐渐降低,说明掺杂 Cu 促进了原位反应的进行,有利于 Ti-Si多孔膜层的生成。
图
3
多孔膜层 XRD 谱图
Fig.
3
XRD patterns of membrane
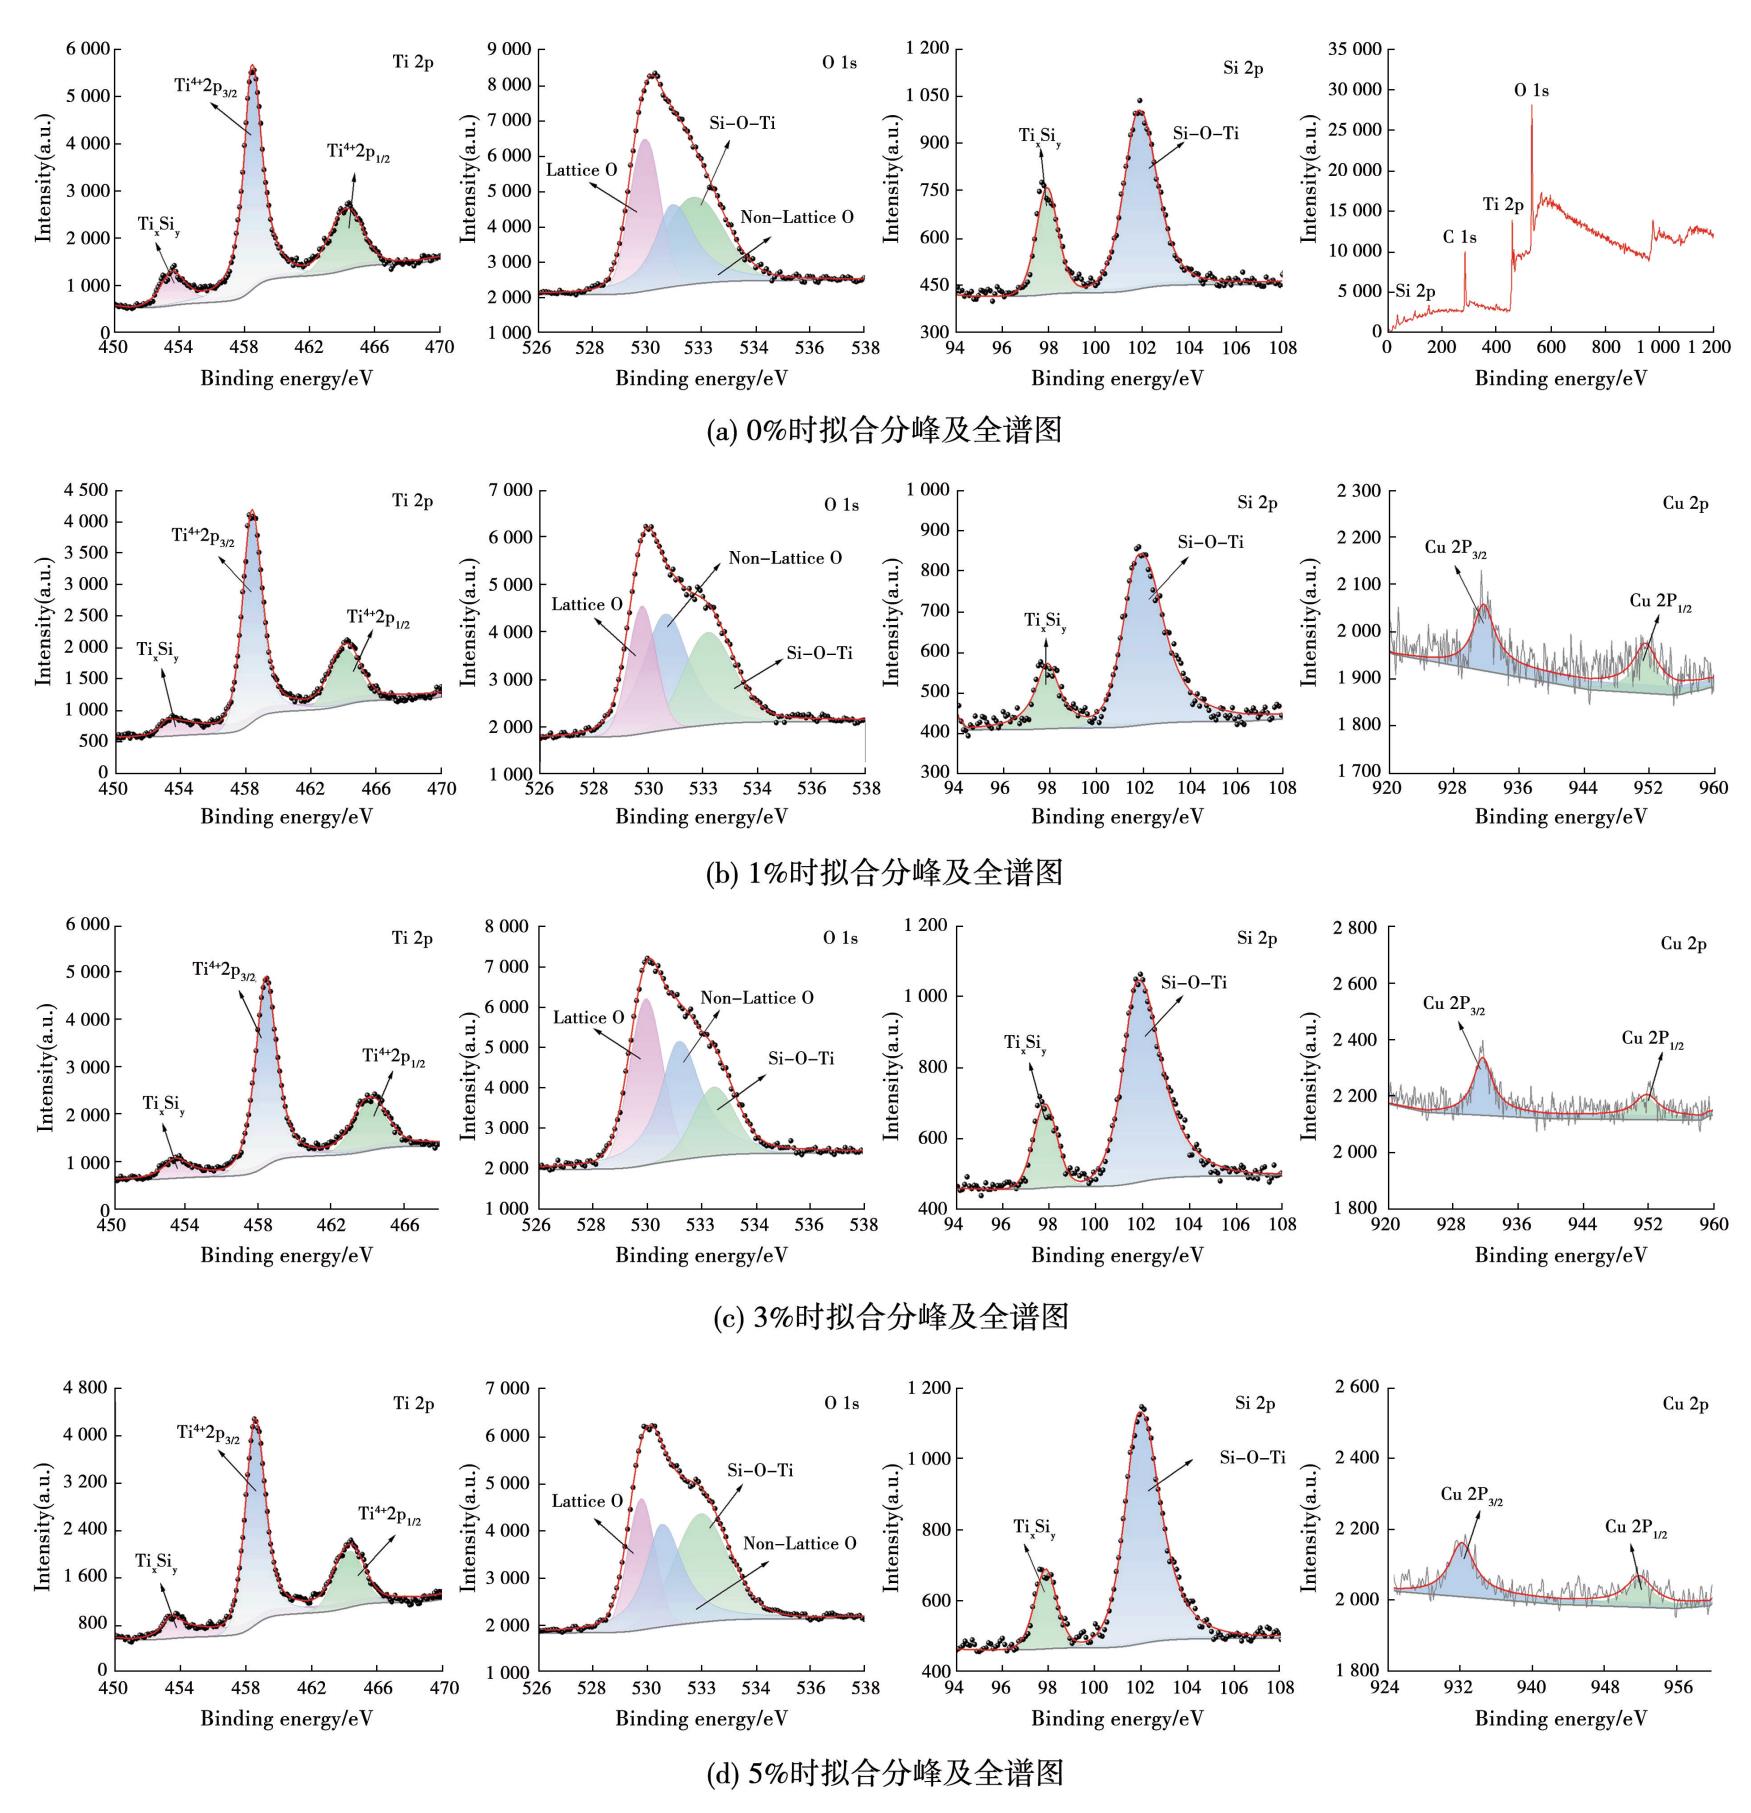
为了进一步分析膜层各元素的化学状态,对多孔膜表面进行了 XPS 分析。图 4 为不同Cu 掺杂量(0%、1%、3% 和 5%)条件下,挂浆量为3. 0 mL、烧结温度为 950 ℃ 时制备的多孔膜表面的 XPS 谱图。由图 4 可以看出,当 Cu 掺杂量为0% 时,对 Ti 2p 能谱进行拟合,得到了3 个特征峰(图 4(a)),结合能 453. 57 eV 对应 TixSi y相的特征峰,结合能 458. 43 和 464. 21 eV 的峰代表 TiO2相;对 O 1s 能谱进行拟合,得到 3 个拟合峰,结合能 529. 91 eV 的峰对应晶格氧,结合能 530. 92 和531. 69 eV 的峰分别对应非晶格氧和 Si-O-Ti;对Si 2p 能谱进行拟合,得到两个拟合峰,结合能97. 92 和101. 84 eV 分别对应 Ti xSi y 和 Si-O-Ti[31]。观察图 4(a)~(d) 可发现,掺杂 Cu 后,对 Ti 2p能谱进行拟合,同样得到 3 个特征峰,随着 Cu 掺杂量的增加,TixSi y 呈增加趋势。对 O 1s 能谱进行拟合,得到 3 个拟合峰,同时晶格氧的峰强度随着 Cu 掺杂量的增加先增大后减小。对 Si 2p 能谱进行拟合,得到两个拟合峰,其中 Ti xSi y 的峰强度随 Cu 掺杂量的增加而增加,这与 Ti 2p 能谱分析所得结论一致。最后对 Cu 2p 能谱进行拟合,其中 Cu 2p3 / 2在 931. 69 eV 处的结合能对应 TiCu金属间化合物,同时 Ti 2p3 / 2在 458. 36 eV 处的结合能同样说明 TiCu 的存在。
图
4
不同 Cu 掺杂量下的多孔膜表面 XPS 谱图
Fig.
4
XPS spectra of gradient membranes prepared by Ti-Si powder with differentCu doping amounts:(a) fit peak and full spectrum at 0% ; (b)fit peak and full spectrum at 1% ; (c) fit peak and full spectrum at 3% ; (d) fit peak and full spectrum at 5%
综上可得,在 950 ℃ 时,掺杂 Cu 后,膜层生成的主要物相仍为 Ti xSi y,同时有少量的 TiCu 相生成,说明掺杂量对膜层主要物相组成影响不大,随着 Cu 掺杂量的增加,Ti xSi y呈增加趋势。
2.1.2 微观形貌分析
图 5 为挂浆量为 3. 0 mL,烧结温度为 950 ℃时,不同 Cu 掺杂量(0% 、1% 、3% 和 5% )条件下制备的多孔膜表面及截面的 SEM 图。由图 5 可知,未掺杂 Cu 时(图 5(a)),多孔膜表面有明显的裂纹存在,膜层由颗粒聚集区和相对平整区域组成,聚集区的颗粒尺寸约为 0. 83 μm,此时膜层厚度约为1.67 μm;当 Cu 掺杂量为1%时(图5(d ~f)),膜层表面仍有裂纹,颗粒聚集区逐渐增多,并且聚集区的颗粒尺寸明显大于相对平整区,在高倍扫描照片观察到聚集区的颗粒尺寸约为 1. 17 μm,表面存在较大的孔隙,此时膜层厚度约为 1. 83 μm;当 Cu 掺杂量为3%时(图5(g ~ i)),此时裂纹逐渐减少,颗粒聚集区逐渐长大,尺寸约为 1. 33 μm,生成的膜层厚度约为 1. 92 μm;当 Cu 掺杂量升高至 5% 时(图 5(j ~ l)),膜层裂纹进一步减少,颗粒聚集区进一步长大,颗粒尺寸增大至 1. 67 μm,孔隙逐渐减少,膜层变得致密,此时膜层厚度增长至 2. 17 μm。通过以上分析可知,掺杂 Cu 可以促进原位反应的进行,有利于多孔膜层的形成。
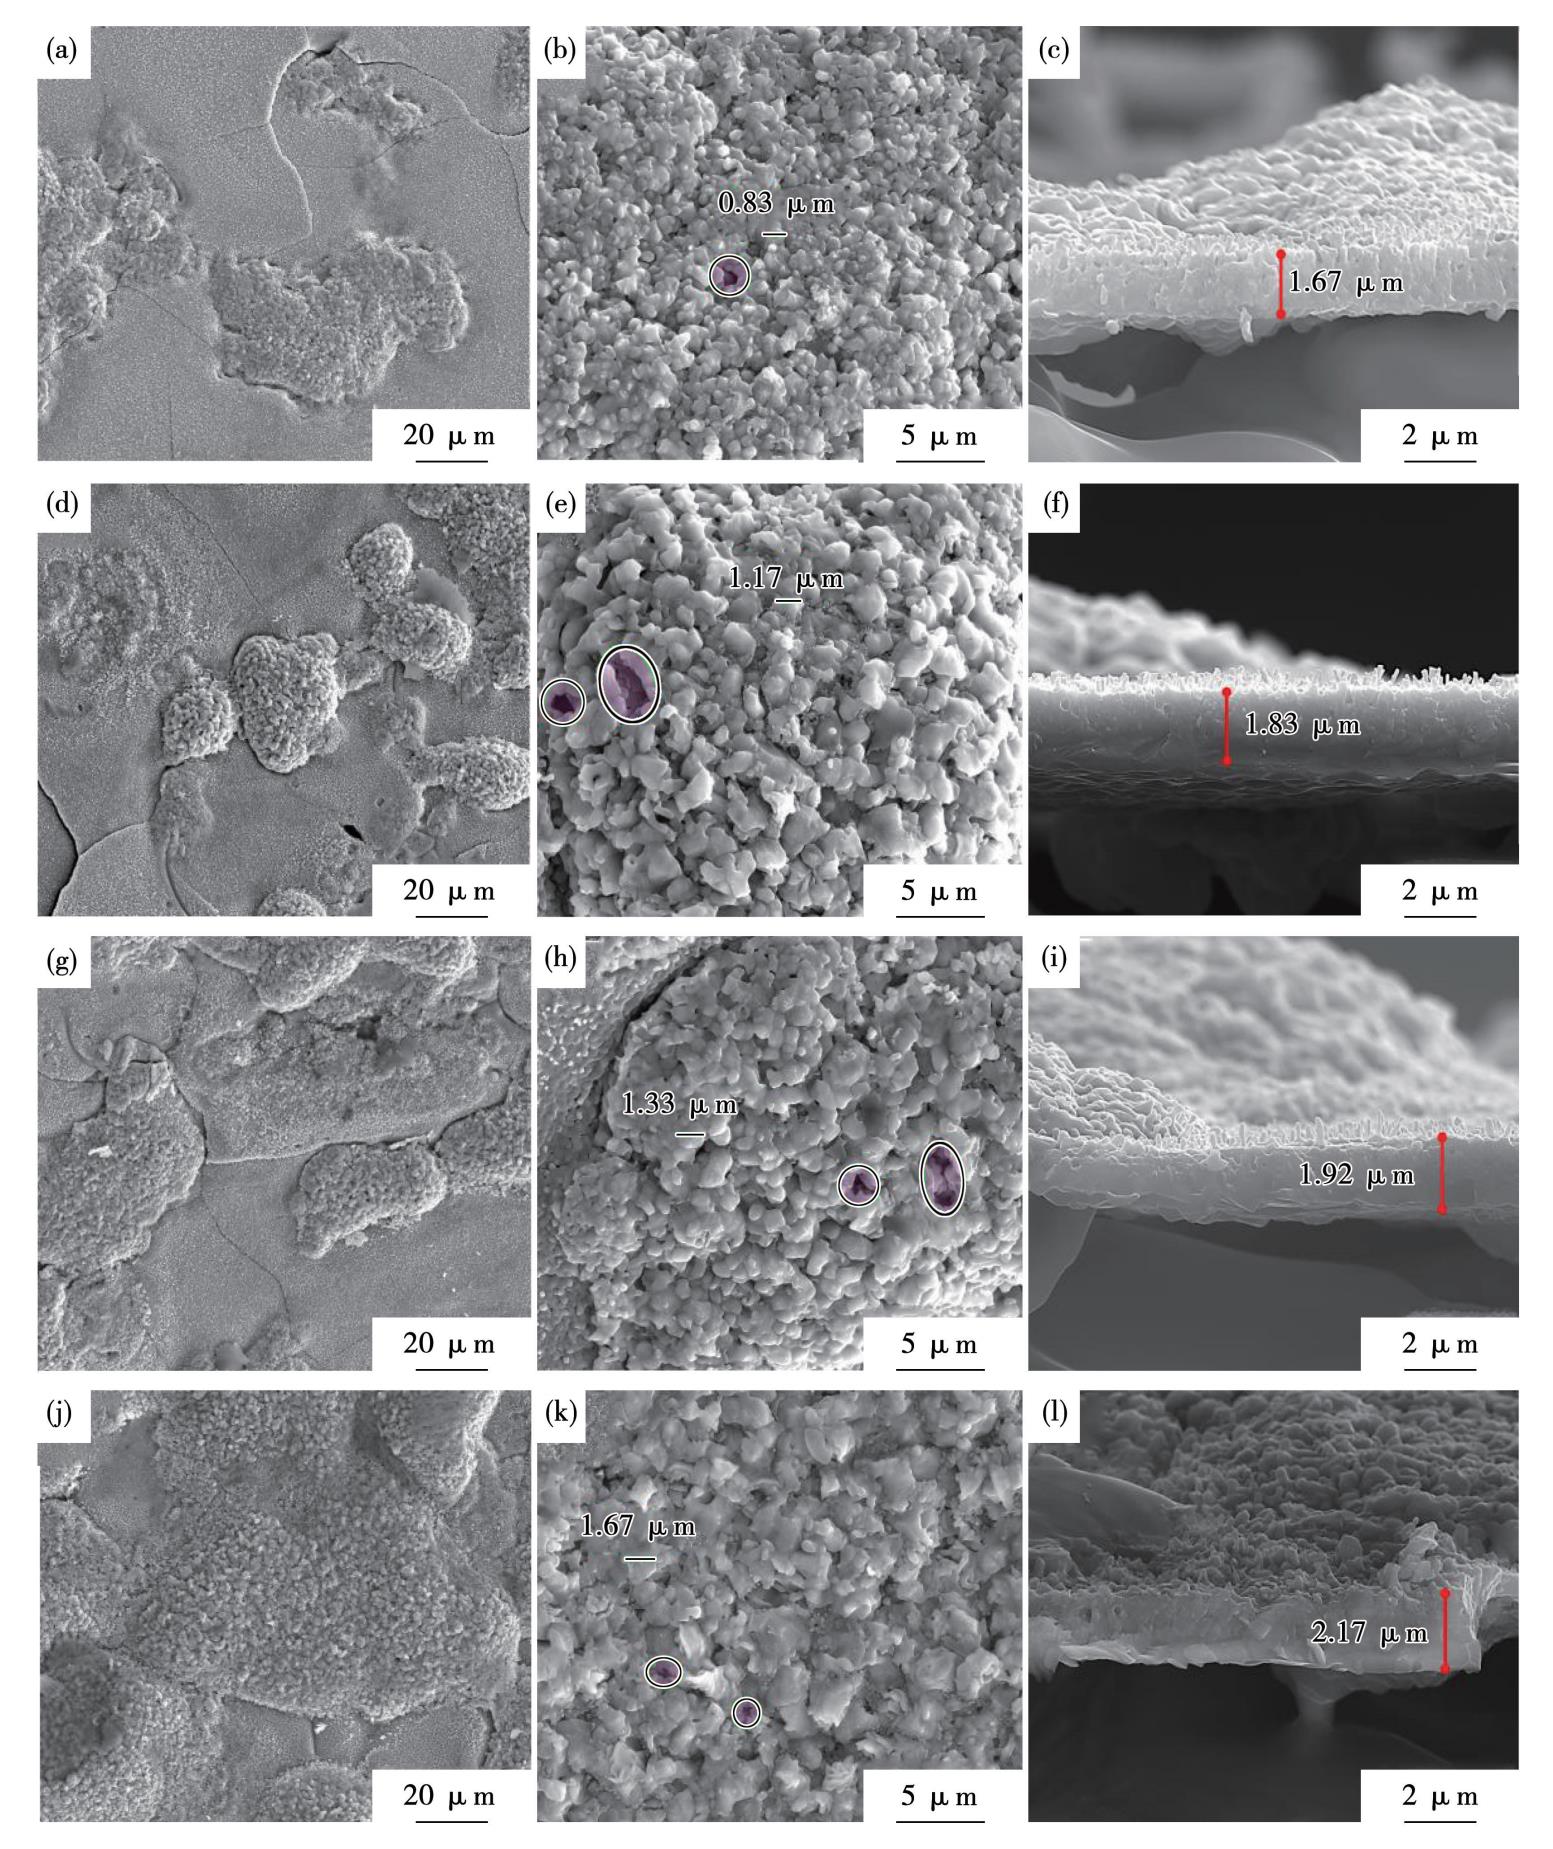
图
5
不同 Cu 掺杂量条件下制备的多孔膜表面及截面的 SEM 图
Fig.
5
SEM images of the surface and cross-section of porous membranes prepared under different Cu doping conditions:(a-c) 0 wt.% ;(d-f) 1 wt.% ;(g-i) 3 wt.% ;(j-l) 5 wt.%
2.1.3 透气性能
图6(a)呈现的是在 Cu 掺杂量分别为0%、1%、3%、5%,挂浆量固定为3. 0 mL 且烧结温度为950 ℃的条件下,所制备多孔膜样品的气体(氮气,纯度≥99. 99%)压力-流量关系曲线。从图 6(a)中可以看出,Cu 掺杂量为 1% 时样品的透气率大于未掺杂Cu 时的透气率,结合图 5(a)、(b)、(d)、(e)可以看出,未掺杂 Cu 的多孔膜颗粒尺寸和孔隙较小,膜层致密度高于 Cu 掺杂量为1%时的多孔膜层;同时 Cu掺杂量为1%时的多孔膜层存在更多的裂纹,导致气体透过率较大。随着 Cu 掺杂量的增加,透气率在逐渐降低,这是由于掺杂 Cu 促进了 Ti-Si 多孔膜层的形成,在此过程中,膜层表面颗粒团聚物长大促使膜层致密程度增加,孔隙数量随之减少,导致透气性能下降。此外,膜层厚度增加是导致透气率降低的另一原因。根据菲克定律可知,气体扩散速率与膜的厚度成反比,即膜层越厚,气体扩散则越慢。与上述结果类似,样品的相对透气系数和最大冒泡孔径也是 Cu 掺杂量为1%时最高;随着 Cu 掺杂量的增加,样品的相对透气系数和最大冒泡孔径逐渐降低(图6(b)),此变化规律与平板状 Cu 掺杂 Ti-Si 多孔膜材料一致[30]。
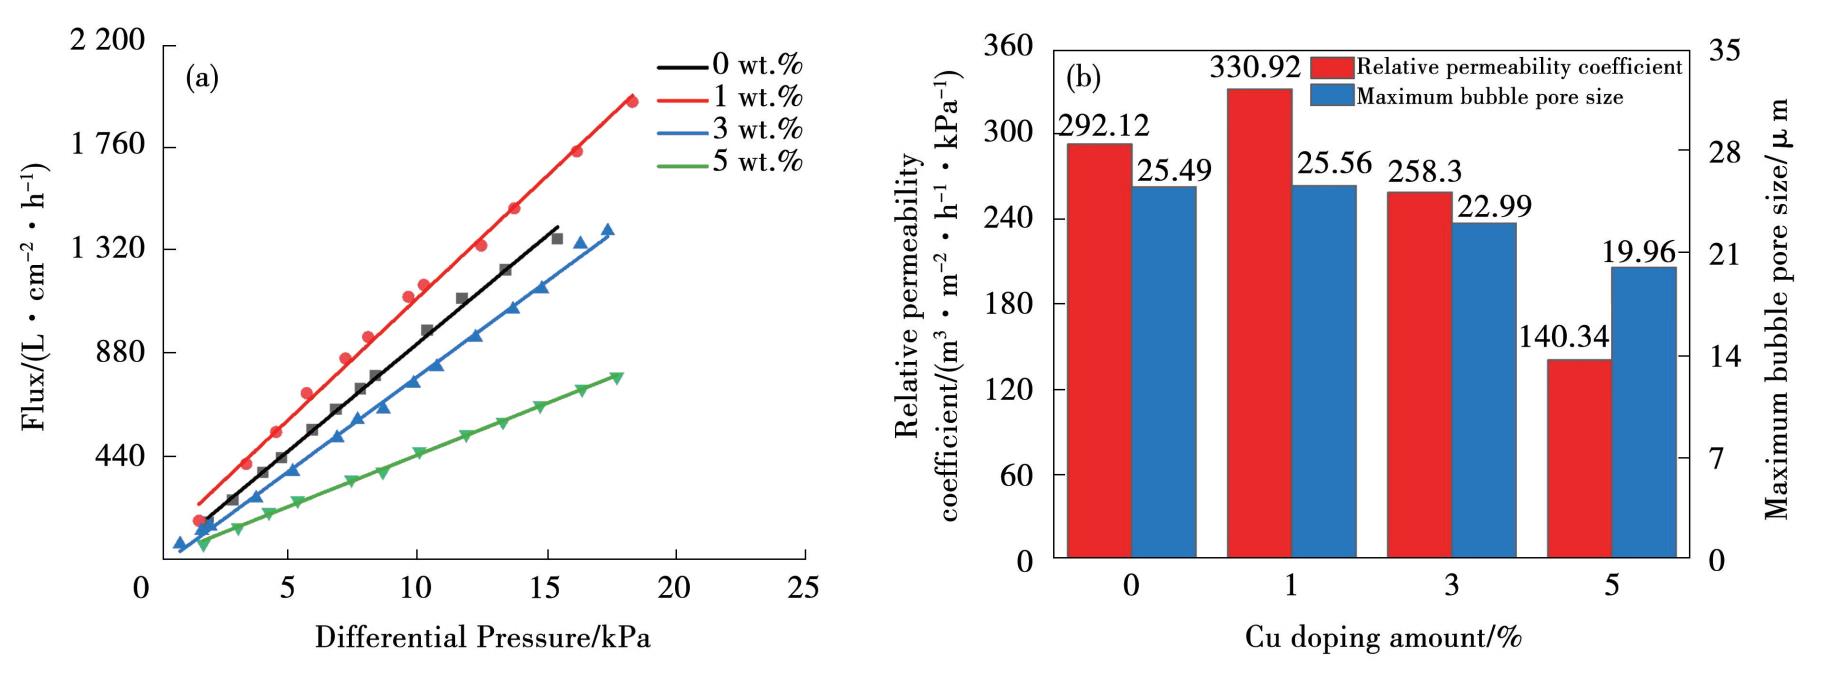
图
6
膜样品的透气性能:(a)气体压力-流量曲线(P-Q 曲线);(b)最大冒泡孔径和相对透气系数
Fig.
6
Air permeability of membrane samples: (a) air flux versus pressure (P-Q curve);(b) maximum bubble pore size and relative permeability coefficient
2.1.4 膜/ 基结合强度
图 7 是挂浆量为 3. 0 mL、烧结温度为 950 ℃时,不同 Cu 掺杂量(0% 、1% 、3% 和 5% ) 条件下制备样品拉伸后的宏观照片及膜 / 基结合强度曲线。从断面照片可以看出,样品拉伸后膜层表面均有脱落现象发生( 图 7 ( a) ) 。从拉伸曲线可以看出(图 7( b) ) ,未掺杂 Cu 时,膜 / 基结合强度最低,约为 27. 19 MPa;而掺杂 Cu 后,膜/ 基结合强度从 33. 01 MPa 增加到 39. 92 MPa,说明 Cu 掺杂量的增加可以提高膜层与基体的结合强度。
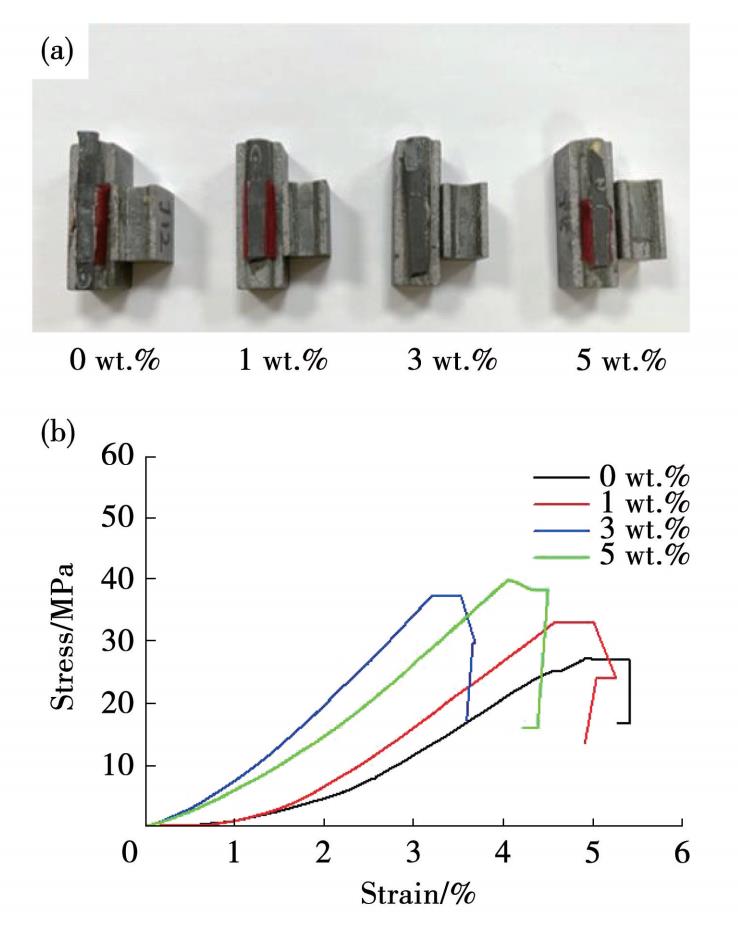
图
7
不同 Cu 掺杂量下样品的( a) 拉伸后膜层断面宏观照片和(b)膜/ 基结合强度曲线
Fig.
7
( a) photos of stretched membrane surface and(b) membrane / substrate bonding strength curve of different Cu doping samples
2.2 烧结温度对 Cu 掺杂 Ti-Si 多孔膜材料的影响
2.2.1 物相分析
图 8 给出了挂浆量为 2. 6 mL、Cu 掺杂量为1% 时,不同烧结温度(950、1 000和1 050 ℃ )条件下制备的多孔膜表面 XRD 谱图。如图所示,当烧结温度为 950 ℃ 时,多孔膜表面生成的主要物相为 Ti5 Si3,同时生成了 Ti6O、Ti3O 和 TiCu;当烧结温度上升到1 000 ℃ 时,Ti5 Si3、TiCu 的峰强度逐渐增加,Ti-O 化合物的峰强度逐渐降低;当温度继续上升到1 050 ℃ 时,Ti5 Si3相的峰强度进一步增加,TiCu 相消失,出现了 CuO 相,Ti-O化合物的峰强度再次降低。结果表明,升高温度有利于促进 Ti-Si 多孔膜层的生成,出现这一现象的原因是高温提供的高烧结驱动力有效加快 SiO2 的分解过程,并提高了其分解后原子的扩散与迁移速率,从而加速了 Ti5 Si3 膜层的形成与生长。
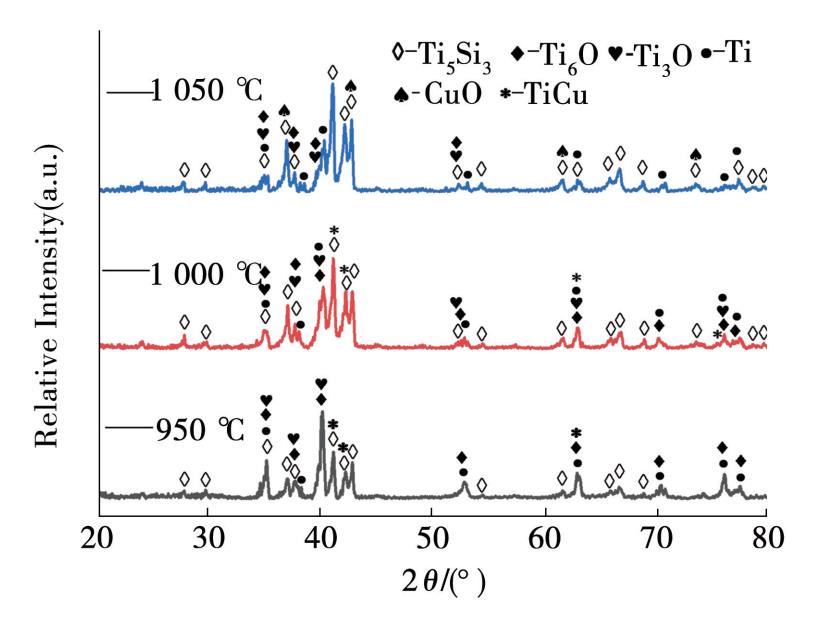
图
8
不同烧结温度下制备的多孔膜层的 XRD 谱图
Fig.
8
XRD patterns of porous membrane sintered at different temperatures
图9 为挂浆量2. 6 mL、Cu 掺杂量为 1%时经不同烧结温度(950、1 000和1 050 ℃)制备的多孔膜表面 EDS 谱图。当烧结温度为950 ℃时(图9(a)),检测到膜层表面的 Cu 含量约为 0. 27 at.% ,O 含量约为 5. 5 at.% ,多孔膜表面 Ti、Si 原子比约为2. 08,此值高于 Ti5 Si3的原子比,说明膜层表面有TiCu 和 Ti-O 化合物生成,以及剩余有未完全反应的 Ti 相;当烧结温度为1 000 ℃ 时(图 9(b)), O 含量约为 19. 52 at.%,多孔膜表面 Ti、Si 原子比约为1. 62,此值接近 Ti5 Si3的原子比;当烧结温度为1 050 ℃时(图9(c)), O 含量约为12. 33 at.%,此时多孔膜表面 Ti、Si 原子比约为 2. 03。
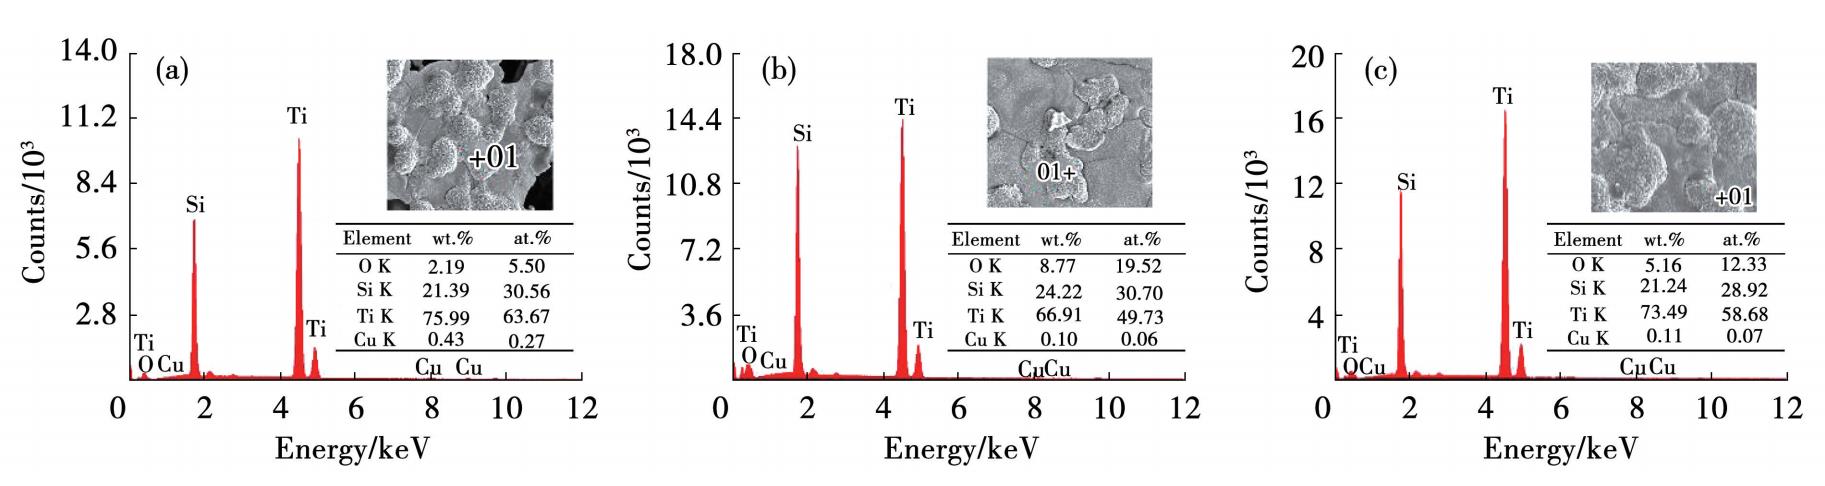
图
9
膜样品表面的 EDS 图
Fig.
9
EDS images of porous membrane surfaces: (a) 950 ℃ ; (b) 1 000 ℃ ; (c) 1 050 ℃
综上可得,较之烧结温度 950 ℃,更高温度条件下的烧结提高了 SiO2的分解速率,使得膜层中检测到的 O 含量升高。此外,值得指出,随着烧结温度的升高,生成的膜层表面 Cu 含量迅速降低。
2.2.2 微观形貌分析
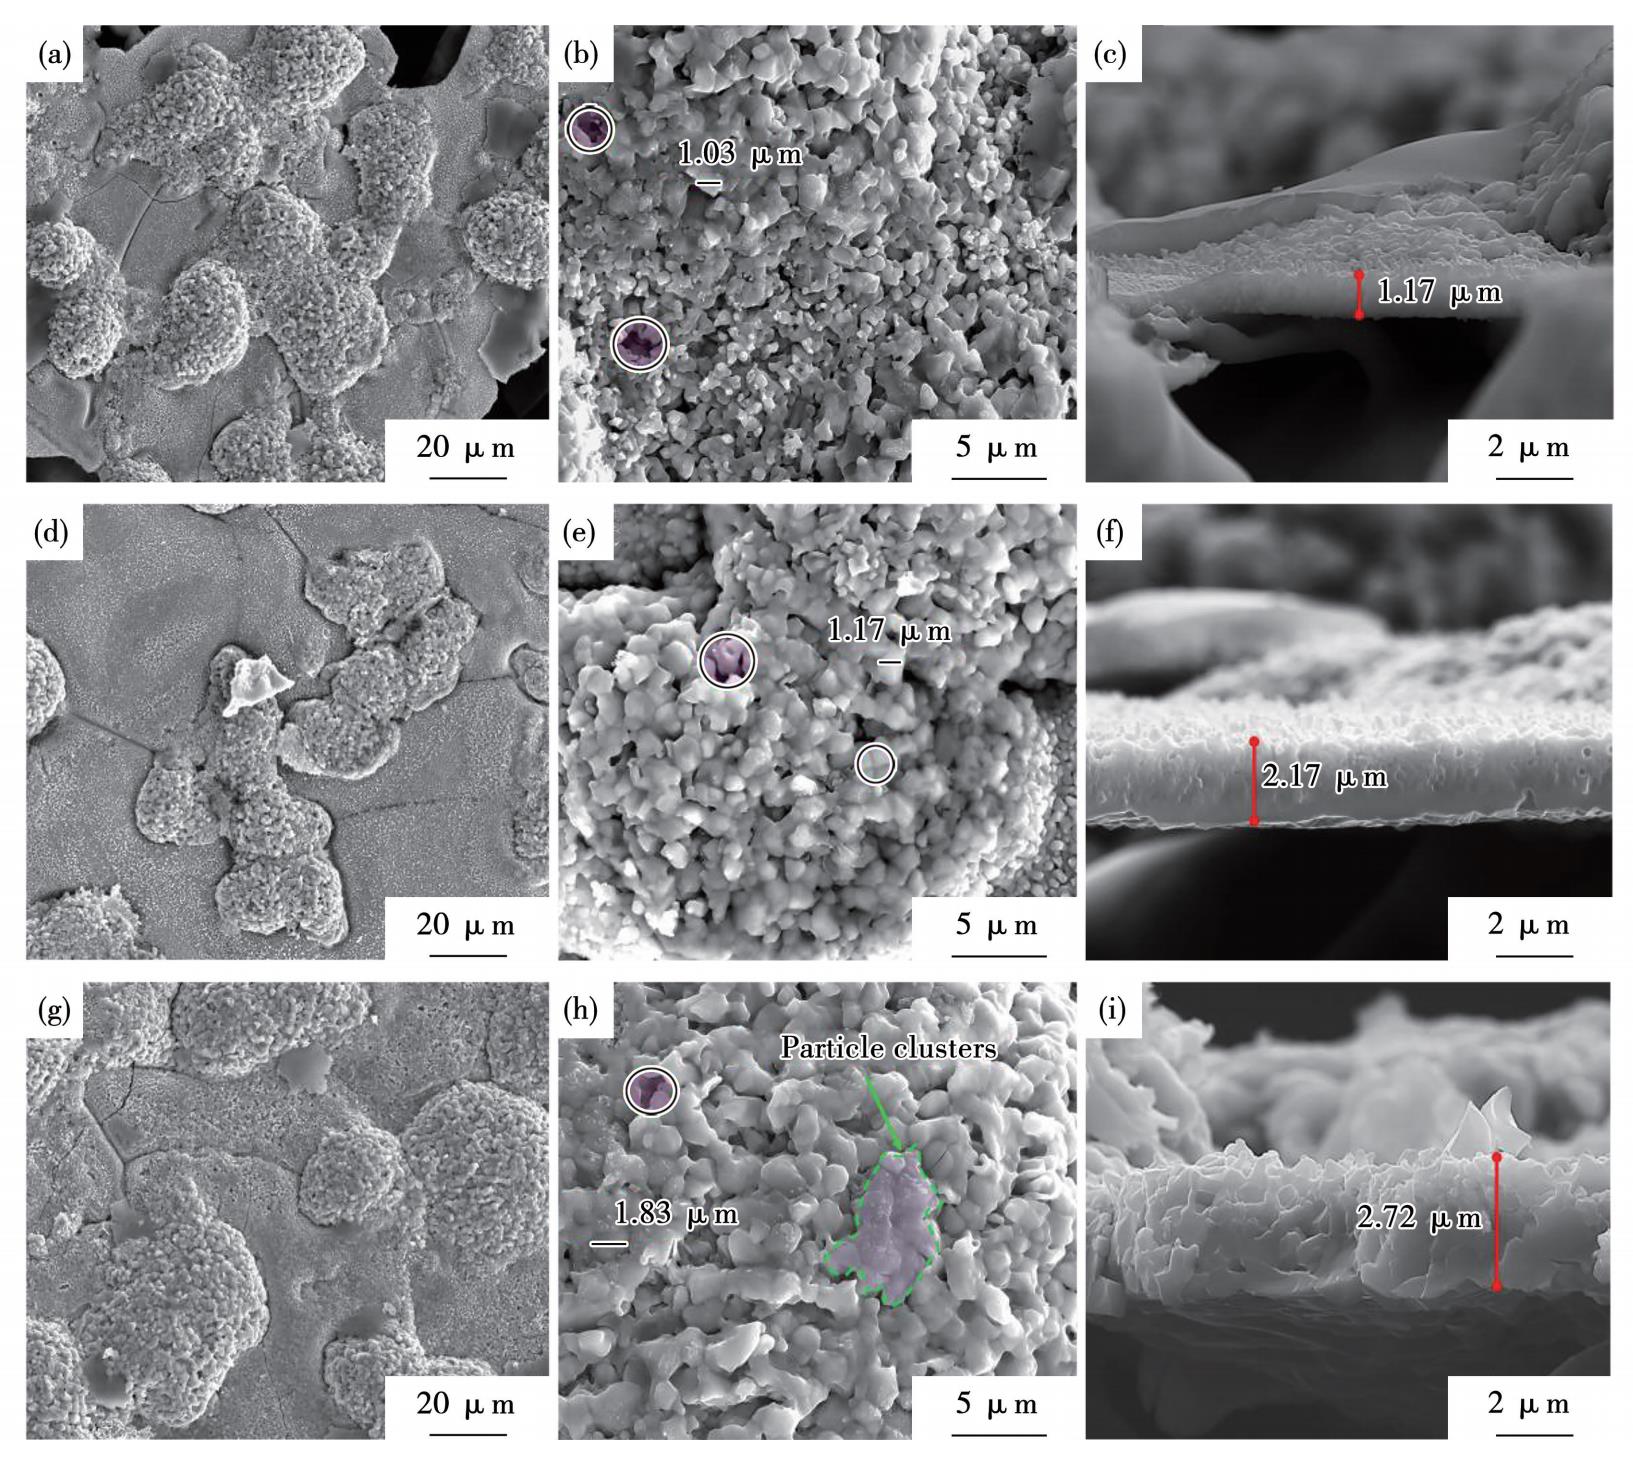
图 10 为挂浆量 2. 6 mL、Cu 掺杂量为 1% 时经不同烧结温度(950、1 000和1 050 ℃ ) 制备的多孔膜表面和截面的微观形貌图。
图
10
不同烧结温度制备的多孔膜表面及截面的 SEM 图
Fig.
10
SEM images of the surface and cross-section of porous membranes prepared at different sintering temperatures:(a-c) 950 ℃ ; (d-f) 1 000 ℃ ; (g-i) 1 050 ℃
当温度为 950 ℃ 时,膜层表面存在较大的孔洞,膜层表面颗粒尺寸约为 1. 03 μm,膜层厚度约为 1. 17 μm;当温度升高至1 000 ℃ 时,膜层颗粒逐渐长大,大小约为 1. 17 μm,颗粒间由烧结颈连接,颗粒开始合并长大,此时膜层厚度为 2. 17 μm;当温度继续升高至1 050 ℃ 时,膜层颗粒进一步长大至 1. 83 μm,颗粒合并现象更加明显,此时膜层厚度约为 2. 72 μm。综上可知,随着烧结温度的升高,烧结驱动力增大,加速了膜层表面颗粒间的接触、扩散和流动等传质过程,促进了膜层颗粒的长大和膜层厚度的增加。
2.2.3 透气性能
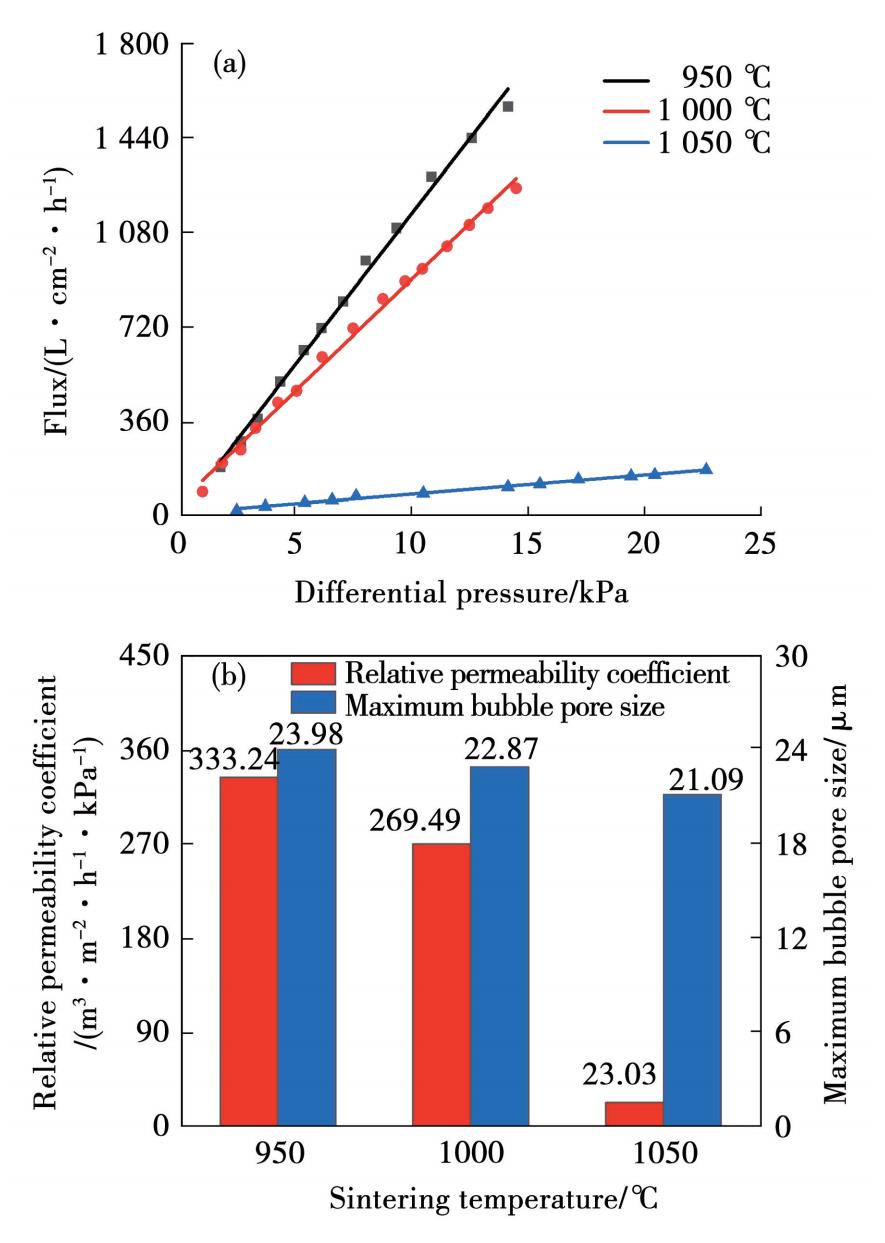
图 11 呈现的是烧结温度分别为 950、1 000和1 050 ℃ ,挂浆量固定为 2. 6 mL,且 Cu 掺杂量为1% 的条件下,所制备多孔膜样品的气体(氮气,纯度≥99. 99% ) 压力-流量关系曲线,以及对应多孔膜样品的最大冒泡孔径和相对透气系数柱状图。
图
11
膜样品的透气性能:( a) P-Q 曲线;(b) 最大冒泡孔径和相对透气系数
Fig.
11
Air permeability of membrane samples: (a) P-Q curve;(b) maximum bubble pore size and relative permeability coefficient
从图 11(a)中可以得出结论,气体的透过率随着烧结温度的升高而降低。这是因为高的烧结温度加速了原位反应的进行,在促进膜层颗粒增大与合并导致孔隙数量减少的同时,膜层厚度增加,从而降低了样品的透气率。从图 11(b)可以看出,随着烧结温度的升高,样品的最大冒泡孔径和相对透气系数也呈降低趋势,此变化趋势同样与平板状膜材料一致[30]。当烧结温度为1 000 ℃、Cu 掺杂量为 1% 时,管状膜的相对透气系数为 269. 5 m3/(m2·h·kPa),最大冒泡孔径为22. 9 μm,而平板状膜的相对透气系数则仅为96. 8 m3/(m2·h·kPa),且最大冒泡孔径(28. 6 μm)大于管状膜。造成出现此现象的原因主要是二者的成形工艺不同,模压法制备的平板状膜生坯具有相对低的孔隙率导致相对透气系数较低,烧结过程中较小的加压压力导致生成的梯度膜层颗粒堆积不够紧密,进而出现较大的最大冒泡孔径值。
2.2.4 膜/ 基结合强度
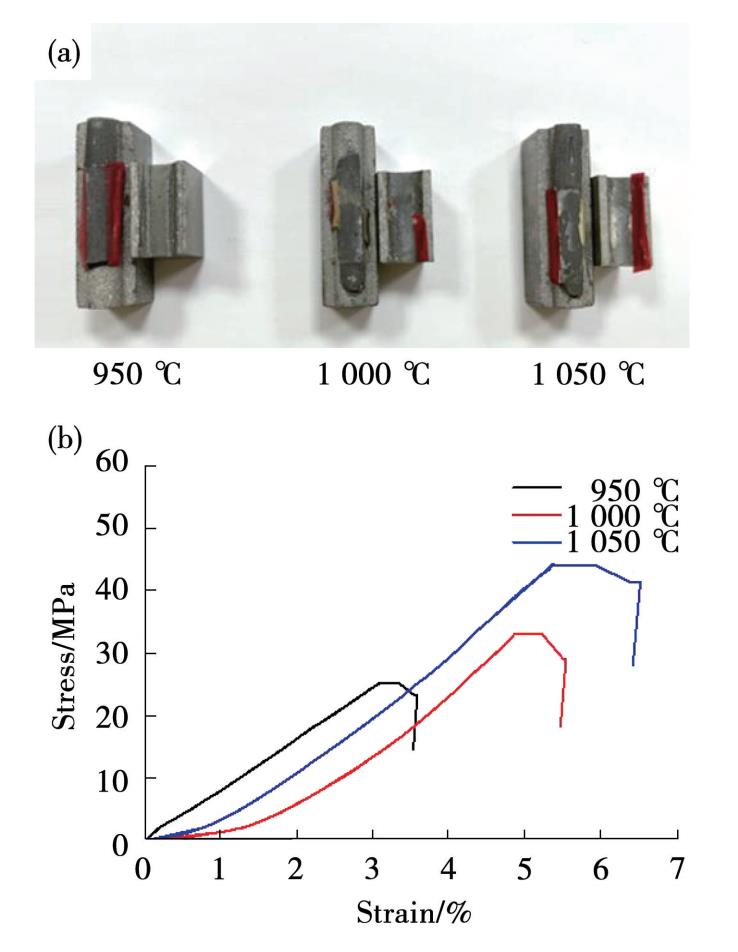
图 12 为在固定挂浆量2. 6 mL 和 Cu 掺杂量为1%条件下,不同烧结温度(950、1 000和1 050 ℃)的样品拉伸后宏观照片及膜/ 基结合强度曲线。
图
12
不同烧结温度下样品的(a)拉伸断裂处宏观形貌和(b)膜/ 基结合强度曲线
Fig.
12
Membrane samples sintered at different temperatures ( a) photos of stretched membrane surface and ( b ) membrane / substrate bonding strength curve
从图 12(a)发现,随着烧结温度的升高,膜层脱落面积有所减少。当温度为 950 ℃时,膜/ 基结合强度为 25. 23 MPa;1 000 ℃时,膜/ 基结合强度增加到 33. 08 MPa;而当温度升高至1 050 ℃ 时,膜/ 基结合强度达到最大,为 44. 06 MPa。结合图 10分析可知,低温烧结时膜层不完整,导致膜/ 基结合强度较低;而随着烧结温度的升高,物质之间的扩散与迁移速率增加,促进了膜层与基体之间烧结颈的长大,使膜/ 基结合强度提高。通过与平板状膜进行对比发现[30],相同 Cu 掺杂量条件下管状膜的膜/ 基结合强度远高于平板状膜,1 000 ℃时平板状膜的结合强度为 11. 8 MPa,而管状膜的结合强度则高达 33. 08 MPa。此结果说明 Cu 掺杂 Ti-Si 管状膜材料的梯度膜层与多孔钛基体具有更优的结合强度。
2.3 膜层烧结成形机理
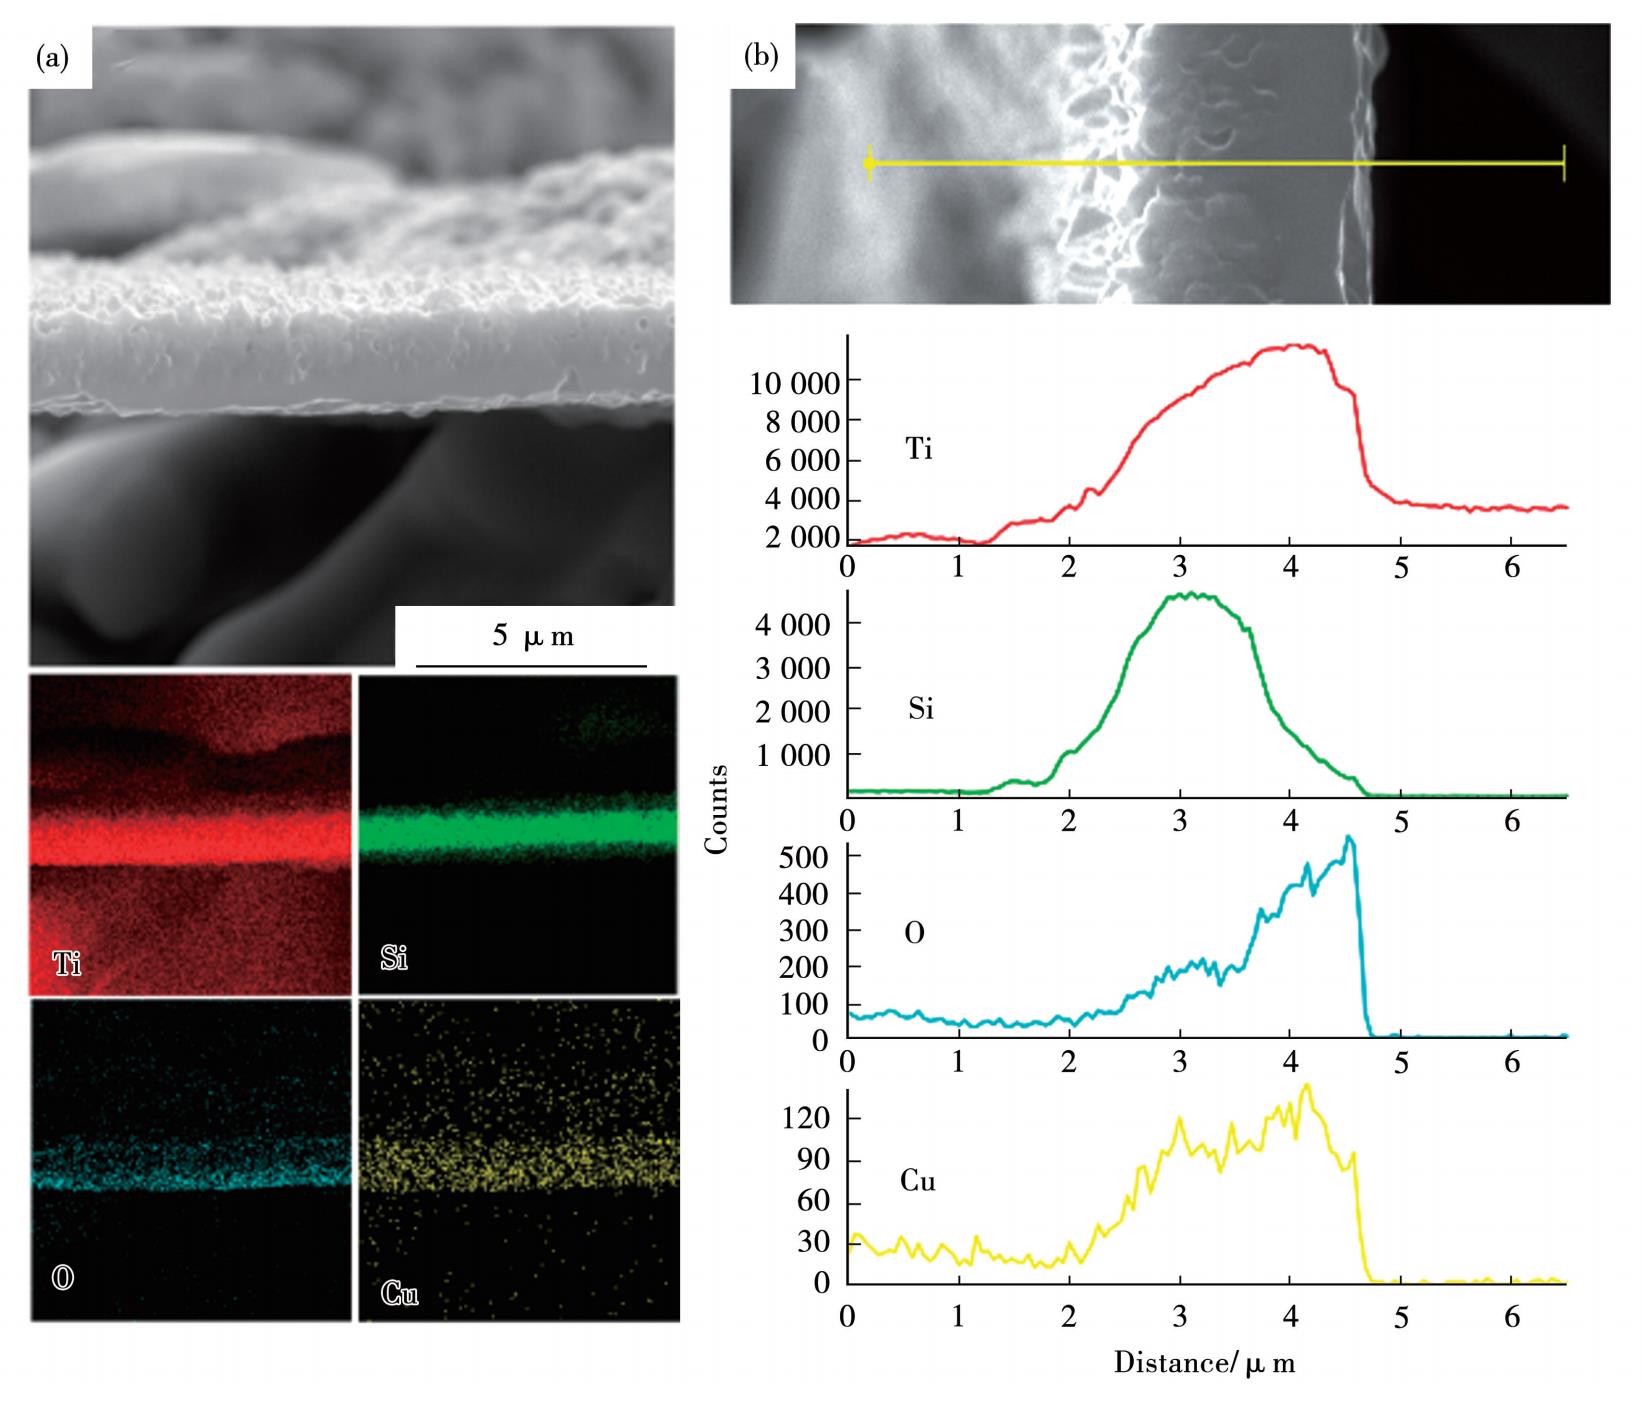
为了分析原位反应烧结过程中膜层厚度方向上各元素的分布情况,图 13 给出了 Cu 掺杂量为1%、挂浆量为 2. 6 mL、经1 000 ℃ 烧结得到的多孔膜截面的元素分布图和线扫图。从图 13(a)可以看出,多孔膜截面存在 Cu、O、Si 和 Ti 4 种元素,Cu 元素和 Ti 元素均匀分布在膜层中,O 元素大多集中在膜层的下半部分,Si 元素占整个膜层的三分之二,主要集中在膜层上半部分;从图 13(b)可以看出,沿着膜层厚度的方向 Ti 元素的峰逐渐增加,Si 元素的峰主要集中在 2. 6~ 3. 7 μm, O 元素的峰主要集中在 3. 5~ 4. 7 μm, Cu 元素则分布于整个膜层。
图
13
挂浆量为 2. 6 mL、1% Cu 掺杂经 1 000 ℃烧结多孔膜截面的元素分布图:(a)面扫图;(b)线扫图
Fig.
13
Membrane sample fabricated with 1 wt.% Cu doping amount and sintered at 1 000 ℃ : ( a) elemental distribution mapping; (b) line scan mapping
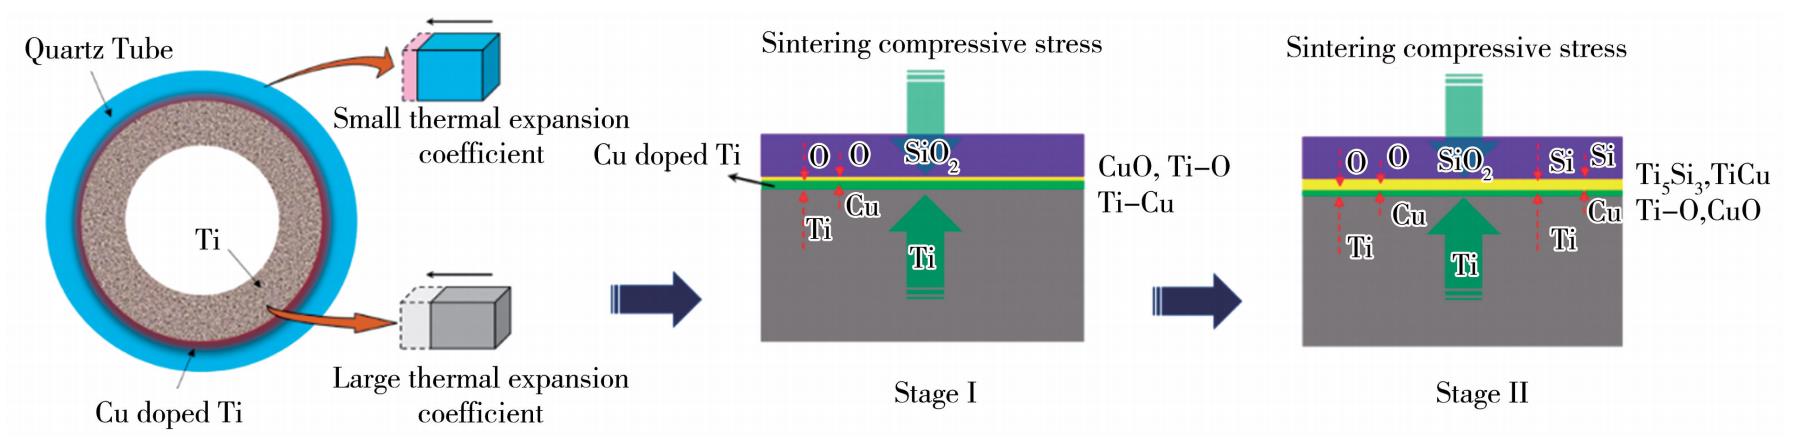
结合上述结果,对多孔膜管状样品的膜层成形机理进行总结。图 14 为多孔膜层的成形过程示意图。烧结第一阶段,SiO2 在烧结过程中因 Ti和 Cu 的还原作用被分解为 Si 原子和 O 原子,O原子迅速向 Ti/ Cu 界面扩散,当烧结温度高于500 ℃ 时,部分 Ti 被氧化为 Ti6O、Ti3O 和TiO2[31],当温度高于 600 ℃ 时,在热激活能作用下 Cu 开始向 Ti 基体扩散,当超过 α-Ti 的溶解度极限时会形成 Ti-Cu 金属间化合物,随着温度的逐渐升高,SiO2 的分解速度加快,O 原子会与Ti/ Cu界面上的 Cu 反应生成 Cu-O 化合物;烧结第二阶段,SiO2 前期分解产生的 Si 原子与基体 Ti粉末反应生成 Ti-Si 金属间化合物中间相(Ti xSi y),随着烧结的进行,该中间相继续与 Ti 原子反应,最终形成 Ti5 Si3。同时,烧结过程生成的Cu2O 将进一步促进 Ti 与 SiO2 的反应,反应副产物 TiO2 会与 Si 反应生成 SiO,而残余 O 原子也可能在 Ti、Cu/ SiO2 界面处与 Si 反应生成 SiO,生成的 SiO 在温度高于 900 ℃ 时发生气化。最后,剩余的 Ti 与 Ti xSi y 继续反应生成 Ti5 Si3相。以上涉及的反应可以表述为:
(1)
(2)
(3)
(4)
(5)
(6)
(7)
(8)
图
14
多孔膜层成形机理示意图
Fig.
14
Schematic of reactive sintering mechanism with different heat-treatment states
3 结论
采用离心沉积与限域原位反应烧结相结合的制备工艺,成功制备了 Cu 掺杂 Ti-Si 金属间化合物多孔膜管状材料。限域原位反应烧结技术制备的 Ti5 Si3-Ti 非对称金属多孔管状过滤元件通过一次烧结成形,可节约 30% 的烧结能耗和降低25% 以上的产品成本,适用于规模化生产,其在油田回注水、机加工废水等水处理领域具有极大的应用前景。
1)不同 Cu 粉掺杂量下样品的 Ti 基体表面均有多孔膜层生成,膜层由颗粒聚集区和相对平整区域组成;随着 Cu 掺杂量的增加,膜层厚度逐渐增加,相对透气系数和最大冒泡孔径呈降低趋势,膜/ 基结合强度则呈上升趋势。
2) 随着烧结温度的增加,膜层逐渐变得完整,膜层厚度逐渐增加,相对透气系数和最大冒泡孔径都呈下降趋势,膜/ 基结合强度呈增加趋势。当温度为 1 050 ℃ 时,膜/ 基结合强度达到了44. 06 MPa。
3)所制备多孔膜层的主要物相为 Ti5 Si3,并伴有 TiCu 和 Ti-O 化合物生成。原位反应过程中,Cu 原子在热激活能作用下向 Ti 基体扩散并与 Ti 原子结合生成 TiCu;SiO2 受热分解为 Si 原子和 O 原子,释放的 O 原子迅速扩散到 Cu 掺杂Ti 基体中,当 O 原子在基体中超过溶解度极限时,其与 Ti 和 Cu 发生反应生成 Ti-O 和 Cu-O 化合物;随着反应的进行,Ti 与 Si 在高温下发生原位反应,最终在 Ti-O、TiCu 化合物之上生成Ti5 Si3 金属间化合物多孔膜层。
