摘要
SiCp/ Al 复合材料作为典型的颗粒增强金属基复合材料,因其优异的综合性能被广泛应用于航空航天与精密电子等领域。然而,SiCp/ Al 材料中 SiC 颗粒的分布特性对其磨削加工过程中的损伤行为和表面质量影响显著。为此,本研究针对不同体积分数的 SiCp/ Al 复合材料,开展了二维磨削仿真与实验研究,基于颗粒磨粒相对位置的颗粒去除机制,揭示了不同工艺参数下的主要表面损伤形式,进行了工艺参数对磨削力与表面粗糙度的敏感性分析;最终构建表面粗糙度经验预测模型。研究结果表明,两种材料主要损伤为颗粒破碎与凹坑,高体积分数材料由于颗粒尺寸偏大,更易产生基体涂覆现象,且损伤形式受颗粒的去除机制影响;低体积分数材料中,磨削深度对表面粗糙度影响显著,砂轮速度次之,而在高体积分数材料中,砂轮速度对表面质量变化影响最大;在两种体积分数材料中,砂轮速度对磨削力影响呈负相关,磨削深度和进给速度对磨削力影响呈正相关。
Abstract
As a typical particle-reinforced metal matrix composite, SiCp/ Al composites are widely used in aerospace and precision electronics due to their excellent comprehensive properties. However, the distribution characteristics of SiC particles in SiCp/ Al materials significantly affect the damage behavior and surface quality during grinding processes. This study conducts two-dimensional grinding simulations and experimental investigations on SiCp/ Al composites with different volume fractions. Based on the relative positions between particles and abrasives, the particle removal mechanisms are explored, and the dominant surface damage modes under various processing parameters are identified. Furthermore, a sensitivity analysis of process parameters on grinding force and surface roughness is performed, and an empirical model for predicting surface roughness is established. The results show that the primary damage modes for both materials are particle fracture and pit formation. In high-volume fraction materials, larger particle sizes tend to cause matrix smearing, and the damage modes are influenced by the particle removal mechanisms. For low-volume fraction materials, grinding depth has the most significant impact on surface roughness, followed by wheel speed,whereas for high-volume fraction materials, wheel speed plays a more critical role in surface quality. In both types of materials, wheel speed shows a negative correlation with grinding force, while grinding depth and feed rate exhibit a positive correlation.
SiCp/ Al 复合材料综合了 Al 基体和 SiC 颗粒的性能优势,因其高强度、高硬度、耐磨性和低密度等性能广泛应用于航空航天、光学仪器及汽车等多个领域[1-3]。在 SiCp/ Al 复合材料的磨削加工过程中,其表面会产生颗粒破碎、凹坑、基体撕裂和基体涂覆等损伤[4-5],降低加工质量并严重影响零件的使役性能。低体积分数和高体积分数SiCp/ Al 的损伤形式有显著不同,因此,为了实现低损伤加工,需要深入研究不同体积分数条件下材料损伤的形成规律及其对表面质量的影响,从而找到有效抑制损伤的磨削策略。
SiCp/ Al 复合材料磨削加工常见的缺陷形式主要由 SiC 颗粒的去除形式决定,学者们通过仿真结合实验对此进行了针对性分析。Fan 等[6]研究了切削高体积分数 SiCp/ Al 时的切削变形机理和加工表面形成机理,提取了切削仿真过程中 Al 基体和 SiC 颗粒的应力值,发现颗粒的最大应力远大于基体的最大应力,说明加工过程中的主要影响因素集中在 SiC 颗粒上,SiC 颗粒在加工表面的缺陷中起主要作用。Zheng等[7-8]研究了不同路径下 SiC 颗粒的去除机理,刀具与 SiC 颗粒的相对位置变化影响着 SiC 颗粒的去除方式,当颗粒完全破碎或拔出时会导致颗粒周围表面严重破坏。陈源等[9]分析了颗粒特征分布对切削过程的影响,研究表明,大尺寸、细长形状和团聚的 SiC 颗粒在切削变形中容易发生断裂和脱落;减小颗粒尺寸的分散程度、长径比分布及团聚程度,有利于提高 SiCp/ Al 复合材料的可加工性。
实现 SiCp/ Al 复合材料低损伤加工,除了明确表面损伤形成机制,主要取决于磨削工艺参数的选择,Gu 等[10]设计了单磨粒磨削模型,讨论了磨削工艺参数对磨削力的影响,结果表明切向力和法向力随着砂轮速度的增加而减小,随着进给速度或磨削深度的增加而增加。Gao 等[11-12] 分析了磨削力与磨削参数间的线性关系,以及加工参数对粗糙度值的作用关系。Gu 等[13] 采用NSGA-II多目标算法对 SiCp/ Al 复合材料的表面性能进行优化,得到优化的磨削工艺参数:砂轮转速 33 m/ s、工作台转速 0. 4 m/ min 和磨削深度9 μm。郑伟等[14]提出了一种表征形貌特征的概念参数Scr,并将其作为 45 vol.% SiCp/ Al 磨削加工低损伤的目标,使用非支配排序遗传算法进行选取最优工艺。王晓东[15]使用遗传算法,实现了对高体分比 SiCp/ Al 低损伤激光制孔。
低体积分数和高体积分数 SiCp/ Al 复合材料因颗粒大小和分布等原因,其磨削加工的表面损伤形成机制有显著差异,实现低损伤加工的磨削工艺参数也有明显不同,因此,需针对不同体积分数的 SiCp/ Al 复合材料,进行表面损伤形成机制的探究和低损伤磨削加工工艺参数的探寻。本文建立了两种体积分数下的单磨粒二维磨削过程的仿真模型,设计了磨削实验,探究工艺参数对磨削力和表面粗糙度的关系,并根据本文磨削工艺参数条件下的粗糙度结果建立了表面粗糙度模型,得出较为准确的不同体积分数 SiCp/ Al 表面粗糙度拟合公式。
1 实验与仿真
1.1 SiCp/ Al 磨削仿真
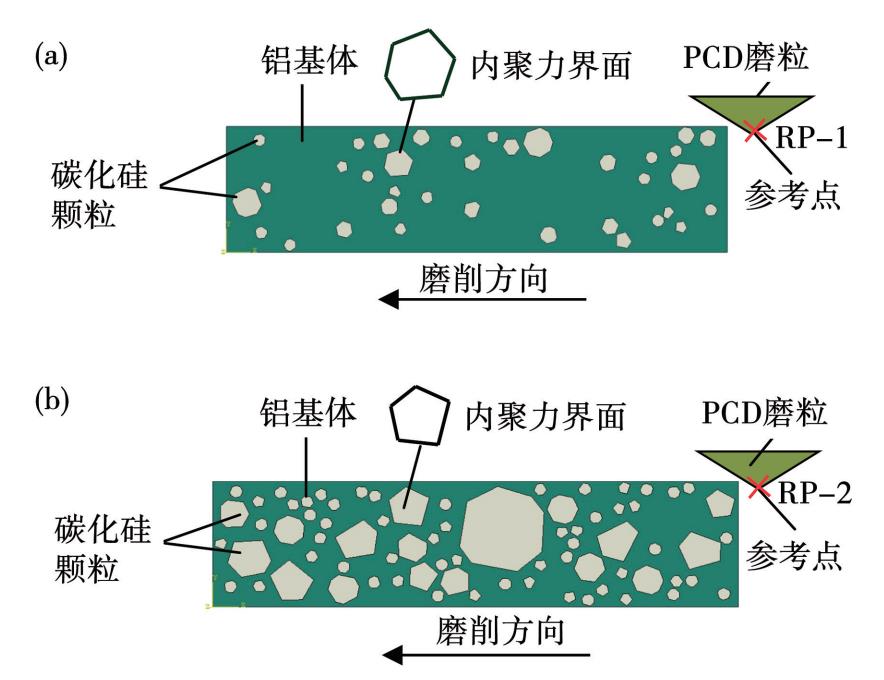
采用有限元仿真软件 ABAQUS 分别对 20%和 60% 两种体积分数的 SiCp/ Al 进行单磨粒二维磨削仿真,为体现 SiC 颗粒大小和分布在不同体积分数材料间的差异,使用 Python 语言对 Abaqus进行二次开发。在 Python 脚本中,通过随机顶点数和角度生成更贴近真实情况的非规则多边形颗粒,利用分层粒径控制方法控制颗粒的尺寸范围,使用随机序列吸附(Random Sequential Adsorption, RSA)方法逐步放置颗粒,控制其大小和非均匀分布直至生成对应体积分数要求。Al 基体尺寸可自定义控制,在模型中界面层为零厚度 Cohesive 单元,无需单独设置,通过上述方法尽可能贴近真实材料的分布情况。综合考虑仿真的加工参数和仿真实际时间,设置基体尺寸为 400 μm ×100 μm;为贴近金相显微镜下观察到的实际颗粒尺寸,将 20% 和 60% SiCp/ Al 的 SiC 颗粒大小分别设置为 5~ 25 μm 和 5~ 70 μm,有限元几何模型如图 1 所示,RP 为刀具刚体参考点。
图
1
20%(a)和 60%(b)SiCp/ Al 有限元几何模型
Fig.
1
Finite element geometric models of 20% (a) and60% (b) SiCp/ Al composites
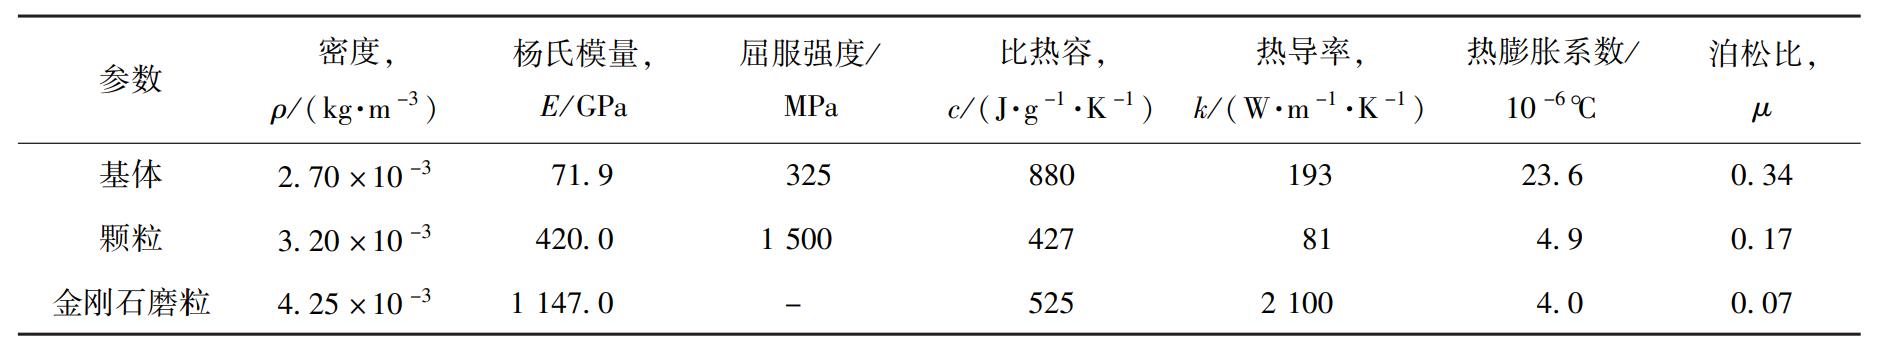
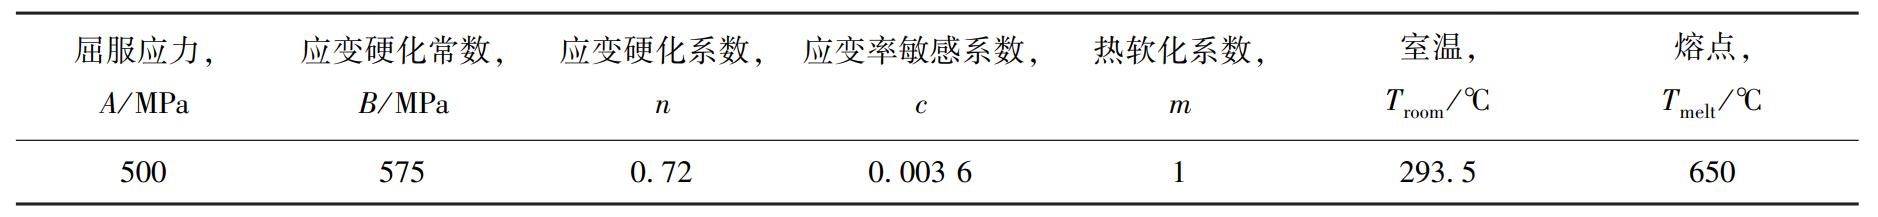
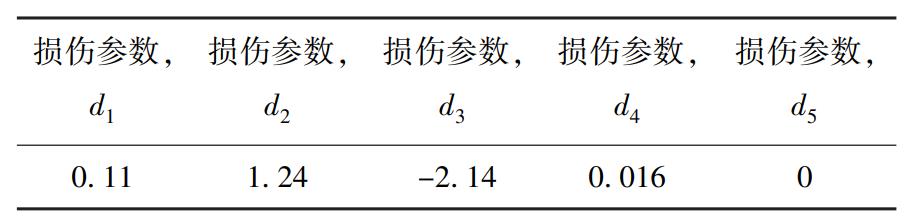
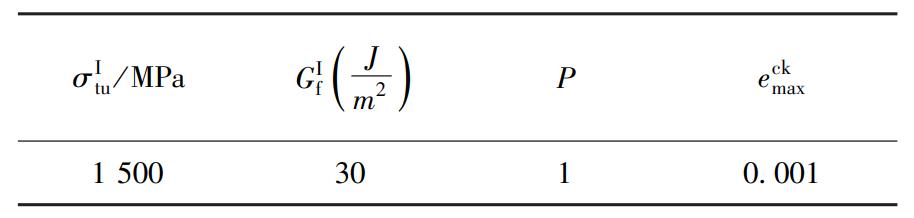
仿真模型分为 Al 基体、SiC 颗粒以及 PCD(Polycrystalline Diamond) 磨粒,材料属性如表 1所示。仿真中,采用 Johnson-Cook(J-C) 本构模型[16]分析磨削加工中 Al 基体的弹塑性变形,选用 J-C 断裂模型[17]模拟切屑与工件的分离;硬脆性的 SiC 颗粒主要被破碎去除,因此选用最大正应力作为 SiC 颗粒的断裂准则;Al 基体与 SiC 颗粒两相界面采用 Cohesive 粘结单元[18],利用牵引分离定律模拟界面损伤过程,评估材料的分离和剥落;刀具、Al 基体和 SiC 颗粒的单元类型均采用 CPE4RT;相较于工件,刀具几乎不产生变形,因此将磨粒设置为刚体,磨粒运动方向沿 X负方向,磨粒与工件接触法向为无摩擦的刚性接触,切向为罚函数摩擦,摩擦系数 0. 2。仿真所用的 J-C本构模型参数和断裂准则参数如表 2 和表 3 所示,SiC 颗粒的断裂模型参数如表 4 所示。
表
1
基体和颗粒以及金刚石磨粒物理性能参数
Table
1
Physical property parameters of the matrix, particles, and diamond abrasive grains
表
2
Al 基体 J-C 本构模型参数
Table
2
Johnson-Cook (J-C) constitutive model parameters of the Al matrix
表
3
Al 基体 J-C 断裂准则参数
Table
3
Johnson-Cook ( J-C) fracture criterion parameters for the Al matrix
表
4
SiC 颗粒断裂模型参数
Table
4
Fracture model parameters of SiC particles
1.2 实验材料及设备
实验采用的 SiCp/ Al 工件体积分数为 20% 与60%,利用金相显微镜观察材料表面,如图 2 所示,20% 与 60% SiCp/ Al 中的 SiC 颗粒平均直径分别为 15 与 45 μm。
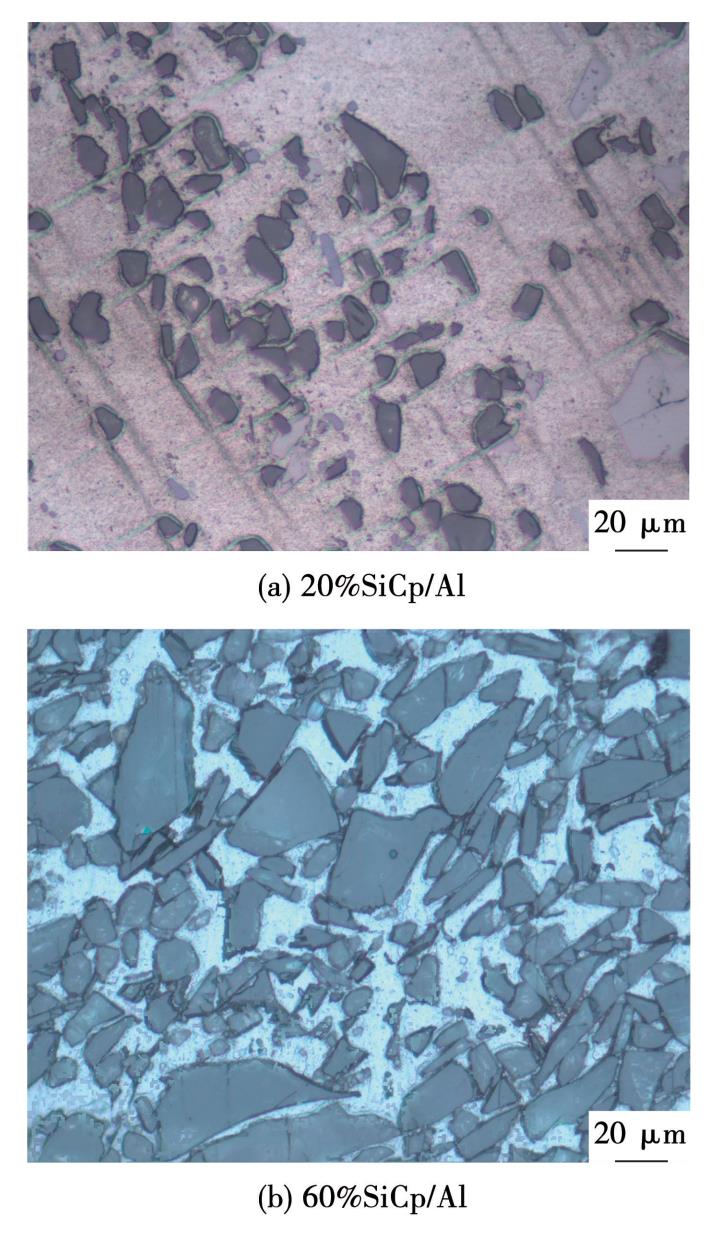
图
2
不同体积分数的 SiCp/ Al 金相图
Fig.
2
Metallographic images of SiCp/ Al composites with different volume fractions:(a) 20% SiCp/ Al;(b) 60% SiCp/ Al
本文基于不同体积分数的 SiCp/ Al 复合材料,结合二维有限元方法,搭建了侧面磨削性能测试平台,与仿真模型相互映射,主要包括精雕机床、工件、刀具、夹具、测力仪等,以上设备及平台如图 3 所示。精雕机床主轴移动速度为 0~12 m/ min,切削速度和主轴转速最高达 12 m/ min和28 000 r/ min;工件由线切割加工为块状,经超声清洗,三维尺寸为 20 mm × 23. 5 mm × 5 mm。刀具是由树脂结合剂金刚石磨料制成,结构图如图 3所示。
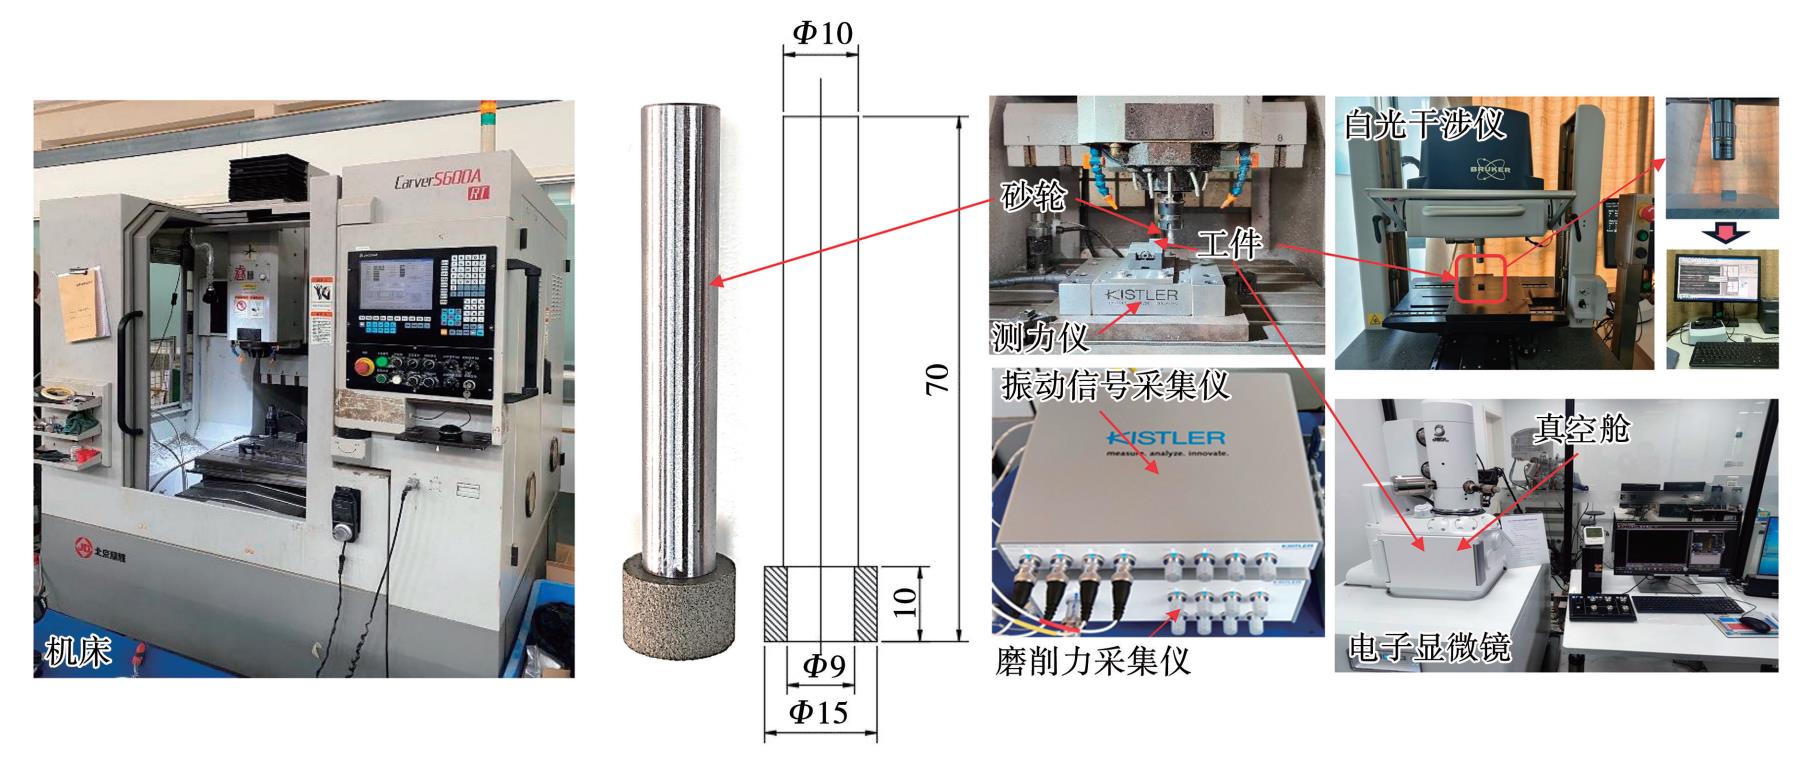
图
3
加工现场、形貌拍摄与粗糙度检测现场图(单位:mm)
Fig.
3
On-site machining, morphology observation and roughness measurement
砂轮直径为 15 mm,磨粒厚度为 10 mm,粒度120,颗粒平均直径 125 μm,砂轮型号为 VD-DW,15D-10T-3X-70L-10Y, D120N150VD,适用于复合材料的磨削加工;测力仪安装在最底部,具有50 000 Hz采样频率,自带分析软件 DynoWare,可以记录材料磨削过程中的磨削力变化。磨削实验结束后,使用扫描电子显微镜(SEM, JSM-IT500HR,日本电子) 和白光干涉仪(三维光学表面轮廓测量仪,Npflex, Bruker Nano Surface) 对已加工表面的微观结构和表面粗糙度进行详细测试,设备如图 3 所示。
1.3 实验设计
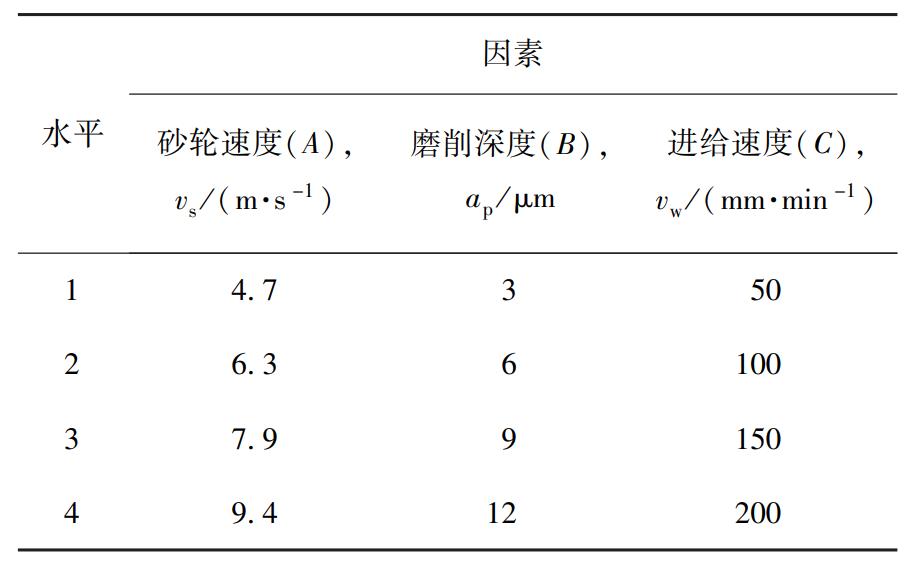
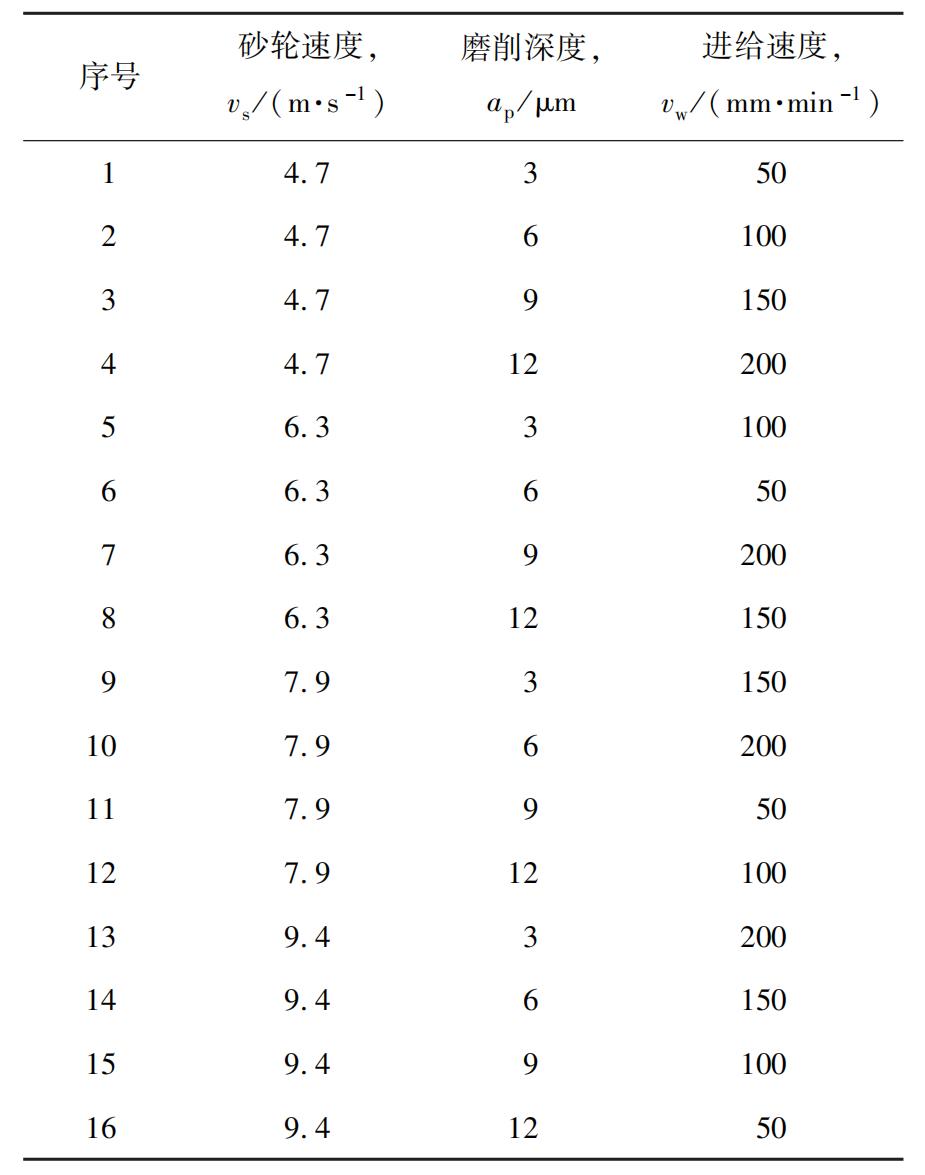
为实现低损伤加工,进行磨削速度、磨削深度和进给速度的单因素实验和正交试验,正交表为 3 因素 4 水平 L16(43),经文献调研,磨削速度、磨削深度和进给速度参数分别为 4. 7~9. 4 m/ s、3~ 12 μm 和 50~ 200 mm/ min,相关的实验参数如表 5 所示。
表
5
磨削实验参数
Table
5
Grinding experiment parameters
2 结果与分析
2.1 基于磨粒-颗粒相对位置的损伤形成机制
由于 SiC 颗粒在基体中随机分布,所以在一定磨削深度加工时,颗粒与磨粒有多个接触形式,其相对位置对 SiCp/ Al 磨削损伤及表面粗糙度有直接影响。因此,本文基于上述的材料模型、参数、界面特性等建立有限元仿真模型,采用相同的磨削速度、不同的磨削深度分析了磨粒磨削路径在 SiC 颗粒上方、中部以及底部的颗粒去除仿真过程,为后续工作提供一定的理论基础。
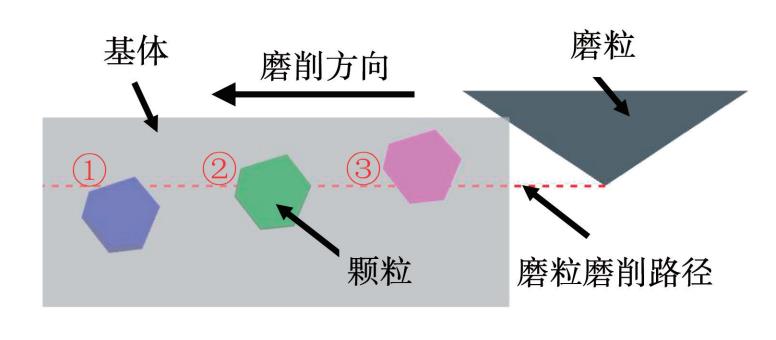
SiCp/ Al 复合材料磨削加工去除过程受到SiC 颗粒与磨粒的相对位置的影响,图 4 展示了单颗磨粒与 SiC 颗粒的位置关系,即①磨粒位于SiC 颗粒上方、②磨粒位于颗粒中间以及③磨粒位于颗粒下方。
图
4
磨粒与 SiC 颗粒相对位置图
Fig.
4
Relative position diagram between abrasive grains and SiC particles
2.1.1 磨粒位于 SiC 颗粒上方
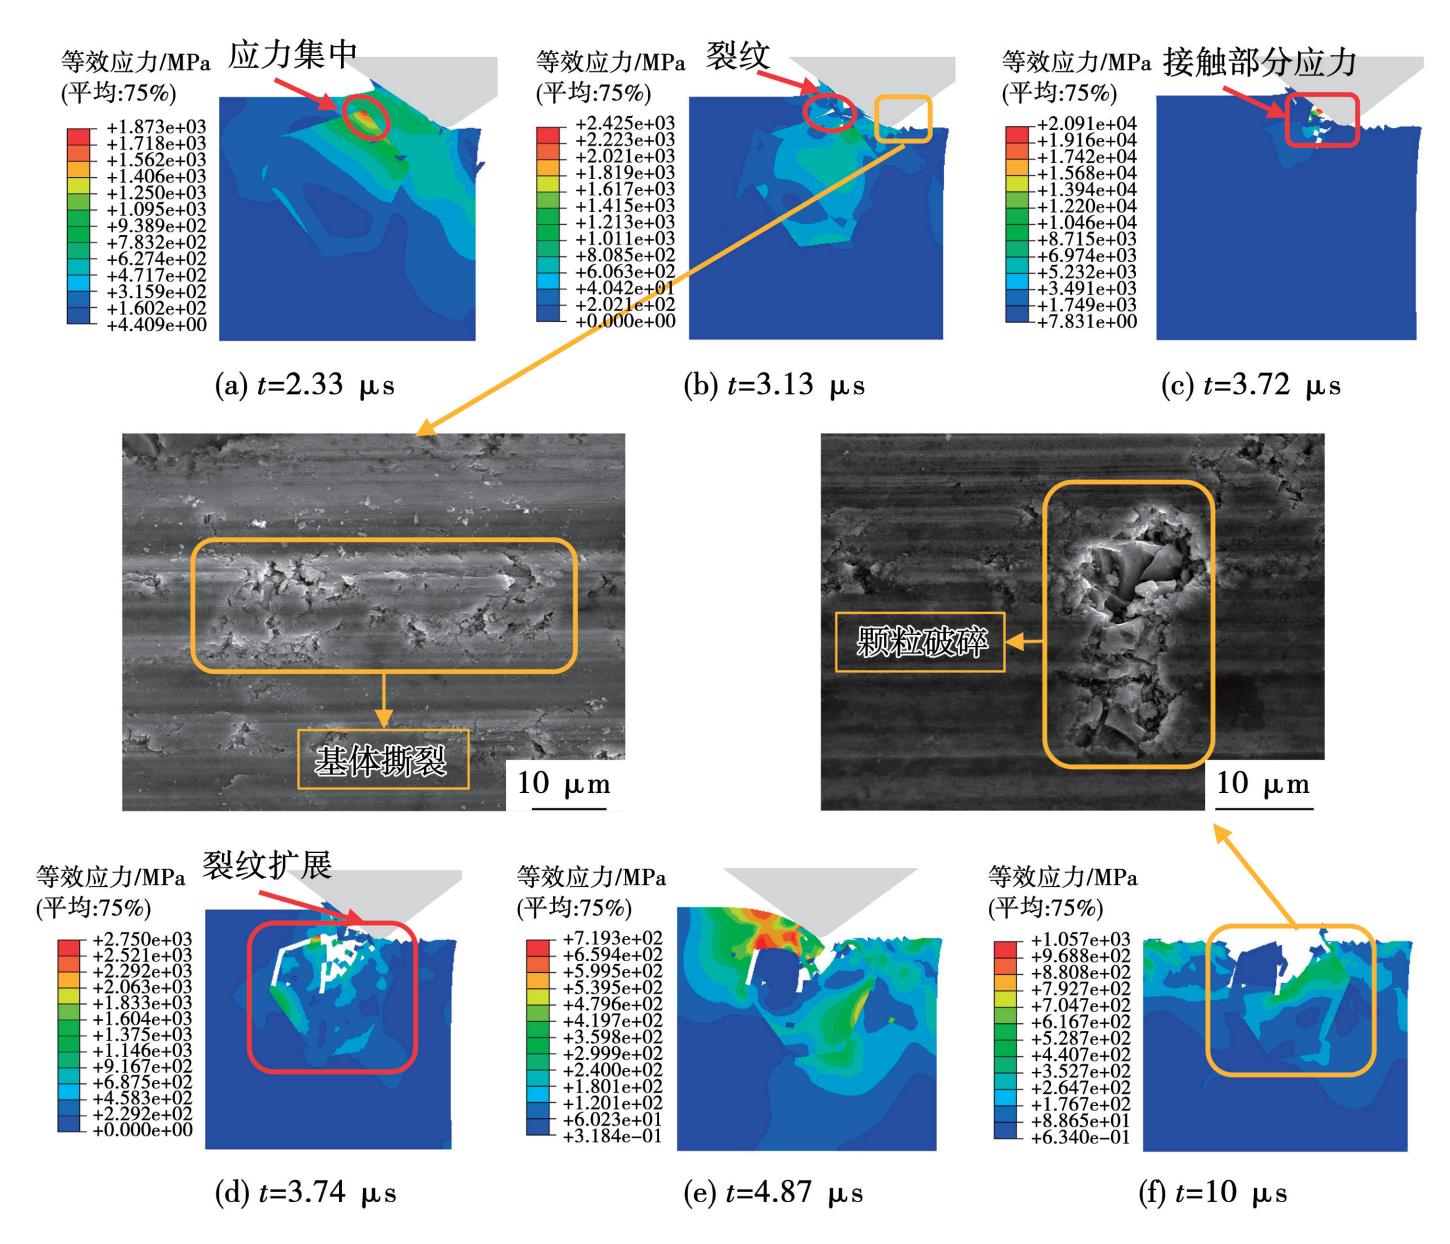
当磨粒位于 SiC 颗粒的上方时,磨粒首先接触 Al 基体,由于金属 Al 是塑性材料因此会发生塑性变形最终形成切屑,如图 5(a)所示;随后,磨粒切入基体中,颗粒顶部与基体间的界面层处,小面积内的应力明显集中,之后因界面层被破坏,基体与颗粒之间开始出现裂缝,基体撕裂后与颗粒分离,如图 5(b)所示,基体撕裂的损伤形式如箭头指向的 SEM 图所示;当磨粒接触到颗粒的上部时,应力迅速集中到一个很小的单元,且应力值增大,如图 5(c)所示;应力超过颗粒强度极限后,颗粒内部发生脆性断裂,如图 5(d)所示;磨粒继续运动,与颗粒已分离的基体被进一步去除形成切屑,如图 5(e)所示;在磨削后的材料表面能看出基体撕裂后的微小裂纹,颗粒上方被破碎,形成如图 5(f) 所示的颗粒破碎表面形貌,箭头指向的SEM 图显示了其形成的颗粒破碎表面形貌,可见颗粒部分破碎。
图
5
磨粒位于 SiC 颗粒上方时的不同时刻磨削过程图
Fig.
5
Time-resolved grinding process with abrasive grain positioned above SiC particle: ( a) 2. 33 μs; ( b) 3. 13 μs;(c) 3. 72 μs; (d) 3. 74 μs; (e) 4. 87 μs; (f)10 μs
2.1.2 磨粒位于 SiC 颗粒中间
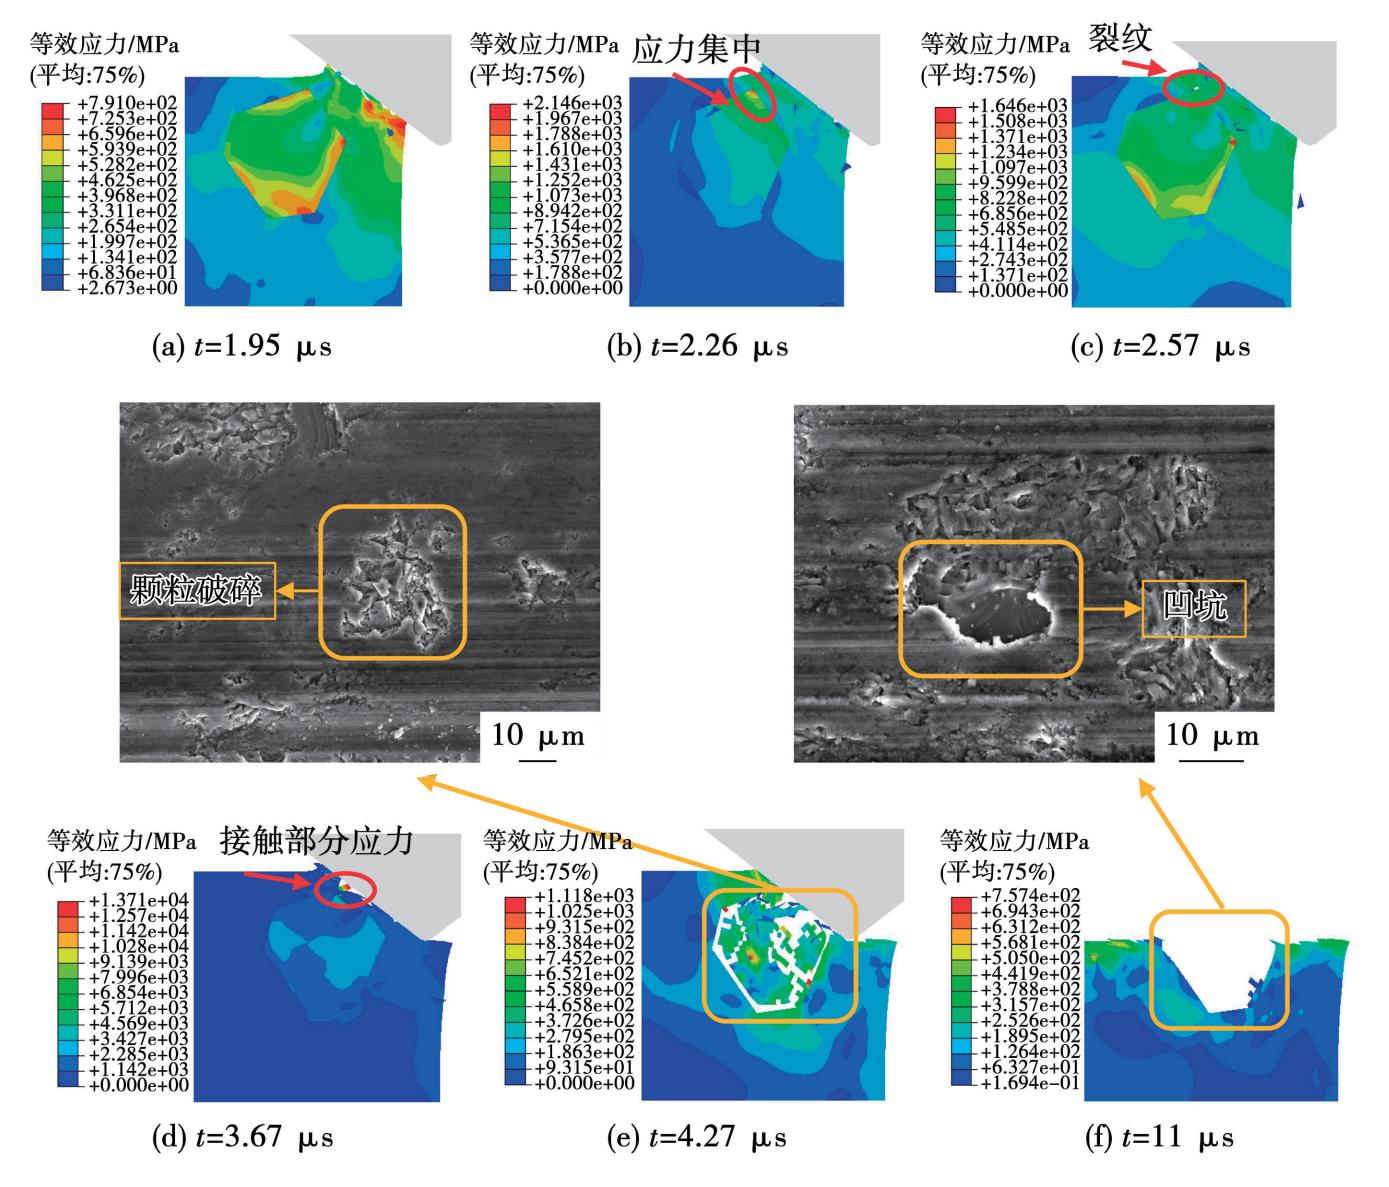
由图 6 可以看出,当磨粒位于 SiC 颗粒中间时,随着磨粒的运动,Al 基体经过剪切滑移被去除,颗粒的多个边界层出现应力集中最后聚焦到颗粒上部,此时磨削力迅速增加到阶段最大值,随后界面层被破坏,基体与颗粒出现界面脱粘现象,如图 6(a)、(b)和(c)所示;当磨粒作用到与 SiC 颗粒接触时,颗粒顶部应力急剧增大,如图 6(d)所示;随着磨粒的移动,SiC 颗粒受到较强的剪切力作用,产生裂纹并扩展,颗粒崩解为多个碎片,形成颗粒破碎,其损伤形式如图 6(e)中箭头指向的 SEM图所示;随着磨削的进行颗粒完全脱落,Al 基体被挤压流动无法完全填充空隙,最终在磨削后的材料表面形成一个大的凹坑,如图 6(f)所示,箭头指向的 SEM 图显示了其形成的凹坑表面形貌。
图
6
磨粒位于 SiC 颗粒中间时的不同时刻磨削过程图
Fig.
6
Time-resolved grinding process with abrasive grain positioned between SiC particles: ( a)1. 95 μs; ( b) 2. 26 μs;(c) 2. 57 μs; (d) 3. 67 μs; (e) 4. 27 μs; (f) 11 μs
2.1.3 磨粒位于 SiC 颗粒下方
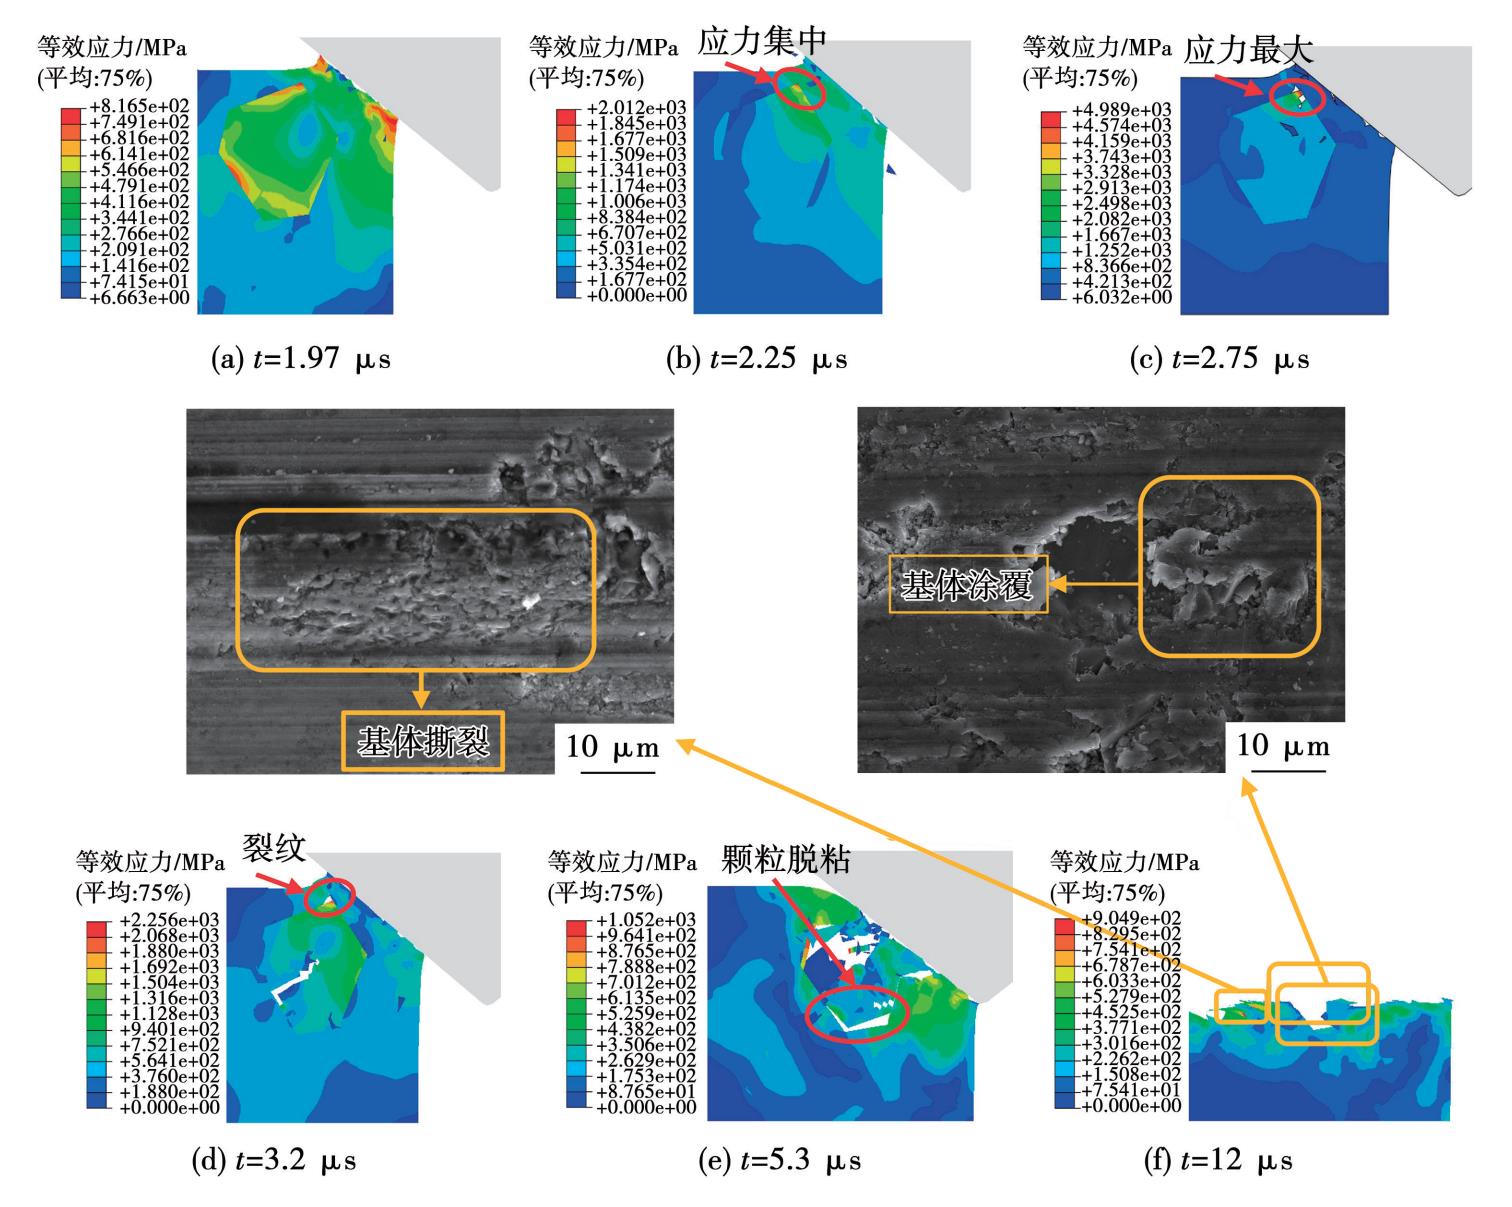
当磨粒作用在 SiC 颗粒的下方时,随着磨粒的运动,基体发生塑性变形随后形成切屑,颗粒边界层出现应力集中最后聚焦到颗粒顶部如图 7(a)和(b)所示;基体与颗粒间的两相界面发生失效情况,与磨粒作用在颗粒顶部与中部不同的是,由于磨削力过大,SiC 颗粒顶端出现裂纹的瞬间,颗粒中下部也出现裂纹并扩展至整个颗粒,颗粒开始出现裂纹,颗粒底部随之出现界面脱粘,如图7(c)、(d)和(e)所示;随着磨粒进一步作用,界面失效更加严重,导致整个颗粒被完全拔出,此时,Al 基体还没有被完全去除,最终磨削后的材料表面呈现出一个较小的凹坑且基体通过磨粒的挤压变形涂覆在凹坑表面并伴随基体撕裂,如图 7(f)所示,箭头指向的 SEM 图验证了模拟结果。
图
7
磨粒位于 SiC 颗粒下方时的不同时刻磨削过程图
Fig.
7
Time-resolved grinding process with abrasive grain positioned below SiC particle: ( a) 1. 97 μs; ( b) 2. 25 μs;(c) 2. 75 μs; (d) 3. 20 μs; (e) 5. 30 μs; (f)12 μs
2.2 不同体积分数 SiCp/ Al 磨削损伤分析
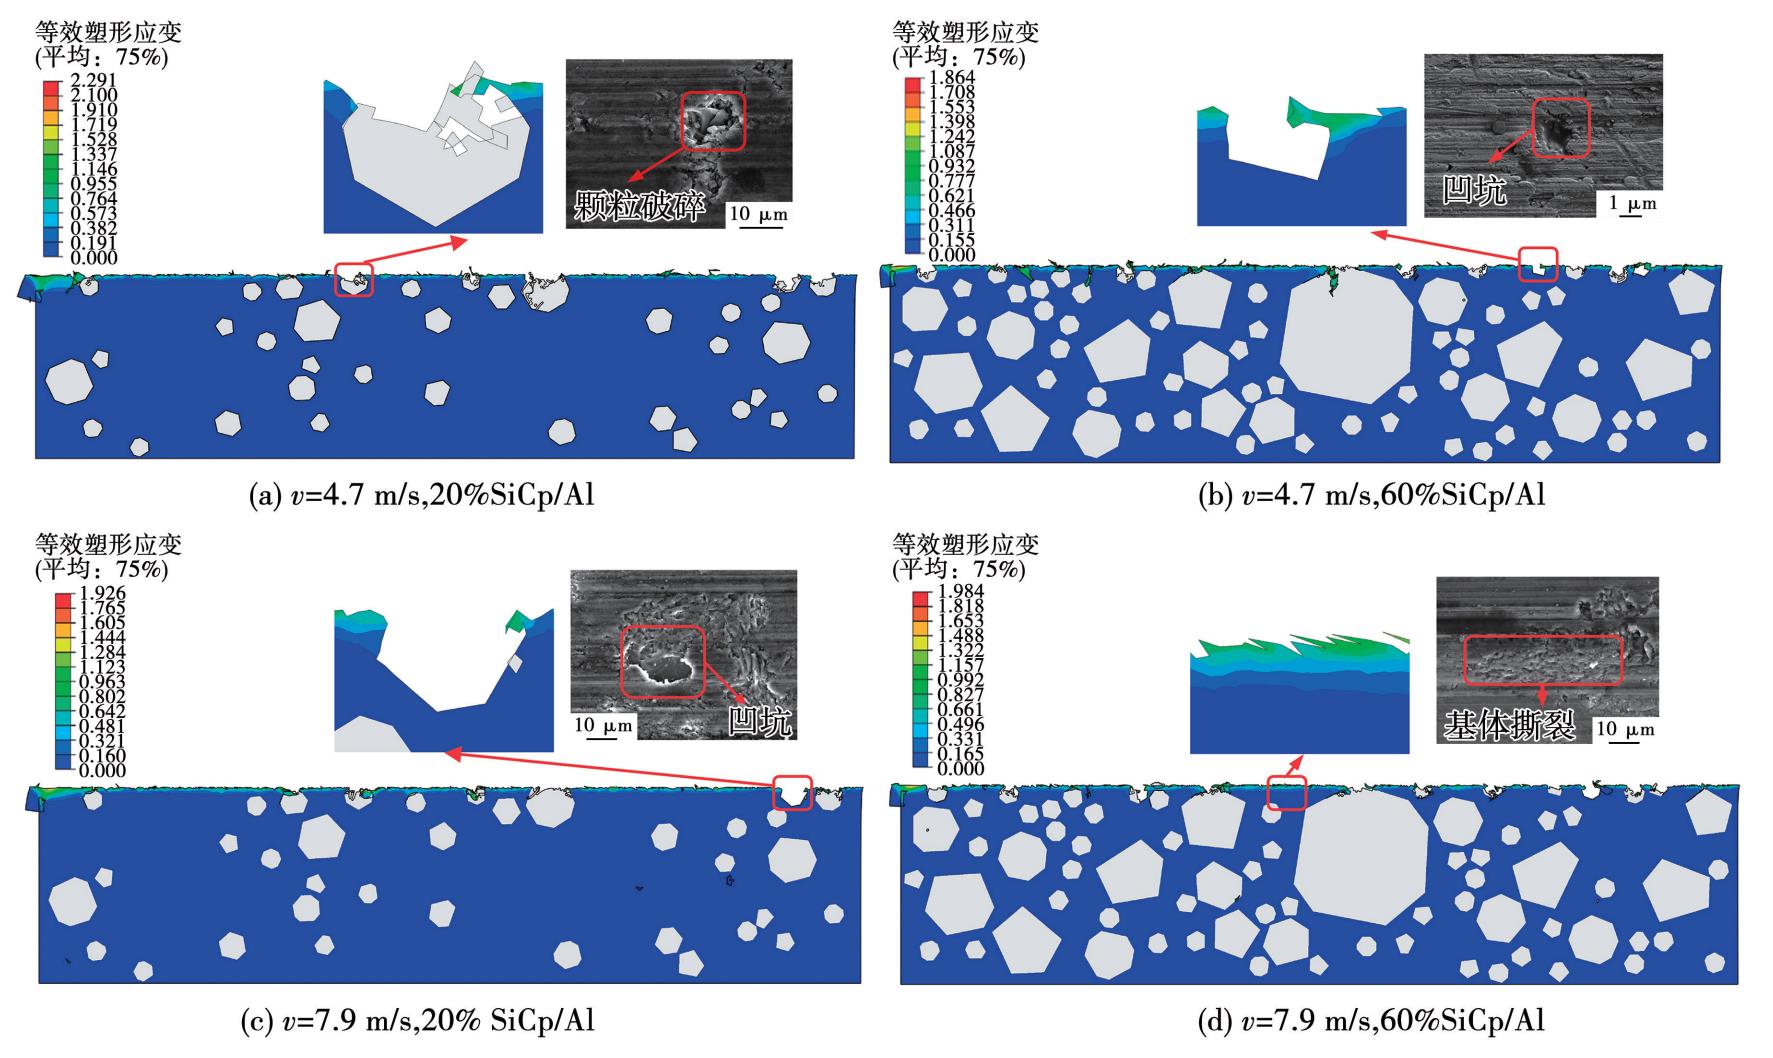
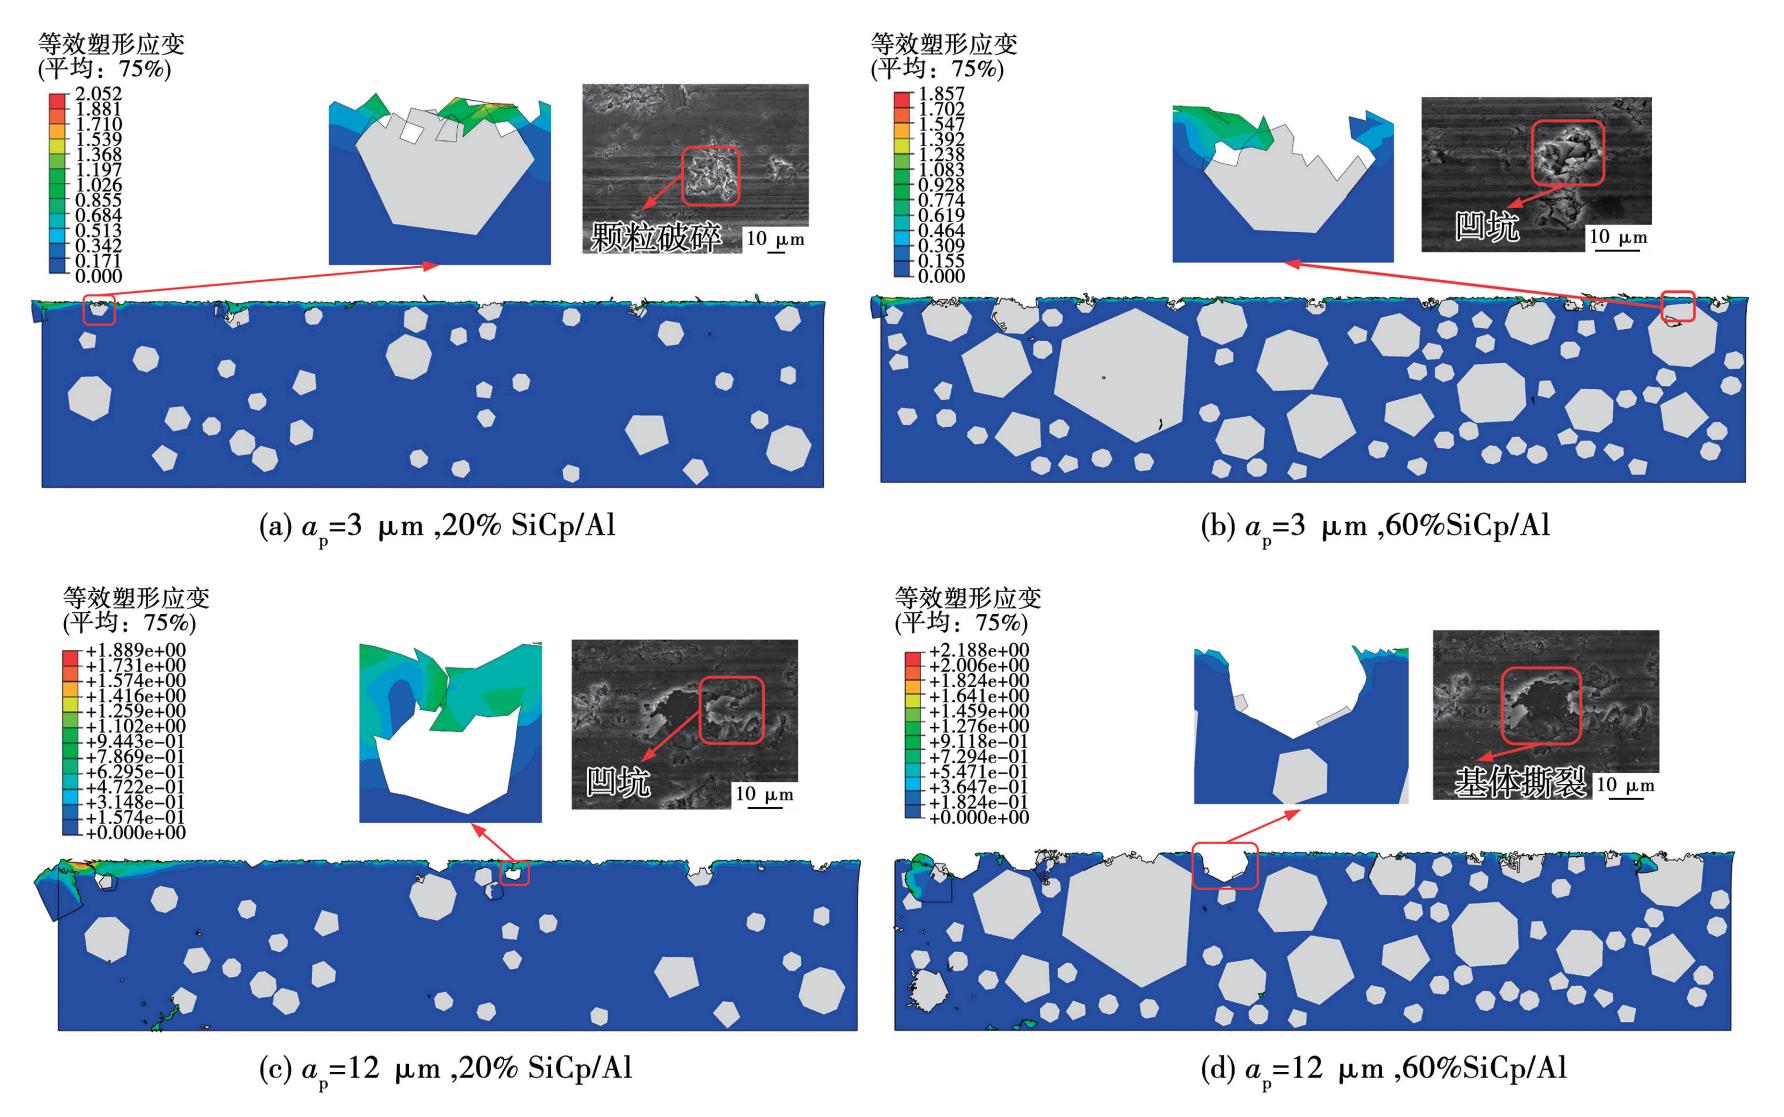
SiCp/ Al 的表面损伤形式有 SiC 颗粒破碎、凹坑、基体涂覆、基体撕裂等,本小节结合实验与仿真分析了 20% 和 60% SiCp/ Al 在磨削速度为 4. 7 和7. 9 μm/ s、磨削深度为 3 和 12 μm 时的去除过程,探究不同体积分数 SiCp/ Al 的表面损伤形成机制。
如图 8 所示,在 4. 7 m/ s 磨削速度和 3 μm 磨削深度下,此时的颗粒与磨粒相对位置大多数为磨粒位于颗粒上方,在仿真中,20% SiCp/ Al 材料表面出现最多的是颗粒破碎后形成的表面缺陷;60% SiCp/ Al 材料表面出现颗粒破碎,以及作用到颗粒底部时留下的孔洞,符合上小节的不同路径下损伤机制的分析。当磨削速度为 7. 9 m/ s时,20% SiCp/ Al 表面能够发现大的破碎凹坑,而由于 60% SiCp/ Al 表面的颗粒较为集中,颗粒周边的基体更易涂覆到材料表面,或者基体撕裂形成一个表面小凸起,增加了材料表面微小峰谷的不平度。仿真研究发现,低体积分数材料磨削表面相较于高体积分数材料磨削表面更为平整,但当低体积分数材料也出现脱粘的凹坑时,其表面光洁度很难优于同工况下的高体积分数表面。
图
8
不同磨削速度下两种材料的 SiC 颗粒损伤形貌
Fig.
8
Damage morphologies of SiC particles in both materials under different grinding speeds: (a) v= 4. 7 m/ s,20% SiCp/ Al;(b) v= 4. 7 m/ s,60% SiCp/ Al;(c) v= 7. 9 m/ s,20% SiCp/ Al;(d) v= 7. 9 m/ s,60% SiCp/ Al
如图 9 所示,因 20% SiCp/ Al 复合材料的 SiC颗粒直径尺寸小,界面连接性相对较弱,颗粒在磨削时更易发生完全破碎后脱落形成凹坑,因颗粒的直径相对小,颗粒破碎后导致的表面轮廓高度差相应也小,形成的表面会更平滑;60% SiCp/ Al材料的 SiC 颗粒直径相比 20% 的材料更大,表面更容易产生颗粒部分破碎,大的颗粒发生破碎后,表面会产生较严重的缺陷,颗粒破碎后表面峰谷之间形成的高度差较大,导致材料整体表面形貌更为粗糙。磨削深度在 3 μm 时,颗粒与磨粒相对位置大多数为磨粒位于颗粒上方,两种体积分数的表面平整度最高,损伤形式多为颗粒破碎;当磨削深度增加,颗粒与磨粒相对位置大多数为磨粒位于颗粒中间及下方,磨粒行走轨迹所接触到的颗粒增多,颗粒损伤形式开始增多,60% 的材料表面也开始出现颗粒脱粘拔出后留下的凹坑,且更易发生基体涂覆,由于其颗粒的直径较大,产生相对较大的凹坑,恶化表面形貌。从图 9 可以看出,当磨削深度为3 μm时,两种体分材料的表面相对平整。
图
9
不同磨削深度下两种材料的 SiC 颗粒损伤形貌
Fig.
9
Damage morphologies of SiC particles in both materials under different grinding depths: (a) ap= 3 μm,20% SiCp/ Al;(b) ap= 3 μm,60% SiCp/ Al;(c) ap= 12 μm,20% SiCp/ Al;(d) ap= 12 μm,60% SiCp/ Al
通过对不同体积分数的 SiCp/ Al 进行磨削仿真分析与实验验证,可知,颗粒对应力的传递起到一定阻碍作用,且大尺寸颗粒也会受到相对大的应力,通过不同磨削深度与不同磨削速度对两种体积分数材料进行对比分析,高体积分数材料由于颗粒尺寸大于低体积分数材料,颗粒破碎情况更严重,更易出现颗粒脱粘拔出现象形成凹坑。60% SiCp/ Al 更易出现的损伤形式为颗粒破碎、相对较大的凹坑和基体涂覆,20% SiCp/ Al 更易出现颗粒破碎和相对较小的凹坑。
2.3 不同体积分数 SiCp/ Al 磨削表面形貌分析
在磨削加工中,SiC 颗粒的损伤直接影响最终的表面质量,而 SiC 颗粒的损伤形式与加工参数息息相关,为实现高质量加工与抑制加工损伤,需进行工艺参数对磨削力变化影响以及工艺参数与表面粗糙度的敏感性分析。
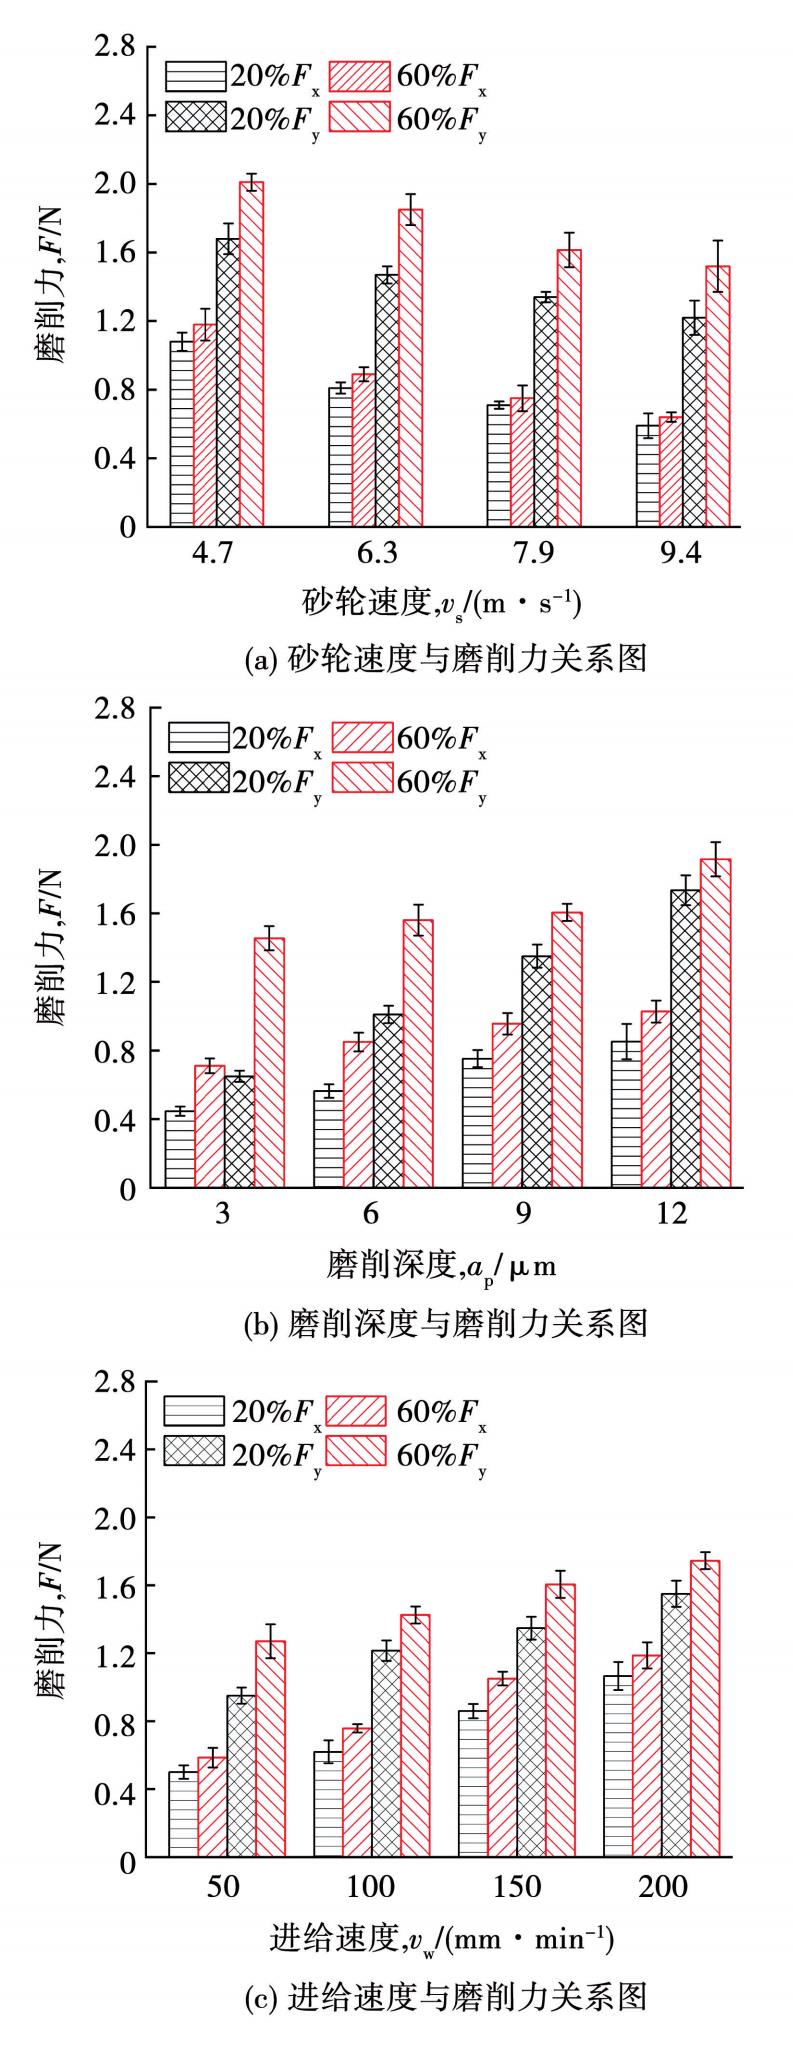
根据 1. 2 节的正交试验方案,对 20% SiCp/ Al和 60% SiCp/ Al 进行磨削实验,得到 16 组实验数据,利用测力仪得到磨削过程中的法向和切向力,并进行对比分析,结果如图 10 所示;利用白光干涉仪得到磨削后的表面粗糙度结果,之后分别进行两种体积分数材料下的磨削质量影响因素敏感性分析。
如图 10(a)所示,砂轮速度对磨削力的影响呈负相关。随着vs的增加,提高了砂轮磨粒与工件之间的接触效率,砂轮磨粒与工件材料接触的有效弧长减小,使磨粒对工件的耕犁磨削作用减弱,同时由于高速旋转的砂轮会产生更多的热量,导致工件表面的温度逐渐升高,使材料软化,从而所需的磨削力相对减少。在同一砂轮速度下,低体积分数材料颗粒分布稀疏,法向磨削力由铝基体塑性变形主导;高体积分数材料颗粒分布集中,颗粒破碎和界面失效更多且颗粒协同作用会导致应力集中,能耗显著提升,导致高体积分数 SiCp/ Al材料法向磨削力更大。
如图 10(b)所示,磨削深度对磨削力的影响呈正相关。随着材料表面被加工深度的增加,砂轮磨粒与工件材料接触的弧长与面积都在增大,砂轮表面上有效参与磨削的磨粒数增多,SiC 颗粒被磨粒作用的面积及其颗粒数也变大,从而导致磨削力增大。当 SiCp/ Al 复合材料体积分数较高时,随着磨削深度的增大,单位磨削区域内被磨粒作用的 SiC 颗粒数提高有限,所以在 60% SiCp/ Al材料中,磨削力随磨削深度变大的上升趋势逐渐平缓。SiCp/ Al 由于 SiC 颗粒含量的增多,材料的硬度与脆性也跟着增加,材料的不均匀性和内部应力也进一步影响着磨削力,硬度高的 SiC 颗粒对砂轮磨粒产生更大的阻碍作用,进而导致在同一磨削深度下,60% SiCp/ Al 要比 20% SiCp/ Al 的法向磨削力要大。
如图 10(c)所示,进给速度对磨削力的影响呈正相关。当加快工件材料vw时,单位时间内砂轮磨粒与工件之间的接触次数与磨削量增加,从而导致磨削力增大;工件被磨粒作用后,材料去除的体积增多,同时磨粒在材料表面留下的磨深也增大,砂轮表面上的磨粒进而钝化,导致磨削力增大。
图
10
加工参数与磨削力关系图
Fig.
10
Relationship between machining parameters and grinding forces: ( a) grinding wheel speed vs.grinding force; (b) grinding depth vs. grinding force; (c) feed rate vs. grinding force
对于颗粒含量较高的 60% SiCp/ Al 材料,因SiC 颗粒材料特性,同一进给速度会使磨削力增大。在同一进给速度下,不论是低体积分数或是高体积分数 SiCp/ Al,其磨削的去除量相近,但高体积分数材料的应变率敏感性更高。在20% SiCp/ Al材料中,铝基体塑性变形对应变率不敏感,法向力稳定;但是在60% SiCp/ Al材料中,颗粒断裂和界面失效行为表现出显著的应变率敏感性,这种依赖性进一步加剧了动态载荷下的力学响应波动,导致平均磨削力升高,所以高体积分数的 SiCp/ Al 材料磨削力更大。
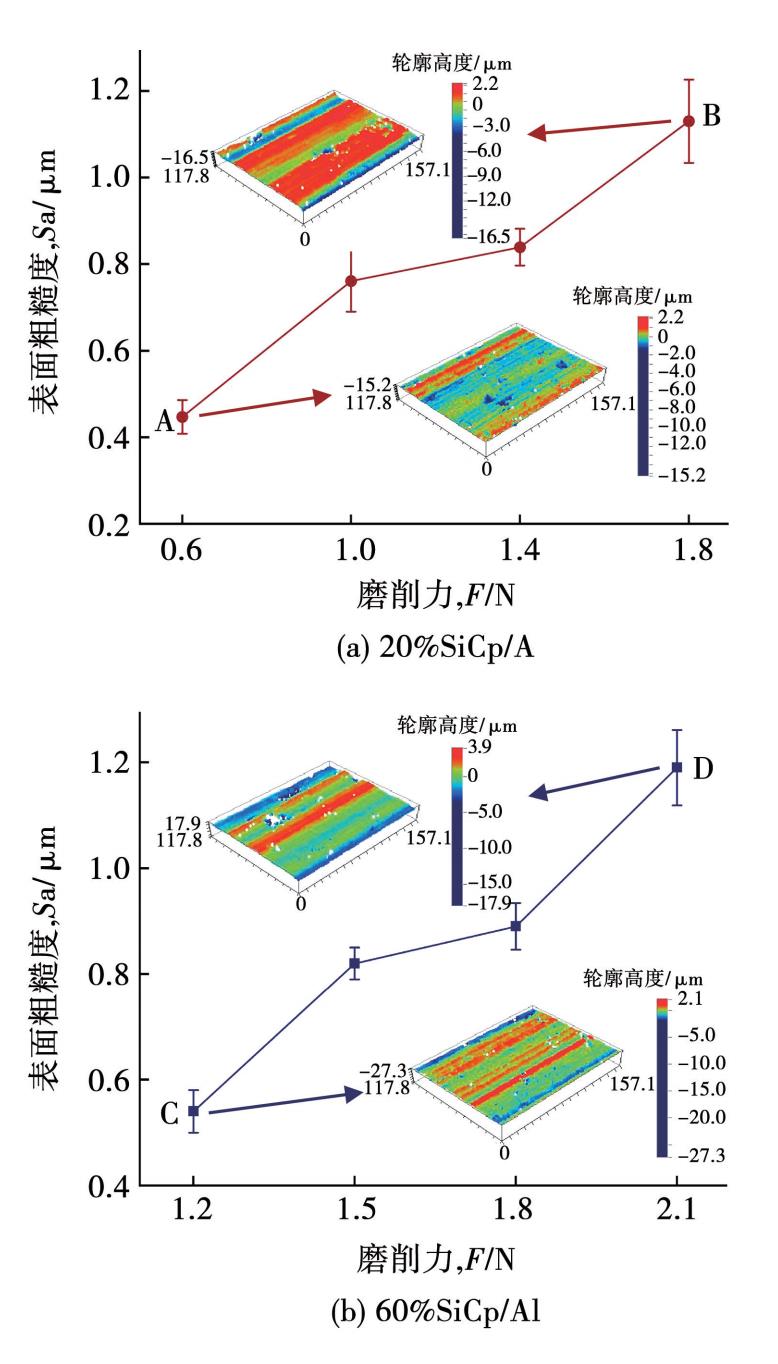
在磨削加工中,磨削力的大小会改变颗粒的去除形式,直接影响工件材料的表面质量,如图 11所示。在磨削力从处于合理范围内到磨削力过大时,两种体积分数材料的Sa 分别从 0. 447和 0. 54 μm 提高到了 1. 13 和 1. 19 μm,如图 11中的A、B、C、D4 点,这是因为随着磨削力逐渐增大,SiC 颗粒可能发生断裂破碎或者直接脱粘拔出,其去除形式发生了改变,在工件表面留下明显的表面损伤。对磨削过程中的力学特性进行深入研究,有助于更好地理解磨削力与表面损伤之间的关系,从而制定更有效的低损磨削加工方案。
图
11
磨削力与表面粗糙度关系图
Fig.
11
Relationship between grinding forces and surface roughness: (a) 20%SiCp/ Al;(b) 60%SiCp/ Al
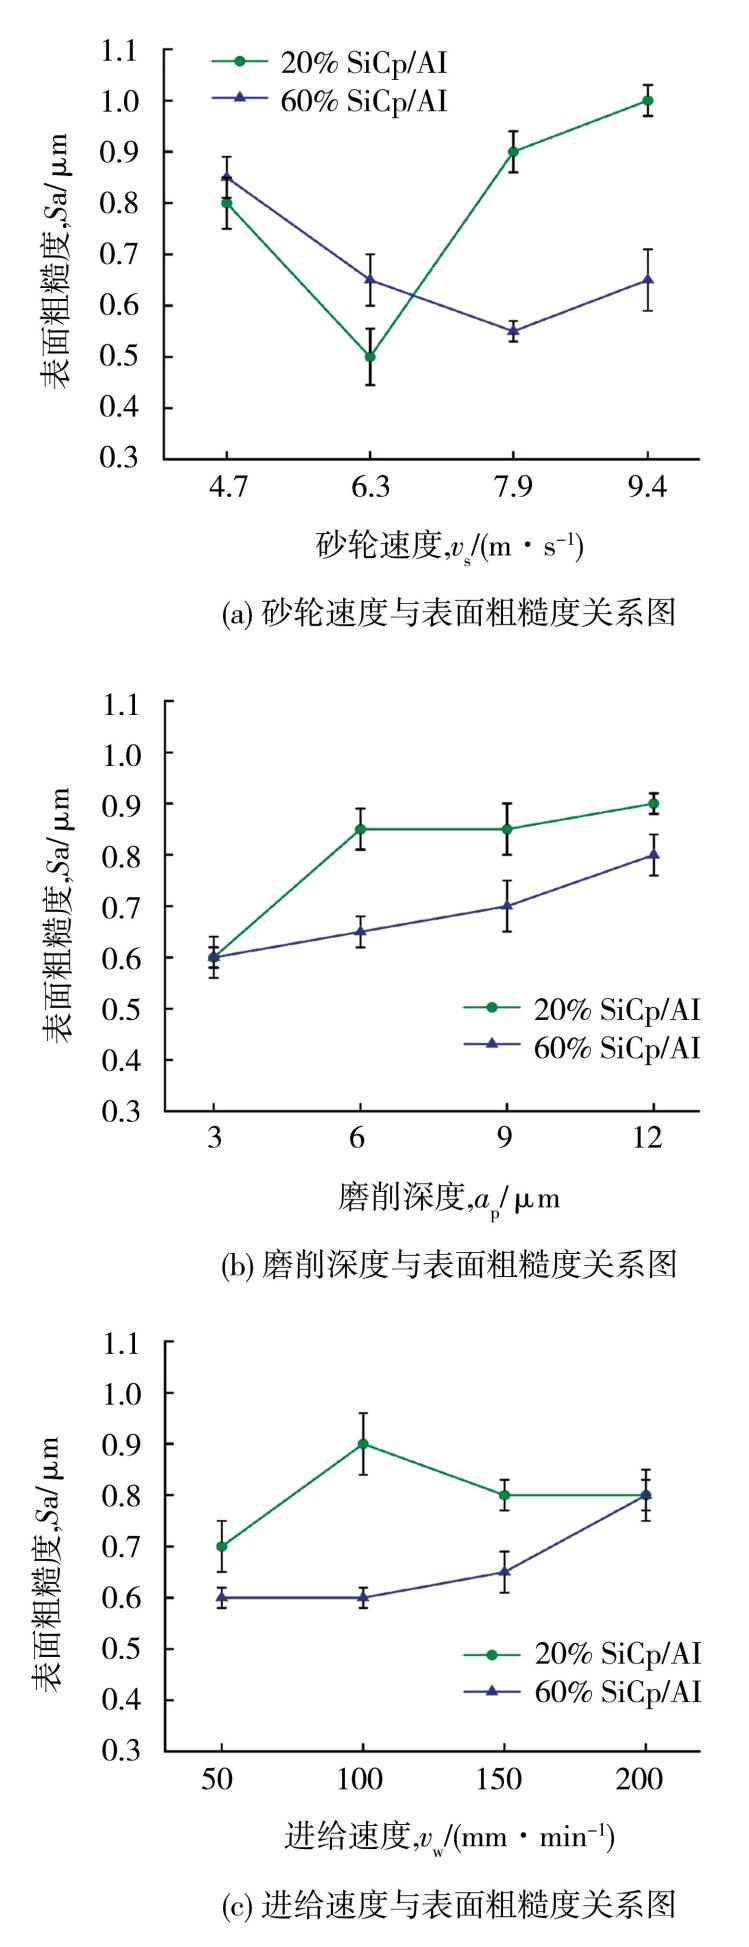
图 12 展示了Sa 值随各因素的变化情况,反映了一种因素下各数据的离散程度,能直观的观察不同因素下材料表面粗糙度的变化趋势。从图 12中可看出砂轮速度对表面粗糙度的影响较大,粗糙度随之先下降后上升;磨削深度对表面粗糙度影响次之,而工件进给速度的数据波动最为平缓,即对粗糙度的影响也最低。
图
12
Sa 值与各因素关系图
Fig.
12
Relationship between Sa values and influencing factors:(a) grinding wheel speed vs. surface roughness;(b) grinding depth vs. surface roughness;(c) feed rate vs. surface roughness
当砂轮速度处于低速区时,单位时间内参与磨削的磨粒数较少,磨粒的负载较大,在 Al 基体表面易形成犁沟和沟槽等,对 SiC 颗粒磨削力不足,易使颗粒破碎或拉脱在表面形成凹坑;随着砂轮速度进入中速区,单位时间内参与磨削的磨粒数增多,磨削力增大,磨粒磨削稳定,Al 基体表面以划痕为主,SiC 颗粒被剪切去除,破碎和脱粘减少;砂轮速度进一步提高至高速区,磨削力持续增加,磨削热加剧,Al 基体软化粘附在砂轮表面,造成摩擦增大,产生热损伤。所以,随砂轮速度增大,表面粗糙度先下降后提高。
磨削深度增大显著提高表面粗糙度,当磨削深度持续增大时,单颗磨粒磨削力持续增大,SiC颗粒破碎或脱粘,当磨削深度至一定值,SiC 颗粒的去除形式集中为颗粒破碎,表面凹坑数增大,使表面粗糙度增大。
当进给速度处于低进给区,粗糙度值较低,此时 Al 基体表面平滑,以划痕为主,SiC 颗粒被磨粒重复磨削,表面高度差较小;当进给速度进入中进给区时,两磨粒间的重复磨削间距变大,表面高度差随之变大,粗糙度值增大;进给速度进入高进给区,振动增大,表面损伤由于振动变得不再规律,出现随机损伤,粗糙度进一步提高。
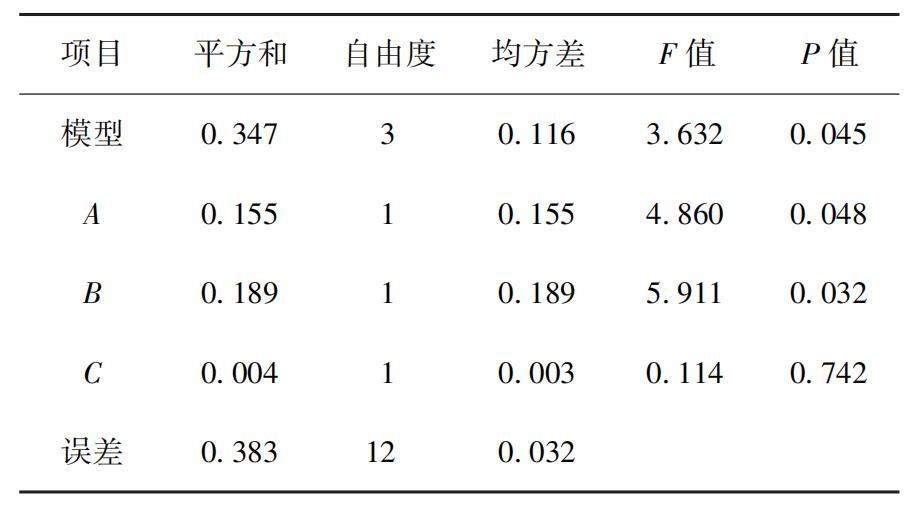
方差分析是一种常用的统计方法,能同时处理多个数据组之间的差异,节省计算时间;同时可以检验各数据组之间的均值差异是否显著,进一步分析各因素对目标变量的影响程度,提供更为全面的信息。在磨削加工中,通过分析不同因素对目标变量粗糙度的影响,从而确定可控变量因素对研究结果显著性的大小,故利用平面磨削正交试验结果对其进行方差分析,探究不同因素对材料表面粗糙度结果的影响程度。表 6 所示为20% SiCp/ Al在 16 组正交试验数据下的粗糙度方差分析。根据 P值可看出 3 个影响因子对表面粗糙度的显著程度,当P> 0. 05 时,表明因子对指标的影响不显著,当P< 0. 05 时,表明因子对指标的影响显著,当P< 0. 01 时,表明因子对指标的影响极为显著。从表 6 中可以看出,P 值从大到小依次为:C> A> B,即 ap 对粗糙度的影响最显著,其次为 vs,而 vw 对粗糙度的影响最不显著,与上述极差分析中所得的关联结果不同,方差分析得出的结果要优于极差分析。
表
6
20%SiCp/ Al 磨削工艺参数方差分析表
Table
6
Analysis of variance table for grinding process parameters of 20% SiCp/ Al composite
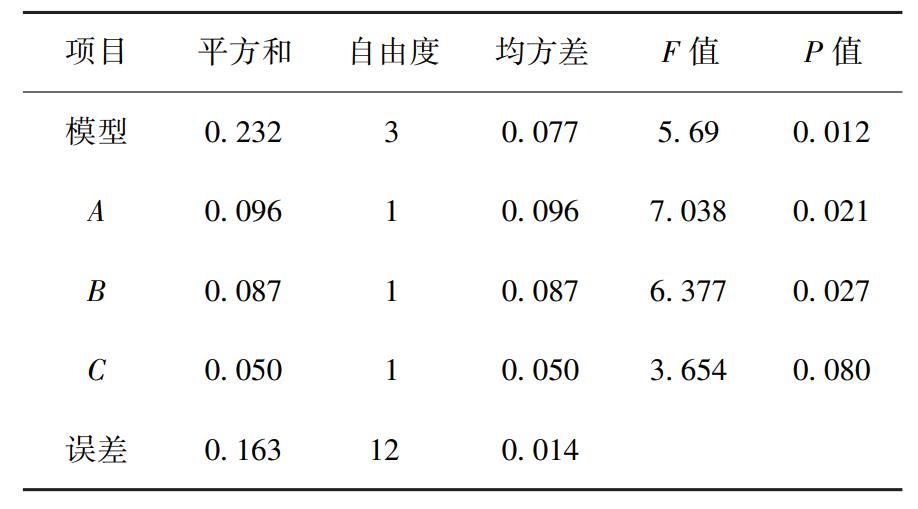
同理,表 7 是体积分数为 60% 的材料方差分析结果,与 20% 时不同的是,在各因素对粗糙度的影响中,vs 的变化对粗糙度影响最甚,ap 的影响在其次,而 vw 的影响最不显著。SiCp/ Al 材料体积分数的增高,即 SiC 颗粒含量的占比增大,磨削的深浅所破坏的颗粒数没有低体积分数相差的大,所以 ap在低体积分数时对表面粗糙度的影响最为显著,而在高体积分数时显著性居中。
表
7
60%SiCp/ Al 磨削工艺参数方差分析表
Table
7
Analysis of variance table for grinding process parameters of 60% SiCp/ Al composite
零件加工的表面质量对于其使用性能与寿命具有至关重要的影响。本节以材料粗糙度为低损加工目标,构建其数学关系式,根据白光干涉仪测出的粗糙度结果数据,拟合出三元二次回归方程表达式,20% 与 60% 体积分数的 SiCp/ Al 表面粗糙度的经验拟合公式分别为:
(1)
(2)
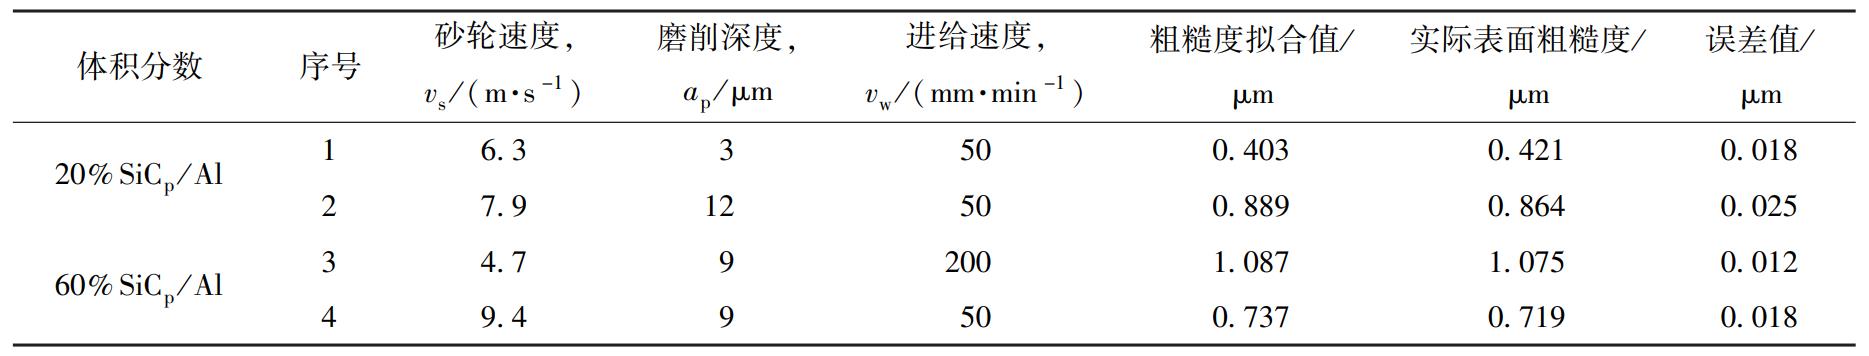
根据表 5 的正交表进行了正交试验,各组实验参数如表 8 所示,图 13(a)、(b)是各组实验中拟合模型的表面粗糙度计算结果与实验值的对比图,得到 20% SiCp/ Al 的拟合方程中,均方根误差为0. 030 4 μm;60% SiCp/ Al 的拟合方程均方根误差为 0. 027 μm,在此基础上对两种材料分别进行了 2 组验证实验,实验参数见表 9,其拟合值和实验值对比图如图 14,结果表明该模型有效反映了表面粗糙度的预测结果,显示出较高的准确性。
表
8
正交试验具体参数表
Table
8
Specific parameters of orthogonal experiment
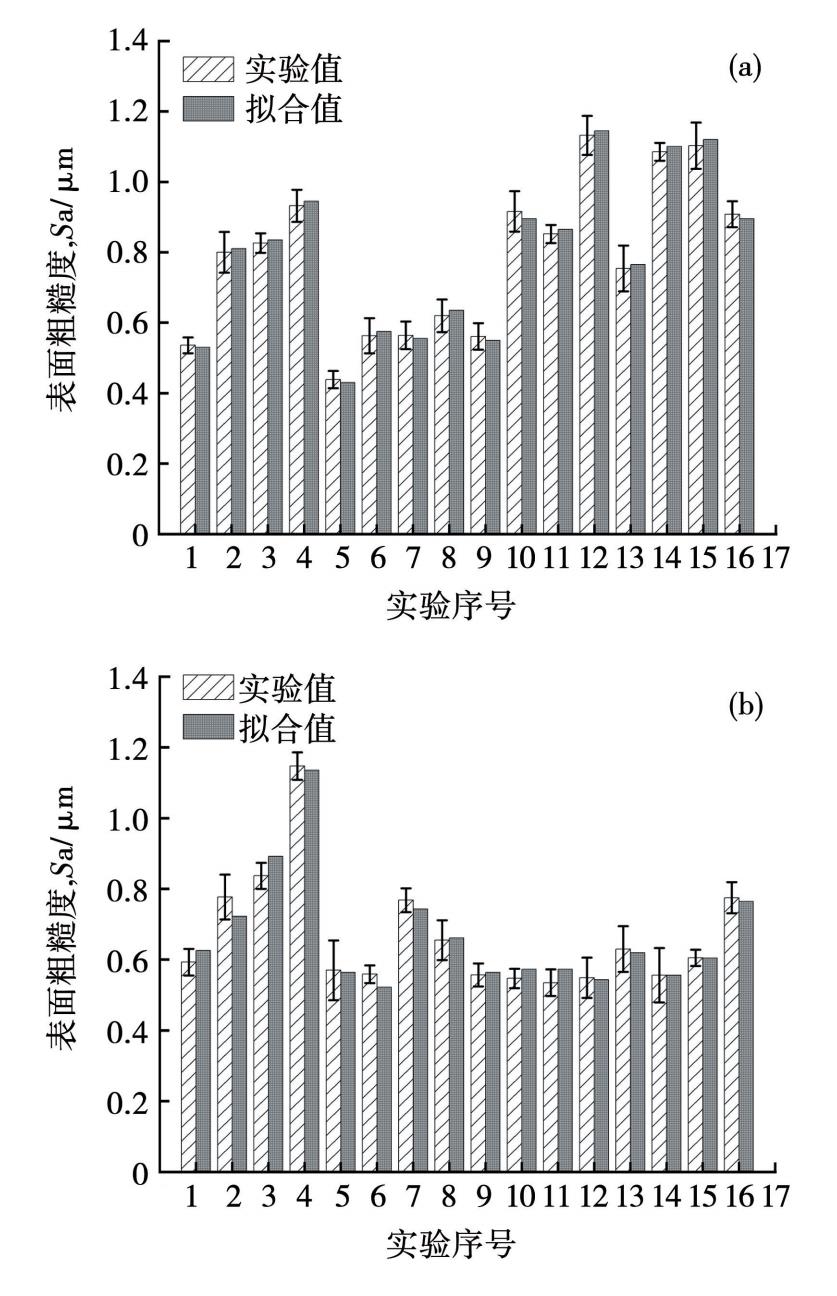
图
13
20%(a)和 60%(b) SiCp/ Al 模型拟合误差对比图
Fig.
13
Comparison of model fitting errors between 20% (a)and 60% (b) SiCp/ Al composites
表
9
验证实验参数及结果
Table
9
Validation test parameters and results
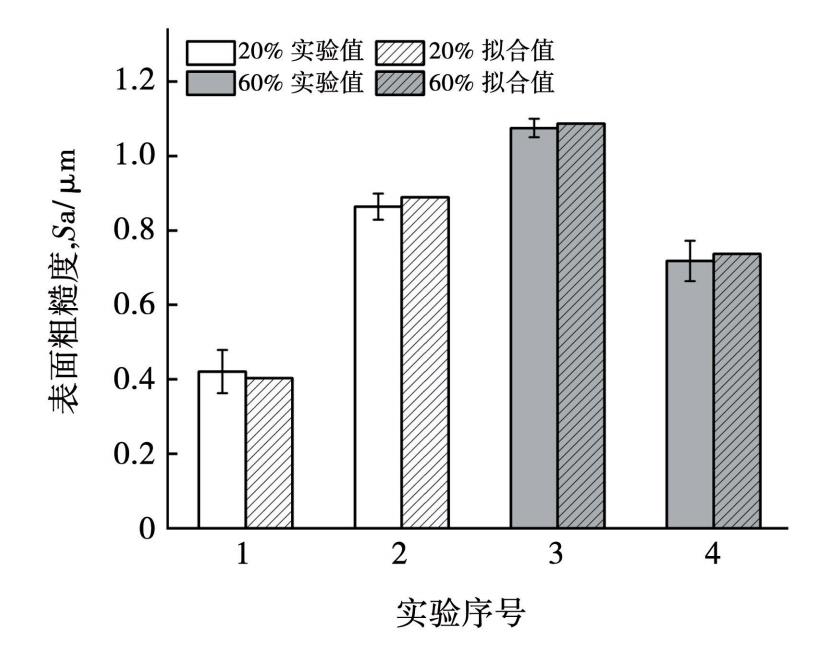
图
14
20%和 60%SiCp/ Al 验证模型拟合误差对比图
Fig.
14
Comparative analysis of model fitting errors between 20% and 60% SiCp/ Al in validation tests
3 结论
围绕 20% 与 60% SiCp/ Al 复合材料的磨削加工过程,系统研究了其在不同磨削参数下的表面损伤演化规律、材料去除机制以及表面形貌,得出的主要结论如下。
1)基于颗粒-磨粒相对位置,揭示了 SiC 颗粒去除机理与表面主要损伤形式及二者关联,颗粒的去除形式主导磨削损伤形式,当磨削应力超过界面强度极限时,界面层失效导致颗粒被拔出或破碎,形成的典型表面损伤形式包括:颗粒破碎、凹坑、基体撕裂及基体涂覆等。
2)结合有限元仿真与实验结果,分析了体积分数对磨削损伤行为的影响机制,高体积分数SiCp/ Al 更易出现严重的颗粒破碎、大尺寸凹坑与基体涂覆,而低体积分数材料则主要表现为颗粒破碎与小尺寸凹坑。
3)揭示了磨削工艺参数对磨削力和表面质量的影响规律,砂轮速度对磨削力影响呈负相关,进给速度和磨削深度则呈正相关;方差分析进一步确认,在两种体积分数材料中,砂轮速度vs 和磨削深度 ap对表面粗糙度具有显著影响。砂轮速度vs 在高体积分数材料中更显著,磨削深度 ap则在低体积分数材料中更显著,而进给速度 vw 对两者影响均不显著。
4)采用多元线性回归方法构建的针对不同体积分数 SiCp/ Al 材料的表面粗糙度预测模型,具有良好的适用性与预测精度,20% 与 60% SiCp/ Al复合材料的拟合方程均方根误差分别为0. 030 4与 0. 027 μm,验证了模型的准确性与实用价值。
