摘要
短切碳纤维(SCFs)是一种高性能纤维,其密度为 1. 7 ~ 2. 1 g / cm3,与镁合金的密度相近,并且短切碳纤维还表现出良好的导热性和极高的比强度。本文采用固相合成工艺制备挤压态 AZ31 镁合金及 2% SCFs/ AZ31 镁基复合材料,利用光学显微镜、扫描电子显微镜、力学拉伸等方法探究固相合成工艺技术对镁基复合材料的微观形貌、界面结合以及力学性能的影响。结果表明,经过固相合成工艺制备得到的挤压态 AZ31 镁合金的力学性能得到了明显的改善,其屈服强度和抗拉强度相较于铸态 AZ31 镁合金分别提升了 10% 和 16% 。2% SCFs/ AZ31 镁基复合材料的力学性能相较于挤压态 AZ31 镁合金有所提升,其屈服强度和抗拉强度分别提升了 7% 和 2% 。本文研究结论可为高性能镁基复合材料制备开发提供一定的理论基础和实验依据。
关键词
Abstract
Short-cut carbon fibers ( SCFs) are high-performance fibers with a density of 1. 7 -2. 1 g / cm3,which is similar to that of magnesium alloys, and SCFs also exhibit good thermal conductivity and very high specific strength. In this paper, extruded AZ31 magnesium alloy and short cut carbon fibers ( SCFs/ AZ31)magnesium matrix composites with a mass fraction of 2% are prepared by a solid phase synthesis process, and the effects of the solid phase synthesis process technology on the microscopic morphology, interfacial bonding,and mechanical properties of the magnesium matrix composites are investigated by using the experimental methods of optical microscopy, scanning electron microscopy, and mechanical tensile testing. The experimental results show that the mechanical properties of the extruded AZ31 magnesium alloy prepared by solid-phase synthesis process have been significantly improved, and its yield and tensile strengths have been increased by 10% and 16% , respectively, compared with those of the cast AZ31 magnesium alloy. The mechanical properties of magnesium matrix composites with the addition of short-cut carbon fibers have been improved compared to the extruded state AZ31 magnesium alloy, with the yield strength and tensile strength increased by 7% and 2% , respectively. The findings of this paper can provide a certain theoretical basis and experimental basis for the preparation and development of high-performance magnesium matrix composites.
镁作为一种轻量化金属材料,已广泛应用于航空航天、车辆制造以及日常生活用品中。但是与钢铁、铝合金等传统材料相比,镁和镁合金在室温或者低温条件下仍存在塑性变形能力有限、绝对强度相对较低等问题[1-3]。为了提升镁合金的塑性变形能力和绝对强度,可以通过向镁基体中引入高强韧的增强相(如陶瓷颗粒、碳纤维或金属间化合物)来制备镁基复合材料,利用增强相的载荷传递效应和细晶强化机制,协同优化材料的力学性能。短切碳纤维具有高强度和高弹性模量等优异的力学性能,并且碳纤维密度与镁合金密度相近,将其加入到镁合金中制备镁基复合材料既可以改善基体合金力学性能又可以保持其本身轻质的优势[4-7]。
同时,在制备镁基复合材料时常常会遇到因增强相在基体中分散不均引起的团聚现象,材料团聚会导致复合材料的性能降低[8-9],进而达不到预期的效果。此外,在制备过程中也可能会出现材料的致密性较低等问题,这需要在制备过程中进行严格控制加热温度以及保温时间[10-12],避免温度过高导致材料与模具粘连造成材料损失,同时也要防止温度过低、致密性差等问题的发生[13-14]。Lv 等[15]通过机械耦合电磁搅拌技术制备了镀镍碳纤维增强 AM50镁基复合材料,研究表明,随着碳纤维含量的增加,复合材料的硬度和抗压强度均呈现先增加后降低的变化趋势,当碳纤维的添加量为 1. 0% 时硬度、抗压强度最大,分别为79. 3HV 和276 MPa,比 AM50 合金分别提升了 69. 8%和 17. 0%;随着碳纤维含量的增加,复合材料的磨损率呈现先减小后增大的趋势,当碳纤维的添加量为 1. 0% 时其磨损率最小,为0. 23%。杨钊等[16]采用固相合成技术制备短切碳纤维增强镁基复合材料,研究了不同挤压温度对复合材料组织以及力学性能的影响规律,结果显示,挤压温度的适当提升有利于形成组织均匀、晶粒细小的短切碳纤维增强镁基复合材料,随着挤压温度的提升,镁基复合材料显微组织的均匀性先增高后降低,其力学性能也显示出先升高后降低的变化趋势。梁军浩[17]通过搅拌摩擦加工结合液态超声复合法制备的铸态 CNTs/ AZ91D 复合材料,优化超声工艺(功率、时间、温度)可显著改善 CNTs 分散性,使 1. 0%CNTs/ AZ91D 抗拉强度达 247 MPa,较基体提升32. 8%,进一步液固挤压后,挤压态复合材料强度提升至389 MPa(提高25. 5%),研究证实挤压参数(温度、速度)及 CNTs 含量可调控 β-Mg17Al12相形貌,并在 CNTs/ AZ91D 界面处形成 Al2MgC2 相,进一步阐明了增强机制。
本文针对 AZ31 镁合金力学性能不足的问题,通过添加质量分数为 2% 的短切碳纤维制备SCFs/ AZ31 镁基复合材料。为确定短切碳纤维的增强效果,对铸态 AZ31 镁合金、挤压态 AZ31 镁合金及 SCFs/ AZ31 镁基复合材料进行系统的静态拉伸实验对比研究。重点分析材料在拉伸过程中的力学响应,并结合扫描电子显微镜(SEM)对复合材料断口形貌进行微观表征,以揭示短切碳纤维的加入对 AZ31 镁合金微观组织结构和力学性能的影响机制。实验结果可为镁基复合材料的性能优化提供实验依据。
1 实验
1.1 材料
选用的基体材料为铸态 AZ31 镁合金,其固相线温度为 494 ℃、液相线温度为 627 ℃,以铸态AZ31 镁合金棒材为原材料,去除外皮并用车床车削成镁屑;增强相为短切碳纤维(SCFs),短切碳纤维的直径为 7 m,标准长度为 0. 5 mm,含碳量为 95%,密度为 1. 75 g/ cm3。
1.2 AZ31 变形镁合金的制备
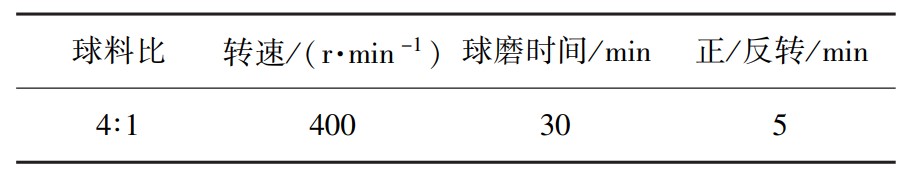
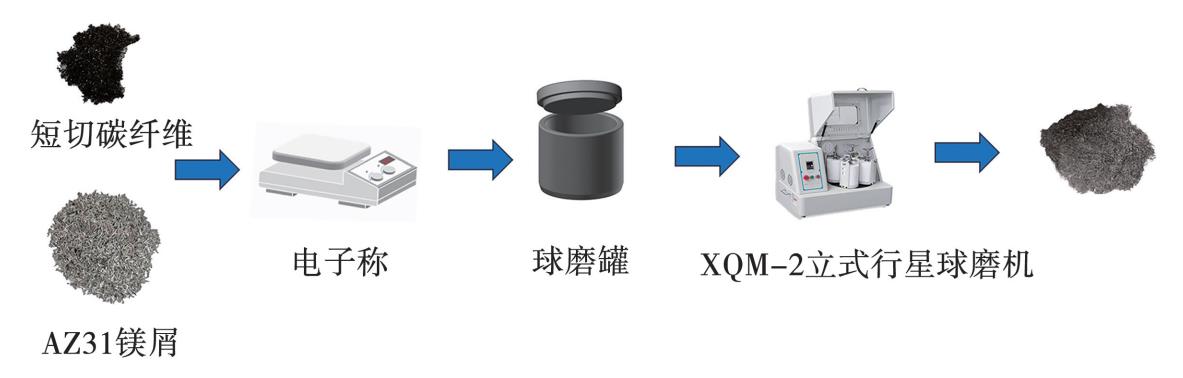
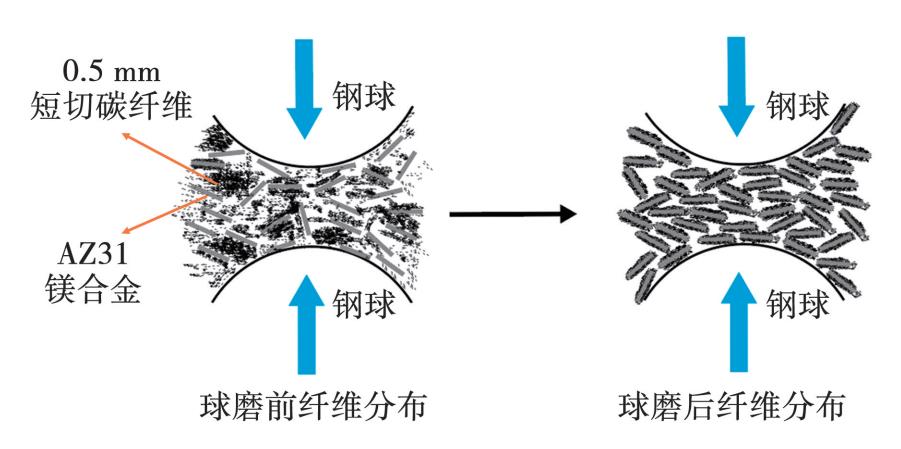
机械球磨工艺可以直接影响镁基复合材料中增强相的分散均匀性,进而决定其性能是否达到预期效果。机械球磨分散的主要工艺步骤为:将短切碳纤维和 AZ31 镁合金碎屑按照一定质量比装入球磨罐,其中短切碳纤维的质量分数为 2%。机械球磨参数如表 1 所示,磨球材质为不锈钢,大小球搭配使用,机械球磨工艺流程图如图 1 所示。球磨过程中镁屑呈长条状,且在球磨过程中形状无明显改变,短切碳纤维经过球磨细化并且均匀地黏附在AZ31 镁屑上,球磨机理示意图如图 2 所示。
表
1
机械球磨参数
Table
1
Parameter settings for mechanical ball milling
图
1
机械球磨工艺流程图
Fig.
1
Mechanical ball milling process flow chart
图
2
机械球磨机理示意图
Fig.
2
Mechanical ball milling schematic diagram
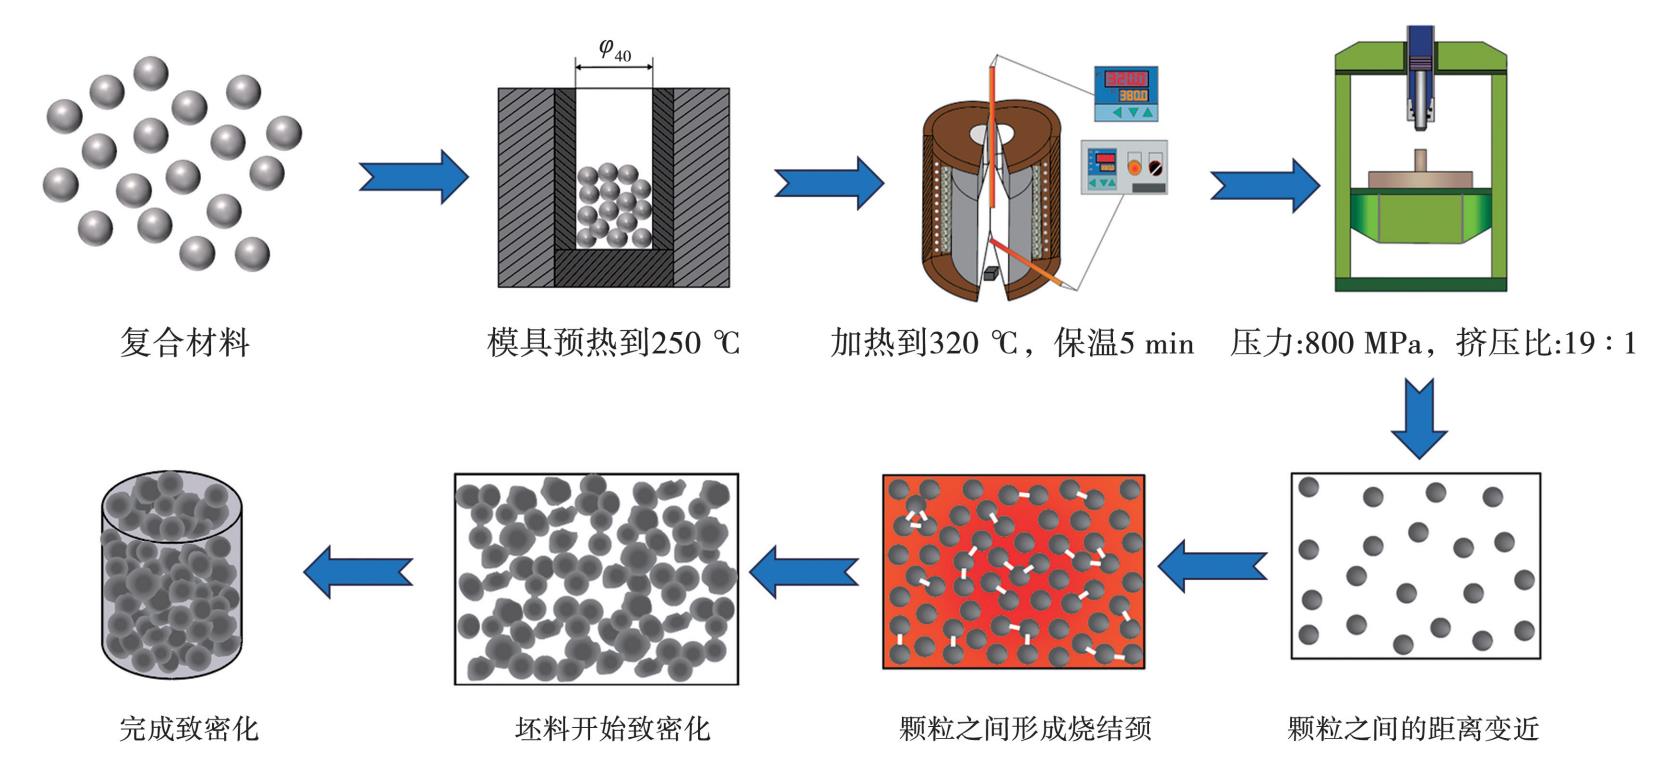
本文通过固相合成工艺制备得到了挤压态AZ31 镁合金、SCFs/ AZ31 镁基复合材料。其制备过程及成形机理如图 3 所示,将 AZ31 镁屑和球磨后的 SCFs/ AZ31 镁基复合材料分别装入到预热温度为 250 ℃的直径为 40 mm 的模具中,继续加热,当温度升高至 320 ℃停止加热并进行保温,随后放置到液压机工作台上进行压制,液压机压力大小为 800 MPa,保压时间为 10 s,压制完成后得到直径为 40 mm 的坯料。将压制完的坯料重新放入到模具中进行加热,加热到 310 ℃ 时停止加热并进行保温 30 min,保温结束后进行挤压,挤压压力为 800 MPa,挤压比为 19∶ 1, 通过热挤压得到的板材试样宽为 16 mm,高为 4 mm。热挤压温度设置在 310~ 320 ℃,此温度内可以提高材料的塑性,提高致密度;热挤压使用挤压比为 19∶ 1的板状模具,挤压比较大且由圆柱形坯料挤压成板状材料,变形程度较大,更加有利于复合材料致密度的提升。烧结初期粉末颗粒之间的距离由远变近,部分颗粒之间开始形成烧结颈,开始产生粘结;随着烧结的进行,孔隙消失、晶粒长大,坯料开始致密化;最终孔隙进一步消失,孔隙独立、球化并收缩,得到所需坯料。
图
3
热挤压工艺流程及压制成型机理图
Fig.
3
Hot extrusion process flow andcompression molding mechanism diagram
采用固相合成工艺制备 SCFs/ AZ31 镁基复合材料,制备坯料和挤压成板的温度分别为 320和 310 ℃,挤压温度远低于镁合金的熔点,仅可以促进原子的扩散,无液相的产生,镁合金的氧化现象较弱。材料在制备过程中始终处于固态,没有自由流动的液体,避免了液态制备过程中的湍流氧化和飞溅氧化等问题。固态制备过程中,短切碳纤维与镁的界面反应被极大的抑制,短切碳纤维的表面几乎不存在氧化和损伤现象。
1.3 材料的测试与表征
1.3.1 静态力学
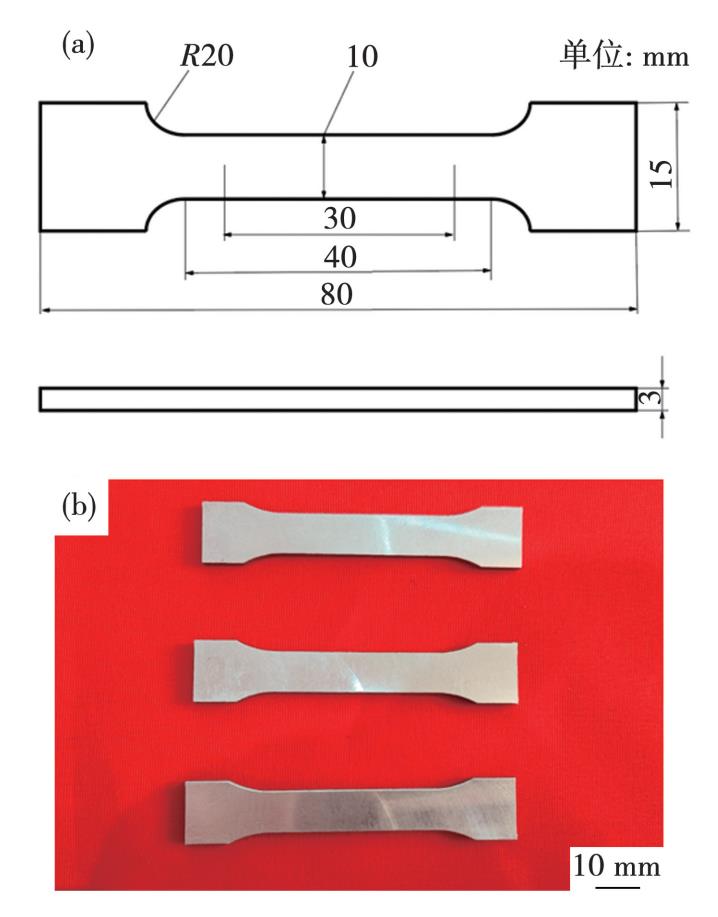
在室温下使用长春科斯电子万能试验仪(WDW-300 kN) 对铸态 AZ31 镁合金、挤压态 AZ31 镁合金、SCFs/ AZ31 镁基复合材料的拉伸试样进行准静态拉伸实验,拉伸速率为 2 mm/ min,根据实验需要按照位移控制进行加载,拉伸结束后收集力及位移数据,绘制静态拉伸条件下的应力-应变曲线。静态拉伸试样尺寸及试样实物图如图 4 所示。
图
4
试样的( a)静态拉伸试样尺寸图和(b)实物图
Fig.
4
The ( a) dimensional drawing and ( b) physical photograph of the static tensile specimen
1.3.2 微观组织表征
通过奥特 MDS400 倒置金相显微镜和 EM30Plus 型扫描电子显微镜(韩国 COXEM 公司)对铸态 AZ31 镁合金、挤压态 AZ31 镁合金和 SCFs/ AZ31镁基复合材料的微观组织结构及断口进行观察和分析。使用 EM-30plus 能谱仪对 SCFs/ AZ31镁基复合材料的物相组成进行了表征。
2 结果与讨论
2.1 力学性能与断裂行为分析
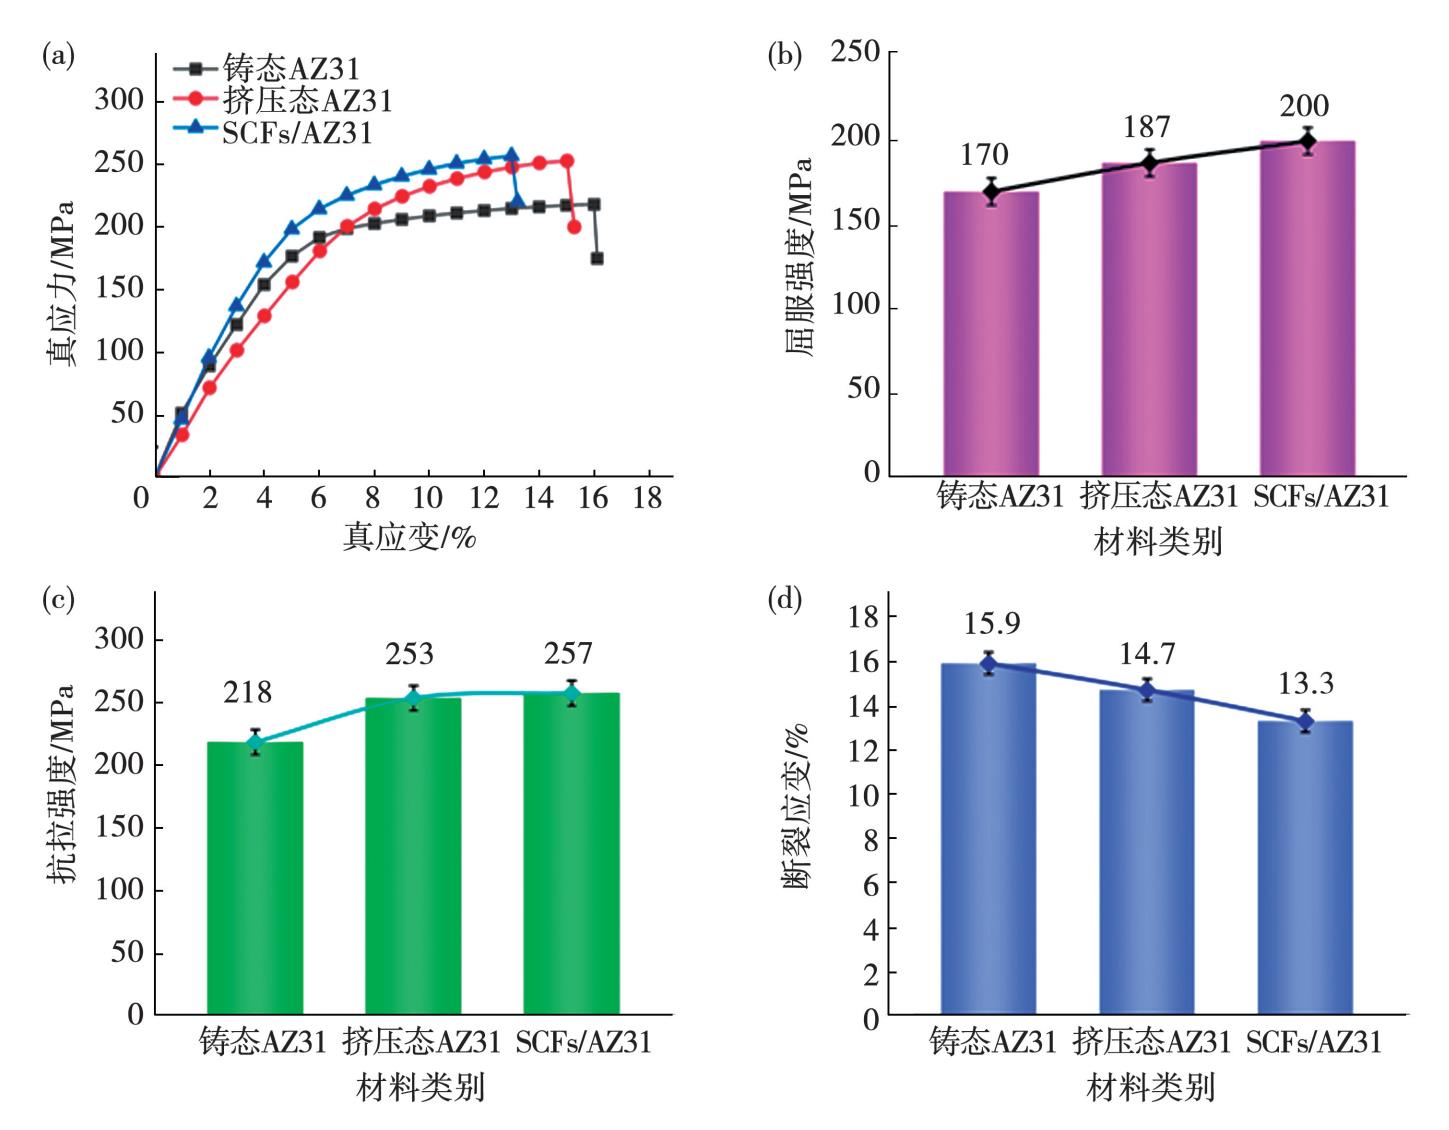
图 5 给出了铸态 AZ31 镁合金、挤压态 AZ31镁合金、SCFs/ AZ31 镁基复合材料的静态拉伸真实应力-应变曲线及其相关力学性能。对比发现,添加质量分数 2% 的 SCFs/ AZ31 镁基复合材料相较于其它两种材料表现出更高的屈服强度和抗拉强度。挤压态 AZ31 镁合金的屈服强度和抗拉强度分别为 187、253 MPa,相较于铸态 AZ31 镁合金分别提升了 10% 和 16% ;SCFs/ AZ31 镁基复合材料的屈服强度和抗拉强度的值分别为 200、257 MPa,相较于挤压态 AZ31 镁合金分别提升了 7% 、2% 。图 5(d)为不同材料的断裂应变柱状图,可以看出,铸态 AZ31 镁合金的断裂应变最高,其数值为15. 9% ,SCFs/ AZ31 镁基复合材料相较于挤压态AZ31 镁合金的断裂应变略有下降。加入 2% SCFs的 AZ31 镁基复合材料在保持良好塑性的同时也显著提高了材料强度,表明短碳纤维增强是改善镁合金综合力学性能的有效途径。
图
5
镁合金及 SCFs/ AZ31 复合材料静态力学性能:(a)真应力-应变曲线图;(b)屈服强度对比图;( c)抗拉强度对比图;(d)断裂应变对比图
Fig.
5
Static mechanical properties of magnesium alloys and SCFs/ AZ31 composites: (a) true stress-strain curve; (b) yield strength comparison chart; (c) tensile strength comparison chart; (d) comparison of strain at break
弹性模量是描述材料的最基本的力学参数之一,它可以直接表征材料的刚度,当材料的弹性模量越高,其刚度越高。对 AZ31 镁合金和 SCFs/AZ31 镁基复合材料的弹性模量分别进行计算,SCFs/ AZ31 镁基复合材料的弹性模量最大,数值为 45. 07 GPa,相较于铸态 AZ31 镁合金提升了18%。在 AZ31 镁合金中加入短切碳纤维可以较大程度提升材料的弹性模量。镁基复合材料弹性模量的显著提升可以进一步满足航空航天对轻量化材料的高刚度要求。
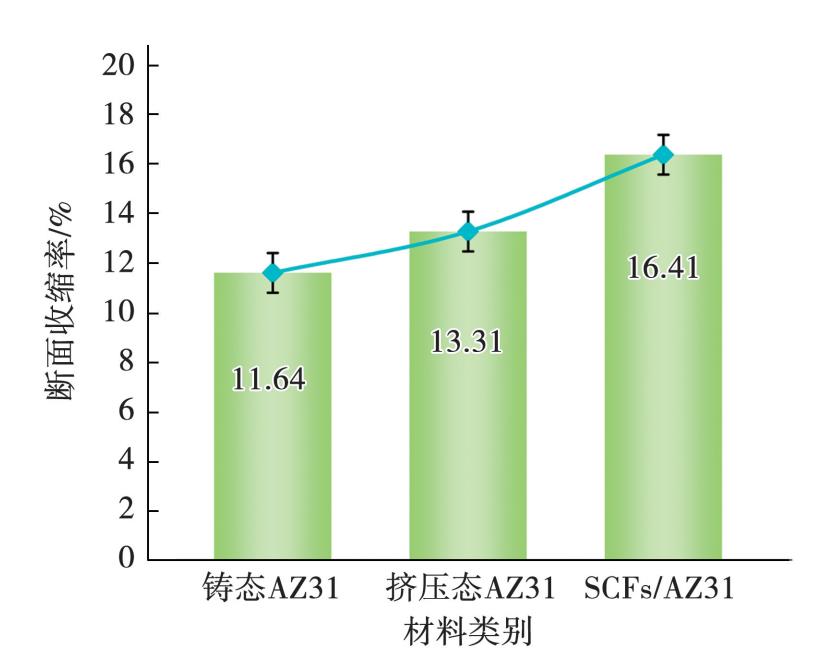
断面收缩率是衡量材料塑性变形的重要指标,AZ31 镁合金和 SCFs/ AZ31 镁基复合材料静态拉伸断裂后的断面收缩率如图 6 所示。
图
6
断面收缩率数据对比图
Fig.
6
Comparison chart of section shrinkage rate data
由图 6 可以看出,铸态 AZ31 镁合金的断面收缩率最低,其数值为 11. 64%,经过热挤压工艺制备得到的 SCFs/ AZ31 镁基复合材料的断面收缩率最高,其数值为 16. 41%。挤压态 AZ31 镁合金的断面收缩率相较于铸态 AZ31 的断面收缩率提升了1. 67%,提升幅度为 14. 3%;SCFs/ AZ31 镁基复合材料的断面收缩率相较于挤压态 AZ31 提升了3. 1%,提升幅度为 9. 4%。热挤压工艺明显的提升了 AZ31 镁合金的塑性变形能力,而 SCFs 增强相的加入使镁基复合材料在挤压态基础上进一步提高了断面收缩率,表明热挤压与碳纤维增强的协同作用可有效优化镁基材料的塑性性能。
2.2 金相显微镜(OM)组织分析
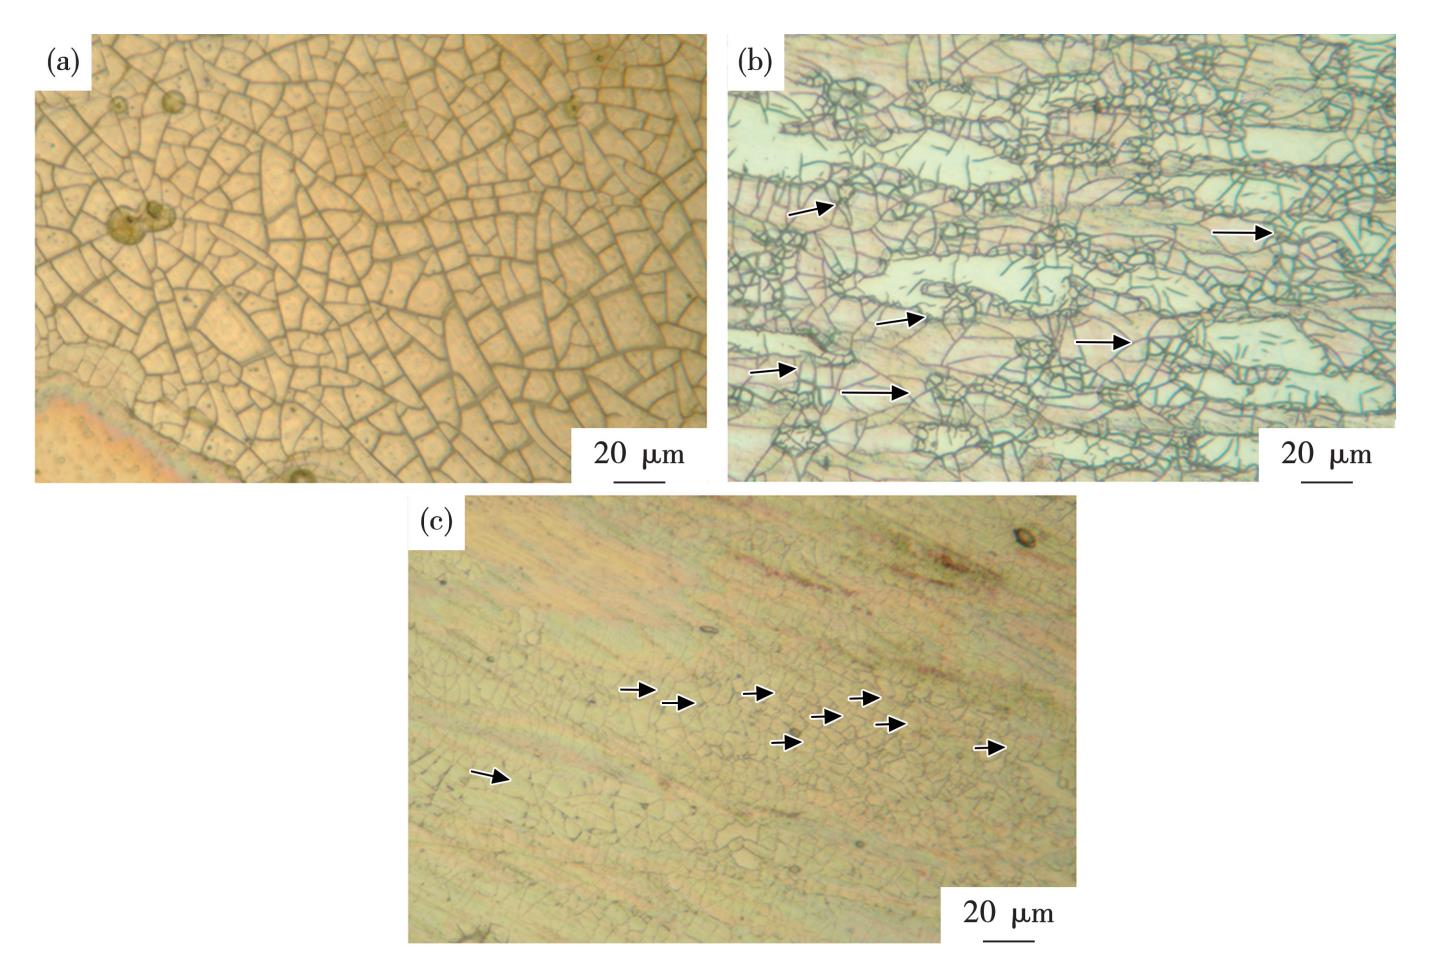
图 7 显示了 AZ31 镁合金和 SCFs/ AZ31 镁基复合材料的高倍金相组织照片,观察方向为平行于挤压方向。通过观察图 7 可知,铸态 AZ31 镁合金(图 7(a))的晶粒尺寸大多分布在 20 m 左右,挤压态 AZ31 镁合金(图 7(b))的晶粒尺寸大多分布在 10 ~ 20 m。挤压态 AZ31 镁合金的晶粒尺寸小于铸态 AZ31 镁合金晶粒尺寸。图 7(c)为 SCFs/ AZ31 镁基复合材料的金相组织照片,与挤压态 AZ31 镁合金相比,添加短切碳纤维的SCFs/ AZ31 复合材料晶粒尺寸显著减小。这表明短切碳纤维的引入能够有效抑制晶粒长大,促进动态再结晶过程中的晶粒细化,从而提升复合材料的力学性能。
图
7
制备材料的金相组织:(a)铸态 AZ31;(b)挤压态 AZ31;(c)SCFs/ AZ31
Fig.
7
Metallographic microstructure of prepared materials:( a) cast state AZ31; ( b) extruded state AZ31; ( c) SCFs/AZ31 composite
在本研究中,挤压态 AZ31 镁合金的力学性能相较于铸态镁合金有较大提升,其提升原因可归因于以下两点:1)热挤压变形过程中晶粒细化程度;2)热挤压变形过程中位错密度的变化。挤压态镁合金制备工艺是将棒状的坯料挤压成板状材料,由于从棒状挤压成板状,其变形程度较大从而导致材料内部的晶粒发生动态再结晶,由图 7可以看出挤压态镁合金晶粒尺寸显著减小;随着变形程度的变大也会导致材料内部位错密度变高,位错密度越高,位错的运动和相互作用就会阻碍晶粒的滑移,从而有效提升材料的相关力学性能[18]。
SCFs/ AZ31 镁基复合材料的力学性能相较于挤压态 AZ31 镁合金有较大提升,主要归因于以下两点:1)短切碳纤维与 AZ31 镁合金界面结合良好,可以减少应力集中;2) 加入碳纤维可以细化镁合金晶粒,细化晶粒结构,进而提升强度和韧性。由图 7 可以看出,SCFs/ AZ31 镁基复合材料的晶粒尺寸比 AZ31 镁合金小,表明加入碳纤维可以细化镁合金晶粒大小,改善其力学性能。由图 8 可以看出短切碳纤维沿晶界均匀分布,这表明短切碳纤维和镁合金界面结合较好,能更好的将外部载荷从镁基体传递到短切碳纤维上,使应力分散,减少微裂纹的进一步扩展。
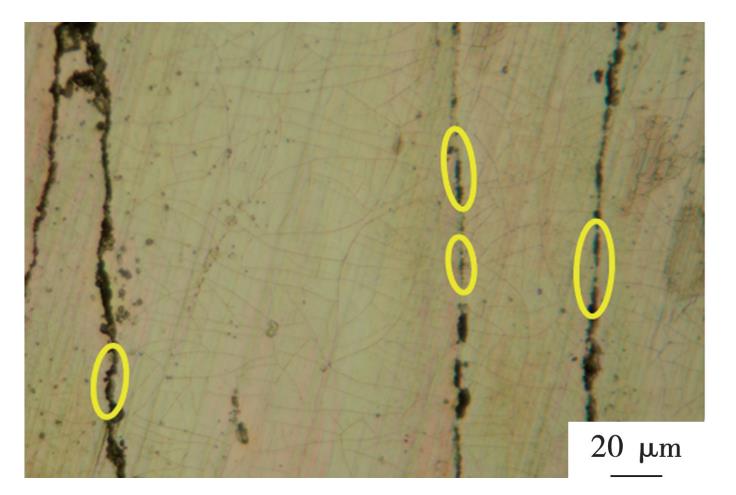
图
8
SCFs/ AZ31 镁基复合材料碳纤维分布金相图
Fig.
8
Metallographic map of carbon fiber distribution in SCFs/ AZ31 magnesium matrix composites
由 Hall-Petch 公式可知,复合材料的屈服强度反比于晶粒尺寸的平方根,故而复合材料的屈服强度随着晶粒尺寸的降低而增大。如图 7 所示,铸态 AZ31 镁合金的晶粒尺寸最大,SCFs/AZ31 复合材料的晶粒尺寸最小,根据图 5 数据显示,铸态 AZ31 镁合金屈服强度最小,SCFs/ AZ31复合材料的屈服强度最大,这一现象与 Hall-Petch公式预测趋势相符合。
图 9 为 AZ31 镁合金和 SCFs/ AZ31 镁基复合材料的静态拉伸断口微观形貌图。图 9 ( a)为铸态 AZ31 镁合金的断口形貌,由图中可以看出,铸态镁合金的断口处出现了解理台阶并且数量较大,同时断口中也存在的撕裂棱的形貌,表明其也具有一定塑性,从断口形貌上判断为准解理断裂形貌。图 9( b)为挤压态 AZ31镁合金的断口形貌图,由图中可以看出,挤压态镁合金的断口处出现了韧窝和撕裂棱并且数量较大, 表明挤压态镁合金的塑性较好。图 9( c)为 SCFs/ AZ31 镁基复合材料的断口形貌图,由图 7 ( c) 可知短切碳纤维主要分布在晶粒边界,观察断口形貌图可以发现,碳纤维在镁合金中分布比较均匀,从而起到了一定的扩散增强的作用,增强了复合材料界面的结合强度。SCFs/ AZ31 复合材料在拉伸载荷的作用下发生断裂,添加质量分数为 2% 的短切碳纤维增加了界面强度,使得裂纹扩展的阻力增大,短切碳纤维在裂纹生成过程中起到连接和传递载荷的作用,微裂纹传递到短切碳纤维上时,只有当应力达到某一水平时碳纤维才会拔出。当材料承受载荷时,短切碳纤维分担了部分载荷,从而进一步限制了材料的变形,增大了复合材料的强度。
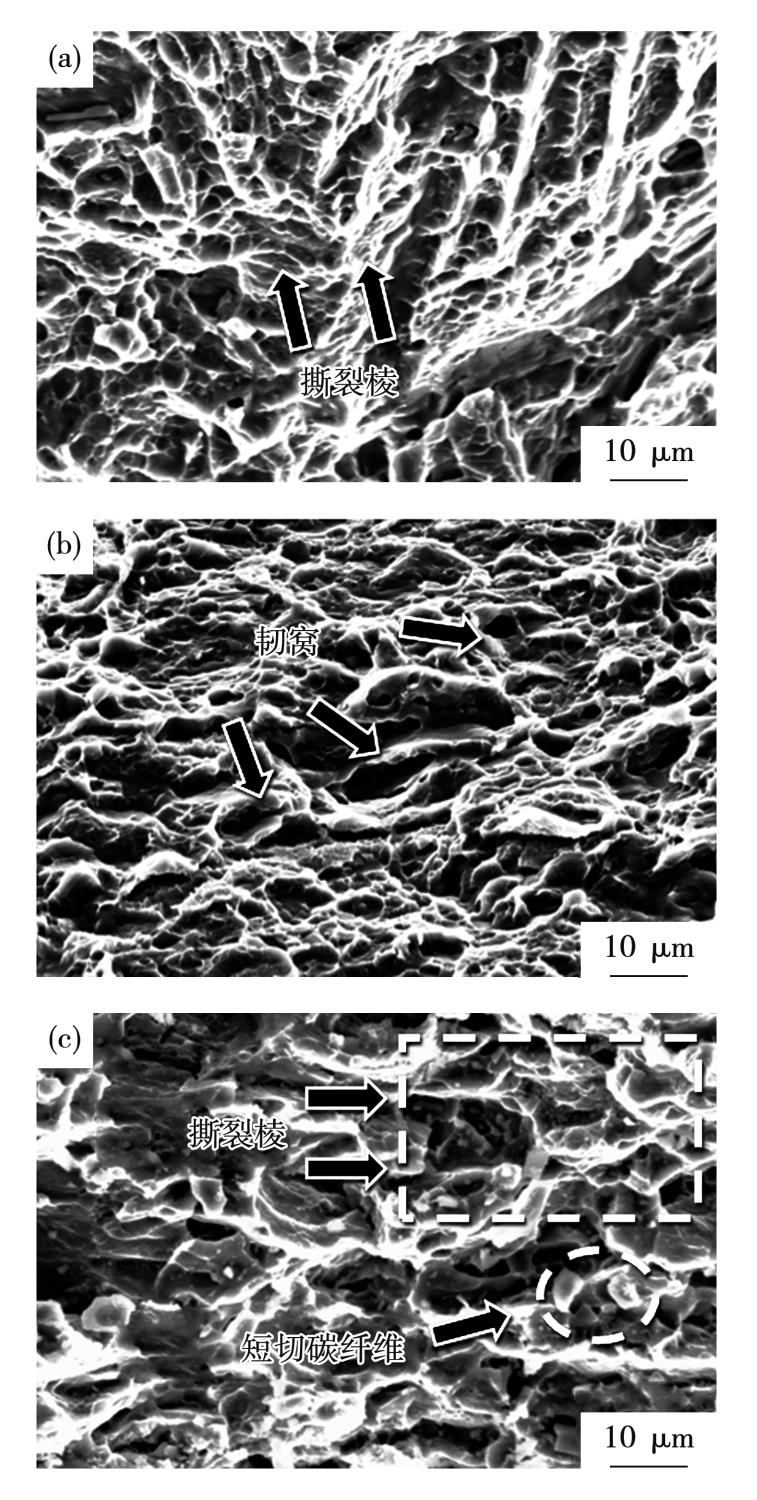
图
9
不同材料静态拉伸断口微观形貌图:( a) 铸态AZ31 镁合金; ( b ) 挤压态 AZ31 镁合金;(c)SCFs/ AZ31镁基复合材料
Fig.
9
Static tensile fracture micro-morphology of different composite materials: ( a ) cast AZ31 magnesium alloy; (b) AZ31 magnesium alloy in extruded state;(c) SCFs/ AZ31 Megnesium matrix composites
图 10 给出了 SCFs/ AZ31 镁基复合材料拉伸断口形貌图和断口截面的 EDS 面扫描元素分布结果。由图 10 的断口形貌图和 C 元素分布图可以看出,C 元素的含量较高,处于 Mg 元素和 Al 元素之间。短切碳纤维分散的比较均匀,表明界面结合较好。
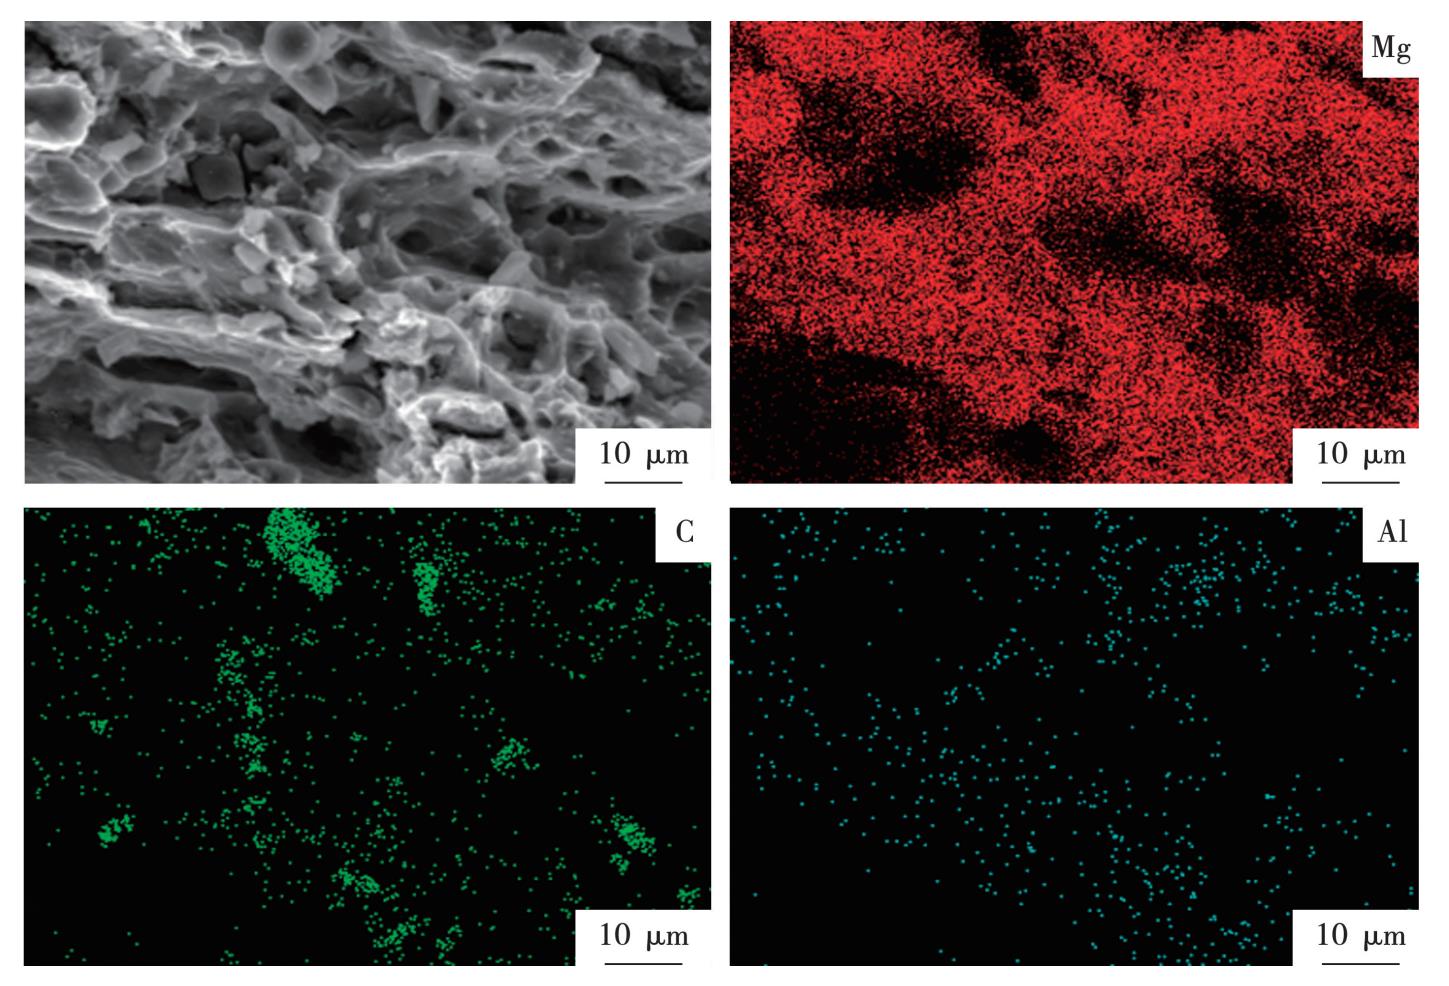
图
10
SCFs/ AZ31 镁基复合材料断口形貌及元素分布图
Fig.
10
Fracture morphology and elemental distribution of SCFs/ AZ31 magnesium matrix composites
3 结论
本文通过固相合成工艺制备了挤压态 AZ31镁合金和 2% SCFs/ AZ31 镁基复合材料,研究了铸态 AZ31 镁合金、挤压态 AZ31 镁合金和 SCFs/AZ31 镁基复合材料的微观结构和力学性能。
1)通过固相合成工艺制备的挤压态 AZ31 镁合金,与铸态镁合金相比具有更加优异的力学性能。经过热挤压之后的挤压态 AZ31 镁合金的屈服强度和抗拉强度分别提升了 10% 和 16%,挤压态 AZ31 的力学性能得到明显提高。
2)通过固相合成工艺制备出的质量分数为2% 的 SCFs/ AZ31 镁基复合材料获得了优异的机械性能,屈服强度为 200 MPa,抗拉强度为 257 MPa,相较于挤压态 AZ31 镁合金分别提升了 7% 和2%。较高的机械性能主要是由于短切碳纤维均匀分布在晶界边缘,起了一定的扩散增强作用,界面结合较好,增加了复合材料的界面强度,进一步阻碍了微裂纹的扩展,从而提升了复合材料的力学性能。
3)短切碳纤维增强体的加入能够细化复合材料晶粒,并且较为均匀的分散在 AZ31 镁基体中,复合材料的断面收缩率达到 16. 41%,塑性提升明显。
