摘要
镁合金作为最轻的金属结构材料,传统熔焊方法易导致氧化、热影响区晶粒粗大和焊接变形等问题。固相扩散连接在近真空环境中进行,通过原子互扩散实现冶金结合,可有效抑制上述缺陷。本文系统综述了镁合金扩散连接技术的研究进展,重点总结了同种及异种镁合金扩散连接中界面微观组织与物相演化特征及其对接头性能的影响。进一步归纳了新型中间层材料在改善界面结合质量方面的研究现状,并对镁合金扩散连接技术的发展方向进行了展望。
Abstract
Magnesium alloys, as the lightest metallic structural materials, are prone to problems such as oxidation, coarse grains in the heat-affected zone, and welding deformation when using traditional fusion welding methods. Solid-state diffusion bonding is carried out in a near-vacuum environment and achieves metallurgical bonding through atomic interdiffusion, effectively suppressing the above defects. This paper systematically reviews the research progress in diffusion bonding of magnesium alloys, with an emphasis on summarizing the interfacial microstructural and phase evolution characteristics in similar and dissimilar diffusion bonding of magnesium alloys, as well as their effects on joint performance. Furthermore, the current research status of novel interlayer materials in improving interfacial bonding quality is summarized, and the future development directions of diffusion bonding technology for magnesium alloys are discussed.
Keywords
面对全球能源与环境挑战,轻量化已成为提升汽车与航空航天领域燃料效率并减少碳排放的关键路径[1-3]。在此背景下,镁合金因其密度低(约 1. 8 g/ cm3),并具备高比刚度、高阻尼性能和可回收性好等优异综合性能,受到了研究者的广泛关注[4-6]。然而,传统镁合金焊接技术因其物化特性而面临若干关键挑战,严重影响接头质量与可靠性。镁极易氧化,在焊接过程中形成高熔点、高密度的表面氧化层,该氧化层易残留于焊缝中成为夹杂物,破坏致密性[7]。同时,镁合金高热导率易造成焊缝及热影响区晶粒粗大,力学性能显著劣化[8-9]。此外,镁合金的高热膨胀系数易引发焊接变形与残余应力[10-11]。高温下,低熔点组分可能发生局部熔化,从而在界面形成孔洞或引发晶界氧化,进一步降低接头性能[12]。这些因素共同制约焊接接头的力学性能,导致获得高性能镁合金焊接接头仍面临巨大挑战。
固相扩散连接是一种在近真空环境中,通过高温和压力作用促使材料表面原子相互扩散,最终形成冶金结合界面以实现高性能连接的工艺方法。该技术可有效抑制熔焊常见缺陷,显著提高接头可靠性[13-14]。本文针对镁合金的同种及异种材料扩散连接展开系统综述,重点探讨不同接头组合的力学性能、微观组织演变规律及相关工艺方法。尽管目前已对多种镁合金组合的扩散连接开展了一定研究,但现有工艺水平仍难以满足规模化生产的需求。本文旨在深入剖析镁合金与各类材料扩散连接的研究现状与关键挑战,以明确该领域未来的发展方向。
1 镁合金同种材料扩散连接技术进展
同种镁合金材料的扩散连接以实现界面性能与母材一致为主要目标。根据是否含稀土元素,镁合金可分为非稀土镁合金与稀土镁合金两类。在镁合金扩散连接研究的早期阶段,非稀土镁合金为主要研究对象。随着稀土镁合金综合性能的持续提升,该类合金逐渐成为扩散连接领域的研究重点。现有研究表明,稀土镁合金扩散连接接头的综合性能普遍优于非稀土镁合金。
非稀土镁合金因其生产成本较低,主要应用于3C 产品外壳、汽车内饰件和手动工具等常温服役环境。日本国立材料科学研究所的 Somekawa等[15]针对纯镁板材的扩散连接开展了系统研究,通过优化连接时间、温度及压力等关键工艺参数,实现了良好的界面结合。经剪切试验测试,最佳焊合率达到 88. 8%,该结果验证了镁合金扩散连接的可行性,为后续镁合金的固态连接工艺提供了重要的实验依据。
AZ 系列镁合金是目前应用最广泛、最成熟、商业化程度最高的镁合金系列。太原理工大学林飞等[16-17]针对 AZ61 与 AZ91 镁合金开展了系统的扩散连接研究,采用了焊前再结晶退火工艺以细化母材晶粒。研究指出,晶粒越细小,在高温及压力作用下越容易发生晶界滑移并促进原子扩散,从而有利于界面孔洞的闭合与消除,提升扩散连接效果。然而,受实验设备条件限制,其扩散连接过程的真空度最低仅能达到 10 Pa,这对易氧化的镁合金接头性能造成了不利影响。即使在优化后的工艺参数下,界面剪切强度也分别只能达到51. 95 MPa(AZ61)和 52. 83 MPa(AZ91)。这一结果进一步表明,真空度是影响扩散连接质量的关键工艺参数之一。为改善接头性能,林飞等[18]后续提出了扩散连接焊后热处理的工艺方案。该工艺不仅能够促进界面区域原子的进一步扩散,而且还有助于消除扩散连接过程中的残余应力,从而提升接头整体性能,该团队通过对 AZ31 扩散连接后的试样进行350 ℃ × 5 h 的焊后退火处理,使得接头的剪切强度提升了 20%。
近年来,随着材料性能的持续优化,稀土镁合金的扩散连接已成为该领域的研究热点。稀土镁合金是以镁为基体金属,添加了稀土元素以及铝、锰等金属,除了具有传统镁合金的特点外,还具有耐热耐蚀、高强高韧和抗高温蠕变等综合性能,是目前最先进的新型结构材料之一[19-22]。值得注意的是,稀土元素与氧的亲和力显著高于镁,其添加有效增强了合金的抗氧化能力,使稀土镁合金在高温下能够维持更稳定的微观组织与力学性能,从而显著改善其扩散连接过程中的界面结合质量与接头性能。
上海航天精密机械研究所 Ma 等[23]通过优化 Mg-6Gd-3Y 稀土镁合金的扩散连接工艺窗口,在 440 ℃的连接温度下使接头抗拉强度达到211 MPa。随后对连接试样进行焊后 T6 热处理,包括 495 ℃/ 14 h 固溶处理及 200 ℃/ 30 h 时效处理,进一步将接头强度提升至 279 MPa。该强度提升主要归因于扩散连接过程中稀土元素 Gd、Y在界面处的偏聚抑制了晶界迁移,而后续 T6 热处理有效促进了界面区域稀土元素的均匀扩散,消除了局部偏析(如图 1 所示)。该工艺对于后续稀土镁合金的扩散连接具有重要意义,因为 T6 处理可以使 Y、Gd 等稀土元素继续向界面扩散,并在基体中更均匀的分布,增强固溶强化的效果。而时效处理则可使过饱和固溶体中析出大量细密、稳定的纳米级沉淀相,从而平衡界面处的强度和韧性。
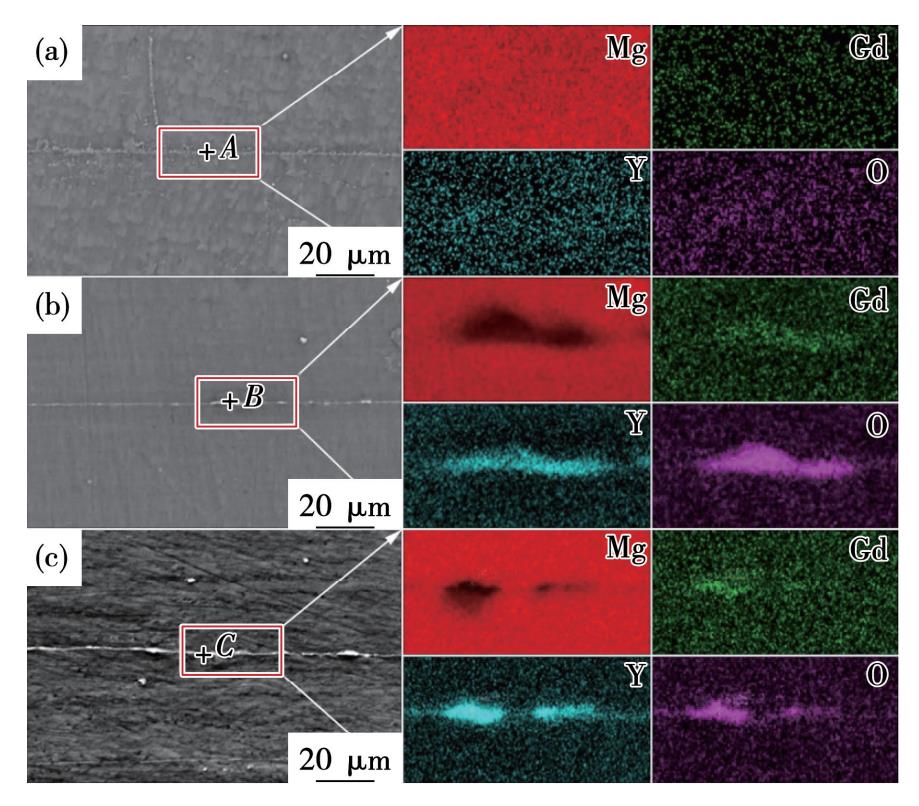
Fig.
1
SEM images and corresponding EDS maps of Mg-6Gd-3Y joints diffusion bonded at various temperatures: ( a ) 400 ℃ ; ( b ) 440 ℃ ;(c) 480 ℃[23]
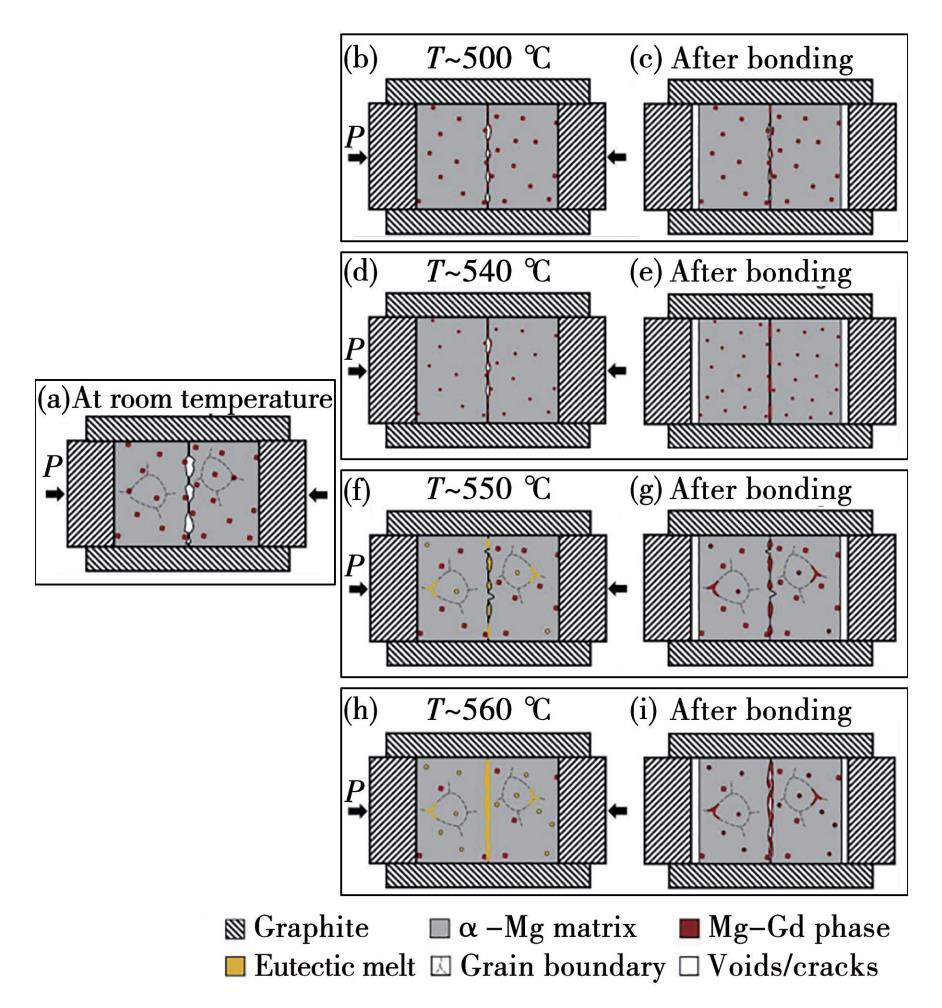
重庆大学 Tong 等[24]采用扩散连接技术,在500~ 560 ℃温度区间内对铸态 Mg-Gd 二元稀土镁合金进行了系统研究,并对连接接头的显微组织与力学性能进行了分析。研究表明,在低于共晶温度的条件下,Gd 原子向界面扩散并析出沉淀化合物,有助于提高界面结合强度。而当温度超过共晶温度时,界面处形成的共晶液相在压力作用下被挤入残余空隙,凝固后形成冶金结合,但液相凝固收缩导致的微裂纹会显著降低接头力学性能。该结果证明了不添加中间层直接连接铸态Mg-Gd 合金的可行性,清晰揭示了 Mg-Gd 合金扩散连接在共晶温度上下的固态扩散-析出机制和瞬时液相辅助连接机制的转变,表明固相扩散连接相比于液相扩散连接可获得更高的接头质量(如图 2 所示)。
图
2
铸态 Mg-Gd 二元稀土镁合金在室温下施加结合压力后微观组织的变化 (a)以及在 500 ℃(b ~c)、540 ℃(d ~ e)、550 ℃(f ~ g)和 560 ℃(h ~ i)下接头的微观结构演变[24]
Fig.
2
Schematics showing ( a ) changes in alloy microstructure after application of bonding pressure at room temperature and microstructural evolution of joints formed at ( b-c) 500, ( d-e)540, (f-g) 550, and (h-i) 560 ℃[24]
在扩散连接过程中,长时间的加热易引起晶粒粗化,进而对母材的力学性能产生不利影响。此外,镁合金在高温下的力学性能相对较差,连接时施加的高压力往往导致材料发生显著的塑性变形。通过引入中间层,可以有效降低对温度、压力或连接时间的要求,从而减轻对母材性能的负面作用。
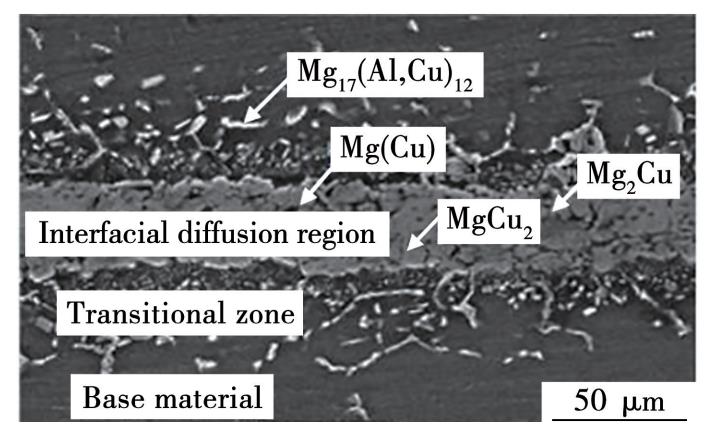
西安科技大学张维翔等[25-26]提出采用铜箔作为中间层对 AZ31 镁合金进行扩散连接。该工艺利用镁、铜原子间的互扩散作用,在接头区域形成具有多层梯度微观结构的扩散界面,实现了镁合金的可靠连接。焊接接头微观结构由靠近母材的扩散过渡区及中间扩散区组成(如图 3 所示)。扩散过渡区以 Mg(Cu, Al)固溶体为基体,并弥散析出 Mg17(Al, Cu)12 相,中间扩散区则主要由Mg2Cu、MgCu2等金属间化合物与 Mg(Cu)固溶体混合构成。由于这些强化相的存在,接头显微硬度显著提高,其中扩散过渡区硬度较镁基体高出15HV~ 20HV,中间扩散区硬度增幅更为显著,达到 50HV~ 60HV。该工艺方法对比 AZ31 镁合金的直接扩散连接,连接时间从 90 min 缩短到30 min,这避免了母材性能的恶化。这项研究为高强镁合金扩散连接接头的设计与性能优化提供了新途径。
哈尔滨工业大学彭鹏[27]在 Mg-Gd-Y-Zn-Zr稀土镁合金的扩散连接中引入铜箔作为中间层,利用其与镁基体间的化学反应在界面处形成多种金属间化合物,显著增强了结合性能。值得关注的是,该工艺在仅施加 2 MPa 压力的条件下即可实现 98. 7% 的焊合率,且界面粗糙度对连接质量影响较小,表现出优异的工艺稳定性,这证明了中间层的加入有利于实现更宽的工艺窗口。从图 4可见,界面结构自焊缝至母材依次包括铜基固溶体区、扩散过渡区及镁基体区。扩散过渡区主要由 Cu2Mg 区、α-Mg 固溶体区以及沿晶界分布的颗粒状 Mg2 Cu 相构成。与无中间层的传统扩散连接不同,在本研究的反应扩散连接中,连接界面粗糙度对接头微观组织和剪切强度没有显著影响,这是因为连接本质是化学反应,只要中间层与基体达到原子级接触,反应即可发生,这极大地简化了前处理工艺,节省了生产成本。南京航空航天大学汤国伟[28]系统研究了中间层类型对VW94 稀土镁合金扩散连接接头性能的影响。研究结果表明,在最优工艺参数 480 ℃/ 2 MPa/ 2 h下,分别采用 Cu 与 Ag 作为中间层均可获得良好的连接效果,其剪切强度分别为106 与109 MPa,且加入 Ag 中间层后,扩散层区域发生固溶,Ag 原子溶入 Mg 基体形成固溶体,晶间块状长周期有序堆垛结构消失。而以 Ni 为中间层时连接效果较差。因此通过合理选择中间层以诱发强化相形成的界面反应,是优化镁合金扩散连接效果的有效途径。
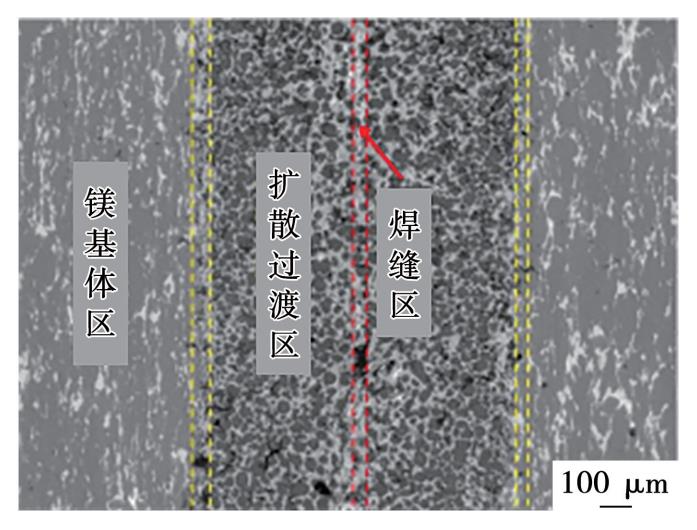
Fig.
4
Microstructure ofdiffusion-bonded joint of Mg-GdY-Zn-Zr alloy with copper interlayer processed at440 ℃ with #800 surface finish[29]
加入中间层扩散连接与直接扩散连接相比,在机理上更加的复杂,可能涉及到多种扩散对,工艺窗口也更宽。在加入中间层的连接中,接头性能取决于中间层的选择,设计得当,可获得高强度、高韧性的接头,设计不当,也可能引入新的脆性相或弱连接区。
超塑成形是一种利用材料在高温下表现出极高延伸率且不出现缩颈或断裂特性的先进成形技术[30]。镁合金因其密排六方晶体结构滑移系有限,室温塑性较差,近年来一系列具有优异超塑性能的镁合金被成功开发,以拓展其成形能力[31-34]。如图 5 所示,超塑成形/ 扩散连接组合工艺可在单一热循环中同步实现构件的成形与连接,显著提高制造效率[35],该工艺在钛合金领域已较为成熟,为其在镁合金中的应用提供了重要参考[36-37]。哈尔滨理工大学于彦东等[38] 对针对ZK60 镁合金双层板结构波纹件,系统性地开展了超塑成形/ 扩散连接工艺的数值模拟与实验验证,重点分析了成形过程中的壁厚分布规律与微观空洞演化,这一研究证实了在相近热力学条件下同步实现镁合金超塑成形与扩散连接的可行性,为该组合工艺的开发提供了关键实验依据。
哈尔滨工业大学彭鹏等[29] 通过对 Mg-GdY-Zn-Zr 稀土镁合金板材的基本性能实验及有限元模拟结果,设计了成形模具及相应的气压控制系统,制定工艺流程,采用最佳的成形工艺参数进行超塑成形/ 扩散连接实验,制备出了四层曲面蜂窝成形件。
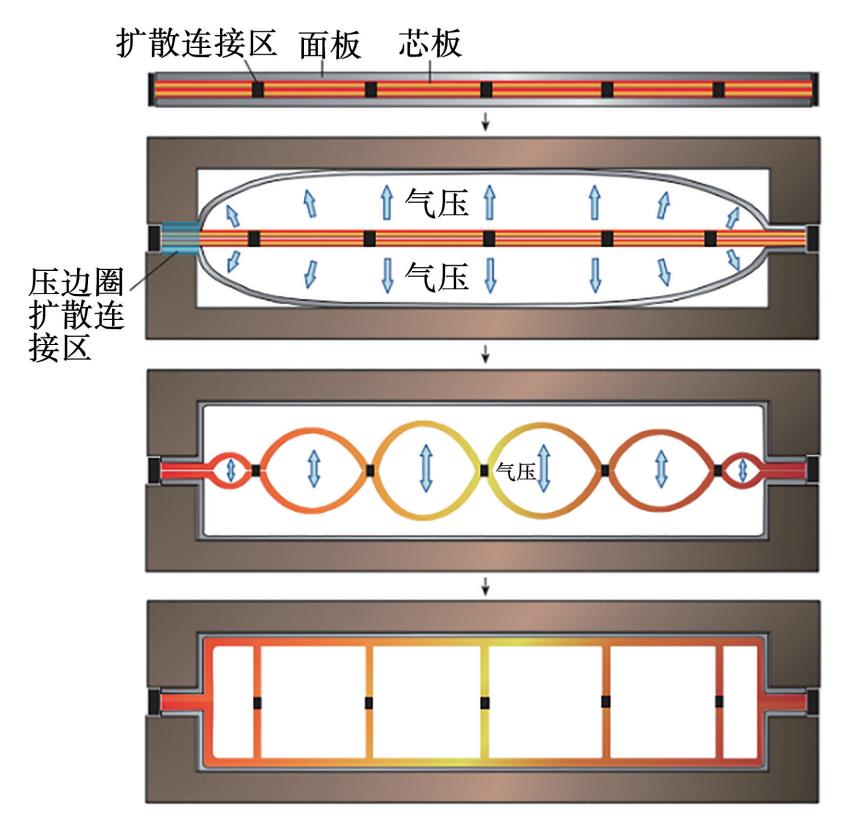
在镁合金扩散连接的早期研究中,非稀土镁合金因其相对较低的生产成本成为主要研究对象。研究表明,在确保足够高真空度的基础上,通过合理调控温度、时间、压力及表面粗糙度等关键工艺参数,能够实现良好的界面冶金结合。此外,焊后热处理可进一步促进界面元素互扩散,从而有效提升接头力学性能。引入中间层也为改善镁合金扩散连接效果提供了新的技术路径。值得指出的是,上述针对非稀土镁合金的工艺优化策略,在稀土镁合金体系中同样具有适用潜力。由于稀土元素的添加,稀土镁合金通常表现出更为优异的超塑性行为[31,39],这为其实现超塑成形/ 扩散连接组合工艺提供了材料基础,可以生产满足工程应用要求的多层结构。然而,高昂的生产成本限制了其批量生产,因此开发出具有优良超塑性的非稀土镁合金,结合可实现高真空度的热变形设备,对于推动低成本镁合金结构件的工程应用具有重要意义[40-41]。
2 镁合金异种材料扩散连接进展
为了拓展镁合金在复杂结构领域的应用,实现其与异种材料的可靠连接已成为关键技术需求之一。通过异种镁合金之间的复合,可突破单一材料性能局限,实现强度与塑性的协同提升。而将镁合金与其他金属(如铝、钛等) 进行连接,则能够满足多功能集成构件的制造要求。然而,异种材料间因物理与化学性质差异大,在连接界面易形成脆性金属间化合物,严重制约接头力学性能与服役可靠性。因此,开发有效的工艺方法以抑制脆性相生成、优化界面结构,已成为实现高性能镁基异质连接的关键研究方向。
2.1 异种镁合金扩散连接
镁合金作为目前最轻的金属结构材料,其在时效强化过程中常伴随塑性显著下降,导致强度与塑性难以兼顾,这一矛盾制约了镁合金的更广泛的应用[42-46]。近年来提出的异构材料理念为解决该问题提供了新途径,通过构建具有流变应力显著差异的异质结构,可诱发非均匀变形,进而产生异质变形诱导(Hetero-Deformation Induce, HDI) 强化与加工硬化效应[47-49]。其中,HDI 强化有助于提高材料的屈服强度,而 HDI 应变硬化则可有效延缓颈缩、提升均匀延伸率,从而实现强度-塑性的协同优化。因此,可采用扩散连接方法,将非稀土镁合金作为软质层与稀土镁合金作为硬质层进行复合,构建层状异构材料,有望获得强塑性匹配优良的镁基复合材料。
安徽工业大学 Sun 等[50]采用扩散连接工艺成功制备了具有异质层片结构的 AZ31/ WE43/AZ31 复合板材(如图 6 所示)。研究表明,在连接温度 460 ℃下,该复合材料表现出优异的综合力学性能,屈服强度达 202. 4 MPa,抗拉强度为315. 8 MPa,延伸率为 19. 4%,其各项性能指标均显著优于原始材料,并超越了混合法则的理论预测值。性能提升主要源于两方面机制:其一,界面区域在变形过程中发生剪应变协调,且 Al2(Y, Nd)颗粒促进了连续动态再结晶与颗粒激发形核,有助于形成细小等轴晶组织;其二,异质界面处几何必须位错(GNDs)的积累显著增强了 HDI强化与应变硬化效应。这两种机制的协同作用最终使扩散连接试样实现了强度与塑性的良好匹配。这项研究通过扩散连接技术成功构建了具有优异力学性能的层状异构镁合金,系统揭示了其微观结构演变与强塑化机制,不仅为解决镁合金的强塑性矛盾提供了新路径,也为层状异构材料的设计与制备提供了重要的理论支撑和实验依据。
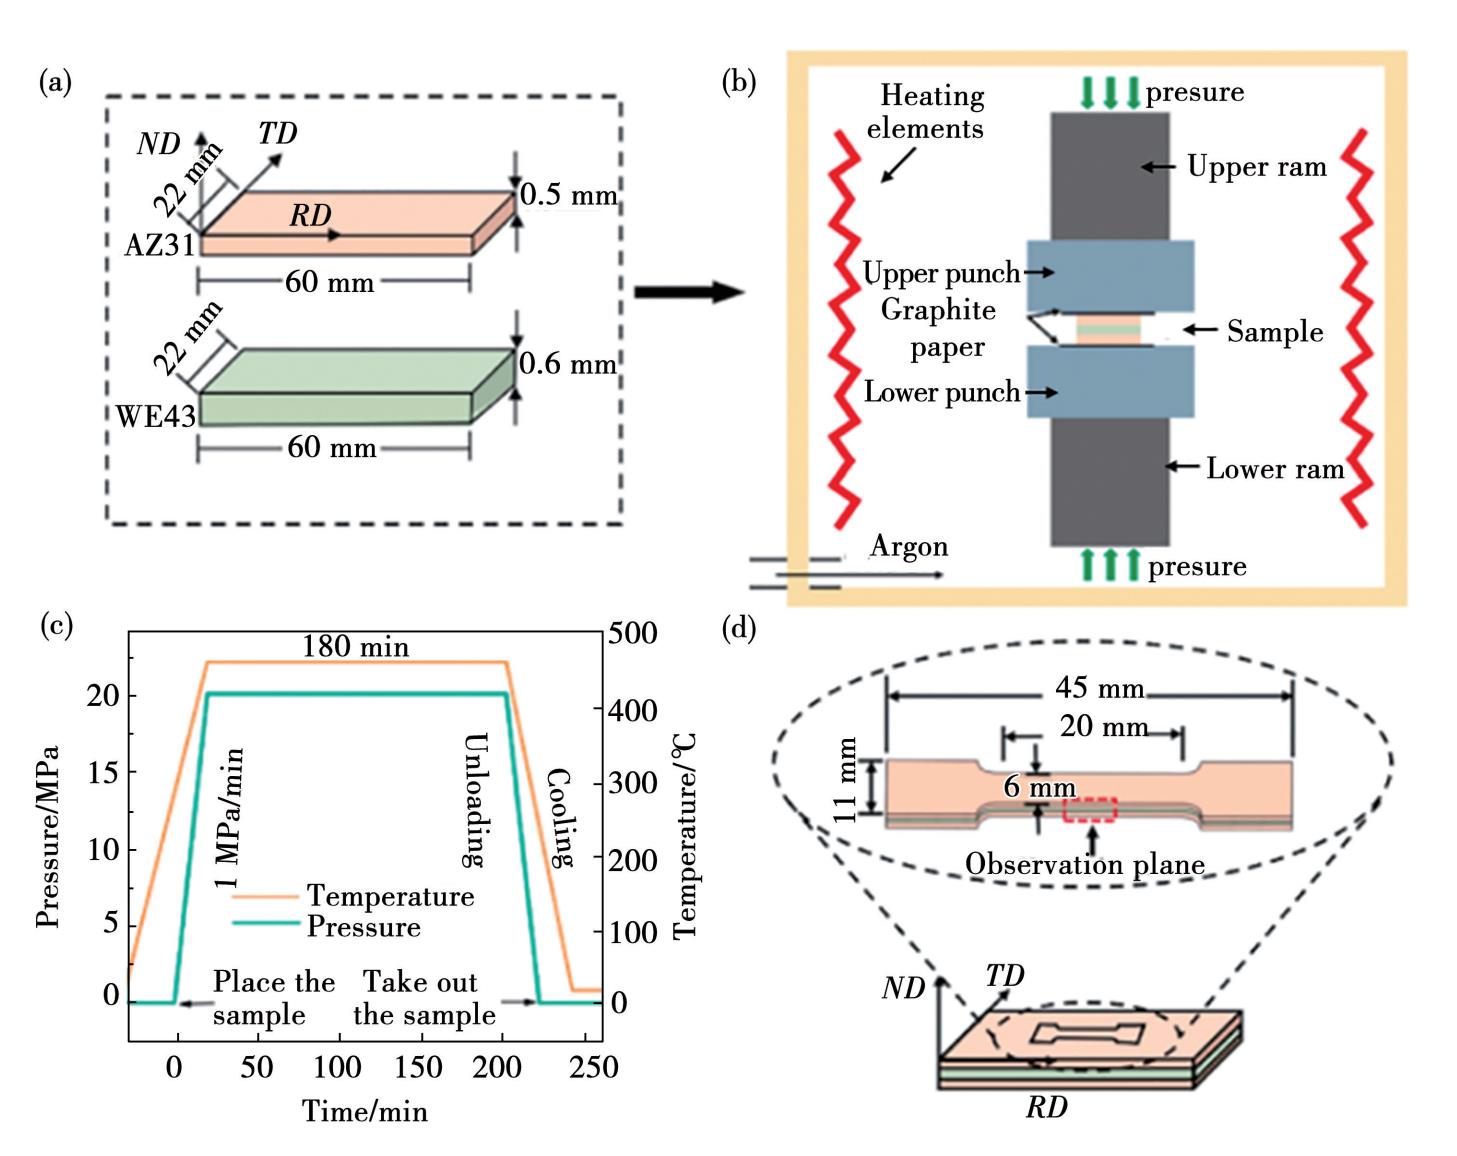
Fig.
6
AZ31 / WE43 / AZ31 laminated composite: ( a) The size of original materials; ( b) diffusion bonding schematic diagram; (c) parameters of DB process; (d) tensile specimen[50]
哈尔滨理工大学张童[51]采用真空扩散连接技术成功制备了 AZ31/ WE94 层状异构镁合金。研究表明,在连接界面处形成了由互扩散第二相构成的带状扩散层结构。经 470 ℃/ 12 h 退火处理后,该层状异构镁合金的力学性能显著提升,屈服强度、抗拉强度与延伸率较退火前分别提高了23. 4%、20. 5% 和 89. 7%。性能的显著改善归因于退火过程中界面扩散层的进一步均匀化及第二相分布的优化,增强了异质结构协同变形能力。该项研究通过真空扩散连接与后续退火处理,成功实现了 AZ31/ WE94 层状异构镁合金的制备与性能优化。退火处理作为关键的界面调控工艺,不仅提升了材料的综合力学性能,也为层状异构材料的设计与工程应用提供了重要技术支撑。未来可进一步探索更复杂结构、更多元材料组合的层状异构材料,并结合先进热处理工艺,推动其在轻量化结构材料领域的发展。
南京理工大学 Li 等[52]采用“扩散连接+ 热轧”的复合成形工艺,成功制备出 9 层 GW103K/AZ31 镁合金层状异质材料(如图 7 所示)。该层状异质材料表现出优异的综合力学性能,屈服强度达 210 MPa,抗拉强度为 269 MPa,延伸率为13. 2%,其性能显著优于任一单一组分材料。固态扩散连接与塑性变形相结合的策略为提升层状异构镁合金性能提供了新思路,这种思路不仅可以应用在镁合金上,对于其他材料,加入中间层的扩散连接和后续热轧,可以充分发挥弥散强化的作用,制造具有高强度的结构材料。
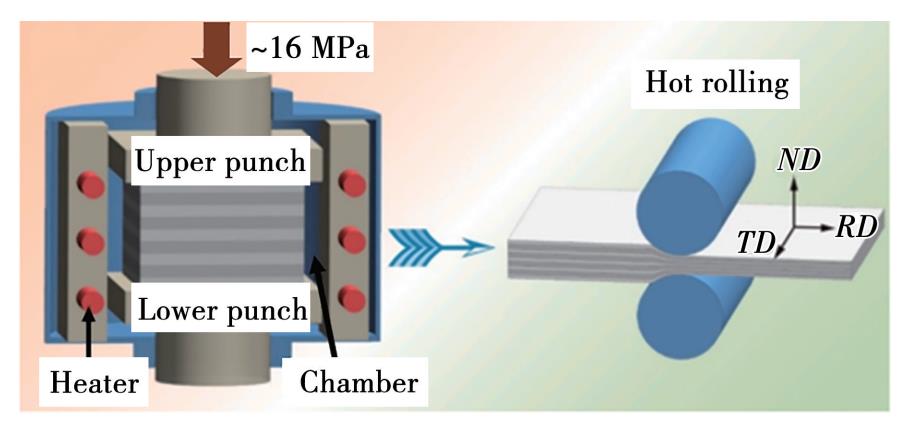
Fig.
7
Schematic diagram of diffusion bonding and hot rolling processing ( RD, TD, and ND represent the rolling direction, transverse direction, and normal direction, respectively)[52]
扩散连接技术是构建高性能层状异构镁合金的有效途径。通过异质结构设计与微观组织调控相结合,能够协同激发多种强化增韧机制,为解决镁合金的强塑性矛盾提供了新策略,并为层状异构材料的设计与应用奠定了理论和实验基础。
2.2 镁合金和铝合金扩散连接
镁、铝合金因其优异性能在多个工业领域中得到广泛应用,尤其在发动机及航天器部件等复杂结构中,镁-铝复合构件展现出重要的应用潜力[53-54],实现镁/ 铝异种金属的高质量连接具有显著的工程与科学价值[55]。然而,镁、铝合金在连接过程中易形成脆性金属间化合物,严重劣化接头力学性能,其有效抑制与调控已成为实现可靠连接的主要挑战[56-57]。扩散连接作为一种固态连接技术,可有效抑制液态反应并控制界面化合物生长,最大限度减少冶金损伤,为镁/ 铝异质材料实现高性能连接提供了可行路径。
德国开姆尼茨工业大学 Dietrich 等[58]系统研究了 6082 铝合金与 AZ31 镁合金扩散连接过程中界面区金属间化合物的形成规律及其对接头力学性能的影响。在扩散主导的反应过程中,界面处形成了连续分布的 Al3Mg2和 Al12Mg17双化合物层(如图 8 所示),由于两种材料中都含有硅元素,因此在界面处也会形成 Mg2Si 层。这些化合物延展性显著低于两侧基体,导致界面脆化,而显微硬度显著高于铝、镁母材。特别地,铝合金侧热影响区因微观组织变化进一步弱化,断裂分析表明裂纹主要起源于 Al3 Mg2相并扩展至相邻铝热影响区,表现为典型的脆性断裂模式。
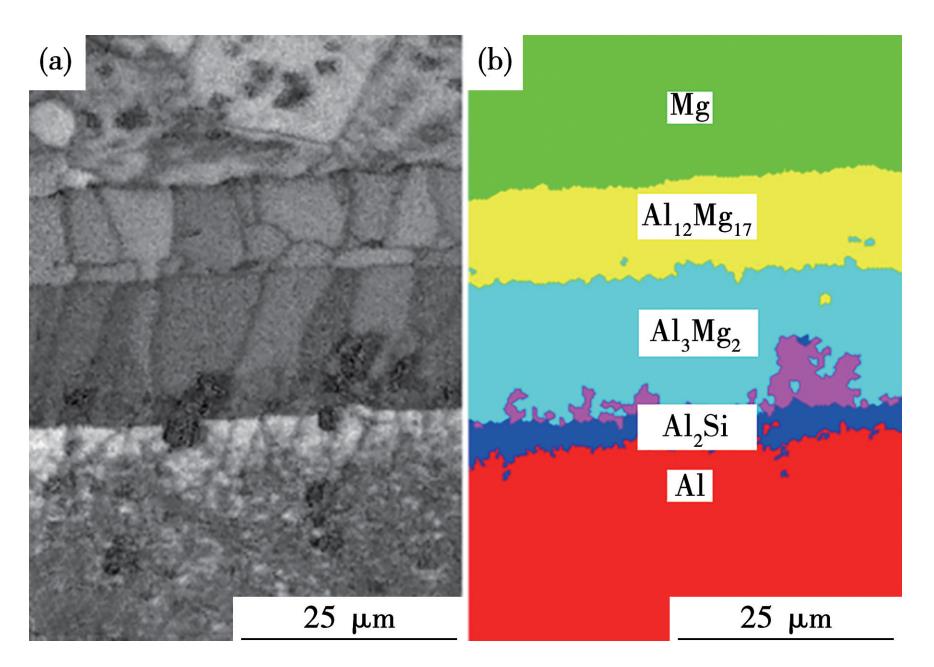
Fig.
8
Interfacial region of 6082 aluminum alloy / AZ31magnesium alloy diffusion bonding: ( a) SEM;(b) EBSD[58]
在 Mg-Al 异种材料扩散连接过程中,界面处易形成脆性高、硬度大的金属间化合物,严重劣化接头力学性能。为抑制脆性相生成并优化界面结构,引入中间层已成为一种有效的工艺手段。大连理工大学 Zhao 等[59]通过对比研究锌合金作为中间层的 AZ31 镁合金/ 6061 铝合金扩散连接接头发现,添加锌中间层不仅显著抑制了连续脆性金属间化合物的形成,而且促使界面区均匀分布弥散颗粒和厚度约 1μm 的薄层化合物,从而优化了界面微观组织,最终接头剪切强度最高达83 MPa,较无中间层的试样提升约一倍,证明加入中间层的工艺方法同样适用于 Mg-Al 高性能连接。武汉理工大学 Wang 等[60]采用磁控溅射技术在镁-铝扩散连接界面制备银中间层,系统研究了含银中间层与无中间层接头的界面结构与性能差异。研究结果表明,银中间层的引入完全抑制了镁-铝间脆性金属间化合物的形成,并显著提高了接头力学性能。在 Mg/ Ag/ Al 界面区域中生成 Mg3Ag、MgAg 等金属间化合物及银基固溶体,其显微硬度峰值出现于 Mg3 Ag 相区,为125HV,显著低于无中间层 Mg/ Al 接头中 Al3Mg2相的峰值硬度 225HV。银中间层的加入使接头平均剪切强度从 3. 38 MPa 提升至 14. 5 MPa。断裂表面分析表明,失效发生于 Mg3Ag 与 MgAg 相层间,断口呈现穿晶断裂与塑性变形特征,与无中间层试样典型的解理断裂形貌形成鲜明对比,反映出银中间层对界面韧性的改善作用。
伊斯兰阿扎德大学 Shakeri 等[61]研究中间层的两种不同施加方法对异质合金 Al5083 与 AZ31扩散连接质量的影响。第一种使用 30 μm 纯银箔,第二种通过物理气相沉积在铝镁基体上制备4 μm 银涂层。X 射线衍射分析表明,界面处未出现 Al-Mg 脆性相,证实银中间层可有效阻隔铝、镁原子间互扩散,抑制有害金属间反应。通过物理气相沉积制备的银涂层因其更优的界面相容性与厚度一致性,使接头剪切强度达到 31. 6 MPa,显著优于银箔中间层。这是因为通过沉积技术制备的中间层厚度更薄,从而可避免因中间层在扩散完成后残留而导致的界面性能下降。此外,利用沉积技术得到的中间层是与母材在原子尺度的紧密贴合,这为扩散过程的原子迁移提供了更充分的通道。
武汉理工大学 Zhang 等[62]采用镍作为中间层,成功实现了铝-镁异质材料的扩散连接,并系统研究了连接温度对界面微观结构与力学性能的影响。研究表明,Al/ Ni/ Mg 接头通过 Al-Ni 与Mg-Ni 之间的互扩散反应形成,其反应层厚度随连接温度升高而增加。Al-Ni 与 Mg-Ni 反应层显微硬度均显著高于基体,其中 Mg-Ni 界面硬度高于Al-Ni界面,且两者硬度值均随温度上升而进一步提高。接头剪切强度随温度升高呈先增大后下降趋势,在440 ℃保温 90 min 条件下达到最大值20. 5 MPa,该强度优于无中间层及银中间层连接的接头。该异质材料断裂发生于 Mg-Ni 界面处,铝、镁两侧断口均可见 Mg2Ni 相,整体表现为脆性断裂模式。
针对不同的连接界面,无论是镁合金同种材料连接,还是 Al-Mg 连接,添加 Ni 中间层的连接效果都是比较差的,因此选择合适的中间层材料非常重要。伊斯兰阿扎德大学 Varmazyar 等[63]分别实现了工业纯铝与纯镁坯料的无中间层扩散连接及以冷轧铜为中间层的扩散连接(如图 9 所示),并对两种状态下接头的微观结构进行了系统研究。结果表明,引入铜中间层后,接头界面显微硬度较无中间层试样有所下降,剪切强度显著提升,优于使用的银、镍中间层。随着中间层预应变值的增加,接头界面扩散层宽度显著增大,提高连接强度。此外,延长保温时间也有助于提升纯镁/ 纯铝接头的连接强度。该研究说明,通过调控中间层的轧制变形量,可实现对纯镁/ 纯铝扩散连接界面结构与力学性能的定向优化,该方法为异种轻质金属连接提供了新思路。
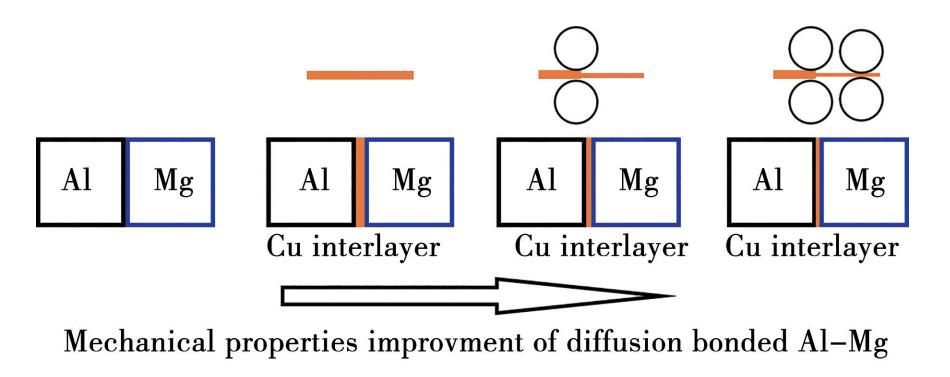
综上所述,镁/ 铝异种材料扩散连接过程中易形成金属间化合物,导致界面脆性增大,显著提高接头脆性断裂倾向。目前最有效的方法是通过引入中间层以抑制铝、镁原子间的直接互扩散,从而避免有害金属间化合物的形成。中间层的物理与化学性质对界面反应与接头性能具有决定性影响。采用沉积技术可制备出厚度为纳米级的连续、致密中间层,有助于实现更高效的扩散调控与更强的界面结合。鉴于母材组合的多样性,中间层的选择需具有体系针对性。因此,针对广泛应用的材料体系,系统研究适宜中间层材料及其配套工艺参数,对实现高性能镁/ 铝异质接头具有关键意义。
2.3 镁合金和铜扩散连接
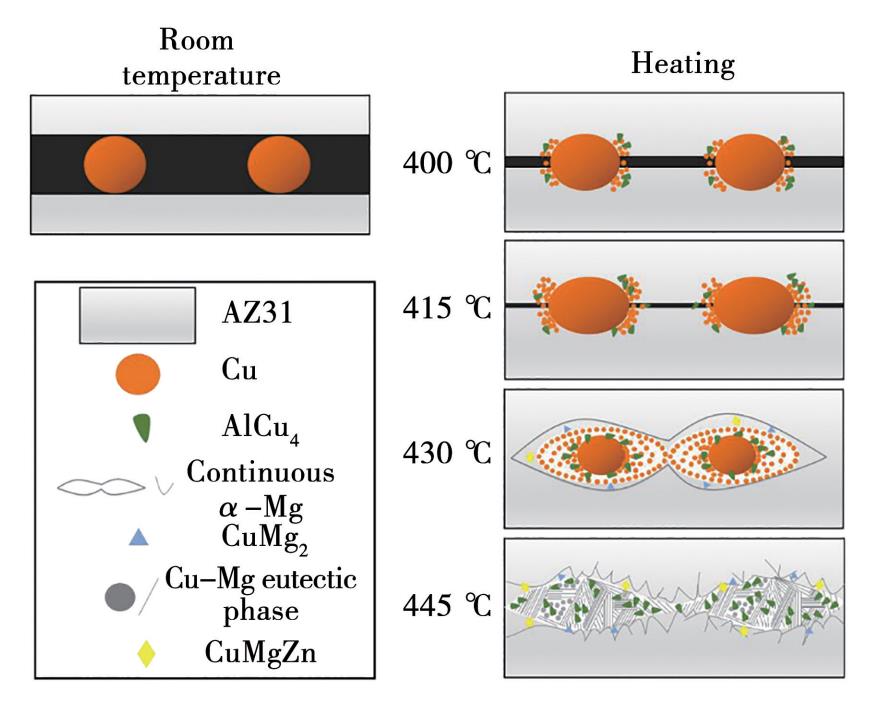
铜具有优良的导电、导热、耐蚀耐磨等性能,主要用于导电、导热并兼有耐蚀性的器件。镁-铜异种金属复合结构件可以充分发挥两种母材的性能优势,在化工、电子、海洋、军工等领域具有广阔的应用前景[64]。镁和铜的熔点存在显著差异,这导致两者的接头难以通过熔焊工艺实现,而利用扩散连接技术可以较为容易地实现这两种合金的连接。印度安娜大学 Mahendran 等[65]通过响应面分析方法建立了预测扩散层厚度、硬度与强度的经验关系式,研究发现温度对接头性能具有主导性影响,在最佳的工艺参数窗口下,连接强度可达到 81 MPa。多数合金化元素会显著降低镁的导热性能。为此,复合材料策略成为一种有效的解决方案,例如通过与高导热金属铜进行复合,可在保持轻量化优势的同时显著提升材料整体热导率。重庆大学姚繁锦[66]以 AZ31 和 ZK61 镁箔为基体,以不同目数的铜网为导热增强相,设计并制备了层状镁基复合材料,研究了扩散连接工艺参数对其显微结构和导热性能的影响,探究了不同温度下的扩散连接机制(如图 10 所示)。
2.4 镁合金和钛合金扩散连接
钛合金具有高强度与优异的耐高温、耐腐蚀性能,能在严苛环境中长期稳定服役。镁合金与钛合金在性能上呈现显著互补性,二者结合的复合材料展现出巨大的应用潜力[67-69]。此外,镁和钛均属轻质金属,比强度相近,在实际应用中的领域重叠日益增多。因此,发展适宜的连接技术,实现镁/ 钛高质量结合,制备兼具双方性能优势的复合材料,具有重要的社会经济价值。
重庆大学 Yao 等[70]采用真空固态扩散焊方法,在高温高压条件下实现了 AZ91 镁合金与TA2 钛合金无中间层的直接扩散连接。如图 11所示,AZ91 中的 Al 原子与 TA2 中的 Ti 原子发生互扩散反应,经420 ℃/ 3 h 工艺处理后,界面处形成连续致密的 Al3Ti 与 Ti3Al 双相结构,并伴随有Al3Mn 纳米相及 Mg17 Al12 化合物的析出,最终形成冶金结合的界面,该条件下所得接头抗拉强度达到 89 MPa。
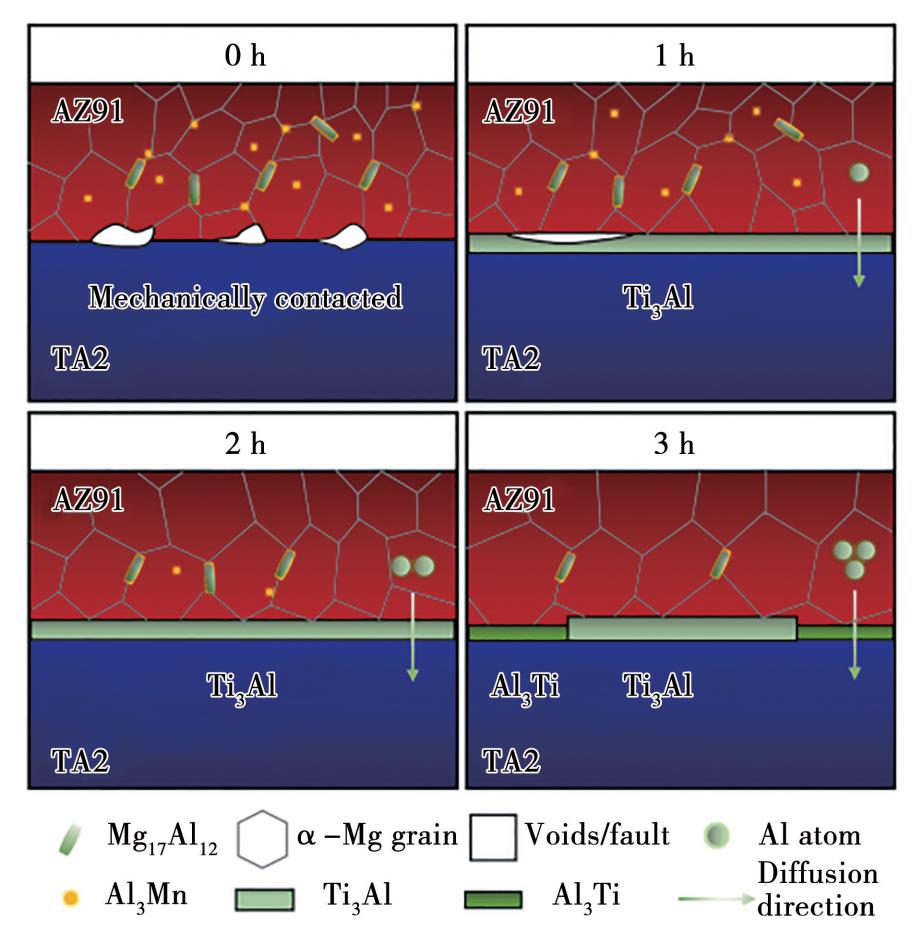
Fig.
11
Schematics showing diffusion bonding mechanism for initial sample and samples held for 1-3 h[70]
然而镁/ 钛合金体系的固态扩散连接研究目前较为有限,这主要源于二者物理与化学性质的显著差异,为实现可靠连接带来根本性挑战。镁的熔点较低为 651 ℃,而钛的熔点高达 1 668 ℃,已远超过镁的沸点,导致工艺窗口极为狭窄[71]。此外,镁与钛之间缺乏冶金相容性,相互固溶度极低,镁在钛中的最大固溶度仅为 0. 9 at.%,钛在镁中甚至不足 0. 02 at.%,且两者难以形成任何金属间化合物。这些特性使得界面结合难以通过传统扩散机制实现,因此开发新工艺方法以改善连接效果具有重要意义。
3 存在的技术瓶颈
1)镁合金的扩散连接(包括同种镁合金、异种镁合金以及镁/ 铝等材料组合) 虽已积累较多研究成果,但其整体技术成熟度仍与工程实际应用存在差距。主要源于难以实现接头与母材强度的稳定匹配。尽管在抗氧化性较好的稀土镁合金体系中能够达到这一目标,但其较高的生产成本制约了该类合金的规模化制造。因此,如何在成本可控的非稀土镁合金体系中实现接头与母材的等强匹配,是该技术走向工程化亟待突破的关键瓶颈[72-74]。
2)扩散连接过程中,长时间的高温虽有利于促进界面附近的原子互扩散,但也可能引发母材晶粒粗化或力学性能恶化。因此,如何在保证界面充分结合的前提下降低连接温度或缩短连接时间,是后续所需突破的技术瓶颈[40,75-76]。
3)扩散连接中常引入中间层,尤其适用于物理与化学性质差异显著的异种材料连接。然而,中间层的选择及其制备目前仍面临较大挑战。以最常用的箔材中间层为例,其与母材界面往往存在接触不均的问题,易导致局部结合不良。因此,开发能与母材形成均匀、紧密接触的中间层制备方法,是该领域后续亟待解决的技术瓶颈[77-79]。
4)表面质量是影响扩散连接效果的关键因素之一。在扩散连接工艺较为成熟的材料体系中,常通过表面预处理实现接触面的细晶化,以促进扩散过程。然而,镁合金因其自身强度较低,在细晶化处理过程中极易产生显著的塑性变形,这与扩散连接所要求的平整、紧密接触的表面状态相悖。因此,如何在有效实现表面细晶化的同时,避免引入过大塑性变形或表面损伤,是目前镁合金扩散连接的工艺难题[80-81]。
4 结论和展望
为满足多样化的生产需求,镁合金与多种常用结构材料的扩散连接技术已得到广泛研究。在同种镁合金的连接中,该工艺以实现界面性能与母材一致为主要目标,并凭借其固态连接特性,有效克服了镁合金易氧化的难题,展现出独特优势。当前,稀土镁合金之间的扩散连接成为研究热点,这源于该类合金自身优异的综合性能,以及稀土元素对抑制界面氧化、促进元素扩散和调控界面反应的积极作用。深入理解扩散连接过程中的界面行为与冶金机理,是实现接头性能与母材相匹配的关键。
随着应用需求的不断拓展,镁合金与异种材料的扩散连接研究持续受到关注。其中,异种镁合金之间及镁/ 铝异质连接已得到较为广泛的研究,这主要得益于母材间物理化学性质的相对接近,为实现可靠的界面结合提供了基础。然而,镁与铜、钛合金等材料之间的扩散连接仍面临显著挑战,界面易形成脆性相或因性能差异导致结合性能不佳。为此,研究者提出了多种工艺优化方法,例如引入中间层、实施焊后热处理、对母材表面进行细晶化预处理等,这些手段显著改善了界面结构与力学性能。尽管如此,当前工艺水平与规模化生产要求之间仍存在一定差距,今后研究需进一步兼顾连接可靠性、效率与工程适用性。
随着轻量化需求的日益增长,镁合金扩散连接技术有望为复杂多功能一体化结构的制造提供重要支撑。通过引入脉冲电流等外场辅助手段,可有效破除表面氧化膜、降低原子扩散能垒并提高界面原子迁移率,从而有望实现连接温度的降低、工艺时间的缩短,并抑制连续脆性金属间化合物层的形成[82-83]。进一步借助分子动力学等理论方法,可深入揭示界面反应的热/ 动力学机制、元素互扩散行为及金属间化合物生长规律,为中间层材料设计与工艺参数优化提供理论依据[84-85]。在此基础上,开发新型高效中间层材料,使其能够有效阻隔镁与异种原子间的有害反应,或形成具有增强作用的界面相,将成为推动镁合金高性能扩散连接的关键研究方向。
镁合金扩散连接技术正朝着高强化、高效化与高可靠性的方向持续发展。通过新工艺开发、多尺度理论模拟与创新材料设计的深度融合,界面结构与反应控制等关键难题正逐步得到解决。该技术有望在航空航天、轨道交通、电子器件等高端装备的轻量化设计与性能提升中发挥更为重要的作用。
