摘要
应用Simufact软件对典型规格荒管顶管过程中的壁厚不均问题进行三维弹塑性有限元模拟,研究顶管过程中轧件的金属流动、应力-应变、横向及纵向壁厚分布规律,并对模拟结果进行了物理验证。在分析壁厚不均产生原因的基础上,对4个可调机架旋转30°改善荒管的横向壁厚不均,并通过辊缝压下对荒管头尾壁厚进行削减。结果表明:荒管横向壁厚分布为孔顶处到侧壁30°处壁厚值逐渐增大,侧壁30°处到辊缝处壁厚值逐渐减小;荒管纵向壁厚分布为头部壁厚偏薄,中段壁厚值相对平稳且略微增大,尾部壁厚增厚;可调机架旋转30°后,荒管侧壁30°处最大壁厚值减薄明显,孔顶和辊缝处最小壁厚值有所增加,横向壁厚不均度明显改善,由原工艺的6.98%下降到4.04%;当辊缝压下0.2 mm时,荒管头尾壁厚削减值分别为0.22和0.13 mm,横向壁厚不均度分别为3.71%和4.84%;当辊缝压下0.5 mm时,荒管头尾壁厚削减值分别为0.35和0.26 mm,横向壁厚不均度分别为3.24%和4.36%。本研究可为顶管机组实施荒管头尾壁厚削尖工艺提供科学依据。
Abstract
Due to the problem of uneven wall thickness of typical specification hollow tube generated by push bench process, a three-dimensional elastoplastic finite element simulation was carried out by using Simufact software. The metal flow, stress-strain, transverse and longitudinal wall thickness distribution of rolled piece during push bench process were studied. The simulation results are verified by measured wall thickness data from practical production. Based on the analysis of the causes of the uneven wall thickness, the transverse wall thickness of the hollow tube was improved by rotating four adjustable stands by 30°, and the wall thickness value of the head and tail of the hollow tube was reduced by regulating the roll gap reduction. The results show that the transverse wall thickness distribution of the rolled tube gradually increases from the top of the groove to the area near 30° of the side wall, and gradually decreases from the area near 30° of the side wall to the roll gap. The longitudinal wall thickness distribution of the hollow tube is thin in the area near the head of the rolled tube, the wall thickness in the middle of the rolled tube is relatively stable and increases slightly, and the wall thickness at the tail of the rolled tube increases. When the adjustable stands are rotated by 30°, the maximum wall thickness value at 30° of the side wall of the hollow tube is obviously reduced, the minimum wall thickness value at the top of the groove and the roll gap is increased, and the transverse wall thickness unevenness is obviously improved, which decreases from 6.98% of the original process to 4.04%. When the roll gap reduction is 0.2 mm, the wall thickness reductions of the head and tail of the hollow tube are 0.22 mm and 0.13 mm respectively, and the transverse wall thickness unevenness is 3.71% and 4.84% respectively. When the roll gap reduction is 0.5 mm, the wall thickness reductions of the head and tail of the hollow tube are 0.35 mm and 0.26 mm respectively, and the transverse wall thickness unevenness is 3.24% and 4.36% respectively. This study provides a scientific basis for implementing the tapering process of the head and tail of the hollow tube on push bench mill.
Keywords
CPE(Cross Roll Piercing and Elongation)顶管机组的热轧工艺流程为管坯经加热后,进行斜轧穿孔,穿孔后的毛管头部缩口,在预热芯棒和多机架辊模作用下顶管延伸成荒管,荒管再进行张力减径为各种规格的成品管。该机组具有投资少、运行成本低、生产效率高等优点,适用于中小口径无缝钢管生产[1-2]。但由于对CPE顶管过程变形行为研究不够深入,在实际生产高合金钢管时容易产生严重壁厚不均问题,导致钢管降级,增加企业的生产成本。
针对热轧无缝钢管壁厚精度,国内外研究者分别从穿孔、轧管和张力减径3个主要变形工序进行了深入的探讨。在斜轧穿孔过程中,轧件的纵向扭转、温度不均匀及顶杆弯曲变形会造成毛管的壁厚偏心,进而影响钢管的壁厚精度[3],在实际生产中可采用减小送进角、增大顶头直径等措施改善穿孔毛管的壁厚偏心[4-5]。连轧过程中,可通过优化轧辊辊径、锥度及圆角半径[6],改变各机架辊缝值、轧辊孔型侧壁角[7],降低轧辊转速[8],控制开轧温度、减小轧件和芯棒间的摩擦因数[9]等措施改善荒管的壁厚精度和尺寸偏差。对于其它无缝管热轧工艺机组,研究认为全浮动芯棒Assel轧机轧出的荒管内螺纹深度最小,随送进角增大,轧后荒管螺旋性壁厚不均加重[10];自动轧管随芯棒摩擦因数增大,横向壁厚精度明显恶化,可通过轧辊孔型优化改善横向壁厚精度[11];采用斜连轧工艺可生产出尺寸精度合格的无缝管材[12-13]。采用管材旋转法(TRM)抑制张减过程中的金属流动,对壁厚增厚处修正,从而提高无缝钢管的横向壁厚精度[14]。针对张减过程中轧件出现头尾增厚现象,汪飞雪等[15]提出了削尖荒管补偿控制策略,并给出了削尖参数的设计准则。
现有研究提出了一些可行的改进壁厚分布精度的措施,但大多基于连轧机组和斜轧机组。然而,目前国内外对CPE机组的研究大多涉及生产设备和工艺[16]、新品开发[17]、轧件的组织性能[18]和损伤场[19],但对顶管过程轧件的变形特点和尺寸精度研究文献较少。因此,本文针对T22钢典型规格荒管顶管过程中出现的壁厚不均问题,模拟分析轧件的金属流动、等效应变、轴向应力以及横向纵向壁厚的变化规律,并通过对4机架可调机架旋转30°及辊缝压下来改善荒管的横向壁厚不均和荒管头尾壁厚削减,为实际生产中解决壁厚不均问题及实施荒管头尾削尖工艺提供理论依据。
1 有限元模型的建立
CPE顶管机组的工艺特点为穿孔后的毛管在其一端缩口,再进入顶管机轧制。顶管机组前后机架互成60°布置,单个机架内3个辊模呈120°夹角分布,轧件通过前后机架时其辊缝与孔顶的位置相互交替,如图1所示。针对国内某钢管公司Φ114 CPE顶管机组,应用Simufact有限元软件进行典型规格T22钢11机架顶管过程三维弹塑性热力耦合模拟仿真,各机架辊模孔型参数来自于现场生产数据,见表1,其中第8~11机架为可调机架。
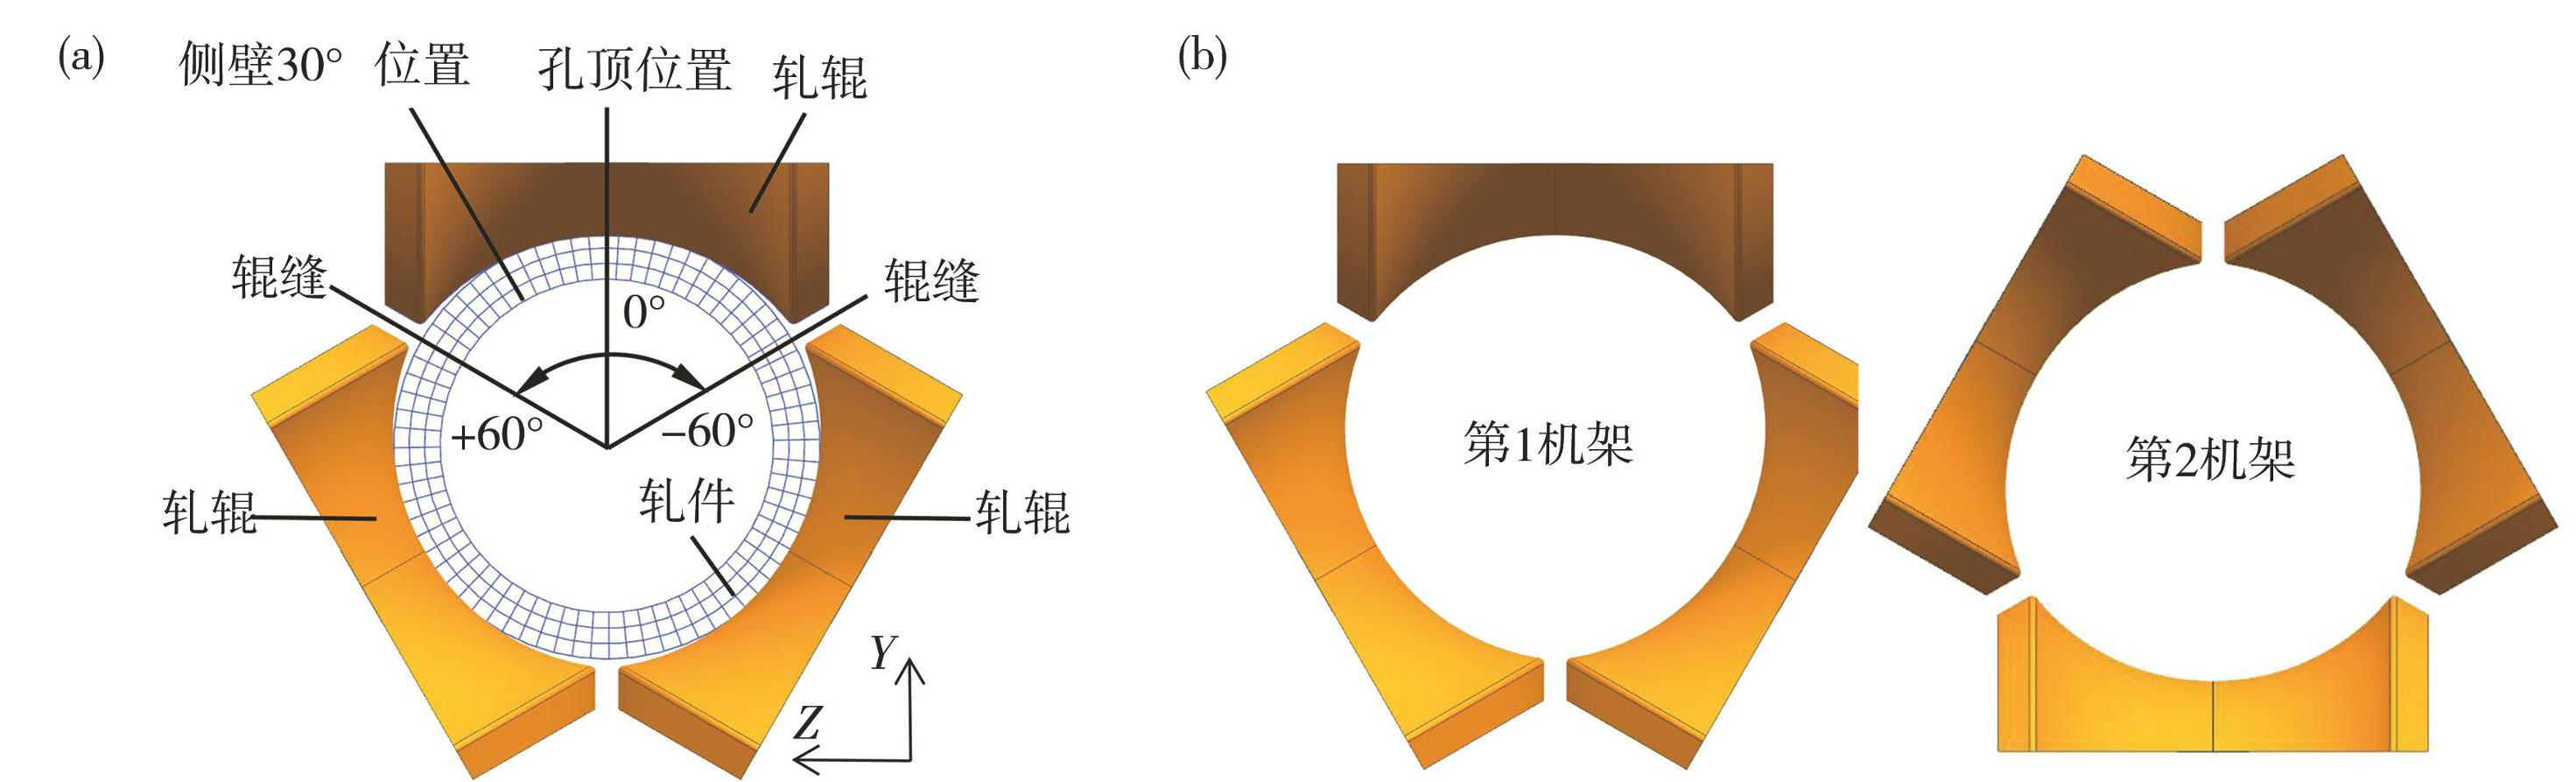
图1机架孔型及轧辊布置示意图:(a)机架孔型;(b)机架轧辊布置
Fig.1Schematic diagram of stand groove and rolls layout: (a) stand groove diagram; (b) rolls layout diagram
表1顶管过程各机架辊模参数及变形参数
Table1Roll parameters and deformation parameters of all stands of tube push bench process
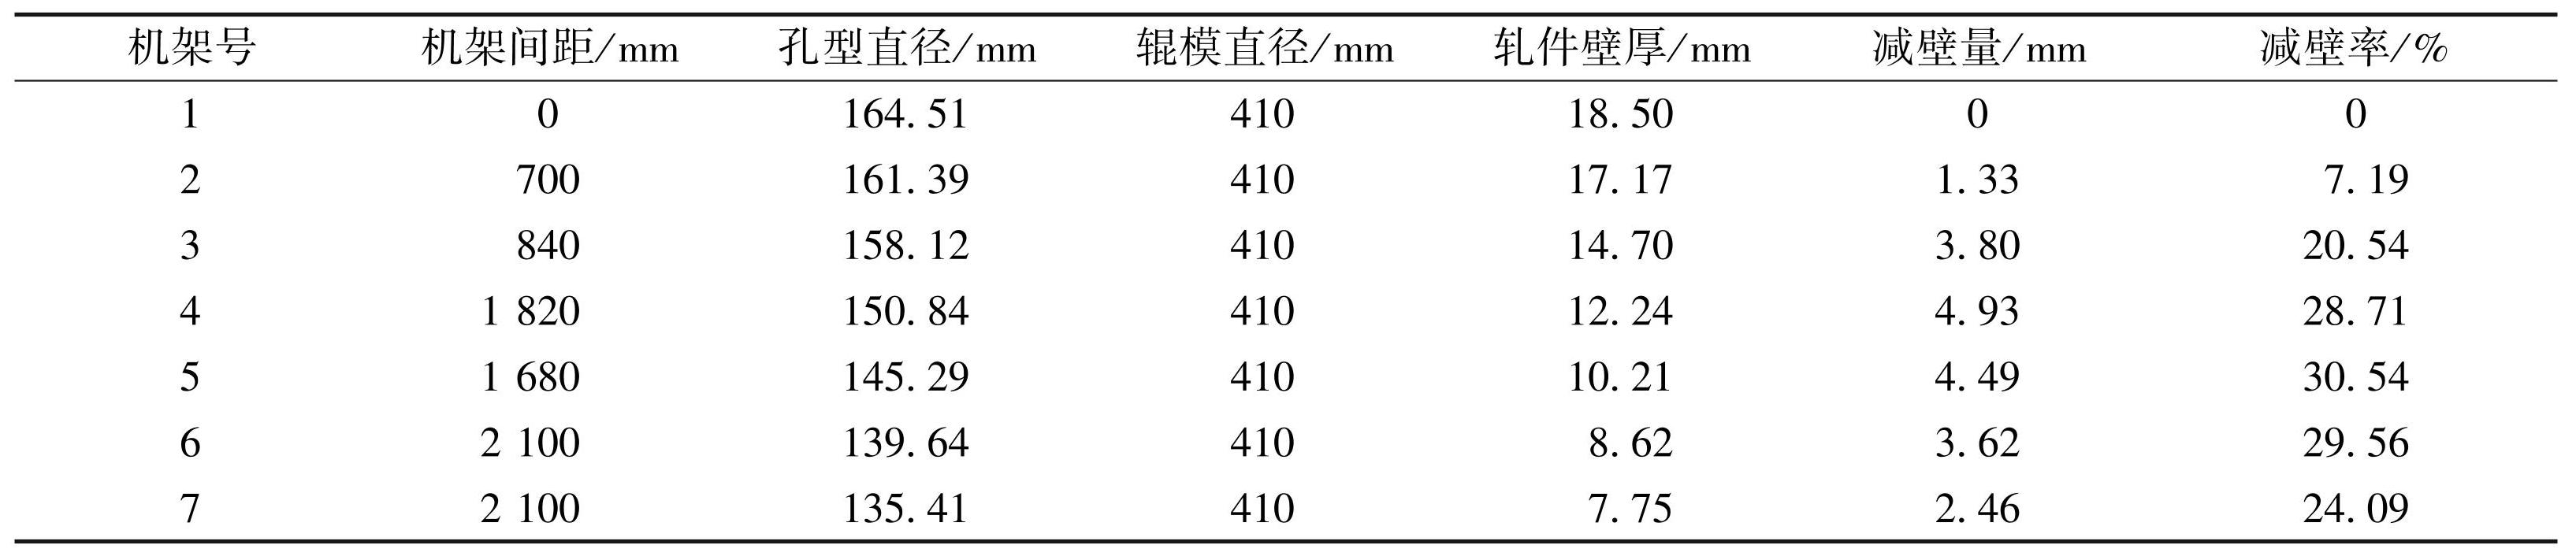
续表1
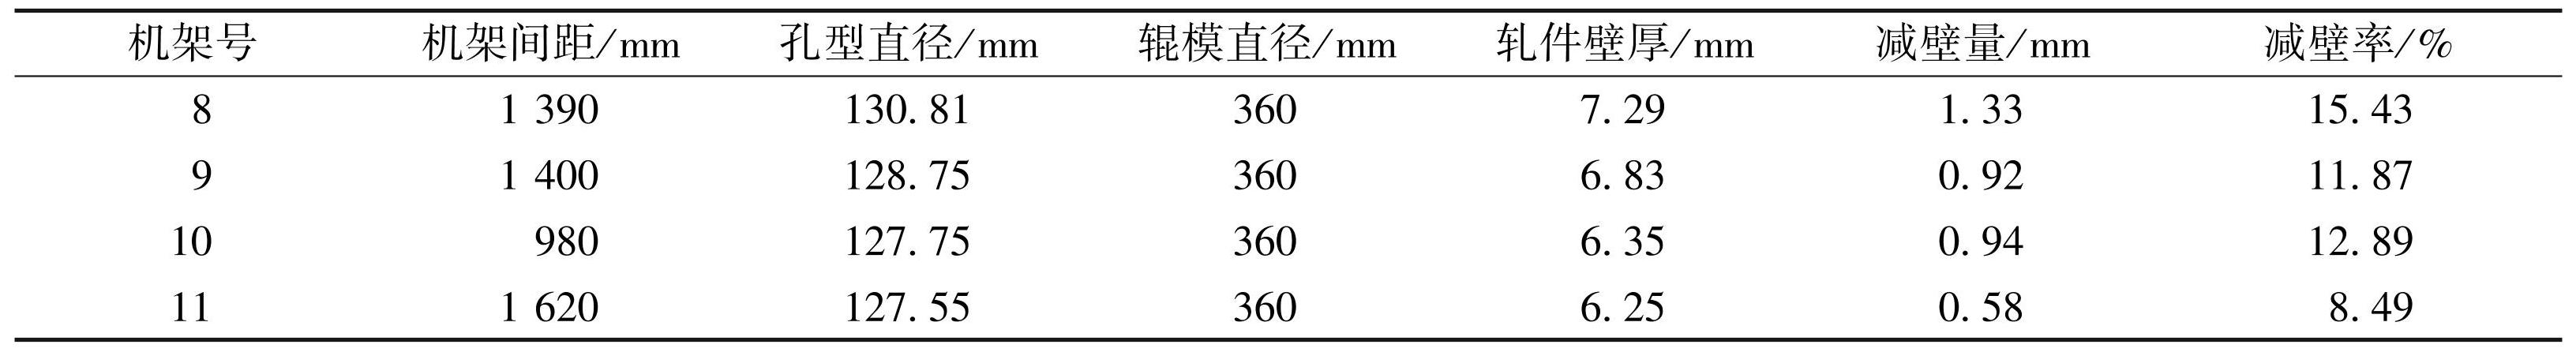
毛管横截面尺寸为Φ155 mm×18.5 mm,毛管长度为4 380 mm,芯棒直径为108 mm;所轧荒管尺寸为Φ120.5 mm×6.25 mm,材质为T22,流变应力来自于Gleeble3500实测数据,如图2所示。毛管的初始温度根据现场生产工况取T0=1 050℃;顶管时芯棒预热到530℃,考虑H13芯棒钢热膨胀,模拟时芯棒直径取108.6 mm;芯棒速度为2.7 m/s。由于对称,取1/6毛管进行研究,详细建模过程参见作者先前研究[20],建立的有限元模型如图3所示。
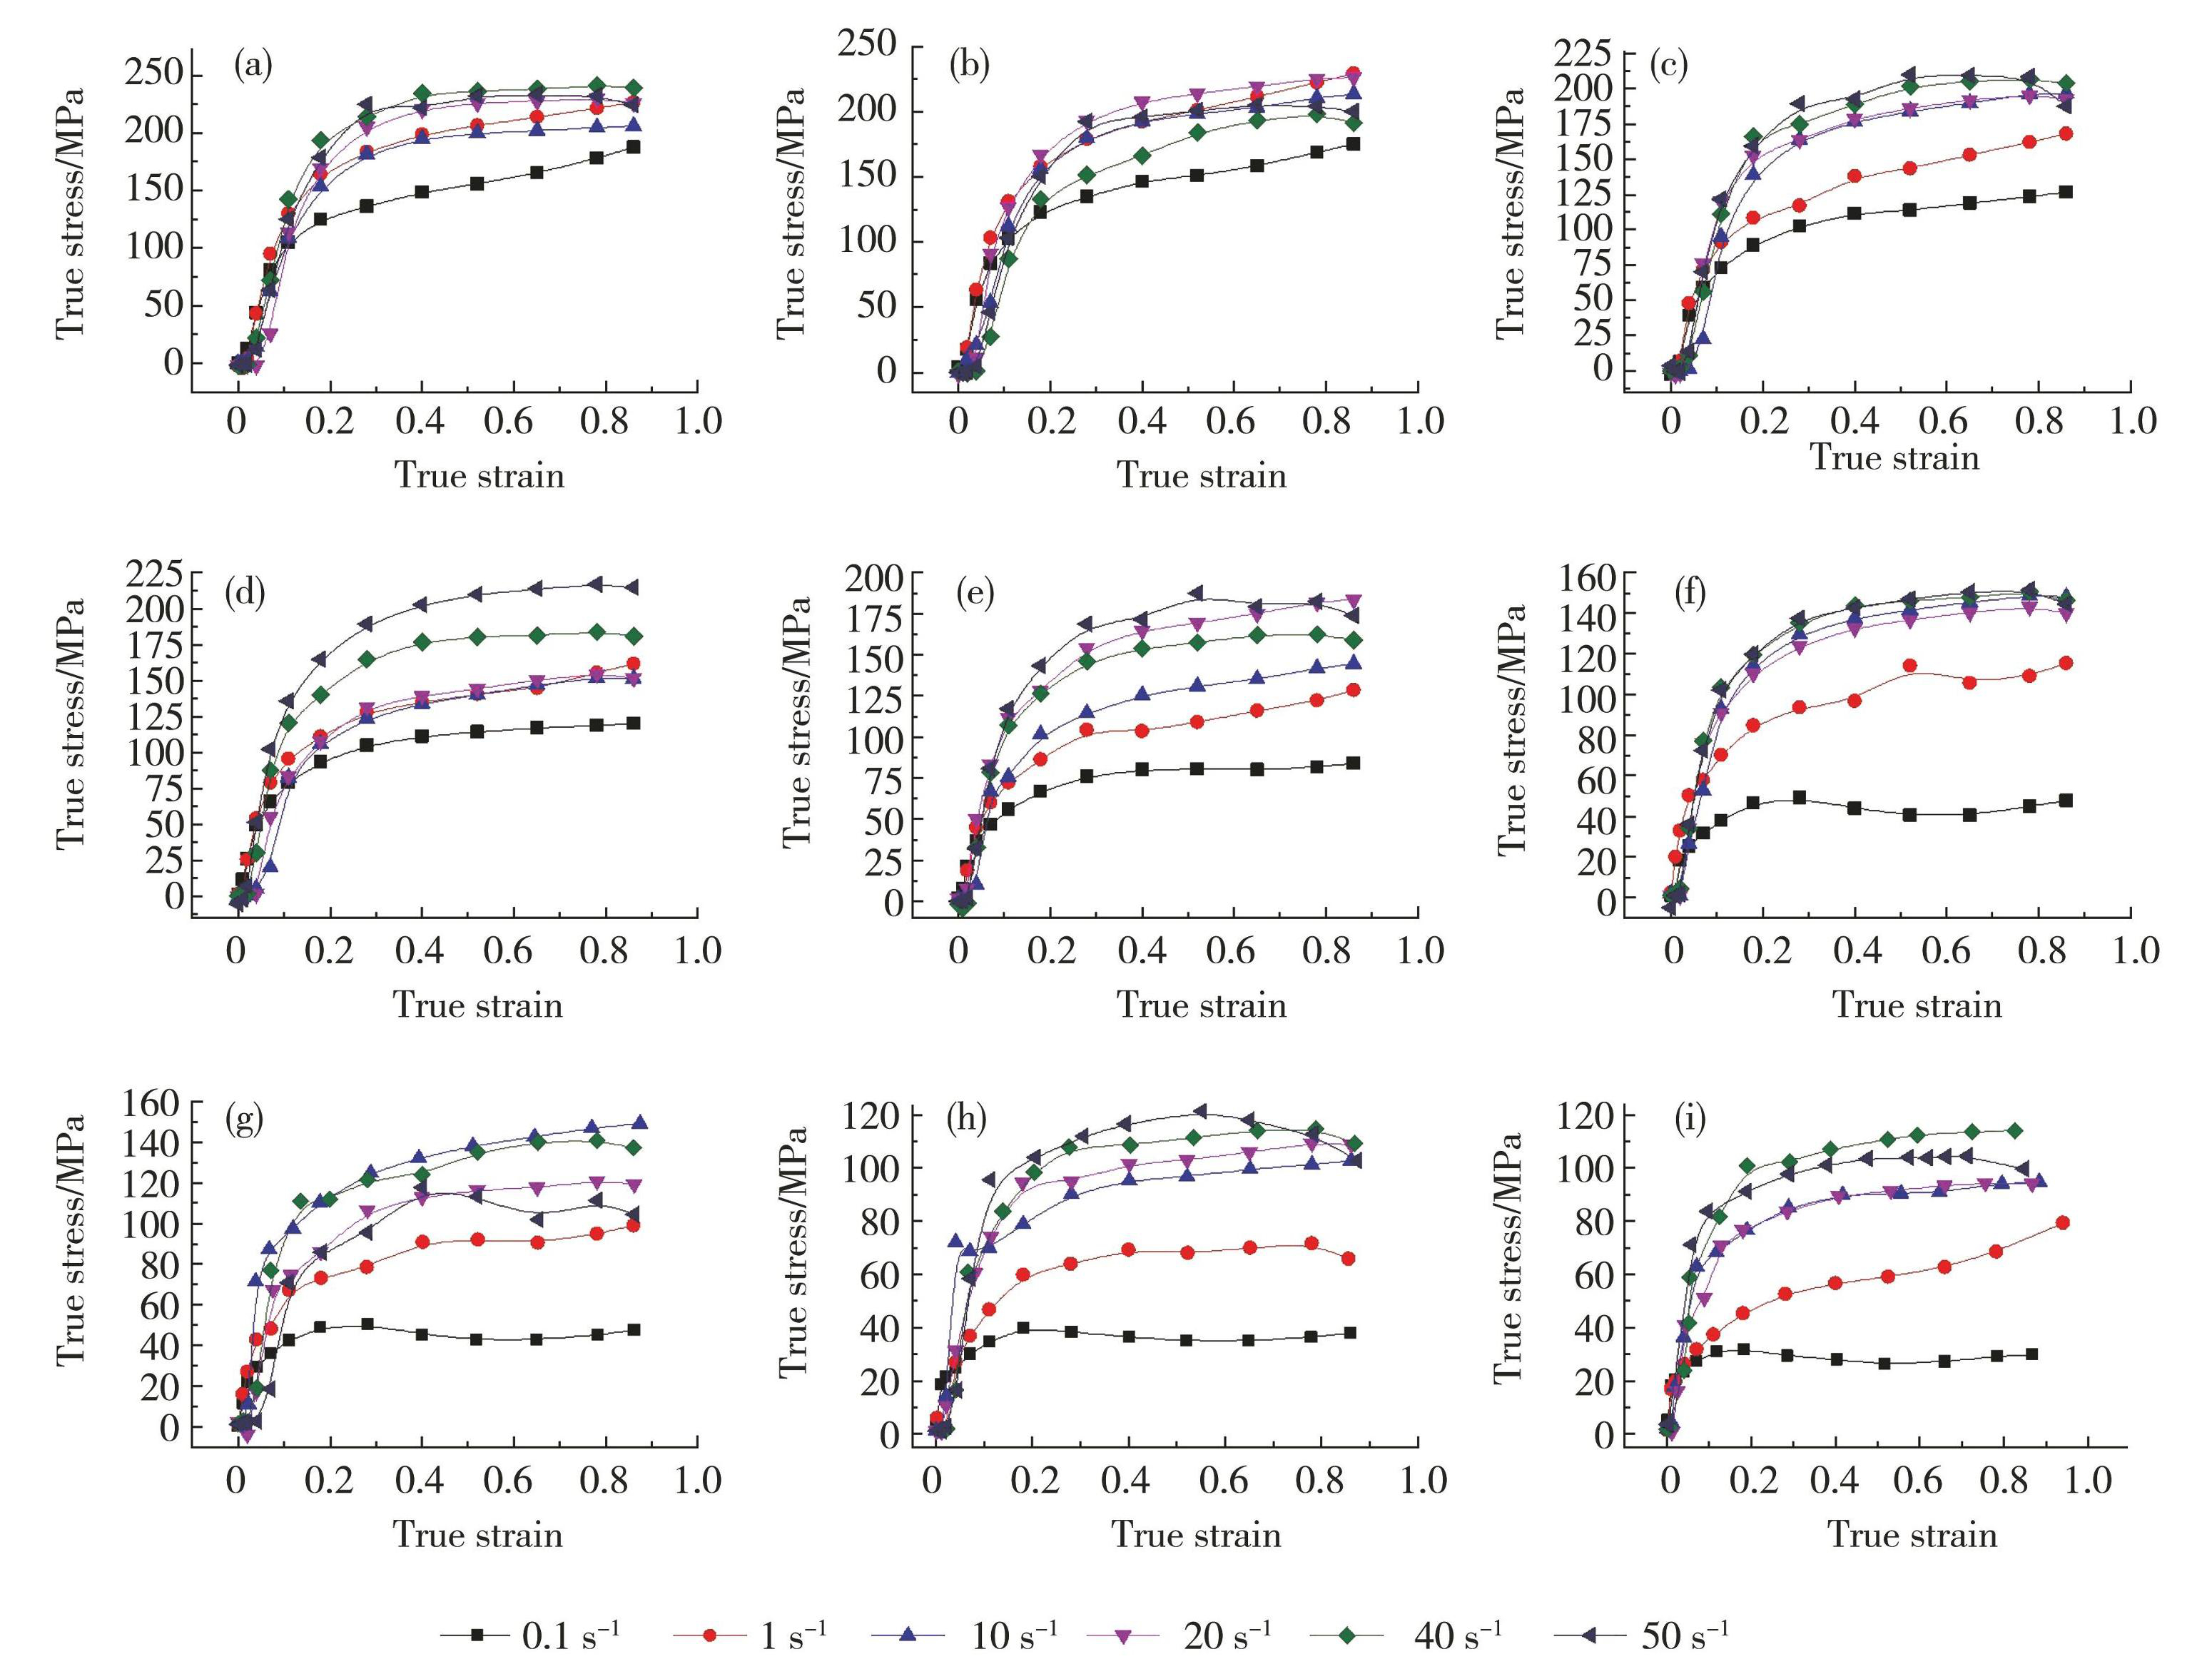
图2不同温度下T22钢流变应力曲线
Fig.2Rheological stress curves of T22 steel at different temperatures: (a) 850℃; (b) 900℃; (c) 950℃; (d) 1 000℃; (e) 1 050℃; (f) 1 100℃; (g) 1 150℃; (h) 1 200℃; (i) 1 250℃
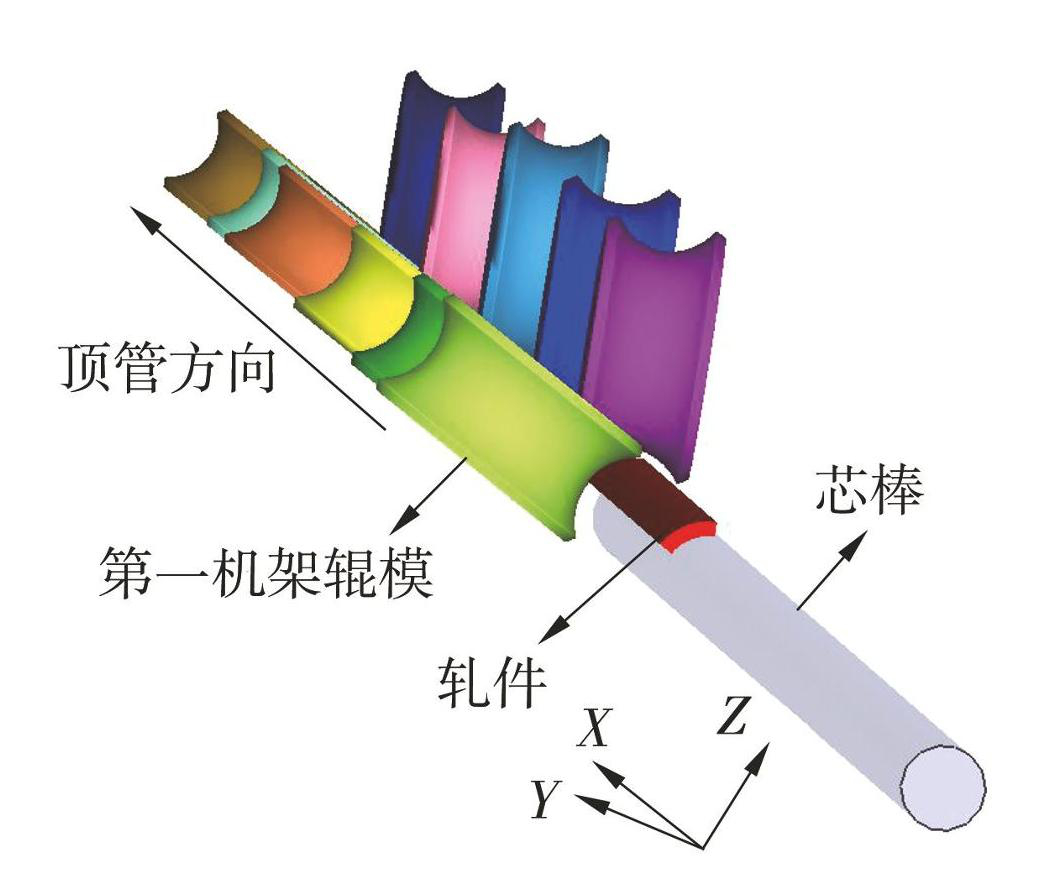
图3顶管过程有限元模型
Fig.3FE model of the push bench process
2 模拟结果与分析
2.1 顶管过程金属流动分析
为了便于研究轧件的金属流动规律和应力、应变,在毛管横截面外表层、1/2壁厚处的中间层和内表层共设置9个典型节点进行跟踪,其中P1、P2、P3位于周向0°(奇数机架对应孔顶处,偶数机架对应辊缝处),P7、P8、P9位于孔型侧壁30°,P4、P5、P6位于周向60°(奇数机架对应辊缝处,偶数机架对应孔顶处),如图4所示。
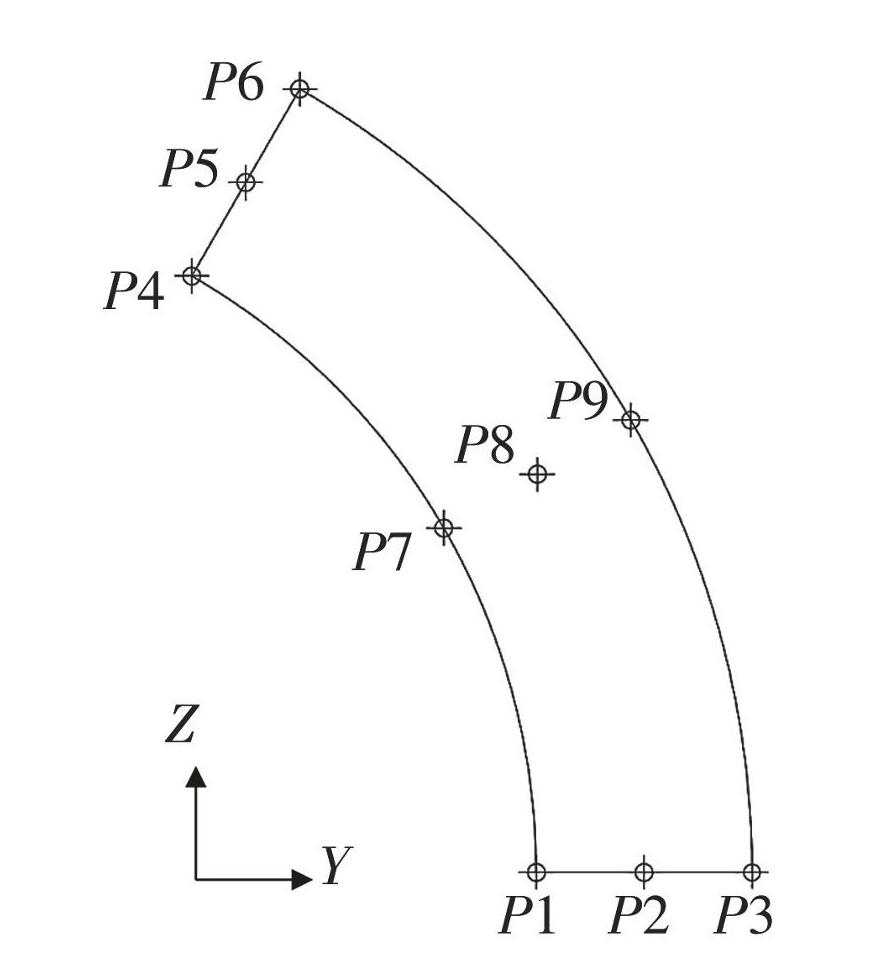
图4横截面各典型节点位置
Fig.4Position of typical nodes of cross section
图5为距离毛管头部600 mm处,轧件外表层、中间层和内表层节点周向不同位置处轴向延伸对比,以30°位置处节点位移为参考基准。从图5中可看出,无论是轧件的外表层、中间层和内表层,在侧壁30°位置处金属流动最快;在轧制结束时,轧件外表层在孔顶和辊缝处的位移值和侧壁30°位置处最大相差达7.5 mm;由于快速芯棒的曳入作用,轧件内表层和中间层在孔顶和辊缝处的位移值和侧壁30°位置处最大差值有所减小,分别为4.5和4.6 mm。这是因为辊模孔型为具有偏心距的椭孔,沿孔型宽度方向压下不均匀,轧件在孔顶处减壁量最大,因而轴向延伸最大,沿孔型侧壁减壁量逐渐减小,相应地轴向延伸减小,而辊缝处不减壁,只是由于金属作为一个整体而被迫延伸,延伸最小;到下一机架轧制时,由于前后机架互成60°布置,原孔顶和辊缝位置互换,相应地延伸发生变化,原孔顶处延伸最小,原辊缝处延伸最大,而侧壁30°处位置没有变化,前后道次由于减壁都产生较大的轴向延伸。这样经过两个机架轧制延伸叠加后,侧壁30°处的总延伸要大于孔顶和辊缝处,且随着顶管过程的不断进行,这种叠加延伸的差值会不断增大。
图6为距离毛管头部600 mm处,周向不同位置轧件外表层、中间层和内表层节点的轴向延伸对比,以中间层节点位移为参考基准。从图6中可看出,轧件无论在周向0°、30°还是60°位置,由于快速芯棒的向前曳入作用,轧件内表层金属延伸大于中间层和外表层,即内表层金属流速最快,中间层次之,外表层金属流速最慢;在0°位置,轧件内外表层金属轴向延伸位移最大差值为4.3 mm,在60°位置,该差值最大达到了6.5 mm,而在侧壁30°处,该差值仅为2.5 mm;轧件在0°和60°位置处(孔顶或辊缝处)内外表层金属位移差值过大,会在径向上产生较大的不均匀变形,有可能会导致轧件在此位置被拉薄。
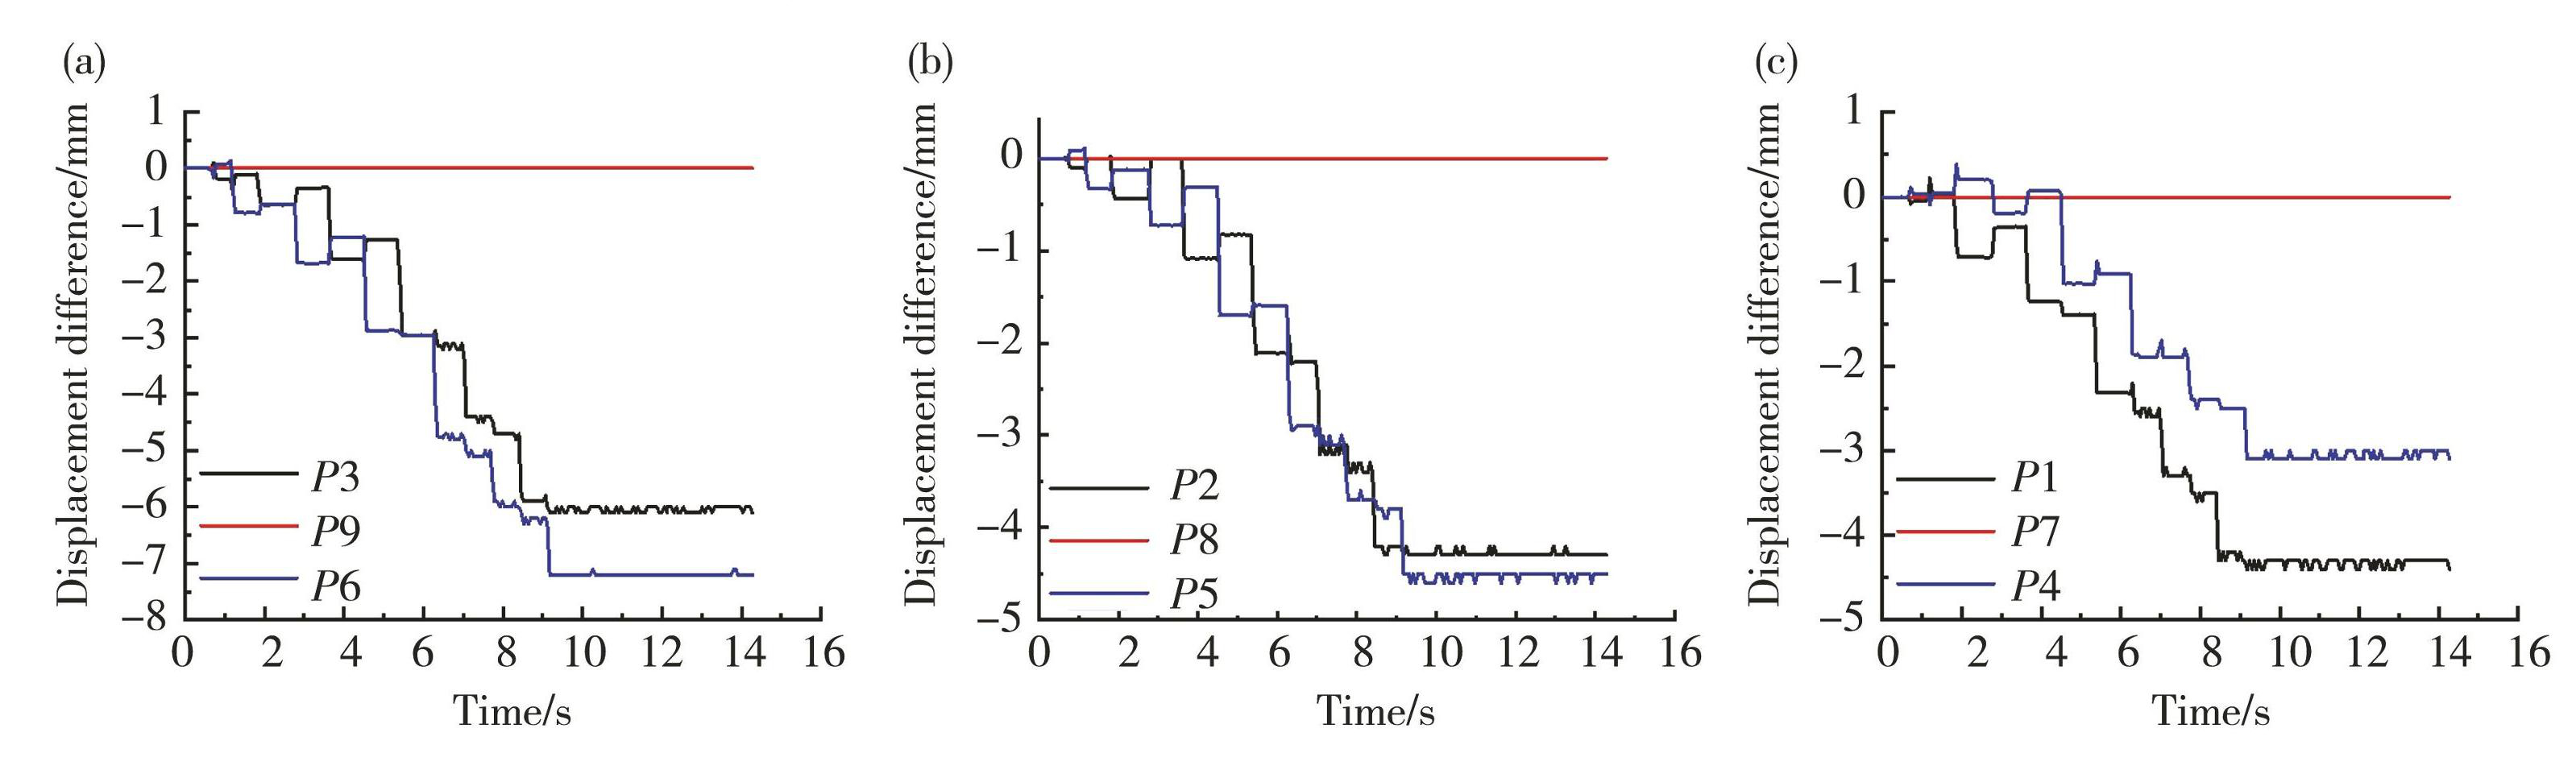
图5轧件外、中、内表层节点0°、30°、60°位置轴向延伸:(a)外表层;(b)中间层;(c)内表层
Fig.5Axial extension of nodes at 0°, 30° and 60° position of rolled tube: (a) outer layer; (b) middle layer; (c) inner layer
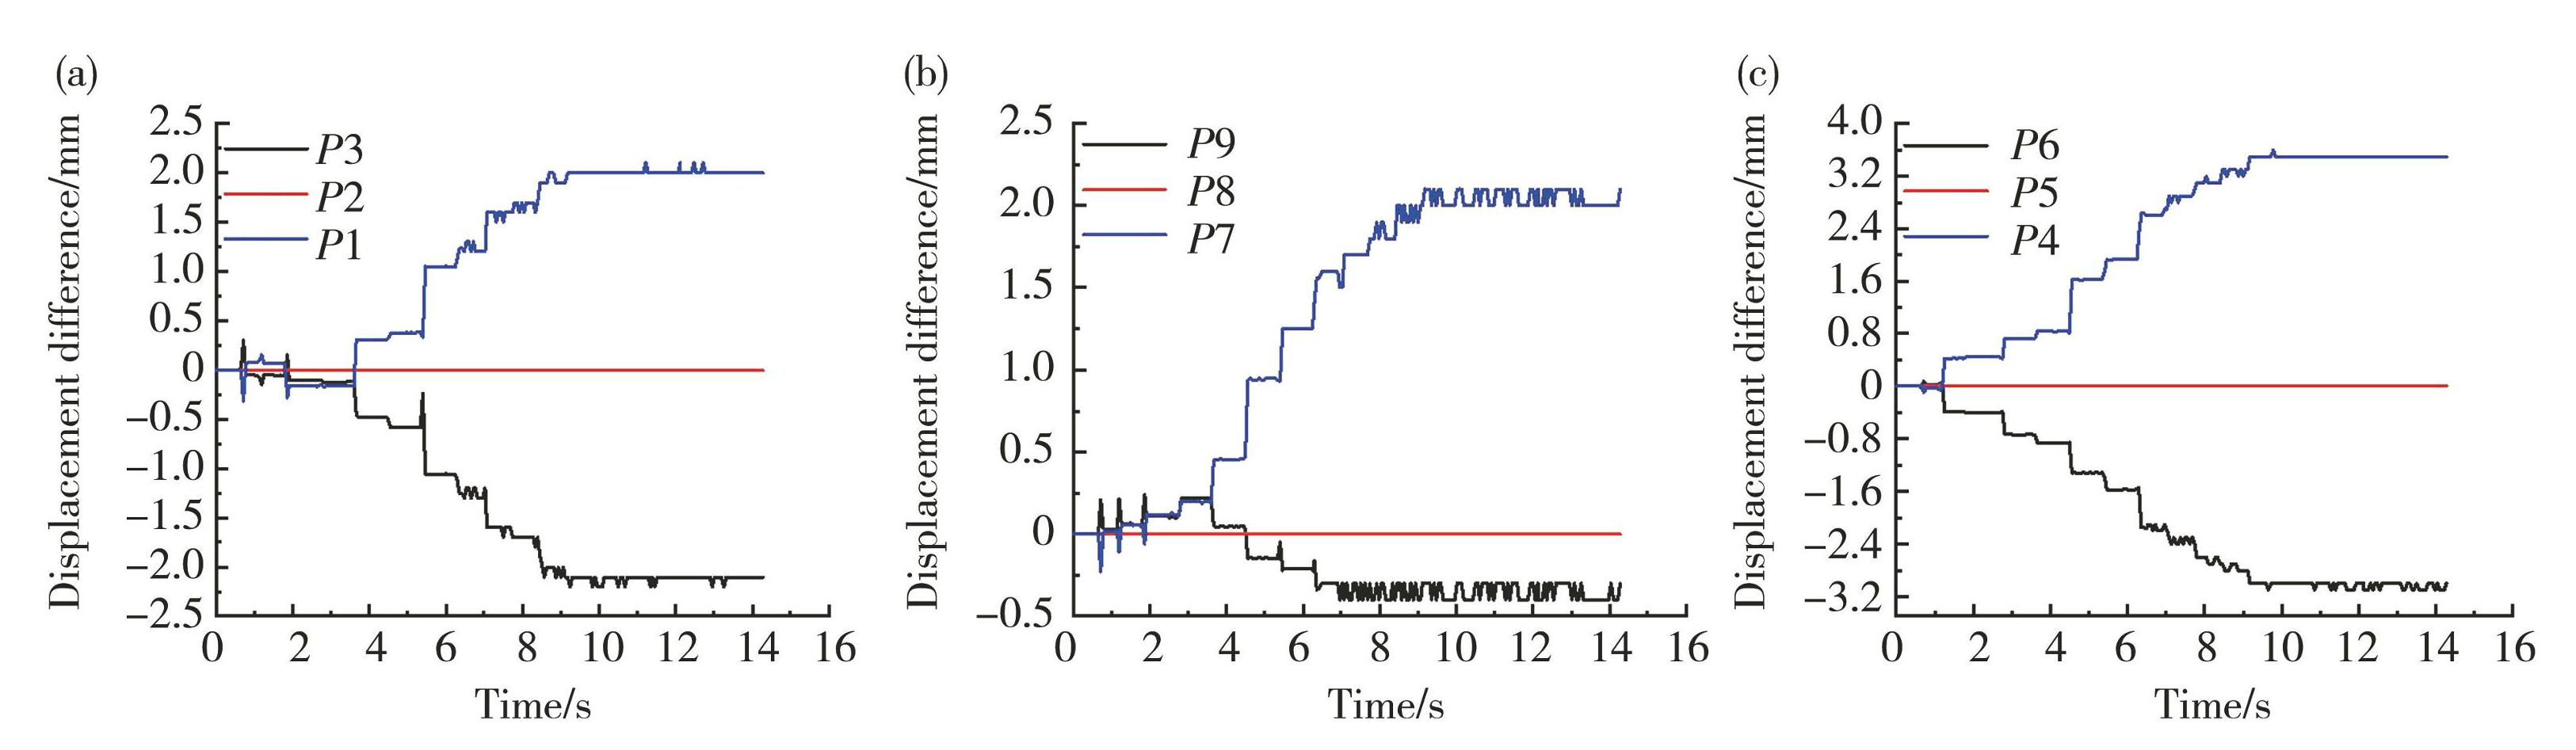
图6轧件在不同位置内、中、外层节点轴向延伸:(a)0°位置;(b)30°位置;(c)60°位置
Fig.6Axial extension of nodes in inner, middle and outer layers of rolled tube at different positions: (a) 0° position; (b) 30° position; (c) 60° position
2.2 顶管过程等效应变分析
图7为第3机架到第4机架轧制时轧件外表面节点随轧制过程的等效应变变化曲线。从图7中可看出,在第3机架,P3位于孔顶处,P9位于侧壁30°位置,P6位于辊缝处,轧制时由于沿孔型宽度方向由孔顶到辊缝轧件减壁量逐渐减小,对应地孔顶P3处等效应变值最大为0.43,侧壁P9处等效应变值次之为0.34,而辊缝处P6等效应变值最小为0.28。到第4机架轧制时,此时第3机架辊缝处P6变成了孔顶,减壁量最大,等效应变值由0.28快速增大到0.8,P9还位于侧壁处,由于减壁作用,等效应变值也由第3机架的0.34增大到0.69,第3机架孔顶处P3变成第4机架的辊缝,由于轧件在辊缝处不减壁,通常等效应变值不发生变化,但P3处的等效应变值从第3机架的0.43也增大到0.63,说明在辊缝处产生了一定的附加变形。
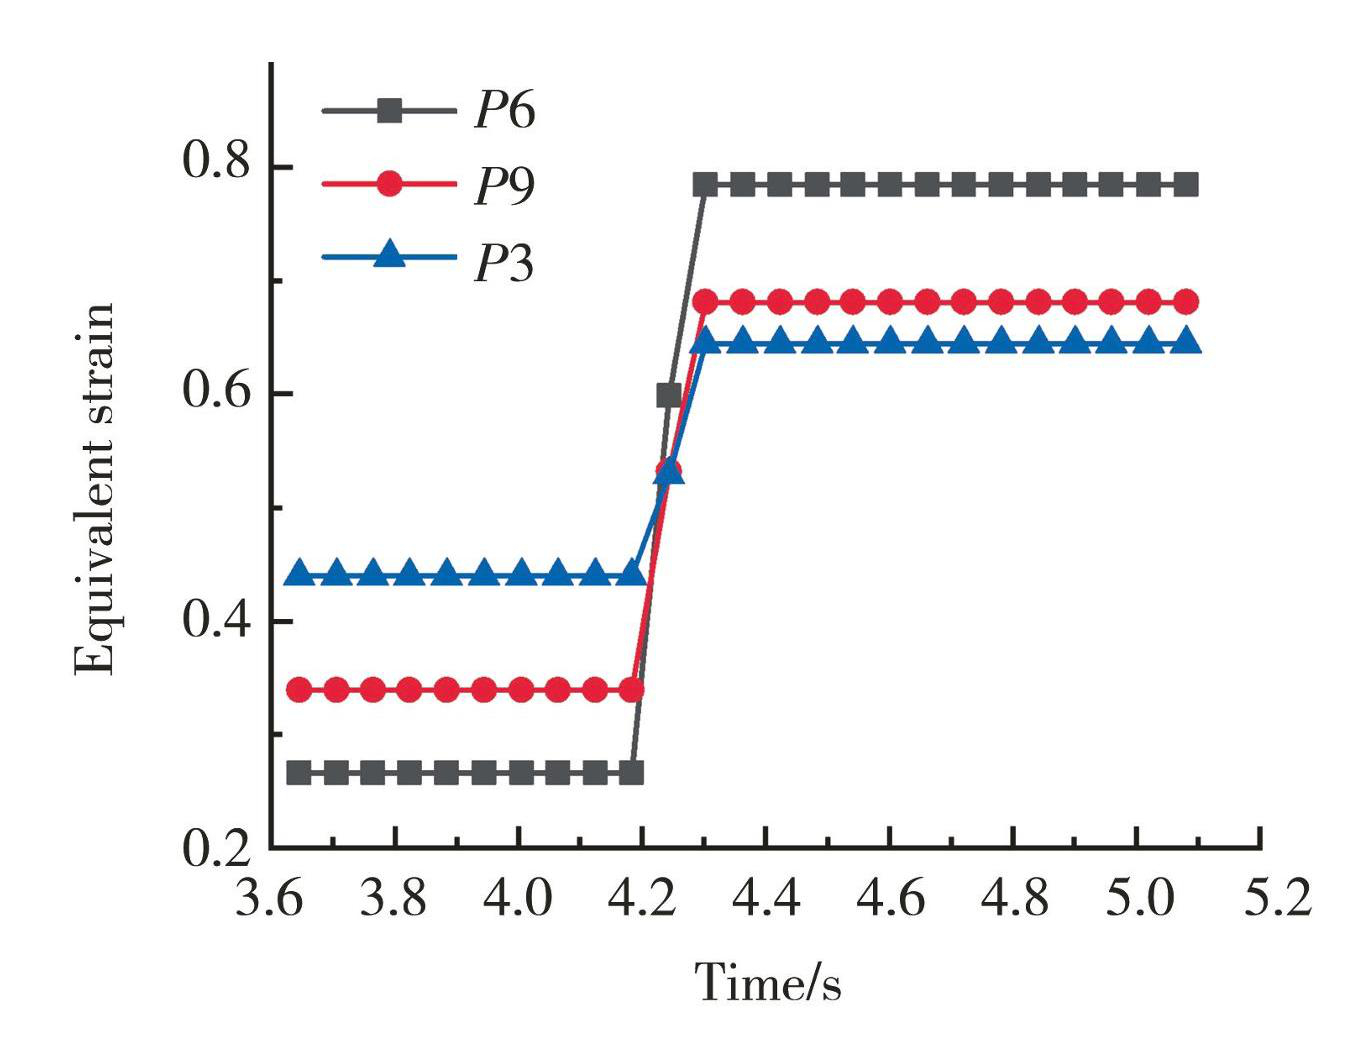
图7典型节点顶管过程等效应变变化
Fig.7Equivalent strain changes of typical nodes in push bench process
2.3 顶管过程轴向应力分析
顶管过程中,在减壁率较大的第4~7机架,辊缝处轧件所受的轴向应力变化曲线如图8所示。从图8中可看出,轧件在辊缝处所受到的轴向应力均为拉应力[21]。在全浮芯棒连轧过程中,各机架轧辊主动旋转,在轧制过程中芯棒在轧件摩擦力带动下前进并出现速度阶跃增大;而顶管机组工艺特性恰恰相反,芯棒为主动变形工具,并以同一速度前进,而各机架辊模在轧件的摩擦力作用下被动旋转,当轧件进入下一机架辊模轧制时,该机架出口轧件速度由于轧件缩口,其速度等于芯棒速度,而该机架入口轧件速度由于机架减壁截面积减小,会出现突然阶跃减小,这种轧件速度的突然变化就会打破连轧平衡条件,使得前后机架之间由于轧件在芯棒向前顶推作用下产生张力,在轧件内部形成附加拉应力,且机架减面率越大,这种速度阶跃减小越大,机架间的张力越大;同时,在辊缝处轧件不减壁,但由于金属的整体作用被迫延伸,也会产生附加的拉应力,两种应力叠加使得轧件在辊缝中承受较大的轴向拉应力。
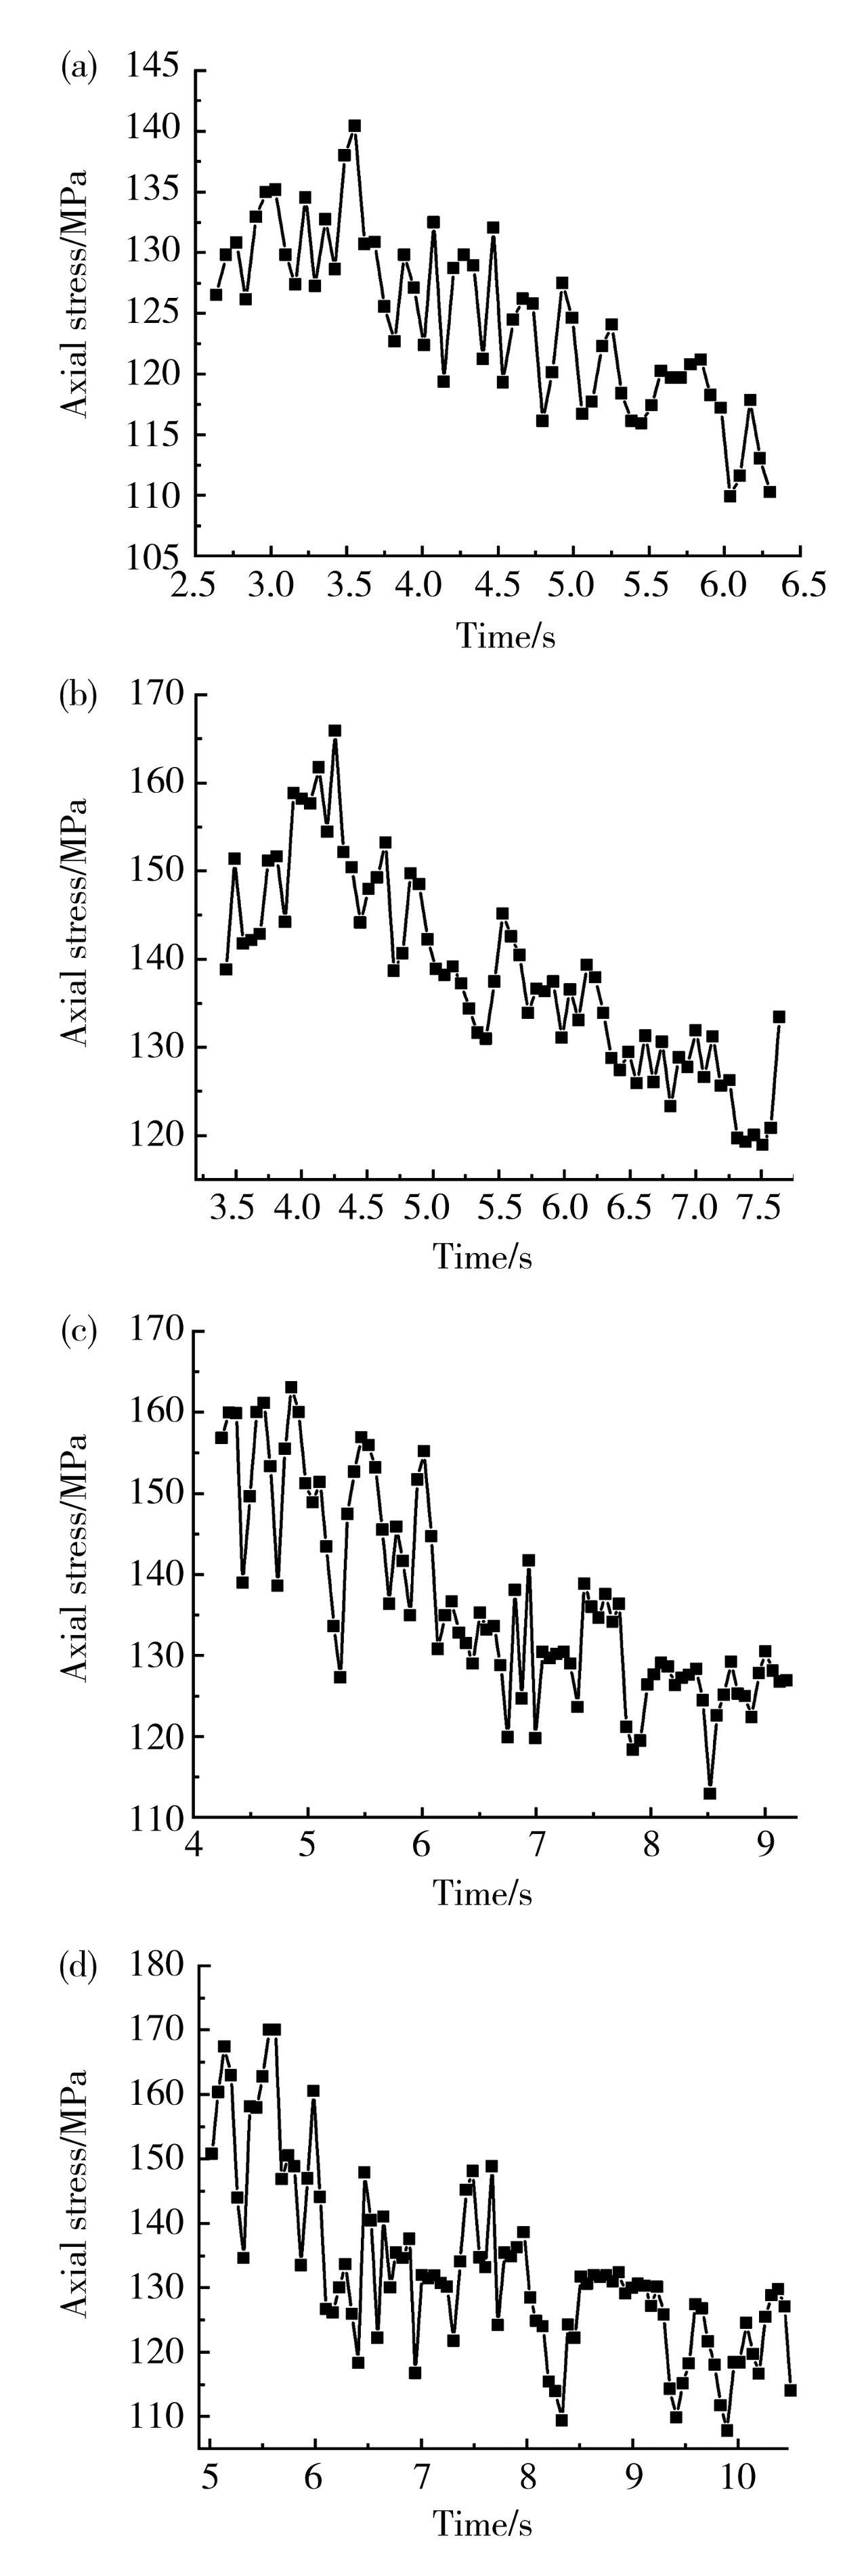
图8第4~7机架轧件辊缝处轴向应力随时间变化:(a)第4机架;(b)第5机架;(c)第6机架;(d)第7机架
Fig.8Axial stress variation at the roll gap of the4th to 7th stands with time: (a) the fourth stand; (b) the fifth stand; (c) the sixth stand; (d) the seventh stand
2.4 典型规格荒管壁厚精度分析
2.4.1 横向壁厚精度分析
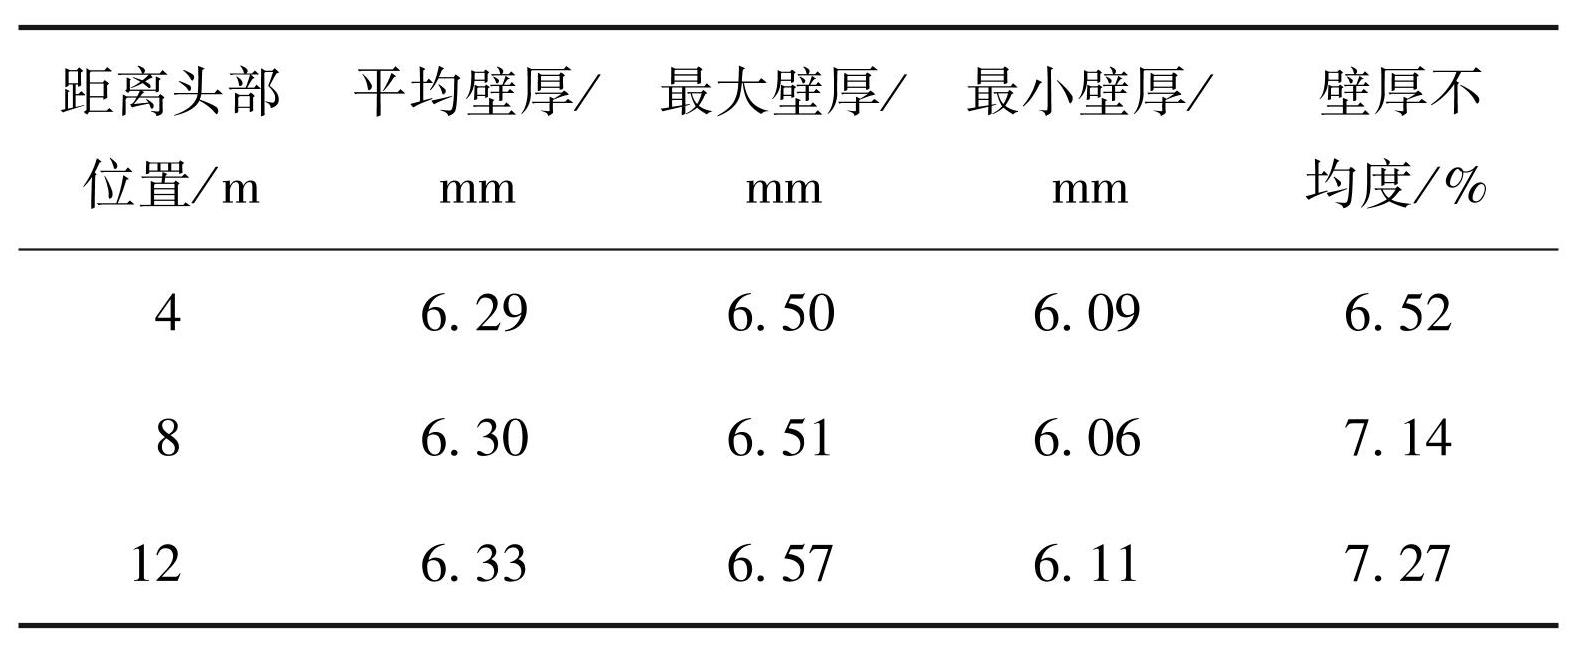
横向壁厚不均度是指横截面上最大壁厚与最小壁厚差值与平均壁厚比值[22]。由于对称轧制,取1/6轧件进行分析。分别在荒管头部、中段和尾部(距离荒管头部4、8和12 m)处获取横截面切片,如图9所示,其中云图为有限元模拟的荒管横截面,云图对应的下方为壁厚数据图。为了更直观反映荒管的横向壁厚分布规律,将测得的数据绘制成Origin图,如图10所示。
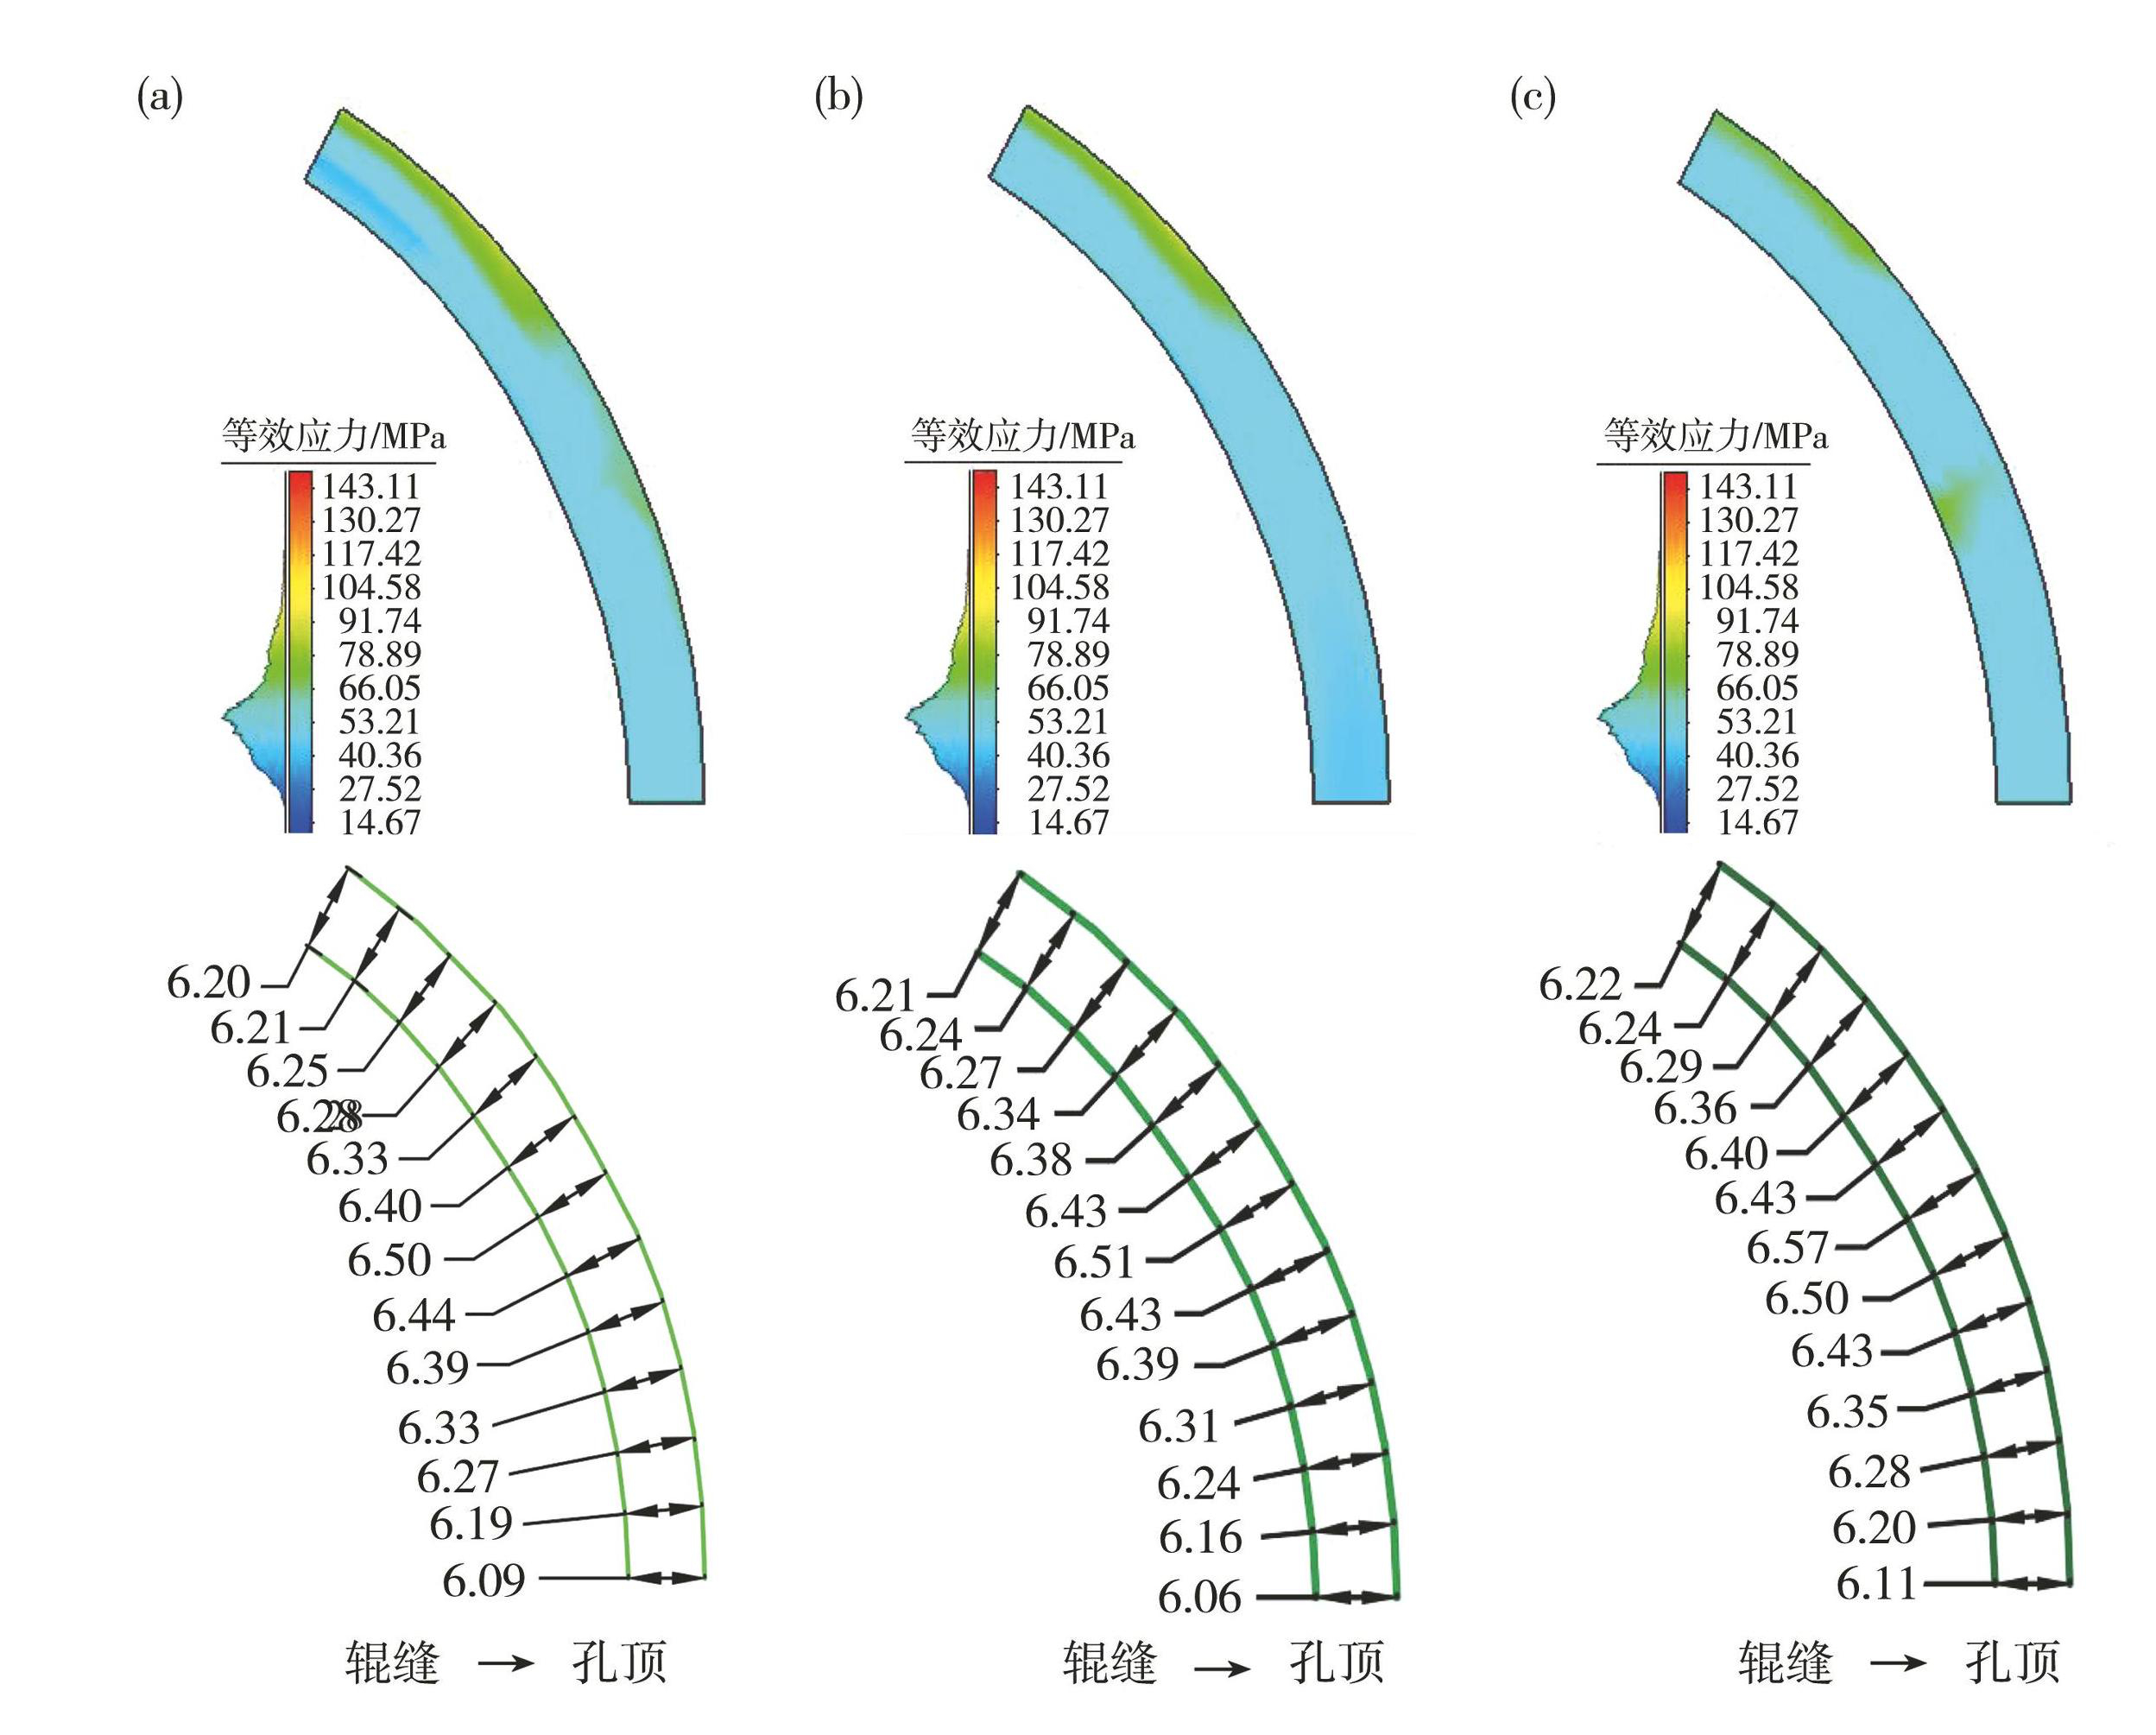
图9各切片的1/6荒管横向壁厚值(单位:mm)
Fig.9Transverse wall thickness values of 1/6 hollow tube for each slices: (a) 4 m; (b) 8 m; (c) 12 m
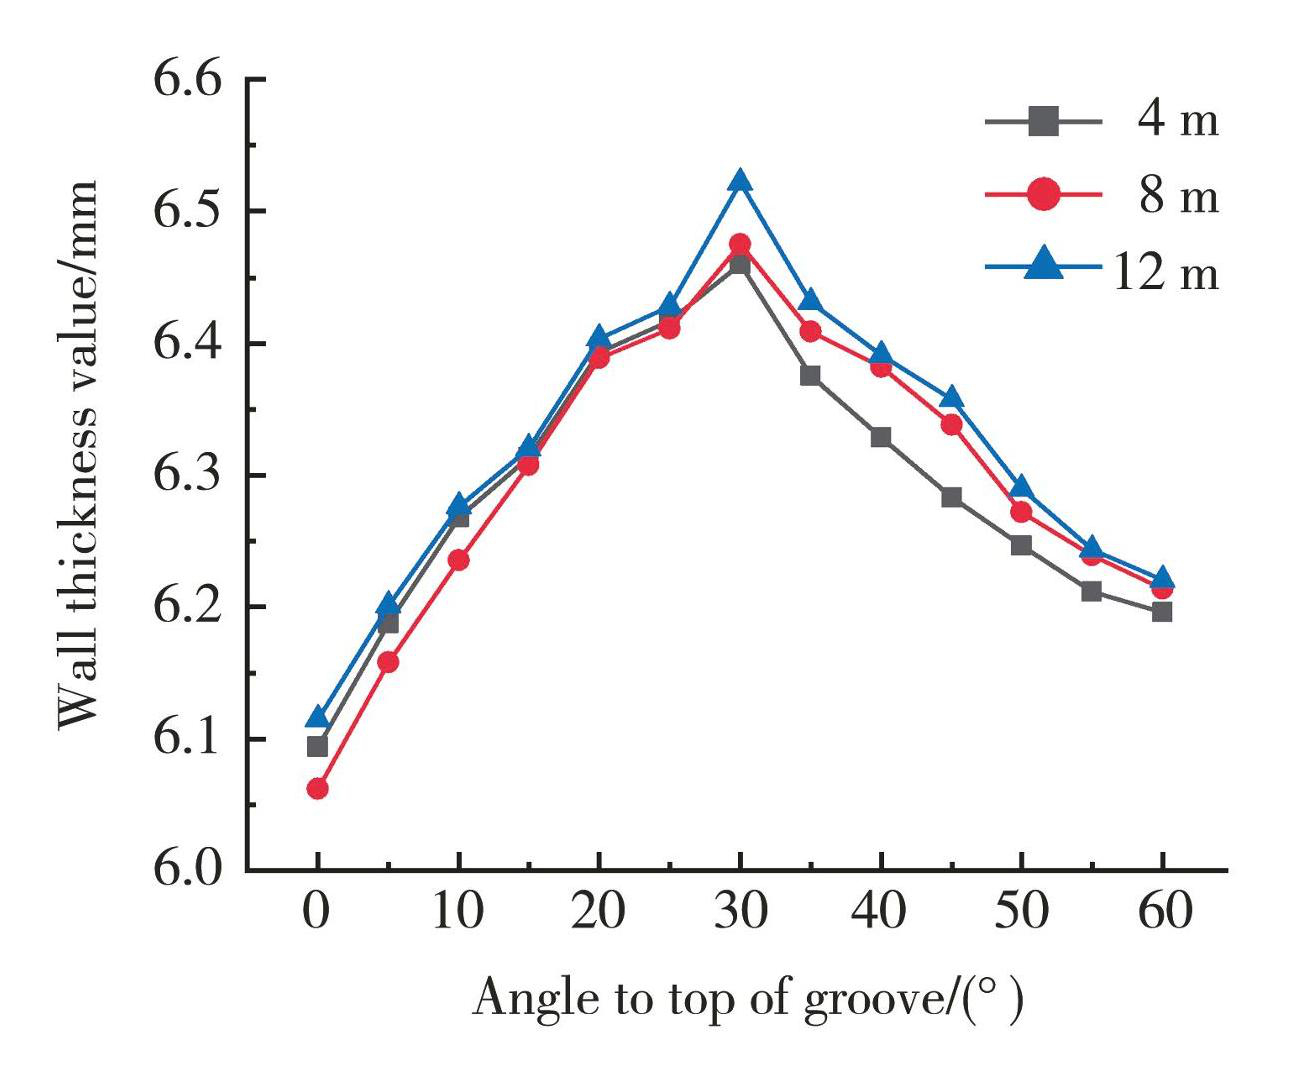
图10各切片的1/6荒管横向壁厚分布
Fig.10Distribution of transverse wall thickness of each slices of 1/6 hollow tube
从图10可看出,无论是在荒管头部、中段和尾部,沿孔型宽度方向的1/6荒管的横向壁厚分布为从孔顶处到孔型侧壁30°位置区域壁厚值逐渐增大,从孔型侧壁30°位置区域到辊缝处壁厚值逐渐减小,近似对称分布。首先,根据金属流动分析,在减壁率较大机架,由于快速芯棒的向前曳入作用,轧件在孔顶和辊缝处内外表层金属轴向流动存在较大的速度差,而轧件各层金属是一个整体,势必在轧件孔顶和辊缝处的径向产生较大的剪切变形,变形不均匀;其次,在减壁率较大机架,在孔型开口处(辊缝)金属由于快速芯棒作用造成的前后机架间的速度阶跃下降产生的张力,同时,辊缝处不减壁但金属作为一个整体被迫延伸产生的附加应力,两者叠加使得在辊缝处金属受到较大的轴向拉应力;最后,孔顶处的金属由于压下,一方面向轴向流动,另一方面向侧壁处横向流动,而辊缝处金属没有压下,被迫延伸,到下一机架轧制时,原辊缝处变成孔顶,一部分金属也向侧壁流动,造成侧壁金属横向堆积,若该处金属轴向延伸不畅,就会导致侧壁壁厚增厚。综上,减壁量较大机架轧件辊缝处内外表层金属较大的轴向流速差、不均匀变形和较大的轴向拉应力及侧壁金属的横向堆积造成了荒管的横向壁厚不均。
荒管各段横截面处的壁厚及不均度如表2所示。从表2可看出,在距离荒管头部 4、8和12 m处横截面上的最小壁厚分别为6.09、6.06 和6.11 mm,均出现在孔顶或辊缝处;最大壁厚分别为6.50、6.51和6.57 mm,均出现在侧壁30°附近区域;平均壁厚分别为6.29、6.30和6.33 mm,沿荒管的头部到尾部平均壁厚值逐渐增大;横向壁厚不均度分别为6.52%,7.14%和7.27%,靠近荒管头部的横向壁厚不均度要好于荒管尾部。
表2不同位置荒管横向平均壁厚及壁厚不均度
Table2Average transverse wall thickness and wall thickness unevenness of hollow tube at different positions
2.4.2 纵向壁厚精度分析
从荒管头部至尾端每隔600 mm取1个横截面切片,共计22个切片,分别在切片0°(孔顶)、30°(侧壁)、60°(辊缝)位置取66个点进行壁厚测量,得到3个方向沿管长壁厚值分布,如图11所示。3个方向沿荒管纵向壁厚及不均度如表3所示。
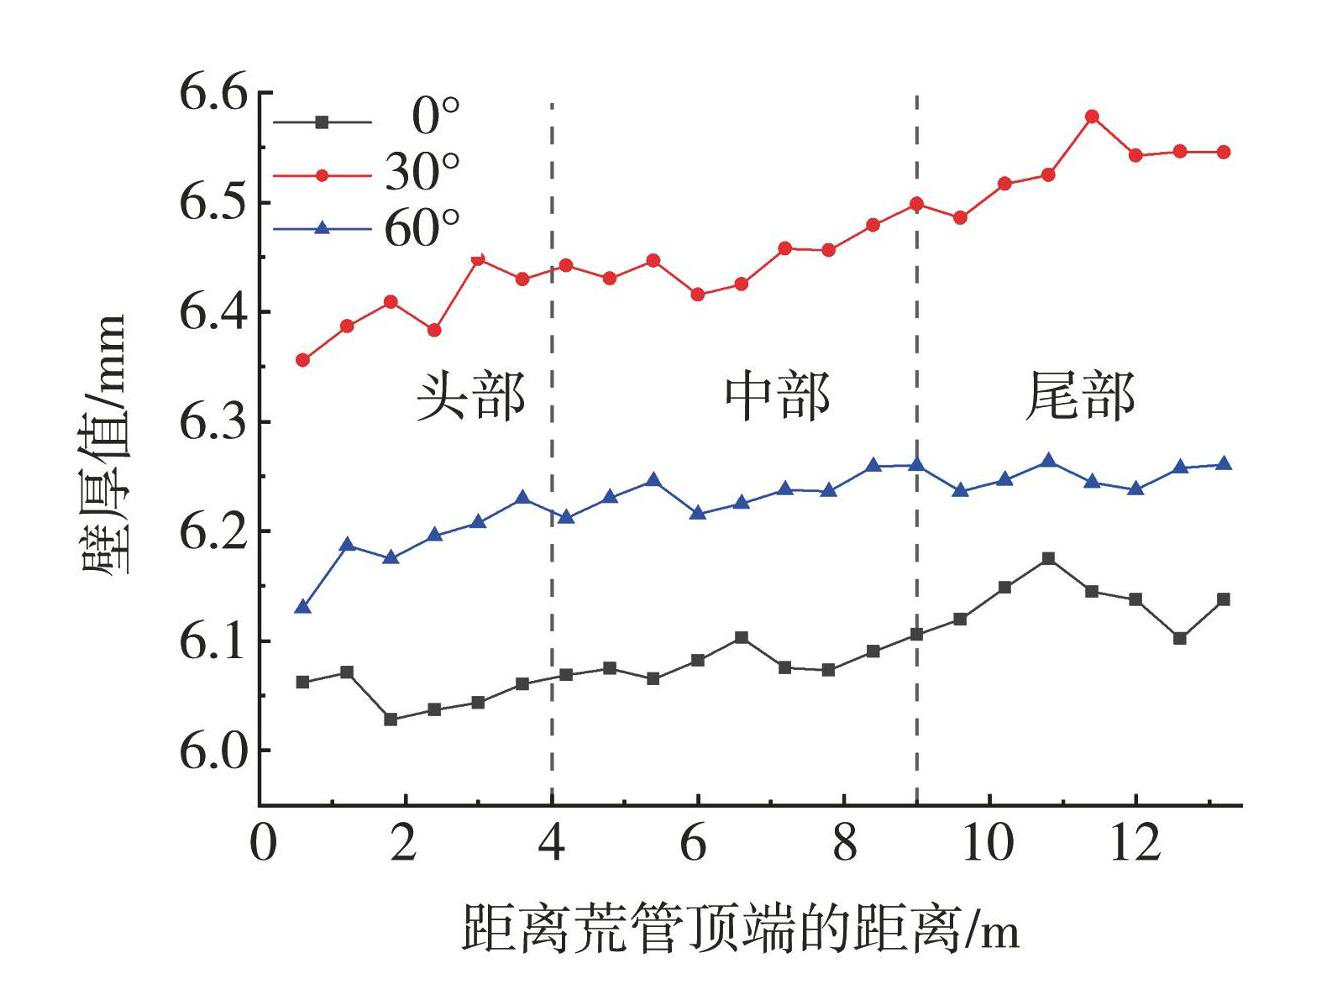
图11不同位置处荒管纵向壁厚分布
Fig.11Longitudinal wall thickness distribution of hollow tube at different positions
表3不同位置荒管纵向平均壁厚及壁厚不均度
Table3Average longitudinal wall thickness and wallthickness unevenness of hollow tube at different positions
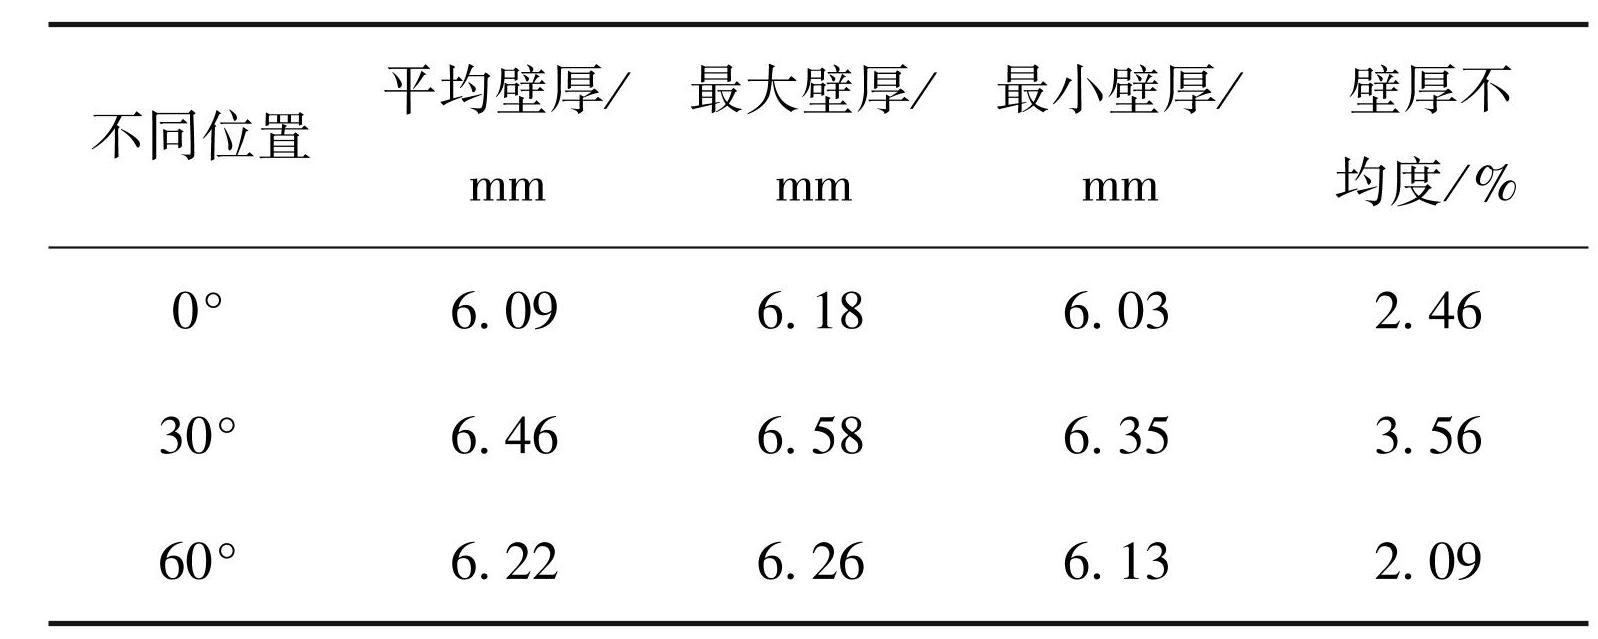
从图11可看出,在荒管侧壁30°方向壁厚沿整个管长明显大于孔顶和辊缝处方向壁厚值,靠近荒管头部区域壁厚偏薄,荒管中段壁厚有所增大,但相对平稳,荒管尾段壁厚增大明显。此处没有考虑顶管过程中芯棒温升对壁厚的影响,一般地,在顶管过程中,轧件头部由于变形激烈且散热条件不佳,使得芯棒头部温度相对偏高,相应地热膨胀增大,若考虑芯棒温升影响,轧件头部壁厚更加偏薄。从表3可看出,荒管在0°、30°和60°方向的纵向壁厚不均度分别为2.46%、3.56%和2.09%,最大纵向壁厚不均度出现在侧壁30°位置。
2.4.3 荒管壁厚实测数据对模拟结果的验证
采用本文的辊模孔型参数和工艺参数生产了一批T22无缝管,管坯尺寸Φ150 mm×1820 mm,荒管尺寸Φ120.5 mm×6.25 mm,长度14300 mm。对其中的3支荒管的壁厚用千分尺进行了实测,测量方法为:分别在距离荒管头部4、8和12 m位置处锯切成横断面,沿着横断面周向每隔30°选取12个点测量壁厚值,实测的荒管壁厚数据如表4所示。其中,点1对应孔顶(0°)处壁厚,点2对应侧壁(30°)处壁厚,点3对应辊缝(60°)处壁厚。从表4中可看出,实际生产的荒管横截面壁厚分布也是在孔顶和辊缝处壁厚值较小,在侧壁30°处壁厚值最大,近似对称分布;荒管头部平均壁厚偏薄,荒管中段和尾部平均壁厚值逐渐增大;3支荒管的横向壁厚不均度介于6.90%和8.08%之间,壁厚不均度稍高于模拟结果,是因为模拟顶管过程时没有考虑来料穿孔毛管的壁厚不均影响。上述实测的荒管壁厚数据验证了数值模拟结果的可靠性。
2.5 可调机架旋转30°对顶管过程横向壁厚精度影响
为了改善荒管的横向壁厚分布不均,同时考虑机架的安装和设备改造条件,前7个固定机架布置保持不变,对后面原有布置的4个可调机架旋转30°,可调机架旋转后相邻机架间固定机架和可调机架布置示意图如图12所示。这样在顶管过程中,从第7固定机架出来的轧件,孔顶和辊缝位置在经过后面的可调机架后,在可调机架处就变成了侧壁30°位置,同时侧壁30°位置到可调机架后就变成了孔顶和辊缝位置(前后可调机架互成60°布置)。由于可调机架旋转了30°,这时轧件在整个顶管过程中不再具有对称性,在有限元建模时,轧件的整个横截面都要划分单元,钢管横截面沿径向和周向分别划分3份和72份,共计160 128个八节点六面体单元,模型的其它参数设置如前文所述,所建的有限元模型如图13所示。
表4实测的荒管横向壁厚及不均度数据
Table4Measured transverse wall thickness and unevenness data of the practical productions
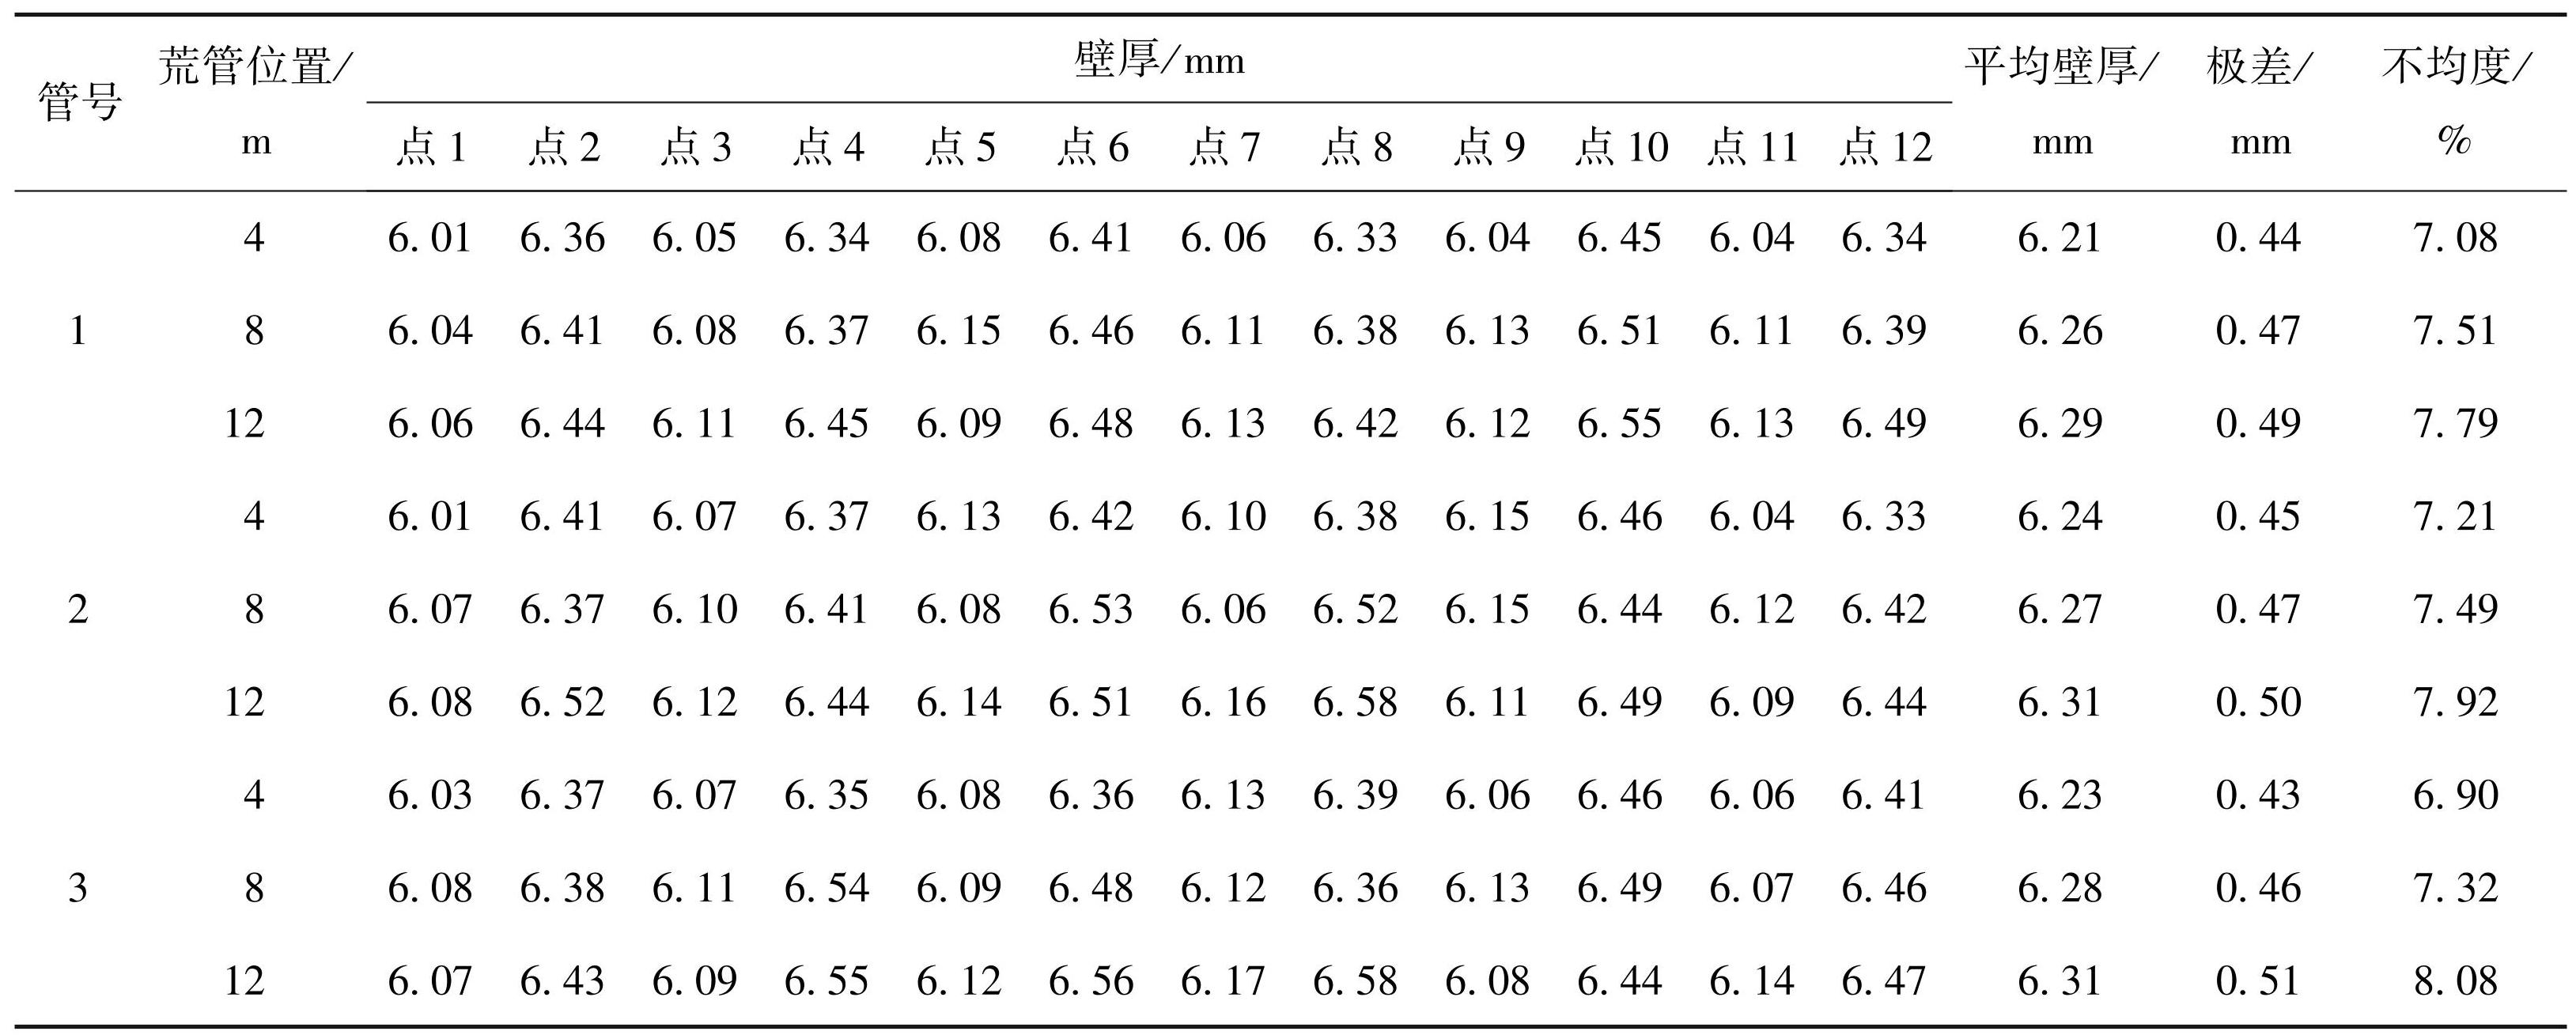
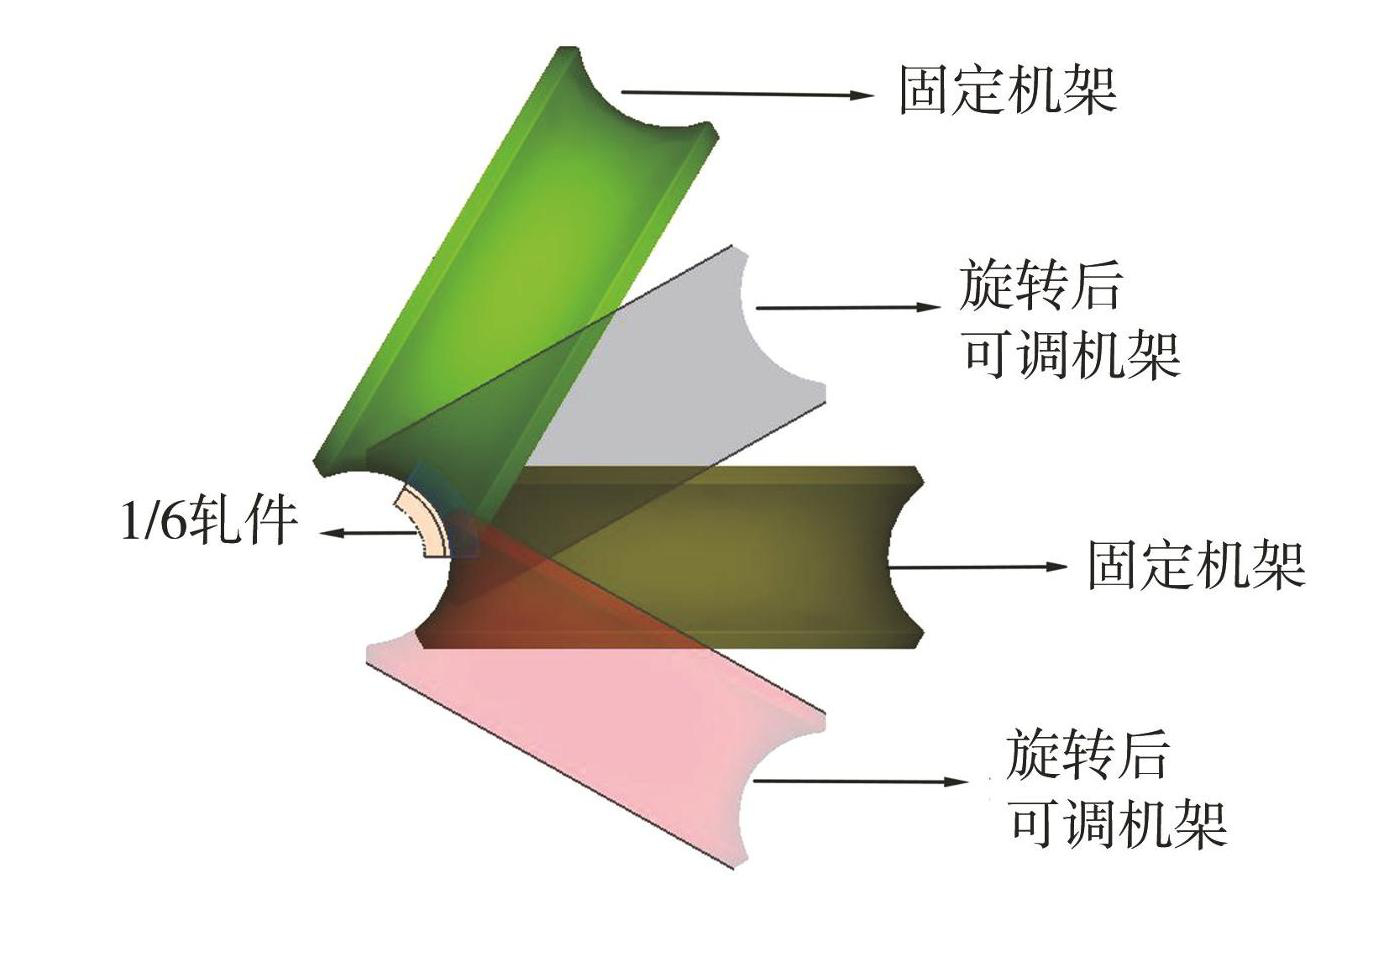
图12可调机架旋转30°示意图
Fig.12Schematic diagram of the adjustable stands rotating30°
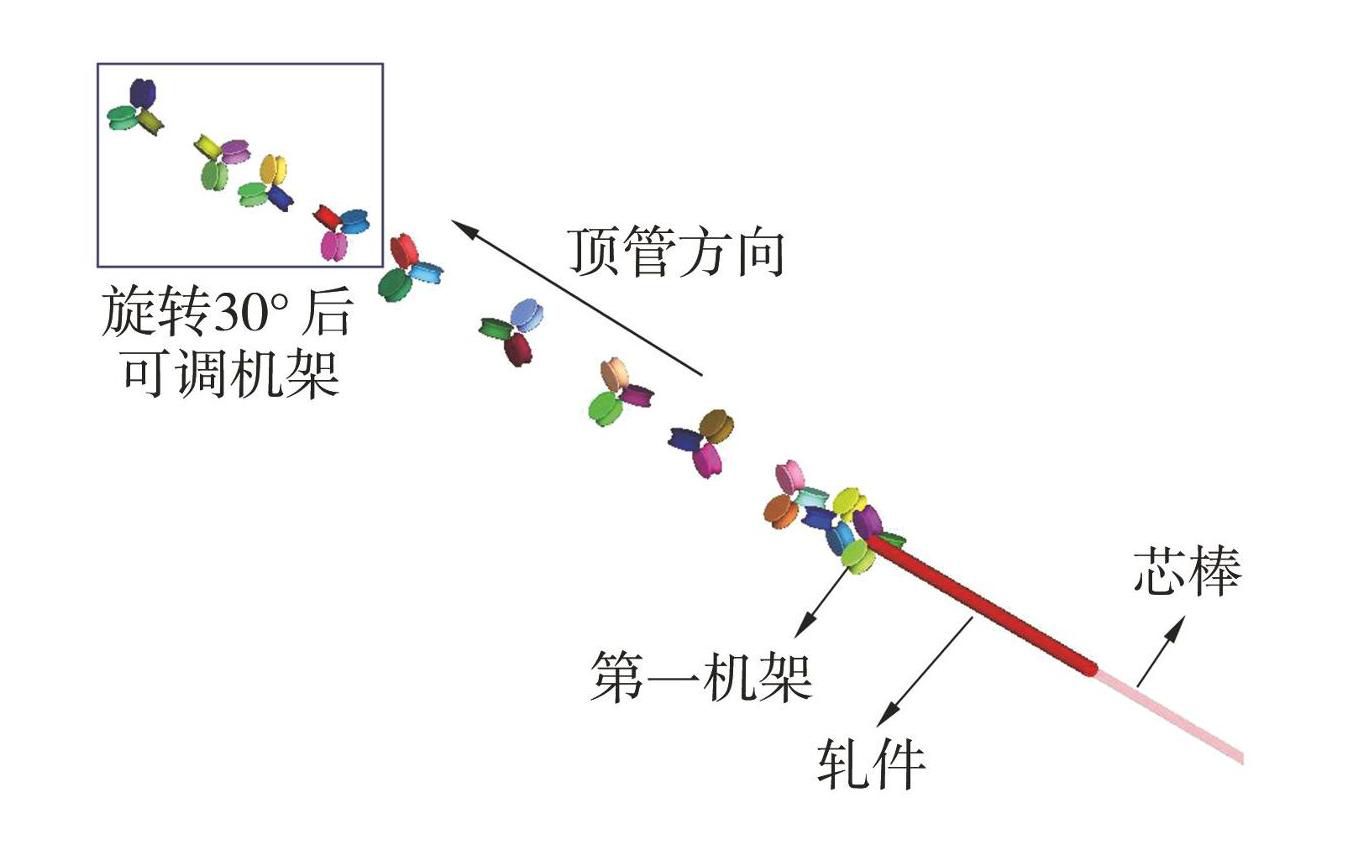
图13可调机架旋转30°后有限元模型
Fig.13FE model after the adjustable stands rotating30°
将距离荒管头部4、8和12 m处的横截面切片进行壁厚测量,为了和原有机架布置的轧件位置相对应,相应地取1/6轧件进行分析。图14为距离荒管头部8 m处1/6荒管横向壁厚值分布。从图14中可看出,相比原有机架布置,可调机架经旋转30°后,轧件在孔顶和辊缝处的壁厚值有所增加,分别从原来的6.06、6.21 mm增大到6.13、6.23 mm;而侧壁30°处壁厚值减小,从原来的6.51 mm减小到6.38 mm,此处壁厚明显减薄,壁厚减薄率达到了2.0%。距离荒管头部4、8和12 m处1/6荒管横向壁厚分布如图15所示。从图15中可看出,可调机架旋转30°后,荒管的横向壁厚分布形态和原有机架布置相似,轧件也是在孔顶和辊缝处壁厚最小,在侧壁30°附近区域壁厚值最大,但横向壁厚不均得到明显改善。
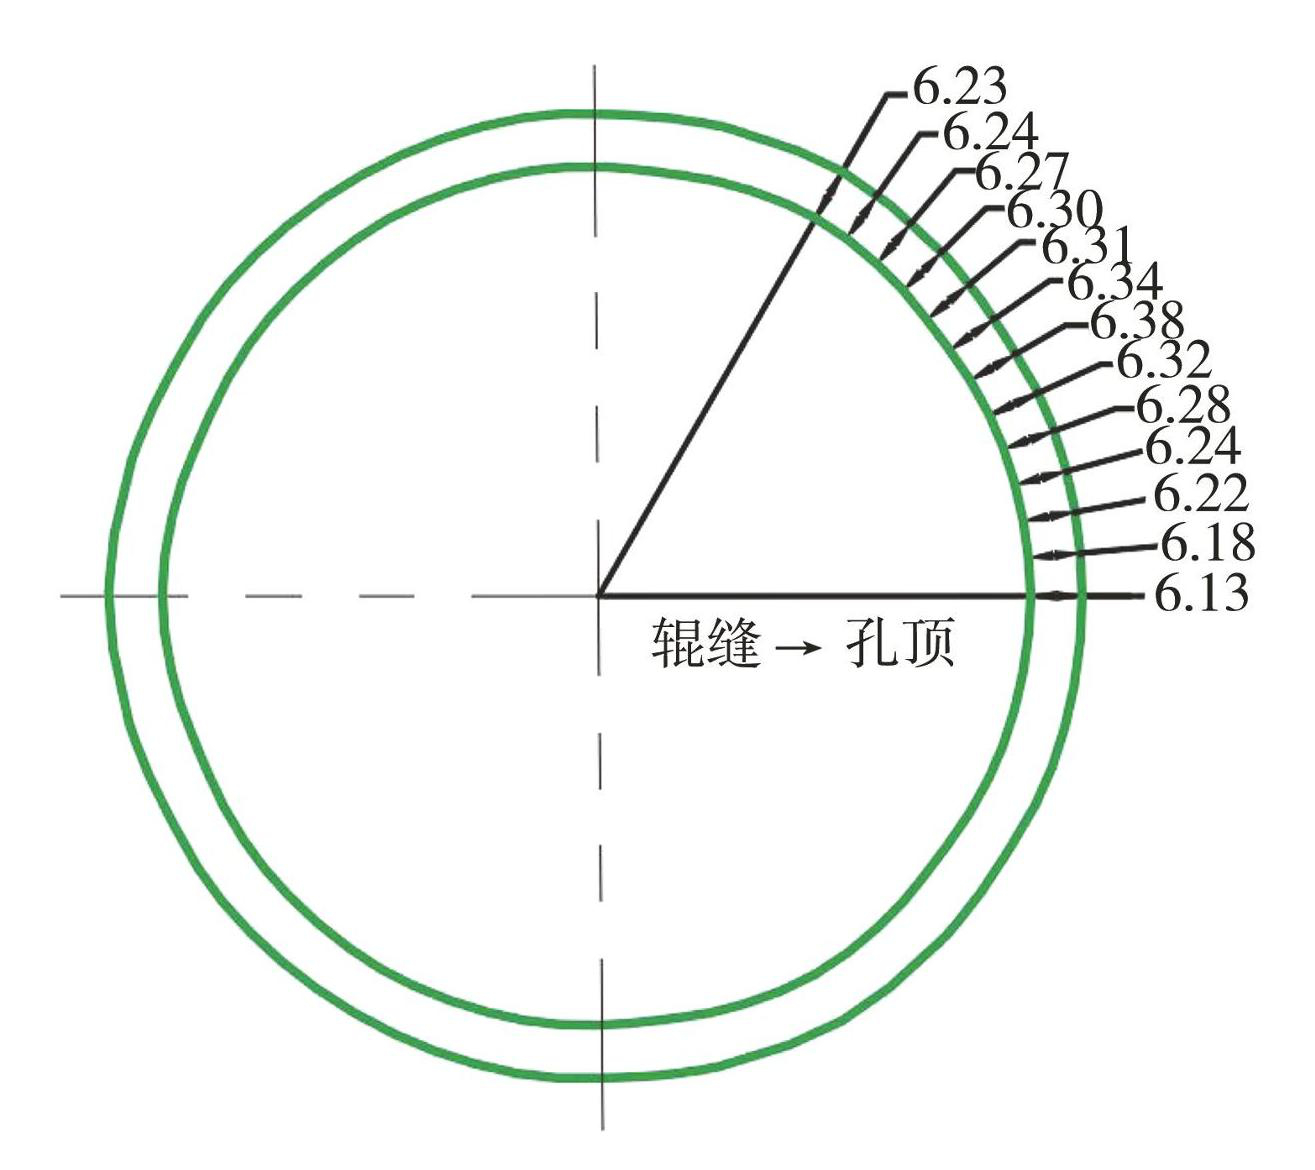
图14距离荒管头部8 m处切片壁厚值
Fig.14Wall thickness value of 8 m slice away from the head of hollow tube
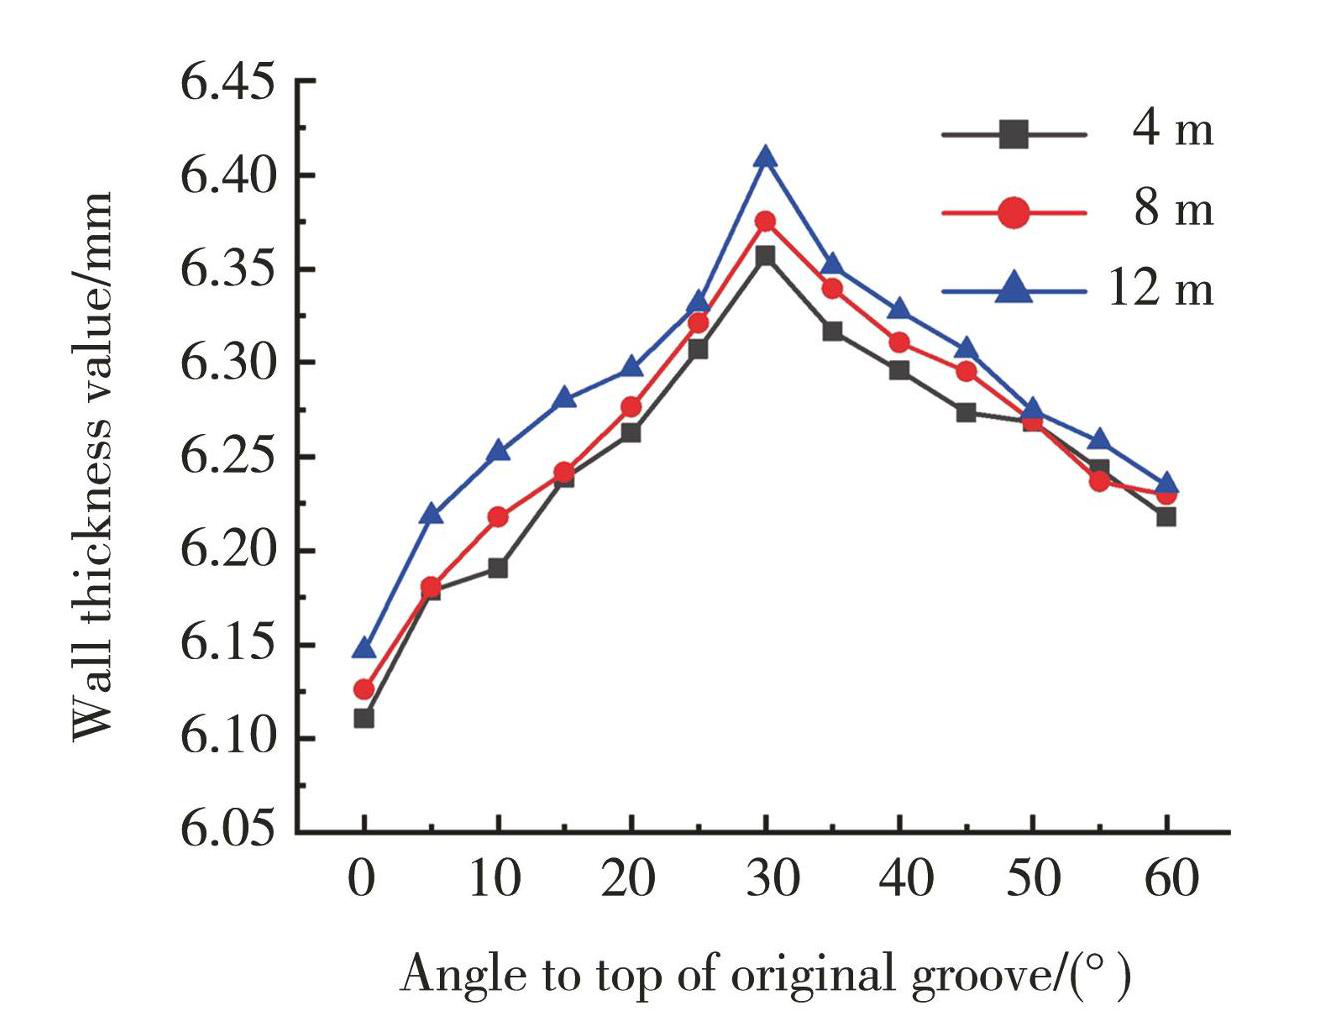
图15各切片的1/6荒管横向壁厚分布
Fig.15Distribution of transverse wall thickness of each slices of 1/6 hollow tube
距离荒管头部4、8和12 m处横截面最小壁厚、最大壁厚、平均壁厚和横向壁厚不均度如表5所示。从表5可看出,相比原有机架布置,4机架可调机架旋转30°后,所轧荒管的横截面平均壁厚更接近于目标壁厚6.25 mm,平均横向壁厚不均度明显下降,由原来的6.98%下降到4.04%。
表5不同位置荒管横向平均壁厚及壁厚不均度
Table5Average transverse wall thickness and wall thickness unevenness of rolled hollow tube at different positions
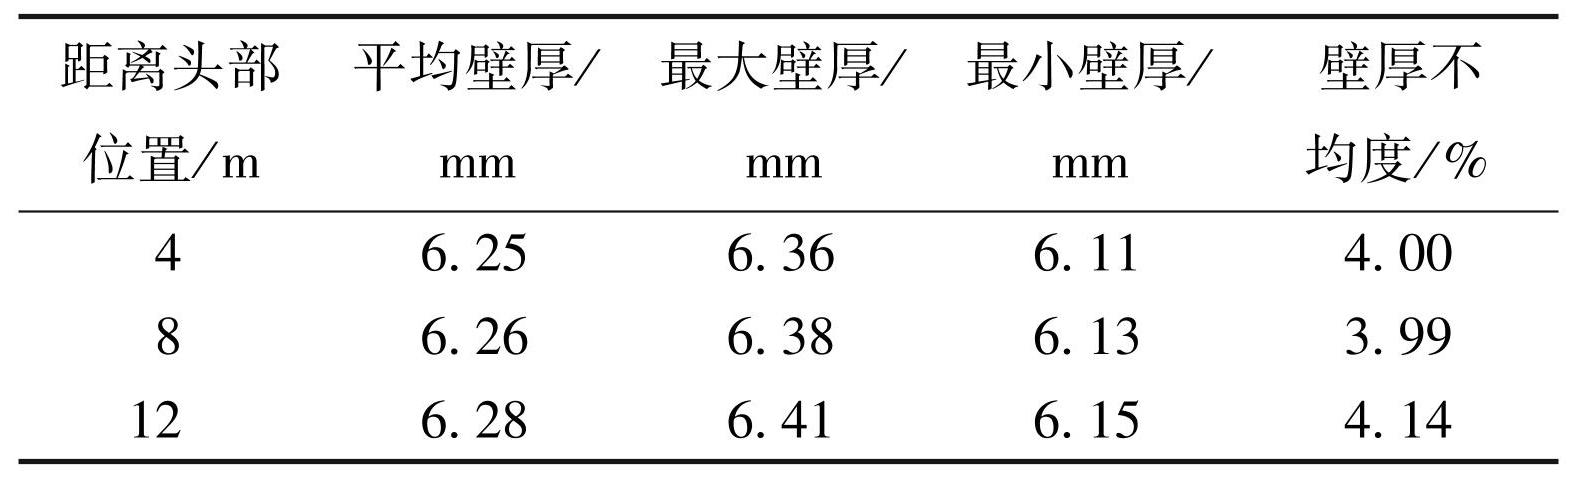
由于可调机架旋转30°后,到可调机架轧制时,轧件原辊缝孔顶位置与侧壁30°位置互换,改变了原有的金属流动规律,原辊缝位置和孔顶位置处金属此时处于侧壁30°位置,内外表层的速度差减小,沿径向剪切变形减小,不均匀变形减小。同时,由于孔型压下导致的金属横向流动,使该处原较薄的壁厚值有所增大。原侧壁30°位置变成孔顶和辊缝位置,内外表层金属速度差增大,沿径向剪切变形增大,不均匀变形增大,同时在辊缝处受到较大的轴向拉应力,两者共同作用使该处原较厚壁厚减薄,因而改善了荒管的横向壁厚不均。
2.6 可调机架不同压下量对荒管头尾壁厚削减影响
在钢管张力减径过程中,钢管头部和尾部由于受到机架间张力的影响会出现增厚现象,导致钢管头尾壁厚超差,造成切损,严重影响金属收得率。针对以上问题,现对4机架可调机架进行不同压下,分析不同压下量对荒管头尾壁厚削减量的影响,为荒管头尾削尖工艺提供科学依据。
对8~11道次4机架可调机架压下量同时进行调整,分别取方案Ⅰ压下量为0.2 mm,方案Ⅱ压下量为0.5 mm进行模拟分析。根据现场生产资料,在生产中、小规格成品管时,该典型规格荒管张减过程中光管头尾增厚段会出现不同程度的壁厚超差(横截面平均壁厚超过目标壁厚的10%予以切除),尤其在生产小规格的成品管Φ44.5 mm×6.25 mm时,光管头尾增厚段的壁厚超差长度分别达到了1.2和1.3 m。为了减少光管的头尾切损长度,根据延伸系数推算出荒管头尾壁厚需削减长度分别为400和433 mm。为了研究不同压下量对荒管头尾壁厚削减量的影响,将模拟后的荒管头部和尾部各600 mm段每隔60 mm取1个横截面切片进行壁厚测量,得到不同压下方案荒管头部和尾部600 mm段沿0°、30°、60°方向壁厚分布如图16所示。
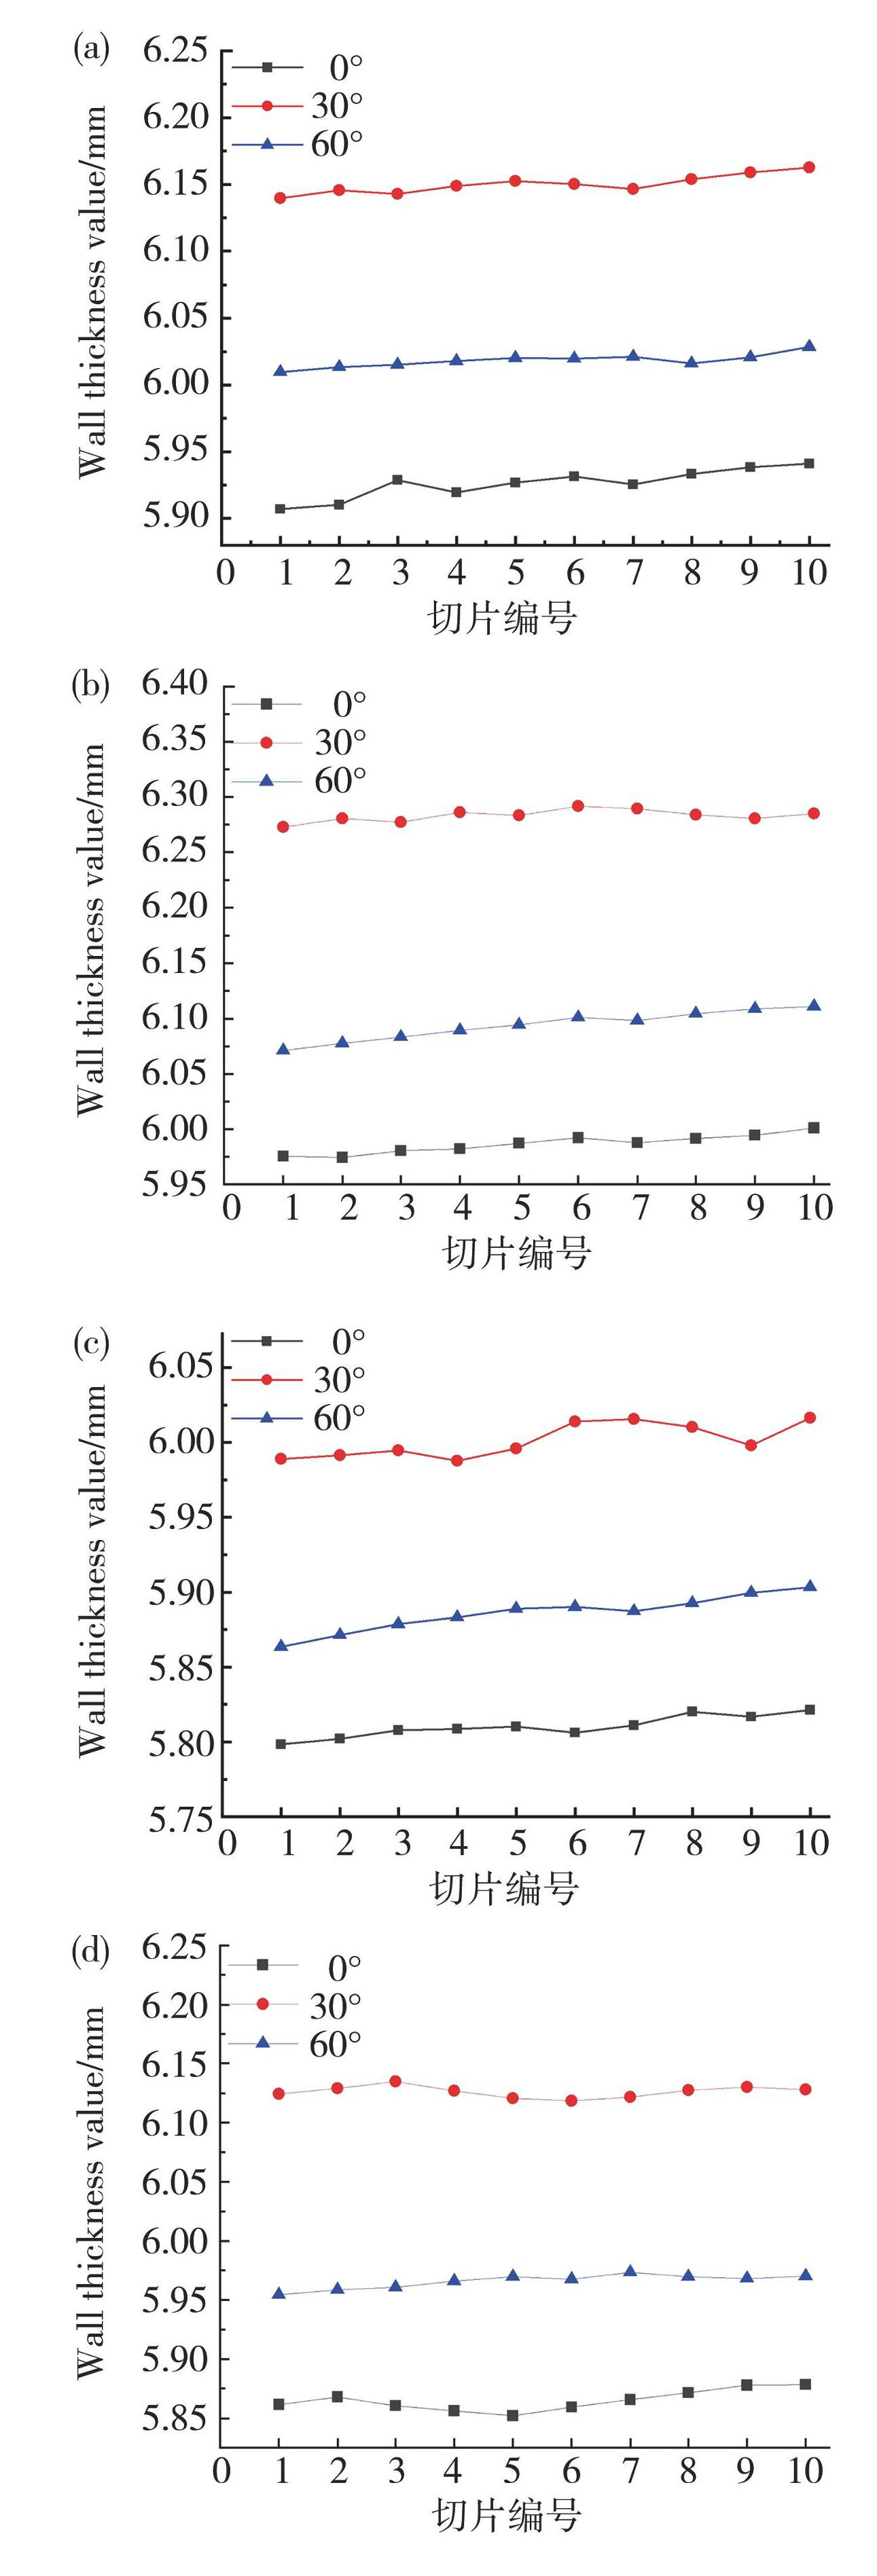
图16不同压下量下荒管头尾纵向壁厚分布:(a)方案Ⅰ荒管头部;(b)方案Ⅰ荒管尾部;(c)方案Ⅱ荒管头部;(d)方案Ⅱ荒管尾部
Fig.16Longitudinalwall thickness distribution at the head and tail of rolled tube by different reduction schemes: (a) head of rolled tube by Scheme I; (b) tail of rolled tube by Scheme I; (c) head of rolled tube by Scheme II; (d) tail of rolled tube by Scheme II
从图16中可看出,4机架可调机架辊缝压下0.2和0.5 mm时,所轧荒管头部和尾部横截面壁厚均在30°方向壁厚值最大,在0°方向壁厚值最小,荒管头部壁厚均值小于荒管尾部,且沿管长方向壁厚逐渐小幅增大。当辊缝压下0.2 mm时,在荒管头部和尾部取样段,0°、30°、60°方向平均壁厚分别为5.93、6.15、6.02 mm和5.99、6.28、6.09 mm,相应地平均壁厚削减量分别为0.32、0.10、0.23 mm和0.26、-0.03、0.16 mm。荒管头部和尾部壁厚最大削减量均在0°方向,分别为0.34和0.26 mm;荒管头部和尾部平均横向壁厚不均度分别为3.71%和4.84%。当辊缝压下0.5 mm时,在荒管头部和尾部取样段,0°、30°、60°方向平均壁厚分别为5.81、6.00、5.89 mm和5.87、6.13、5.97 mm,相应地平均壁厚削减量分别为0.44、0.25、0.36 mm和0.39、0.12、0.28 mm。同样,荒管头部和尾部壁厚最大削减量也均在0°方向,分别为0.44和0.39 mm;荒管头部和尾部平均横向壁厚不均度分别为3.24%和4.36%。
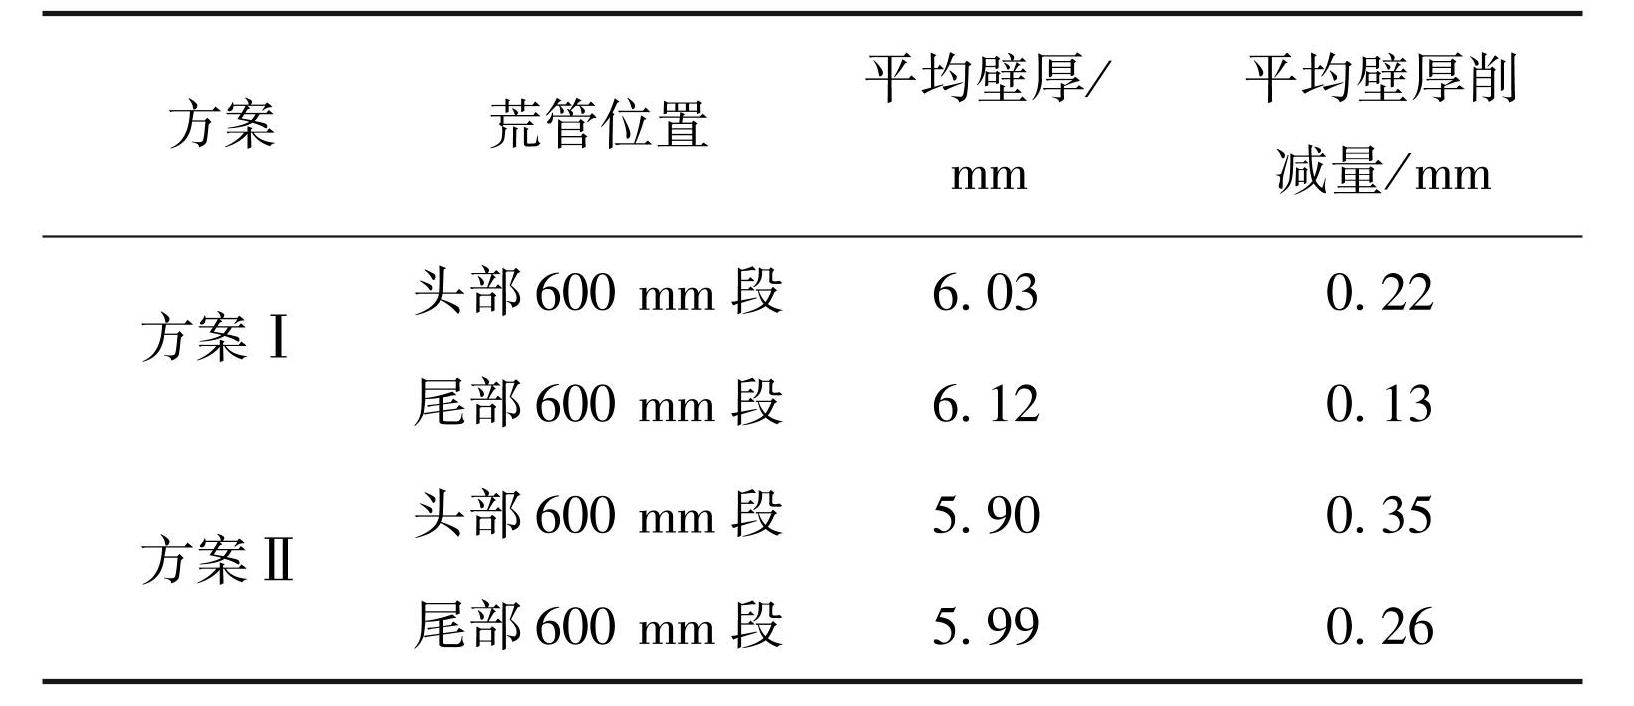
可调机架不同压下方案荒管头部和尾部600 mm段的横截面平均壁厚和平均壁厚削减量如表6所示。从表6可看出,当可调机架压下0.2和0.5 mm时,所轧荒管头部横截面平均壁厚分别为6.03和5.90 mm,平均壁厚削减量分别为0.22和0.35 mm;管尾横截面平均壁厚分别为6.12和5.99 mm,平均壁厚削减量分别为0.13和0.26 mm。荒管头部壁厚削减量明显大于尾部。在实际生产中,可根据张减过程中光管的头尾壁厚增厚量的大小及长度对荒管轧制过程中的可调机架进行动态压下,进行荒管头尾壁厚削减,以减少光管的头尾切损,提高金属收得率。
表6不同压下方案荒管头尾横截面平均壁厚和壁厚削减量
Table6Average wall thickness value and wall thickness reduction in the cross section of the head and tail of rolled tube by different reduction schemes
通过以上分析,可以为CPE顶管机组实施荒管头尾削尖工艺提供如下思路:1)可调机架旋转30°,可改善荒管横向壁厚精度;2)根据张减过程中光管的头尾壁厚增厚量及增厚段距离,选择合适的压下量,对可调机架辊缝实行动态压下,但要防止压下量过大造成顶穿事故发生;3)调整可调机架之间的间距,改变轧件在机架间的张力,以减小轧件在辊缝处的轴向拉应力。
3 结论
1)荒管横向壁厚分布为从孔顶处到侧壁30°附近区域壁厚值逐渐增大,侧壁30°附近区域到辊缝处壁厚值逐渐减小,近似对称分布;荒管纵向壁厚分布为靠近荒管头部区域壁厚偏薄,荒管中段壁厚值相对平稳有所增大,荒管尾部壁厚值增大明显。减壁量较大机架轧件辊缝处内外表层金属较大的轴向流速差、不均匀变形和较大的轴向拉应力及侧壁金属的横向堆积是荒管产生横向壁厚不均的主要原因。
2)为了改善荒管的横向壁厚分布不均,当前7个固定机架布置保持不变,4个可调机架旋转30°后,所轧荒管的横向壁厚分布形态和原有机架布置相似,荒管的横截面平均壁厚更接近于目标壁厚,平均横向壁厚不均度明显改善,由原机架布置的6.98%下降到4.04%。
3)当可调机架分别压下0.2和0.5 mm时,所轧荒管的头部和尾部壁厚的削减量分别为0.22、0.13 mm和0.35、0.26 mm,可调机架辊缝压下对荒管头部壁厚的削减量大于荒管尾部。因此,对荒管轧制过程中的可调机架辊缝进行动态压下,达到荒管头尾壁厚削减目的,以减少光管的头尾切损,提高金属收得率,为实际生产实施荒管头尾壁厚不同削减量提供科学依据。
