摘要
为研究PCBN刀具的周边磨削加工性能,通过单因素实验探究砂轮粒度、砂轮线速度和进给速度对磨削力、表面质量和刃口缺陷度的影响规律。采用压电测力仪实时监测法向力与切向力,结合三维形貌测量仪、超景深显微镜及扫描电镜分别表征表面粗糙度、刃口缺陷及微观结构特征,并基于Hertz接触理论和裂纹扩展机制解析材料去除机理。结果表明:砂轮粒度、砂轮线速度和进给速度对法向磨削力的影响幅度较大,对切向磨削力的影响幅度相对较小;表面粗糙度整体波动较小,但砂轮粒度增大导致材料表面0.2至0.6 μm的凹坑划痕数量明显增多,表面磨损形貌由沿晶裂纹逐渐转向解理脆性断裂;刃口缺陷度随砂轮粒度减小显著降低,随砂轮线速度、进给速度的增大呈先降后升趋势,并在W7粒度、25 m/s线速度及1.0 mm/min进给速度的磨削条件下最小;微观形貌分析表明,磨削表面及刃口的磨损方式主要为冲击脆性去除、沿晶裂纹、穿晶断裂和刻划作用。
Abstract
To study the peripheral grinding performance of PCBN tools, single-factor experiments were performed to examine the impacts of abrasive grit size, wheel speed, and feed rate on grinding forces, surface quality, and edge chipping. Normal and tangential forces were measured in real time via a piezoelectric dynamometer, while surface roughness, edge defects and microstructural characteristics were analyzed using 3D profilometry, depth microscopy, and SEM. The material removal mechanism was elucidated through Hertz contact theory and crack propagation analysis. Results showed that abrasive grit size, speed, and feed rate had greater effects on normal force than tangential force. Surface roughness remained stable, but coarser grits increased the number of surface pits and scratches ranging from 0.2 μm to 0.6 μm, with surface wear morphology transitioning from intergranular cracks to cleavage brittle fractures. Edge chipping decreased with finer grits, and showed initial decrease followed by increase trends with wheel speed and feed rate, reaching minimum values under W7 grain size, 25 m/s wheel speed, and 1.0 mm/min feed rate. Microscopic analysis revealed that wear mechanisms at ground surfaces and edges mainly included impact-induced brittle removal, intergranular cracking, transgranular fracture, and ploughing effects.
Keywords
聚晶立方氮化硼(Polycrystalline Cubic Boron Nitride,PCBN)是由立方氮化硼(CBN)单晶微粉和结合剂在高温高压下烧结而成的多晶体,其具备高硬度、高耐磨性及化学稳定性等诸多优点,常用于加工耐磨材料、高硬材料和喷涂材料等难加工材料[1-3]。PCBN材料的脆硬特性易在磨削中引发崩缺、裂纹等加工损伤,这类缺陷不仅降低刀具质量,还会在使用时加剧切削刃应力集中,加速刀具磨损和崩刃,缩短刀具使用寿命[4]。
国内外研究人员对PCBN刀具的磨削加工性能进行了诸多研究。Zhou和Denkena等[5-6]在磨削高CBN含量PCBN刀具过程中,发现磨料粒度dg对磨粒单粒切屑厚度和磨削力存在显著影响,且磨粒钝化是影响高CBN含量PCBN刀具刃口质量的主要因素。Zheng和Wei等[7-8]基于多晶粒随机相互作用模型表明,塑性犁削和脆性断裂是脆性材料磨削加工的主要材料去除方式,且临界磨削深度随磨削速度提升而增加,随进给速率增大而降低。Wu等[9]则进一步揭示了进给速度对材料脆-塑转变阈值的非线性调控规律。Denkena等[10-11]通过砂轮形貌动态监测,建立了磨粒钝化与工艺参数的关联模型。Rao等[12]基于有限元仿真发现CBN晶粒的断裂优先发生于晶界处,且该断裂晶界通常位于进给方向的相反一侧。Ma等[13]对PCBN刀具进行外圆磨削,发现刀具刃口处主要损伤为崩刃和断裂,表面损伤则表现为裂纹、凹坑及划痕的复合形态,材料去除机制则是塑性去除和脆性去除共同作用的结果。综上,现阶段对PCBN刀具磨削的研究主要集中于砂轮形貌演化或材料去除机制分析,对工艺参数、损伤机理和表面质量的多尺度关联规律缺乏系统性揭示,针对PCBN刀具周边磨削质量的调控研究也较为匮乏。
基于上述研究背景,本研究通过实验系统探讨砂轮粒度、线速度及进给速度对PCBN刀具磨削质量和磨削机理的影响,结合SEM形貌分析与Hertz接触理论,阐明工艺参数通过调控单磨粒切削厚度、冲击能量密度及裂纹扩展行为影响刃口缺陷度的内在机制,为优化PCBN刀具磨削工艺提供理论依据。
1 实验
1.1 材料
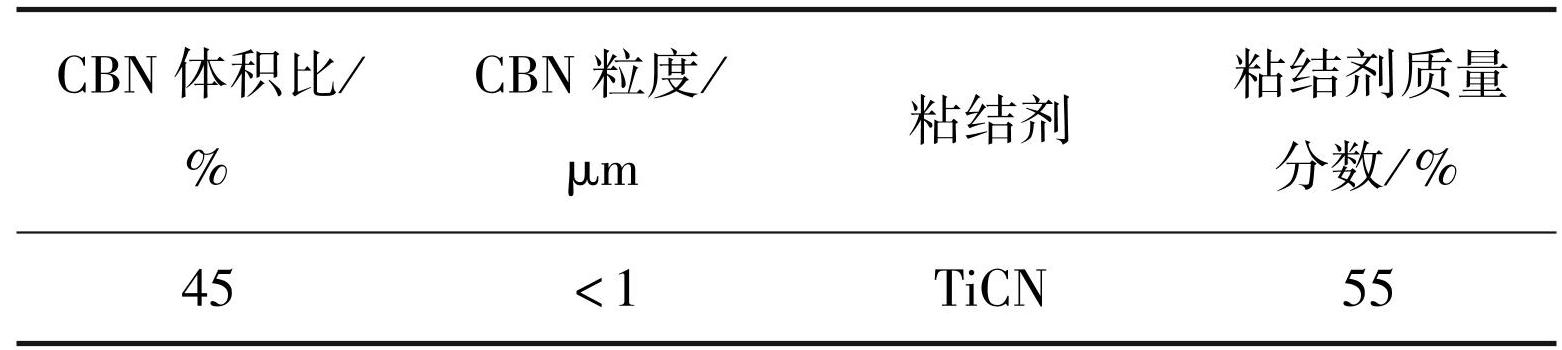
选择菱形刀具(CNGA120408)为加工试件,刀具内切圆直径为13.1 mm,刀具厚度为4.76 mm,刀具如图1所示。刀具由PCBN刀头和YG8硬质合金基体焊接而成,PCBN材料成分如表1所示。采用陶瓷结合剂金刚石砂轮为实验砂轮,砂轮直径400 mm,宽度10 mm,厚度10 mm。
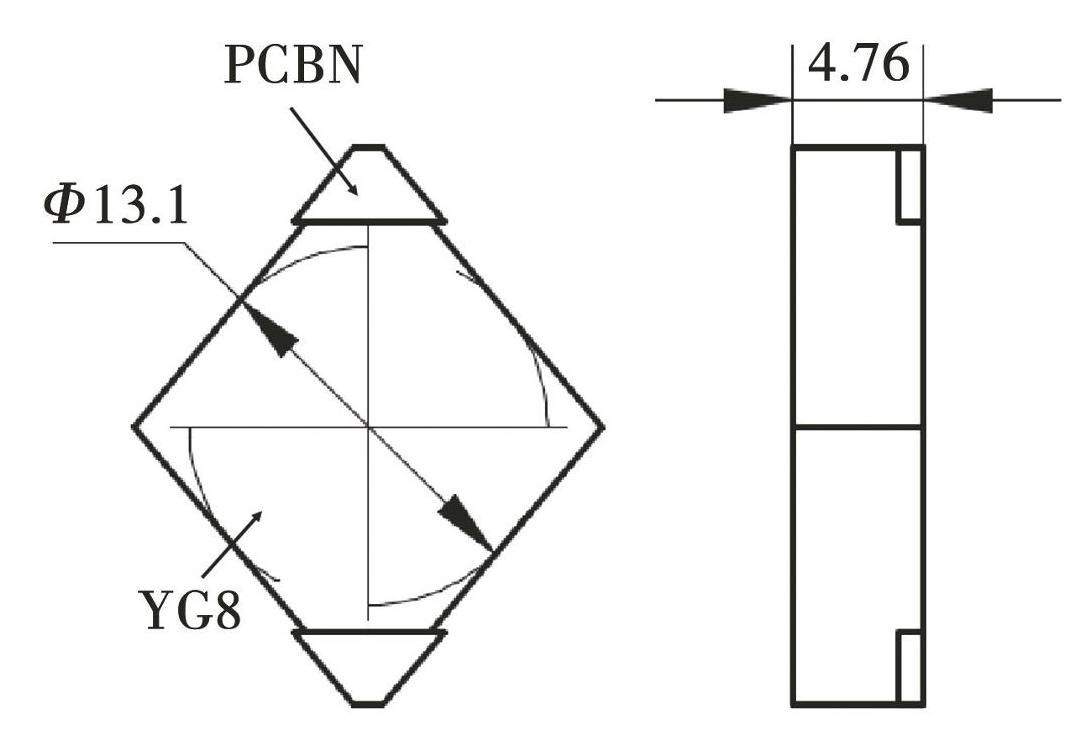
图1PCBN刀具结构(单位:mm)
Fig.1The structure of PCBN tools
表1PCBN材料成分
Table1Composition of PCBN materials
1.2 设备及实验方案
采用瑞士AGATHON公司EVO Penta磨床对刀具进行周边磨削,设备结构如图2所示。图3为刀具周边磨削示意图,其中Fn为法向磨削力,Fτ为切向磨削力,Fr径向磨削力,vs为砂轮线速度,vf为进给速度。磨削过程中全程采用冷却液进行润滑和降温,以控制热效应对刀具和砂轮的影响。并在每组实验开始前对砂轮进行修整,确保砂轮初始磨钝程度一致。
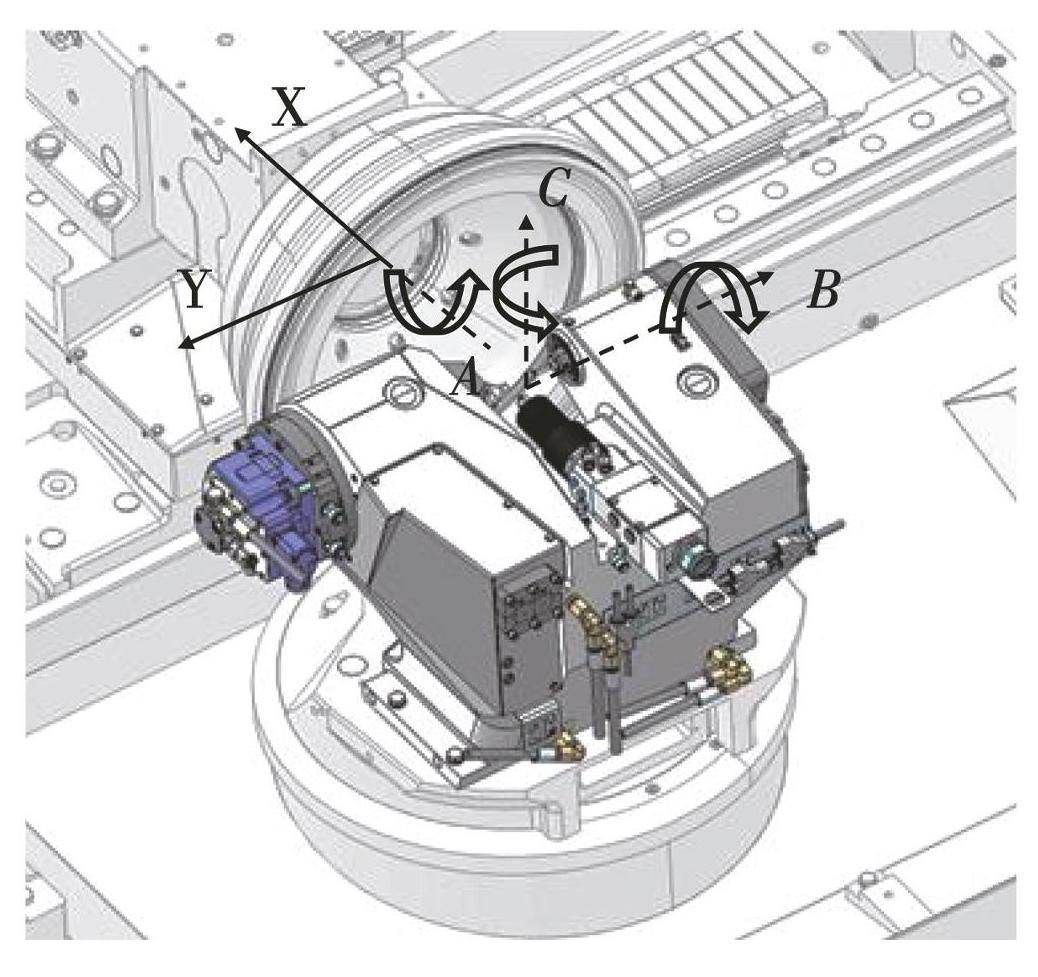
图2五轴高精度周边磨床
Fig.2Five-axis high-precision peripheral grinding machine
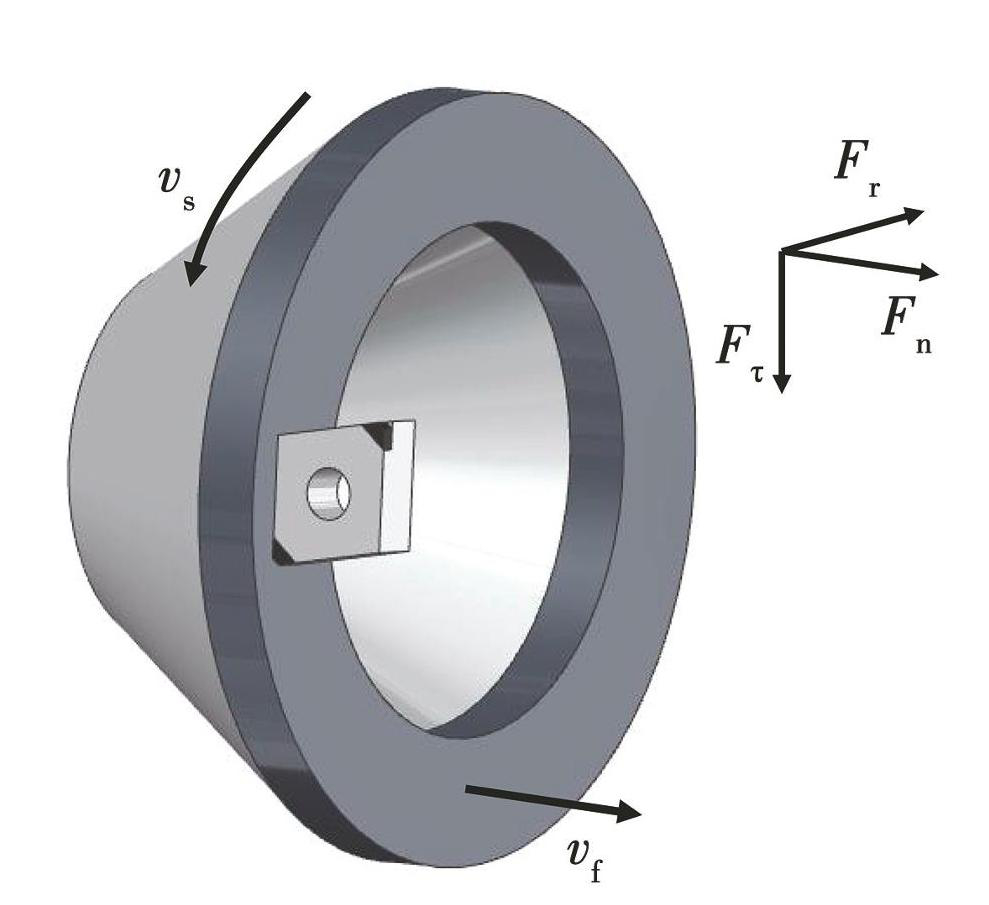
图3PCBN刀具磨削示意图
Fig.3Schematic diagram of grinding for PCBN tools
采用单因素实验法进行,具体磨削工艺参数如表2所示,实验以磨削力表征砂轮磨削状态,以表面粗糙度、表面形貌及刃口缺陷度作为质量评价指标。磨削力数据通过Kistler 9272型压电测力仪实时采集,采样间隔0.12 s,实验结果取整个磨削过程中磨削力数据的平均值。刃口缺陷度通过超景深显微镜(KEYENCE VHX-970)以垂直刀具磨削表面投影方向为测量平面,针对主副切削刃同一位置(如图4(a)所示)的崩缺深度最大值进行测量,每组实验检测4次,结果取平均值。PCBN刀具刃口缺陷度会直接影响被加工工件的表面质量和加工精度,同时加速CBN晶粒的磨损和脱落,缩短刀具的使用寿命[14-15]。表面粗糙度及表面形貌则通过三维形貌测量仪(Alicona Edge Master)以垂直刀具后刀面方向为测量平面,取刀具后刀面同一区域的面粗糙度Sa为实验数据,每组实验检测4次,结果取平均值,具体检测位置如图4(b)所示。通过扫描电子显微镜(TESCAN MIRA3 LMH)对刀具表面及刃口进行微观分析,探讨材料去除机理。为确保数据的准确性和可重复性,所有测量均在刀具相同位置进行,且每组工艺参数均重复实施3次独立实验,每次均使用新刀具,最终结果取3次实验数据的平均值。
表2PCBN刀具磨削实验方案
Table2Single-factor grinding test scheme for PCBN tools
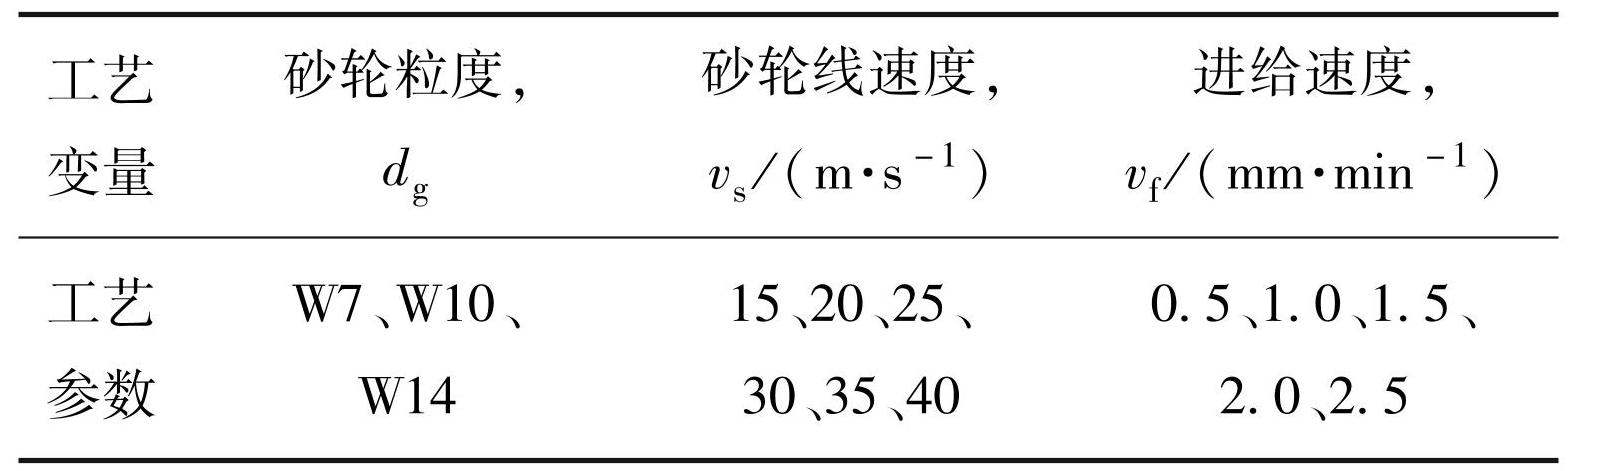
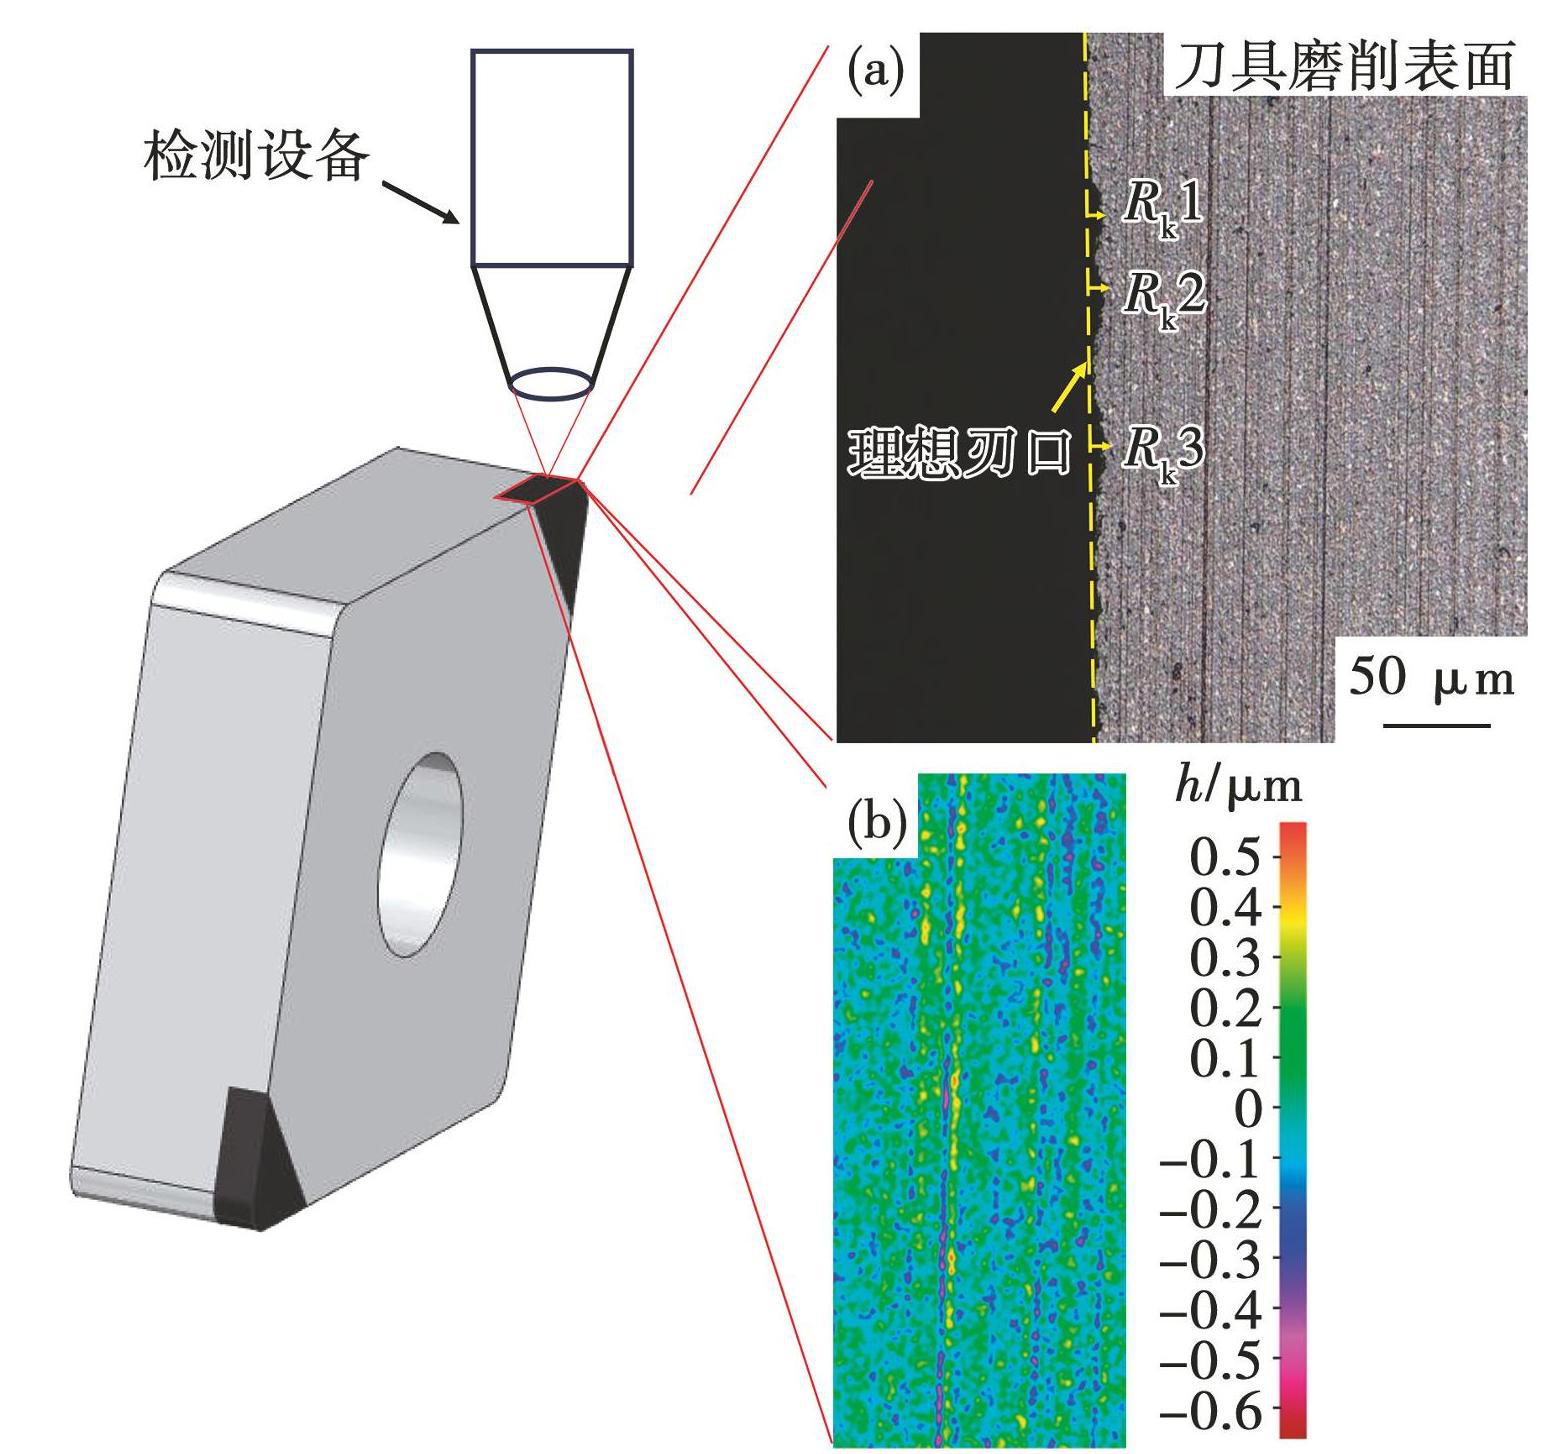
图4磨削质量检测:(a)刃口缺陷度检测;(b)表面形貌检测
Fig.4Evaluation of grinding quality: (a) edge defect inspection; (b) surface topography inspection
2 结果与讨论
2.1 PCBN刀具周边磨削形貌分析
图5为砂轮磨粒对磨削表面的影响。砂轮磨粒在磨削过程中,由于形状、大小及磨削深度的不同,与工件的作用方式也存在差异,主要有以下3种状态:切削、耕犁、滑擦。在切削状态下,砂轮经修磨或表层磨钝磨粒脱落,使砂轮表层露出的工作磨粒突出且锋利,磨粒切深较大,易形成连续切屑,如图5中的c所示。当持续磨削时,磨粒逐渐从锋锐向钝化转变,使得磨粒对加工工件无法进行有效的材料去除形成切屑,易使材料产生塑性变形并在沟痕两侧形成隆起,影响加工工件的表面粗糙度。当磨削时间较长或磨削工件较硬时,多数磨粒完全钝化,磨粒突出高度和锋利程度都很小,只能导致材料弹性变形和表面残余应力累积。
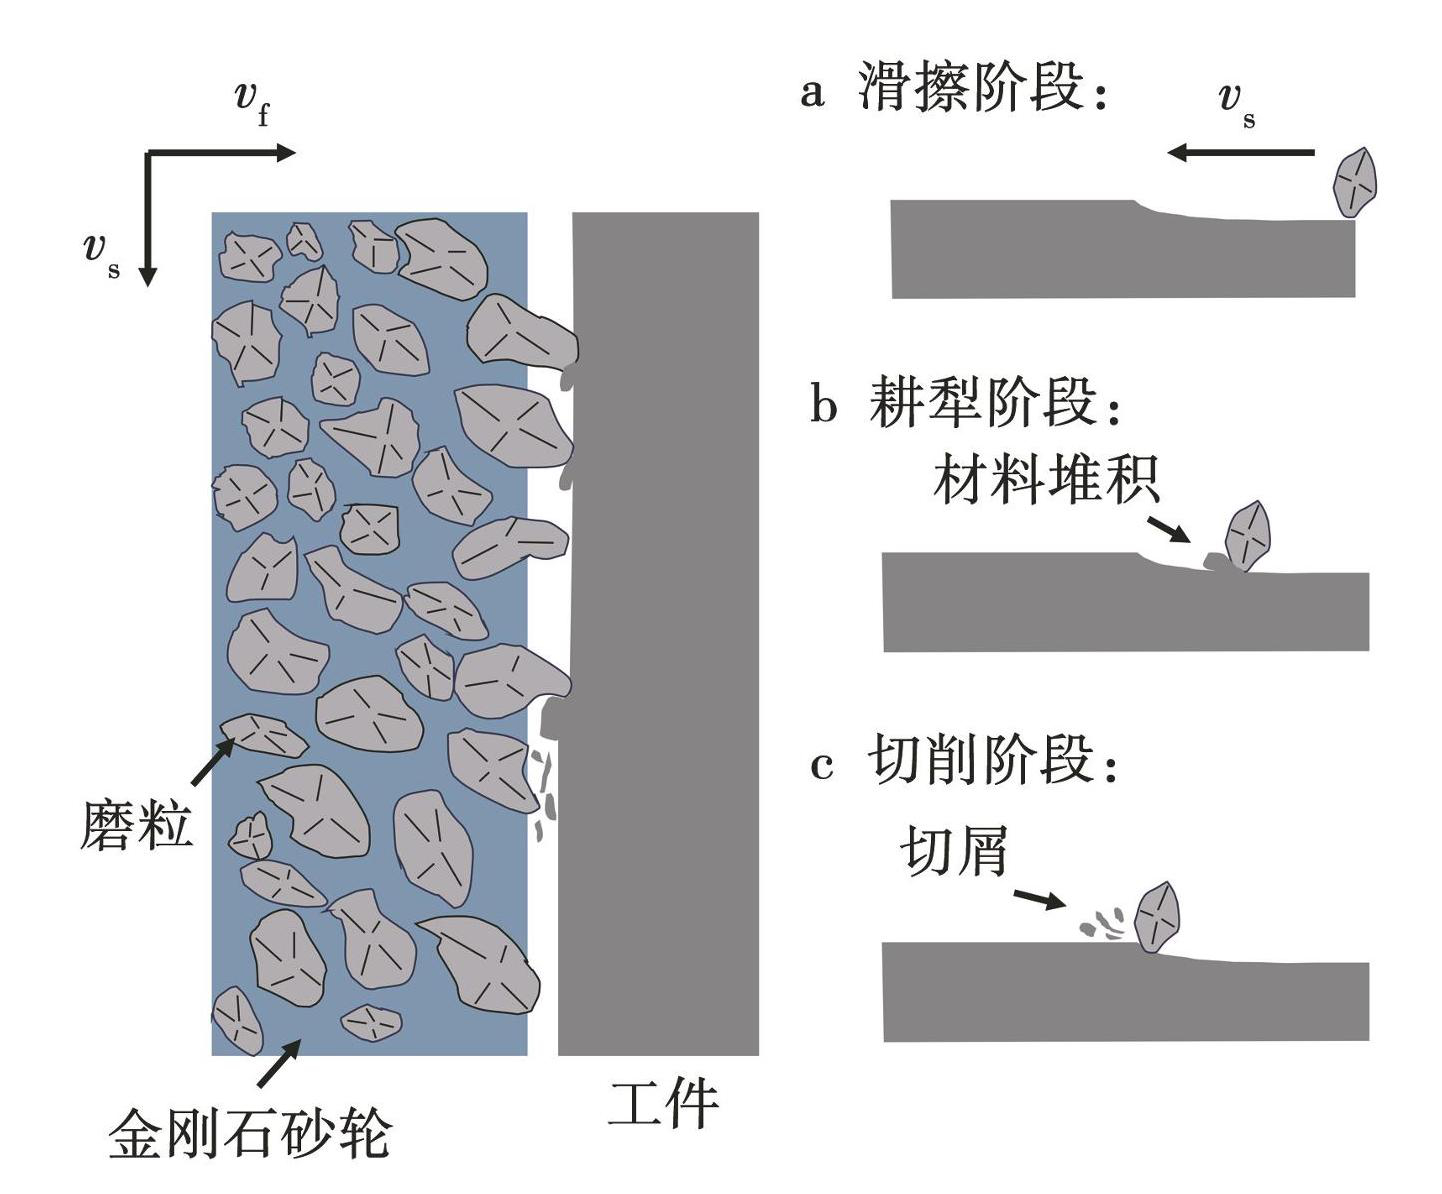
图5砂轮磨粒对磨削表面的影响
Fig.5Impact of abrasive grits on ground surface
刀具表面及刃口的微观形貌如图6所示。通过分析可以发现,刀具表面和刃口的磨损主要表现为冲击脆性去除、穿晶断裂、沿晶破碎和刻划作用等。图6(a)为冲击脆性去除形貌图,图中刀具刃口部位在磨削过程中因砂轮磨粒的冲击作用而产生剥落式去除,这种方式被称为冲击脆性去除[13],其形成机制是在磨削过程中,刀具加工表面因金刚石磨粒的冲击而产生了应力集中,进而在刀具加工表面形成横向和纵向微裂纹。当横向和纵向微裂纹在循环冲击载荷作用下不断扩展延伸至刀具刃口部位时,便导致了刃口部位的材料剥落。
剥落坑的大小在刀片的几何角度及PCBN中CBN粒度相同的条件下,主要取决于冲击能量的大小,而材料所受冲击能量Ed将由磨粒动能E转化,其表达式为:
(1)
(2)
式中:m为磨粒质量;v为磨削速度;E*为等效弹性模量;R为磨粒等效曲率半径;δ为最大接触变形量。当冲击能量超过材料断裂临界值时,将引起横向与纵向裂纹扩展导致材料剥落。因此在刀片制备过程中控制砂轮粒度、砂轮线速度和进给速度能有效抑制刃口缺陷形成。
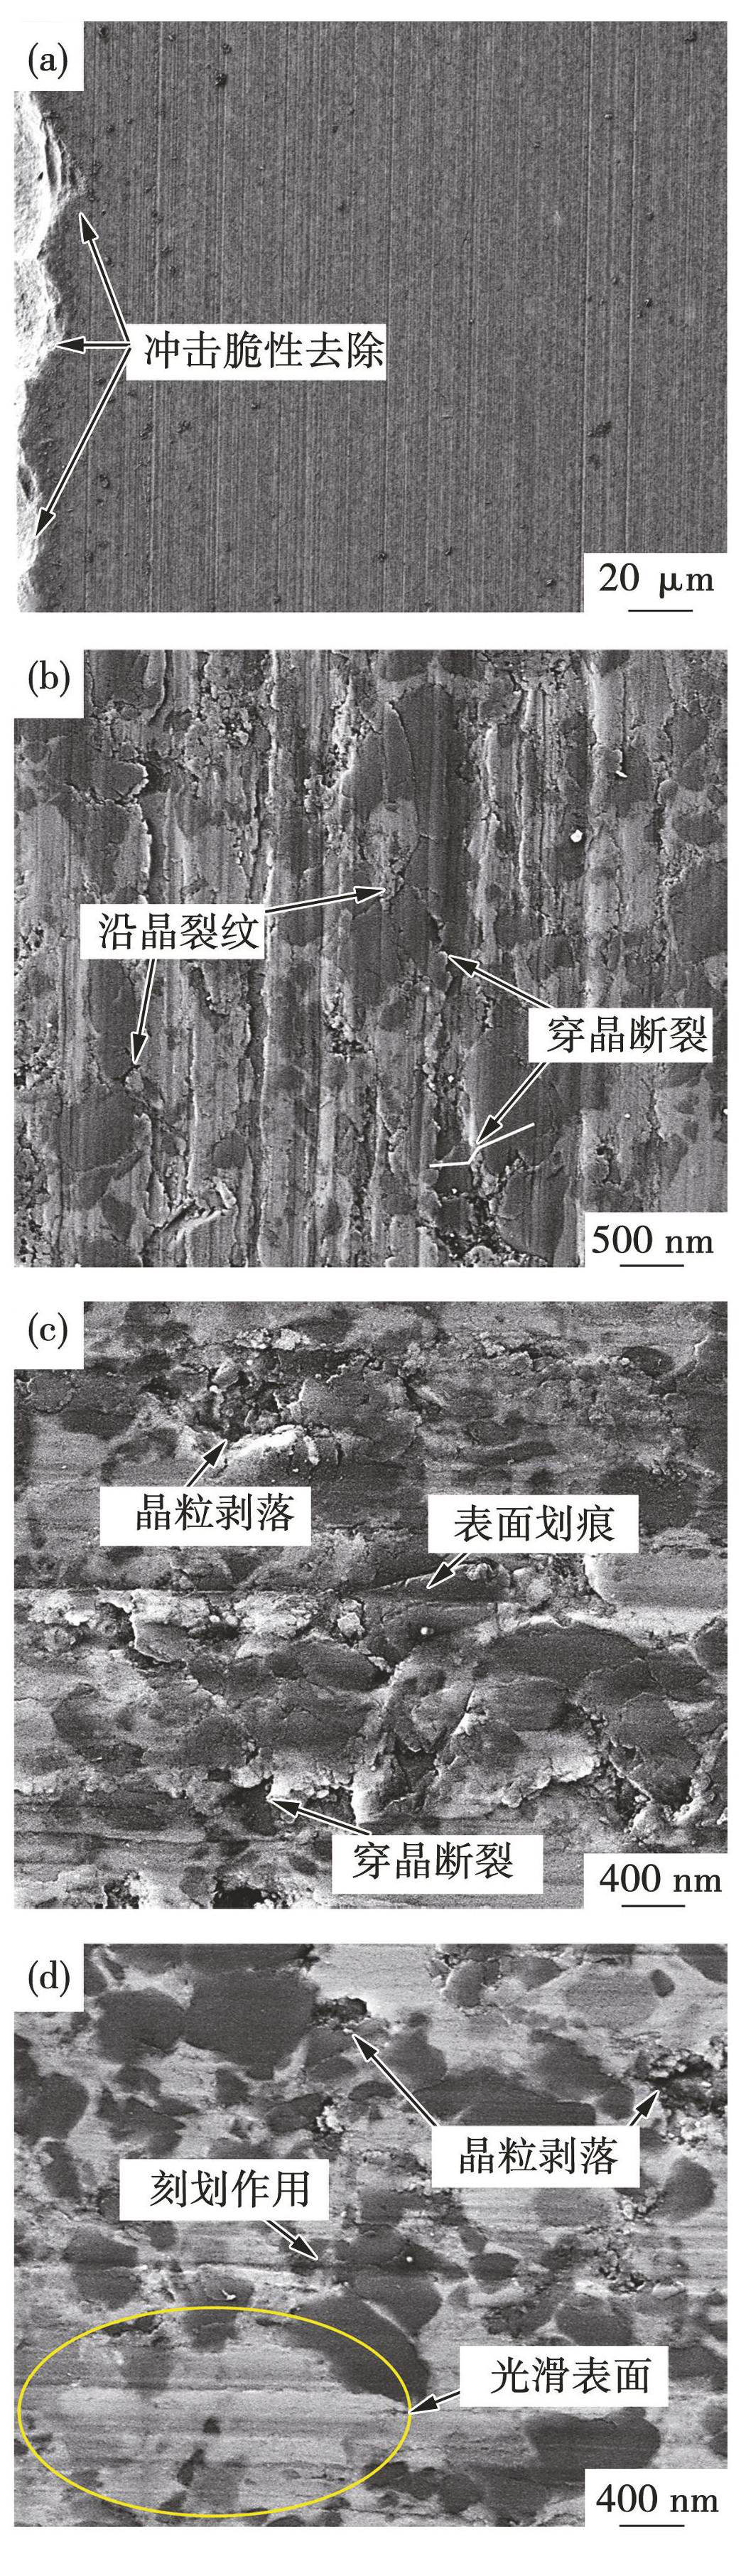
图6刀具表面及刃口微观形貌:(a)冲击脆性去除;(b)沿晶裂纹;(c)穿晶断裂;(d)刻划作用
Fig.6Micro-topography of the tool surface and edge: (a) impact fracture; (b) intergranular crack; (c) transgranular fracture; (d) ploughing effects
图6(b)为沿晶裂纹形貌图。实验发现PCBN刀具表面沿晶裂纹主要集中于CBN晶粒与粘结剂界面处,这与文献[16]中晶界缺陷的假设一致。但进一步分析表明,CBN晶粒(600~800 GPa)与TiCN粘结相(350~450 GPa)的弹性模量存在显著差异。在磨削力的作用下,低模量粘结相(TiCN)的弹性应变幅度高于高模量CBN晶粒,导致晶界两侧变形失配,使界面处形成应变梯度,进而引发剪切应力集中现象[2]。当局部剪切应力超过晶界结合强度时,将促使裂纹优先沿着晶界扩展,随着裂纹在晶界区域的持续扩展及相互贯通,导致CBN晶粒沿晶断裂或开裂剥落,从而形成表面凹坑。
穿晶断裂形貌的形成过程本质上是裂纹网络向断裂平面演化的动态过程。在磨削加工中,动态载荷与材料内应力的耦合作用会诱发晶粒内部裂纹的萌生与扩展。即使局部拉应力未达到解理强度,仍可观察到沿CBN晶粒解理面的微裂纹形成,如图6(b)所示。随着周期性载荷的持续作用,主裂纹宽度逐渐扩展并诱发次级裂纹沿其两侧分叉延伸,形成复杂的裂纹网络[13]。当采用大尺寸锋利磨粒、低砂轮线速度或高进给速度磨削时,磨削接触应力增大,最大未变形切屑厚度随之增加,此时裂纹会沿CBN晶粒解理面加速扩展,最终形成具有多角度分布特征的台阶状断裂平面,如图6(c)所示。在此过程中,磨削表面划痕密度与凹坑数量的增加反映了裂纹扩展的剧烈程度。PCBN材料中CBN晶粒的随机取向特性导致裂纹扩展路径呈现显著的空间差异性,部分区域以次级裂纹交互作用引发晶粒破碎剥落,形成微观凹坑,而更多裂纹则在解理面优势取向作用下发展为连续断裂平面。
图6(d)为刻划作用形貌图。刻划作用是指金刚石磨粒对CBN晶粒表面的非解理性损伤过程。观察图6(d)可发现, CBN晶粒及粘结剂表面存在明显的划痕。这种表面微观形貌更易在磨削力较小且磨粒锋利的磨削条件下发生,当磨削力过大或磨粒磨损以后将变得不太明显。其原因在于若金刚石磨粒压入CBN晶粒的应力过大,可能导致CBN晶粒沿解理面劈裂,进而产生穿晶裂纹或解理脆性去除形貌。其次,由于PCBN材料硬度较高,砂轮磨粒在磨削过程中磨损速度较快,很可能砂轮磨粒在与PCBN材料接触后不久就因磨损而变得平滑,因此,在CBN晶粒表面留下划痕的可能性较低。
2.2 工艺参数对磨削力的影响
图7为砂轮粒度对磨削力的影响规律(vs=20 m/s,vf=1.0 mm/min)。当砂轮粒度从W7增加至W14时,法向磨削力Fn与切向磨削力Fτ均呈下降趋势,其中W7与W14粒度引起的法向磨削力离散程度差异较大,而切向磨削力的离散程度始终维持在较小范围。这是由于细粒度砂轮因磨粒密度较高易产生碎屑黏附,导致法向力波动加剧;而粗粒度砂轮由于磨粒尺寸增大且分布离散,易形成断续切削效应,造成法向力波动。此外,在去除相同体积材料的过程中,较大的砂轮磨粒尺寸会导致单位面积上参与磨削的磨粒数量减少,进而引起法向磨削力Fn和切向磨削力Fτ的减小。
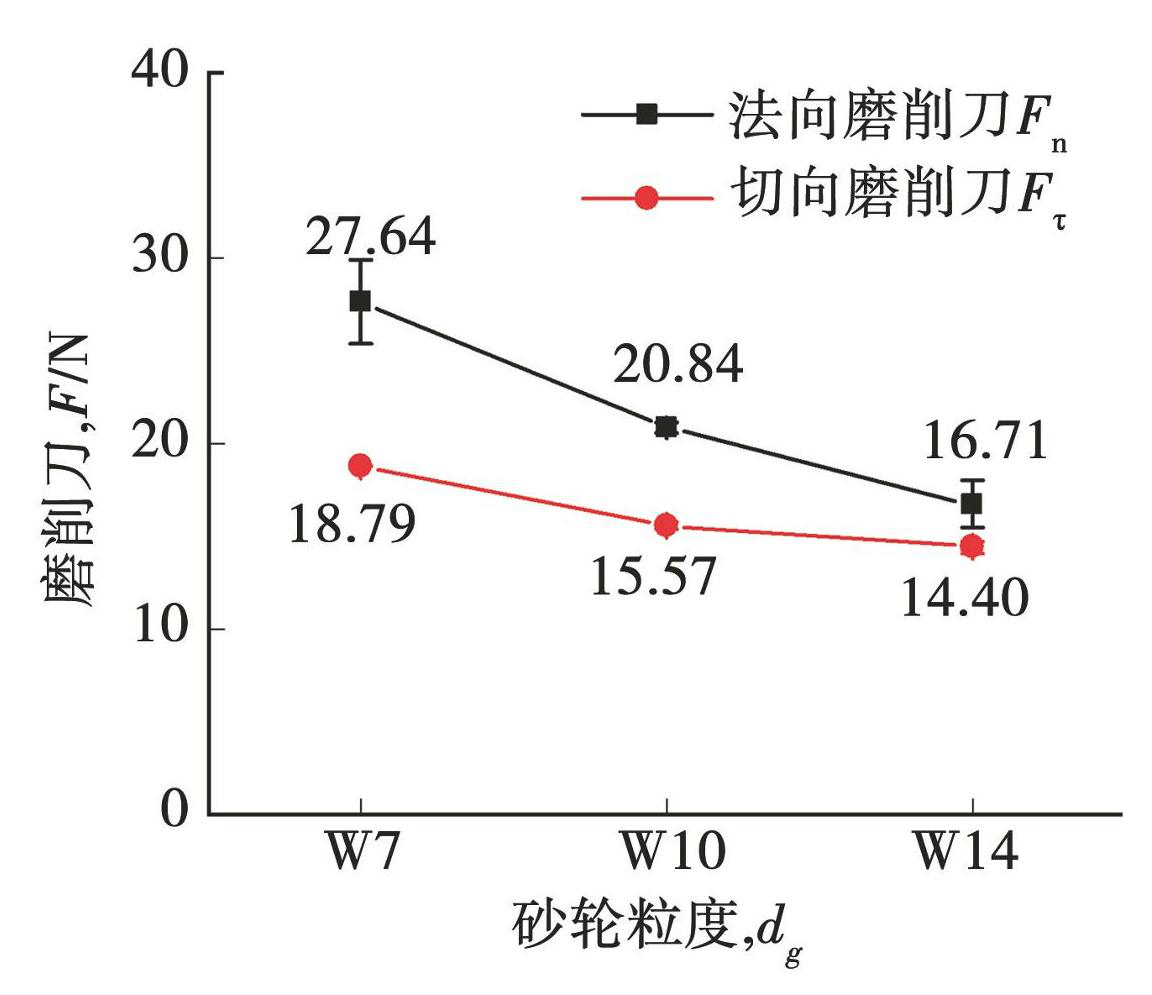
图7砂轮粒度对磨削力的影响
Fig.7Effect of grinding wheel grit size on grinding force
图8为砂轮线速度对磨削力的影响规律(W7,vf=1.0 mm/min),当线速度由15 m/s提升至40 m/s时,法向磨削力Fn呈上升趋势。砂轮线速度增大缩短了磨粒与工件的接触时间,促使更多磨粒快速从摩擦/耕犁阶段过渡至切削阶段[17],显著增强切削力分量并提升整体法向载荷;同时,高速磨削产生的应变率强化效应可显著提升工件材料的动态屈服强度,依据Johnson-Cook本构模型[18]可知,材料流动应力随应变率上升而增大,此时增强后的材料抗力需要通过增大法向载荷来实现材料的塑性变形与有效去除;此外,高速工况加速了磨粒钝化进程,磨粒有效切削刃顶面积增大导致滑动摩擦占比上升[19],进一步强化法向载荷的累积效应。且在15~25 m/s速度区间,法向力离散度因磨粒切削阶段占比增加而降低,但当速度超过30 m/s后,磨粒动态磨损与高频冲击导致切削状态非均匀性加剧[19],离散度重新呈现上升趋势。结合实验结果可知,在40 m/s线速度范围内,冷却液作用抑制了热软化效应,材料去除过程由应变率强化效应与应变硬化效应共同主导[20],进而使法向磨削力保持持续增长趋势。相较之下,切向磨削力Fτ的小幅度下降主要源于未变形切屑厚度的减小[10],但高速引发的磨粒动态振动导致其波动幅值逐渐增大。
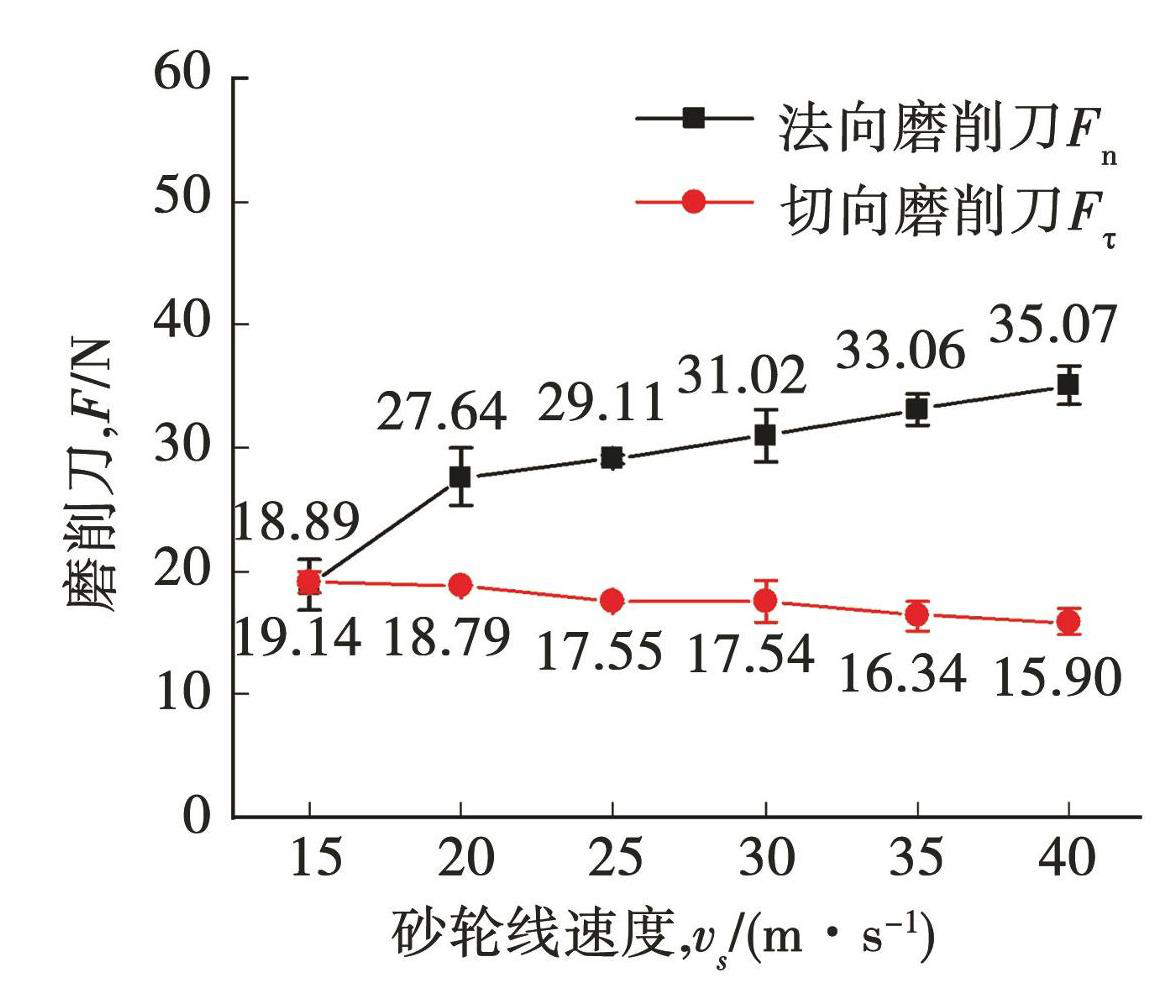
图8砂轮线速度对磨削力的影响
Fig.8Effect of grinding wheel speed on grinding force
图9为进给速度对磨削力的影响规律(W7,vs=20 m/s)。进给速度从0.5 mm/min增加至2.5 mm/min过程中,法向磨削力Fn和切向磨削力Fτ均呈现线性递增趋势,同时二者的离散程度亦逐渐变大。这是由于随着进给速度的增加,单位时间内砂轮磨粒切削材料的实际切削面积增大,刀具未变形切屑厚度增加,单磨粒切削载荷增大,进而导致磨削过程中法向磨削力Fn和切向磨削力Fτ逐渐增大[21]。而磨粒因剧烈摩擦与材料去除导致的磨损速率急剧升高,使得磨粒局部崩刃或钝化现象增多,磨削力瞬时波动加剧,最终导致法向磨削力Fn与切向磨削力Fτ的离散程度逐渐变大。
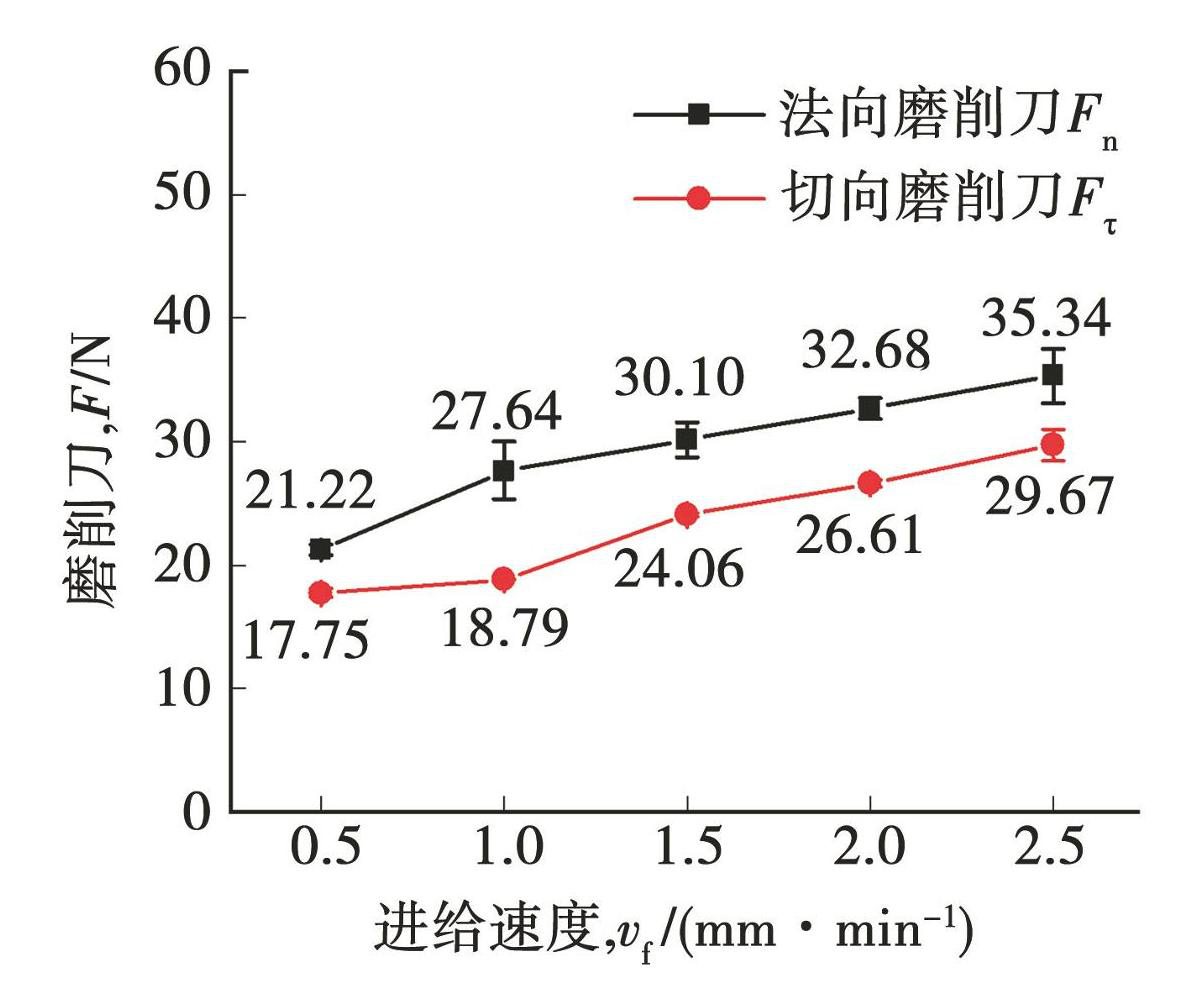
图9进给速度对磨削力的影响
Fig.9Effect of feed rate on grinding force
2.3 工艺参数对表面质量的影响
图10、图11为砂轮粒度对表面粗糙度Sa及表面形貌的影响规律(vs=20 m/s,vf=1.0 mm/min)。当砂轮粒度从W7增加至W14时,刀具表面粗糙度Sa由0.107增至0.143 μm,且数据离散程度显著增强,结合图11中表面形貌可知,材料表面0.2~0.6 μm的凹坑划痕数量明显增多,表明磨粒尺寸的增大导致材料去除方式由沿晶裂纹和穿晶裂纹主导向解理脆性去除主导转变。原因在于粗粒度砂轮中单磨粒切削深度增加,使CBN晶粒所受接触应力超过其解理强度,从而引发解理脆性断裂。随着不同区域材料断裂程度差异扩大,导致表面粗糙度数据波动幅度增大。而W7粒度砂轮因单位面积内参与磨削的磨粒数量增多,划痕间距减小,有效抑制了表面形貌波动,使刀具表面平整度提高,进而降低表面粗糙度。
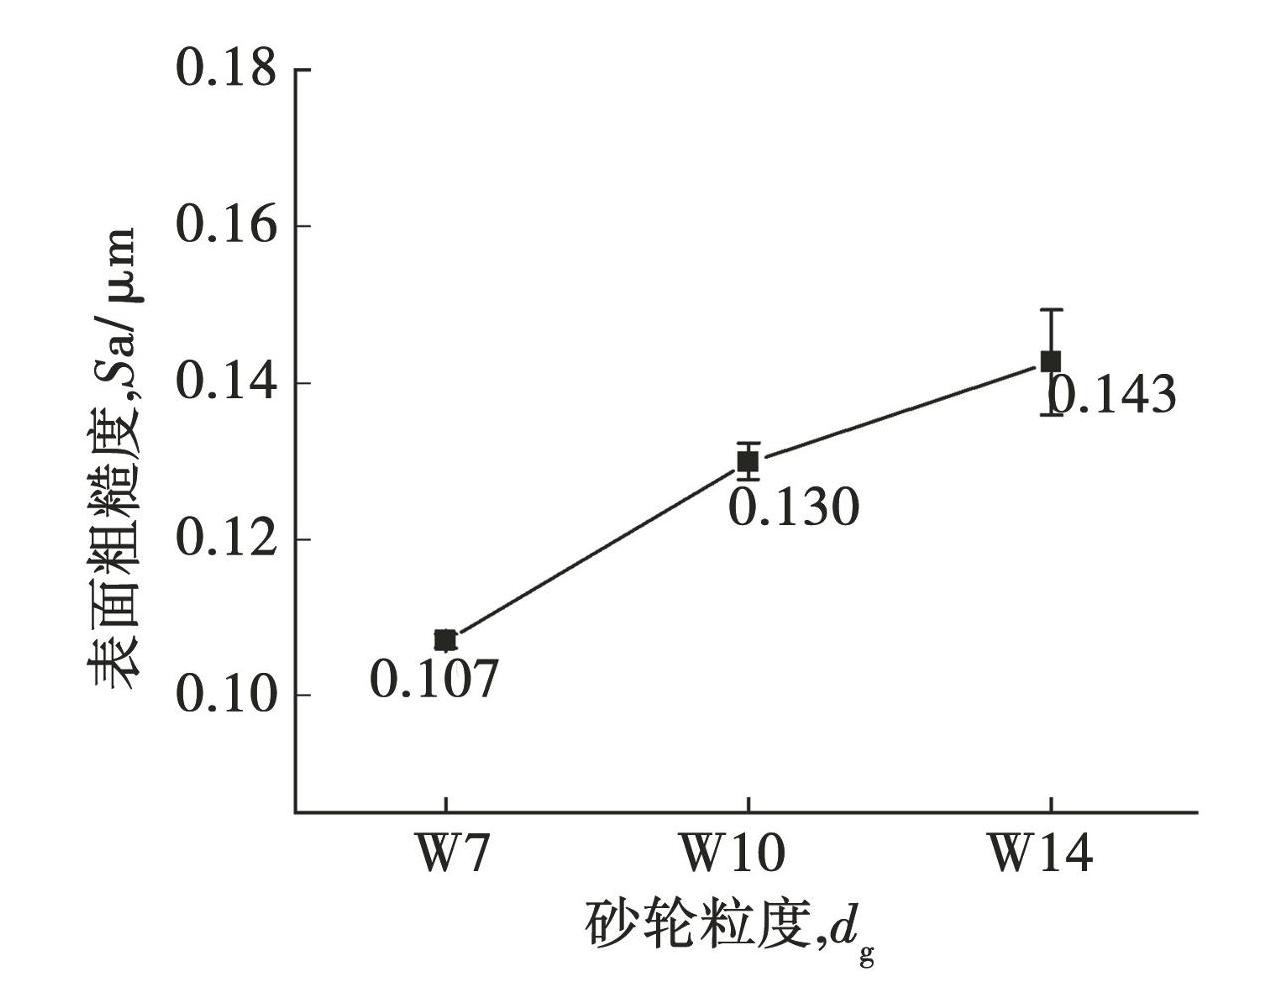
图10砂轮粒度对表面粗糙度的影响
Fig.10Effect of grinding wheel grit size on surface roughness
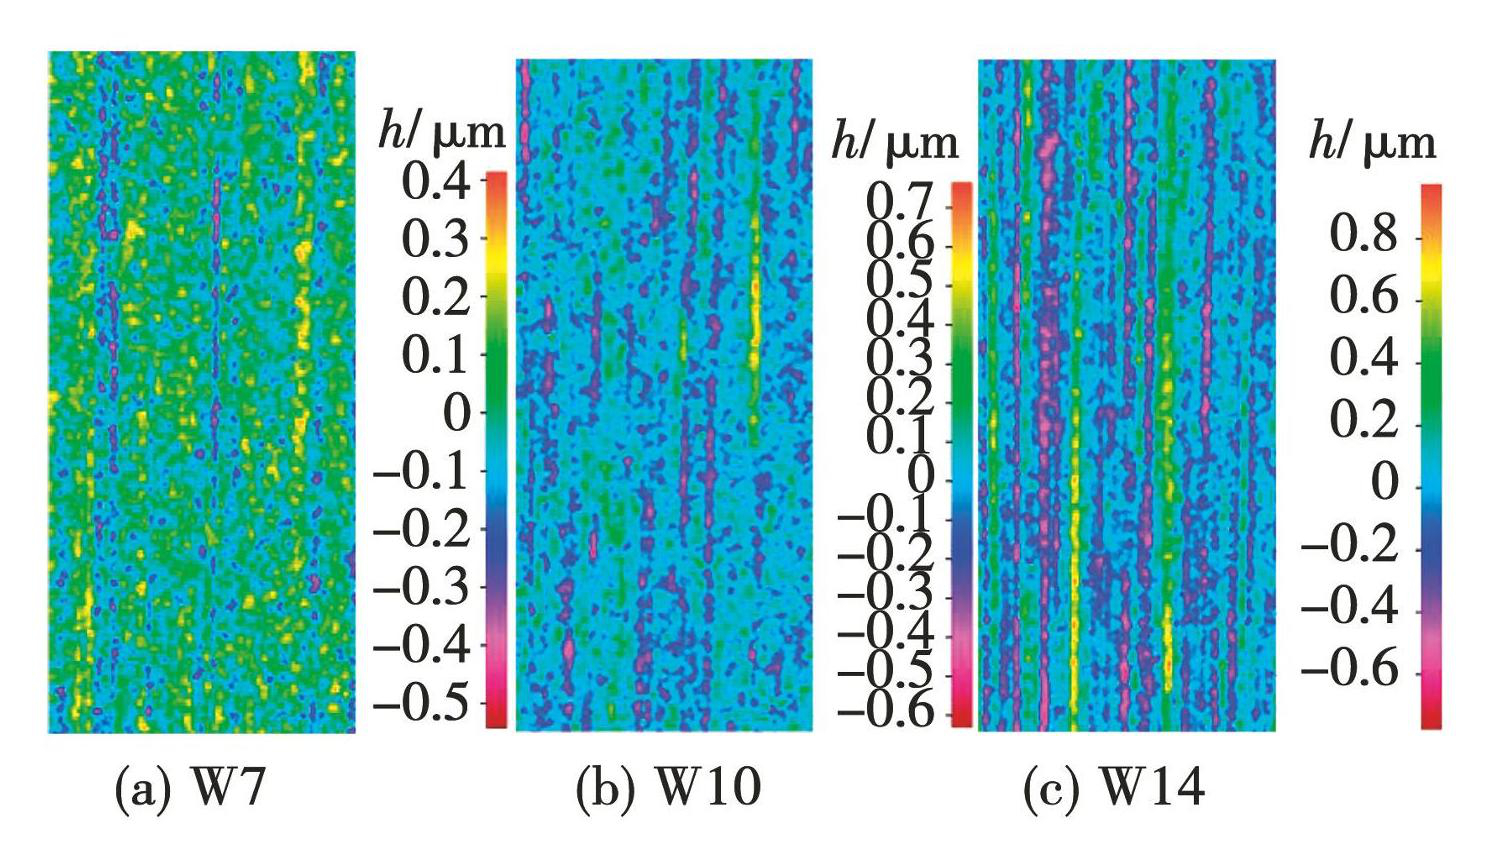
图11砂轮粒度对表面形貌的影响
Fig.11Effect of grinding wheel grit size on surface topography
图12、图13为砂轮线速度对表面粗糙度Sa及表面形貌的影响规律(W7,vf=1.0 mm/min)。当砂轮线速度从15 m/s增长至40 m/s时,刀具表面粗糙度Sa由0.108 μm减至0.092 μm,但数据离散性呈现波动特征,同时材料表面凹坑深度由0.6 μm降低至0.2 μm。图13形貌分析表明,砂轮线速度增大导致材料去除方式由解理脆性去除主导向沿晶裂纹和穿晶裂纹主导转变。其原因在于砂轮线速度的增大,导致单磨粒切削厚度及切削面积减小,CBN晶粒所受接触应力减小,导致脆性断裂占比降低,同时磨粒切削频率的增加,使刀具表面形成更密集的浅层划痕网络,进而降低刀具表面粗糙度,如图13(c)所示。然而高速磨削状态下的磨削力波动加剧了裂纹扩展路径的随机性,导致不同区域材料去除程度的差异化放大,进而引发表面粗糙度离散程度的非稳态波动特征。
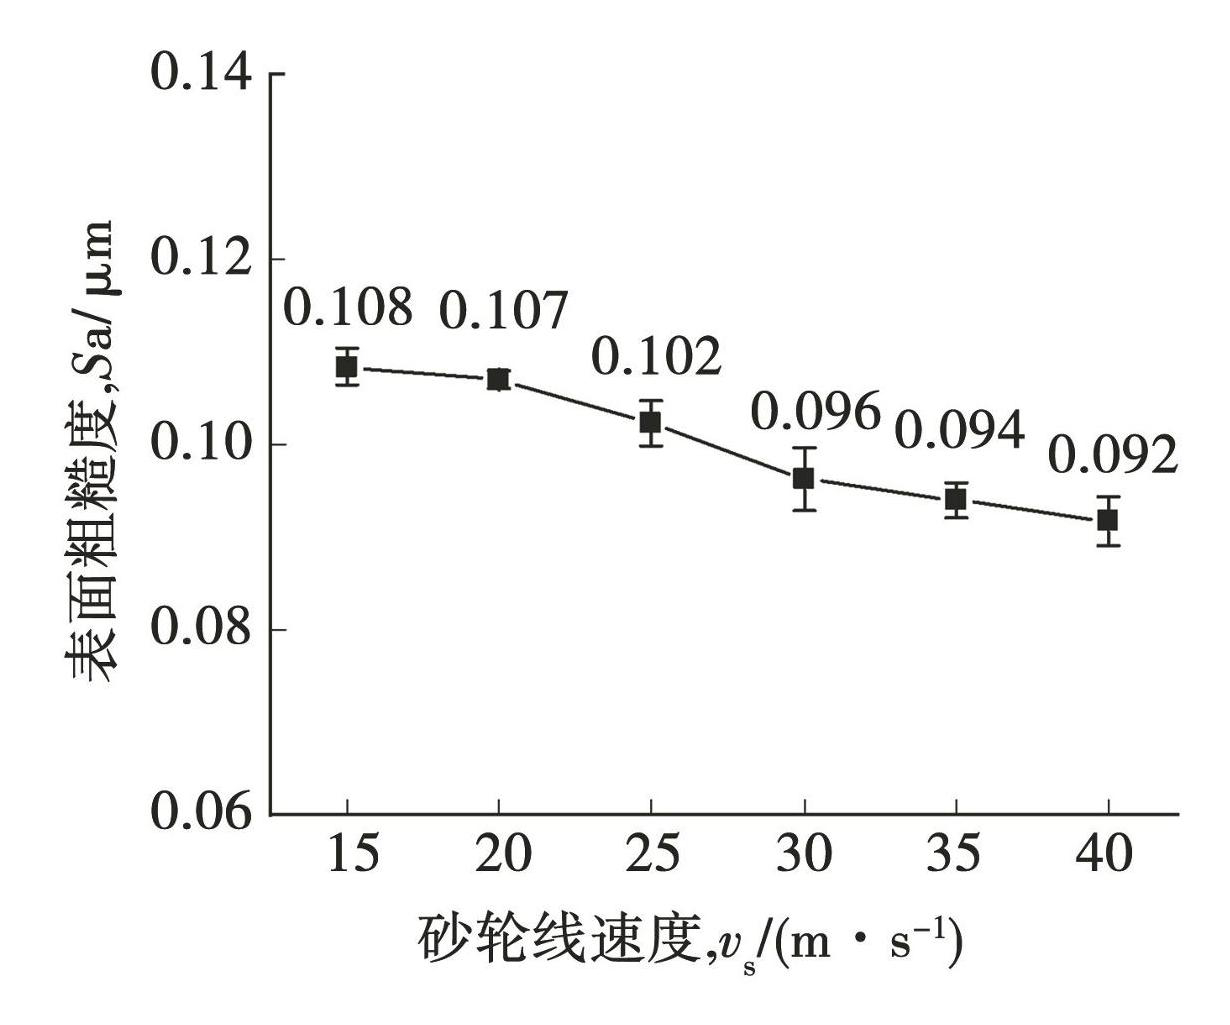
图12砂轮线速度对表面粗糙度的影响
Fig.12Effect of grinding wheel speed on surface roughness
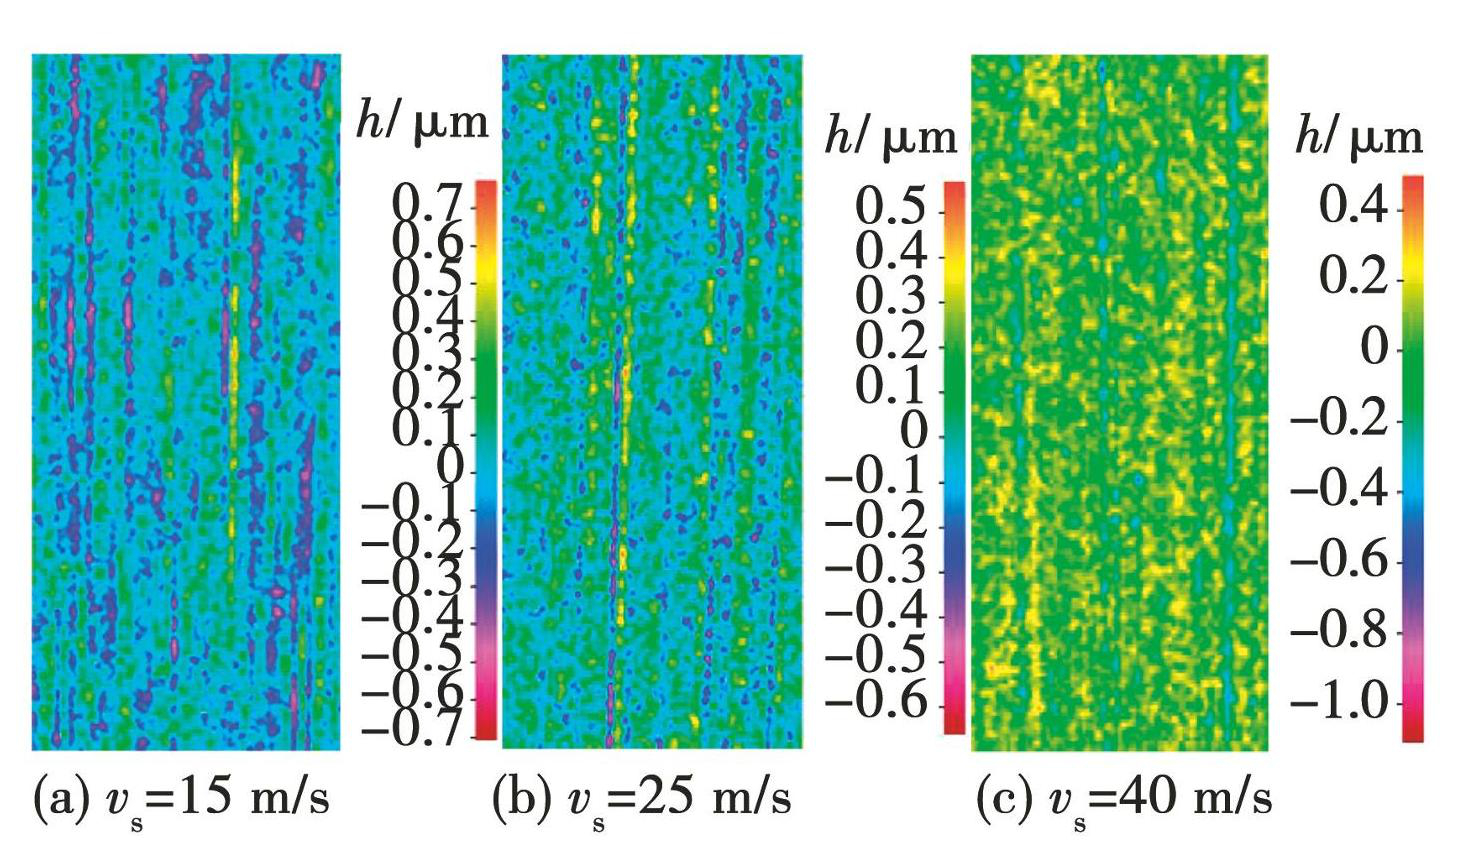
图13砂轮线速度对表面形貌的影响
Fig.13Effect of grinding wheel speed on surface topography
图14、图15为进给速度对表面粗糙度Sa及表面形貌的影响规律(W7,vs=20 m/s)。当进给速度从0.5 mm/min增至2.5 mm/min时,刀具表面粗糙度Sa及其离散程度均呈先减小后增大趋势,图15可清晰展示表面形貌变化趋势。根据解理断裂[7]的临界应力公式
(3)
式中:σc为解理断裂的临界应力;E为材料的弹性模量;γ为材料的表面能;a为裂纹半长。当应力达到σc时材料将发生脆性解理断裂。
通过材料单位体积的应变能
(4)
可推导出脆性断裂对应的能量密度阈值uc为
(5)
再结合磨削能量密度[7]公式
(6)
可知进给速度增大将导致磨削能量密度上升。图15表面形貌分析表明:当vf=1.0 mm/min时,材料以塑性变形为主,即能量密度Ed小于能量密度阈值uc,表面粗糙度及其离散程度均处于最低水平;而vf=0.5 mm/min时,表面粗糙度较高,可能原因在于磨削时间延长引发的局部应力集中导致脆性断裂随机萌生,造成表面质量波动加剧;当vf超过1.0 mm/min时,能量密度Ed超过阈值uc,表面脆性断裂加剧,如图15(c)所示,表面出现大尺寸裂纹,粗糙度值及其离散程度上升。
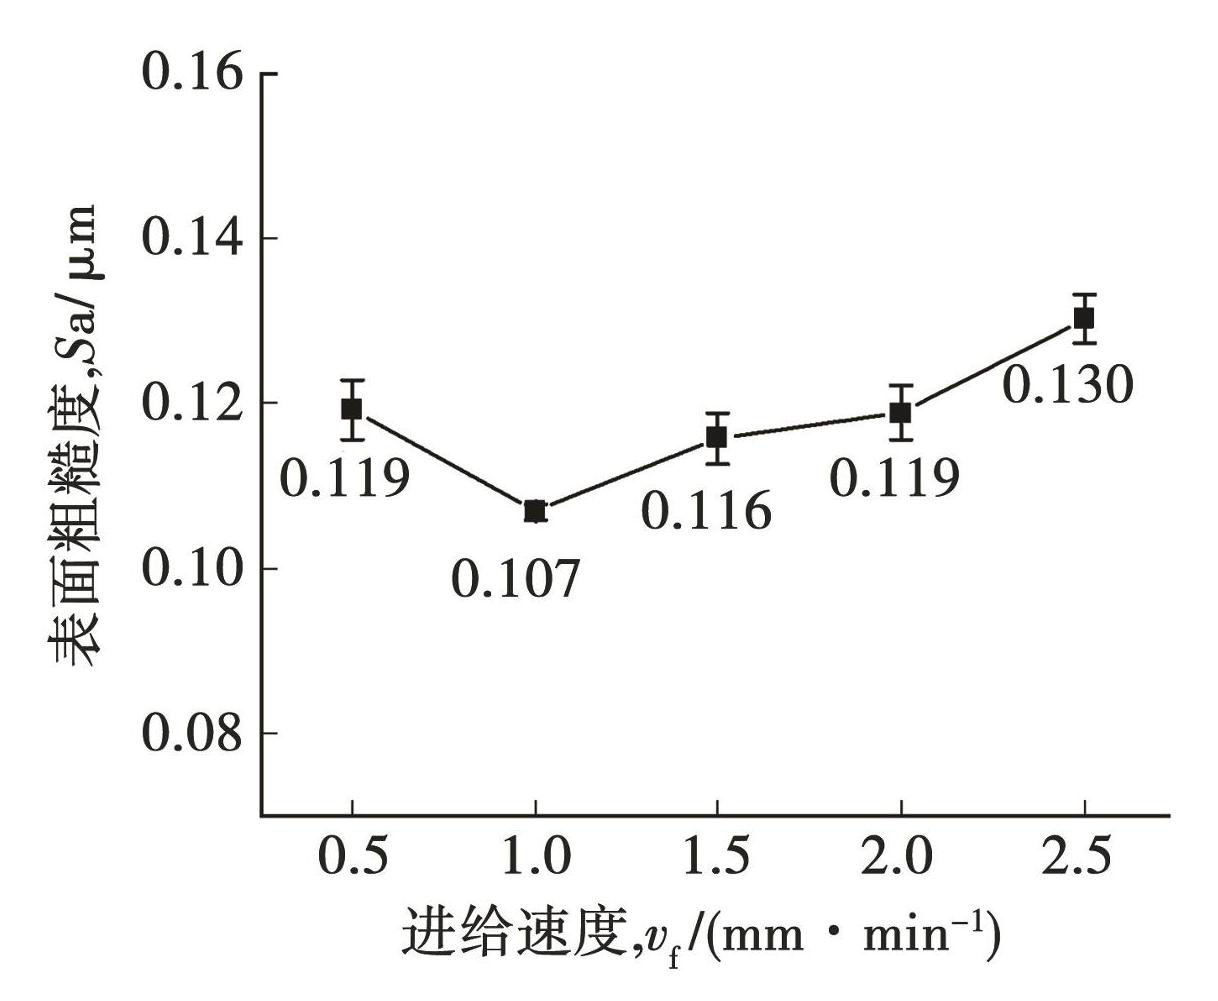
图14进给速度对表面粗糙度的影响
Fig.14Effect of feed rate on surface roughness
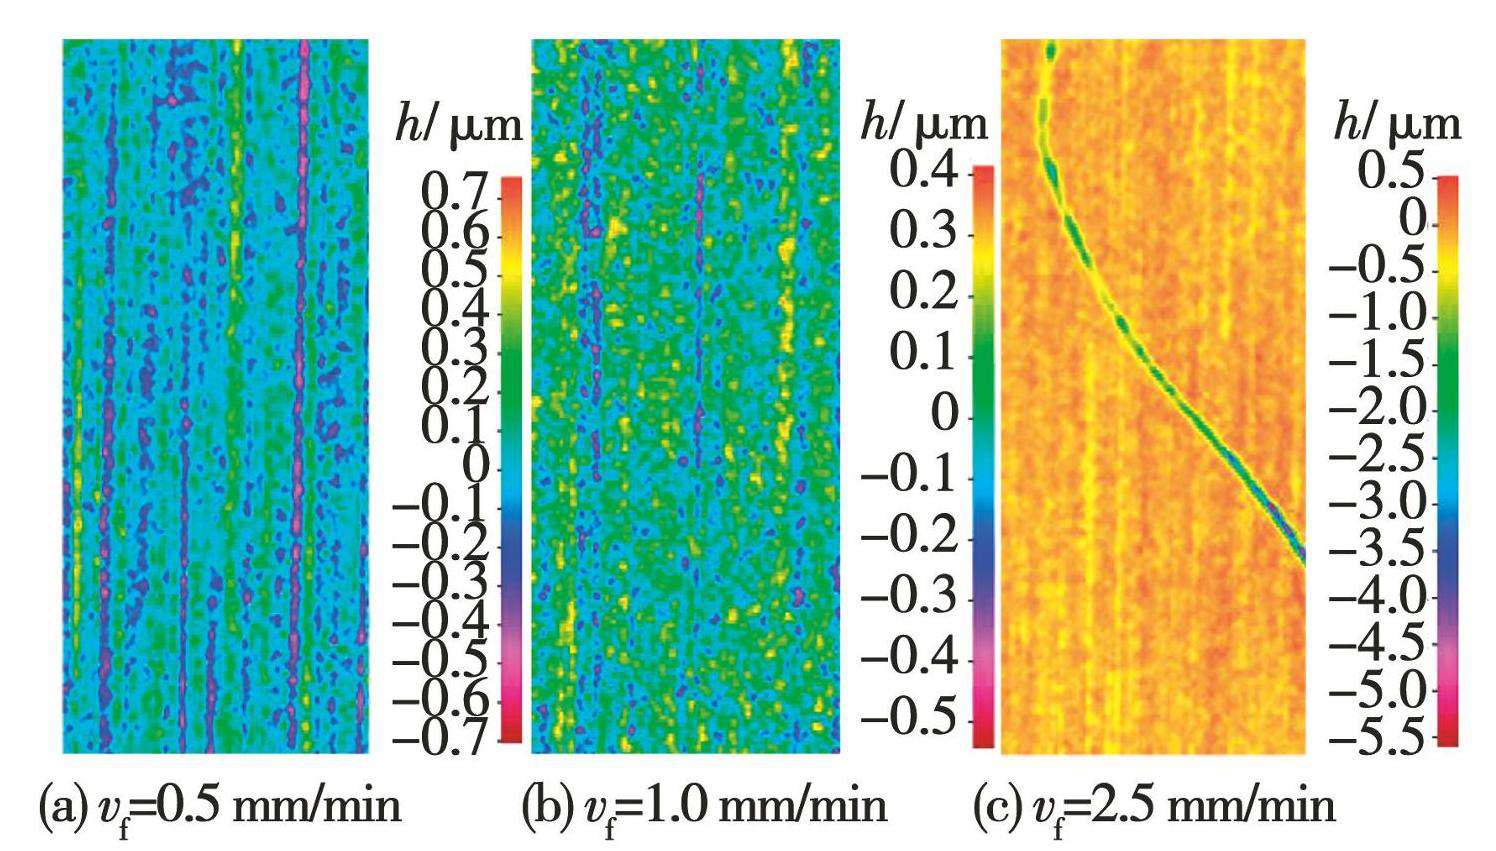
图15进给速度对表面形貌的影响
Fig.15Effect of feed rate on surface topography
2.4 工艺参数对刃口缺陷度的影响
图16为砂轮粒度对刃口缺陷度Rk的影响规律(vs=20 m/s,vf=1.0 mm/min)。结果表明,当砂轮粒度从W7增加至W14时,刃口缺陷度Rk由9.87 μm显著增至19.71 μm,且数据离散程度逐渐增加。该现象与材料去除过程中沿晶裂纹和穿晶裂纹的动态扩展过程密切相关,即随着砂轮粒度增大,单磨粒切削深度hmax增加,其理论模型[22]可表述为
(7)
式中:dg为磨粒粒径;ap为磨削深度;de为砂轮有效直径。模型表明,砂轮粒度增大显著提升了hmax值,导致磨粒与工件的接触应力增强。当接触应力超过材料解理强度时,将促使裂纹由亚表面向刃口边缘扩展,致使脆性剥落发生频率及尺寸的差异增大,这与实验中W14砂轮对应的Rk值形成机理一致。而W7砂轮因磨粒粒径较小,切削深度降低,裂纹扩展被限制在亚表面层,有效抑制了材料的大规模脆性剥落,从而获得较小刃口缺陷度及数据波动。
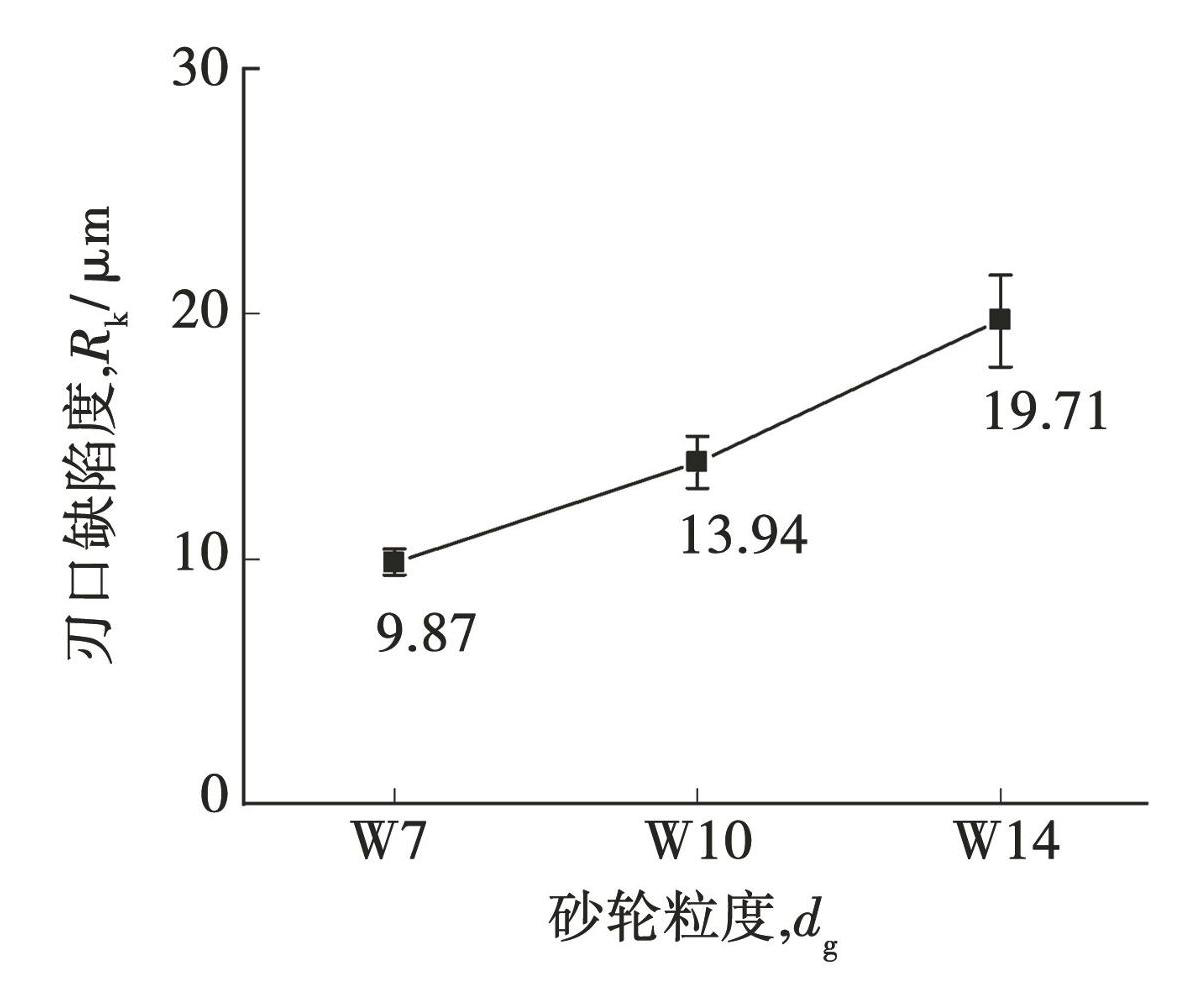
图16砂轮粒度对刃口缺陷度的影响
Fig.16Effect of grinding wheel grit size on edge chipping
图17为砂轮线速度对刃口缺陷度Rk的影响规律(W7,vf=1.0 mm/min)。随着砂轮线速度的增加,刃口缺陷度Rk在砂轮线速度15~25 m/s的范围内由10.86 μm小幅度下降至9.24 μm,刃口缺陷度稳定性逐渐提升。这是由于低速阶段砂轮磨粒切削厚度较大,磨粒对材料表面的冲击力较大,导致PCBN材料表面形成微裂纹增多,造成刃口缺陷度和数据离散度偏高。当砂轮线速度提升至25 m/s时,砂轮磨粒切削厚度降低,单磨粒对材料表面冲击力降低,使材料表面微裂纹减少,进而降低刃口缺陷度和数据离散程度。当砂轮线速度大于25 m/s时,刃口缺陷度显著增至33.5 μm,且离散程度快速上升。原因在于砂轮线速度的增加导致单位时间内冲击次数大幅增加,使纵向裂纹在循环载荷条件下加速交汇,最终诱发晶粒内部破碎,宏观表现为刃口缺陷度均值及离散程度的同步上升。
图18为进给速度对刃口缺陷度Rk的影响规律(W7,vs=20 m/s)。当进给速度由0.5 mm/min增至1.0 mm/min时,刀具刃口缺陷度Rk小幅度降低由10.86 μm下降至9.87 μm,且数据离散程度同步降低。这是由于材料去除率增加缩短了磨粒与工件的接触时间,导致应力加载集中速率降低,裂纹扩展减小,且根据图15表面形貌可知,该阶段材料以塑性去除为主,磨削过程稳定性提升,从而降低了刃口缺陷度和离散程度。当进给速度由1.0 mm/min增至2.5 mm/min时,刀具刃口缺陷度快速升至24.71 μm,且离散程度急剧增大。这是由于进给速度的增大,磨削能量密度突破材料阈值,导致材料去除方式以解理脆性去除为主导,同时法向磨削力的剧烈波动导致横向和纵向裂纹扩展深度难以控制,致使刃口缺陷度陡增及其离散程度急剧增大。
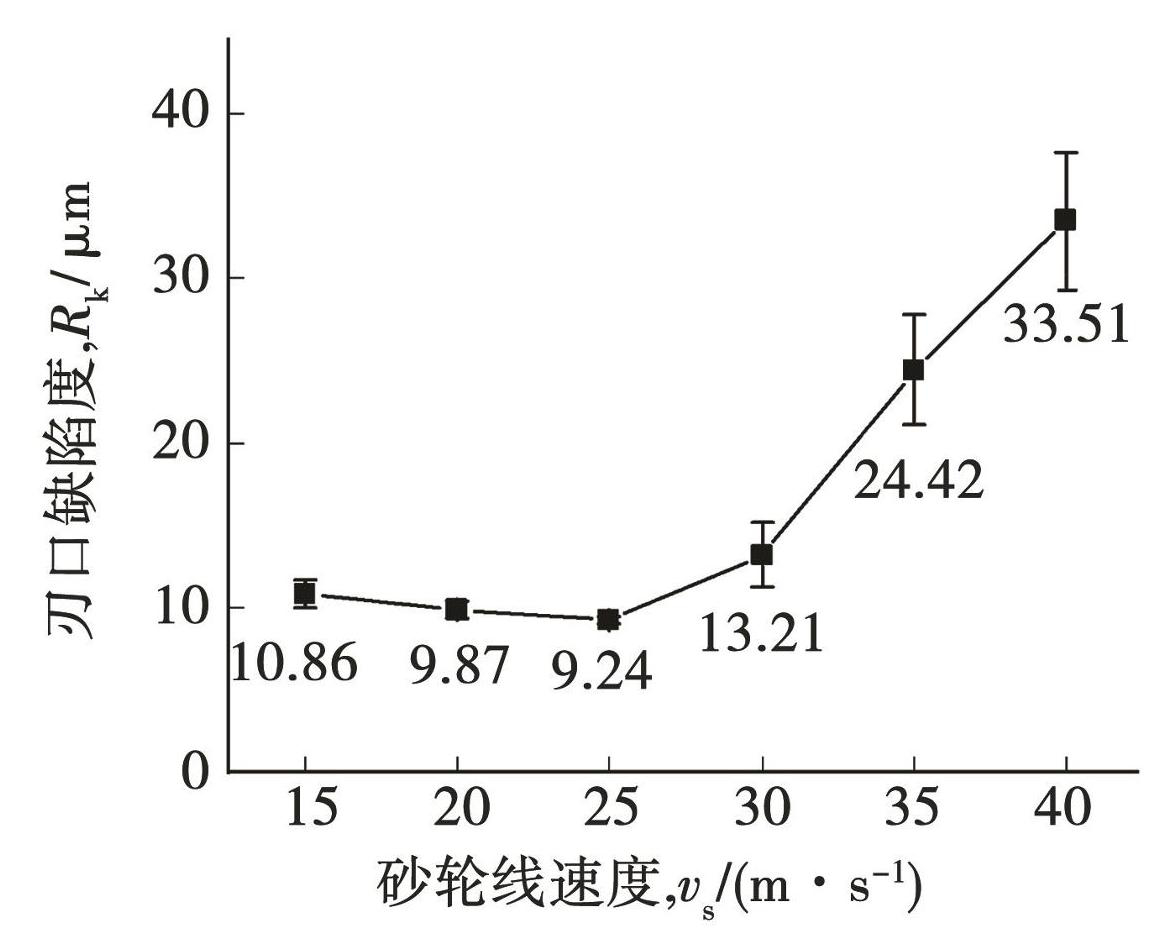
图17砂轮线速度对刃口缺陷度的影响
Fig.17Effect of grinding wheel speed on edge chipping
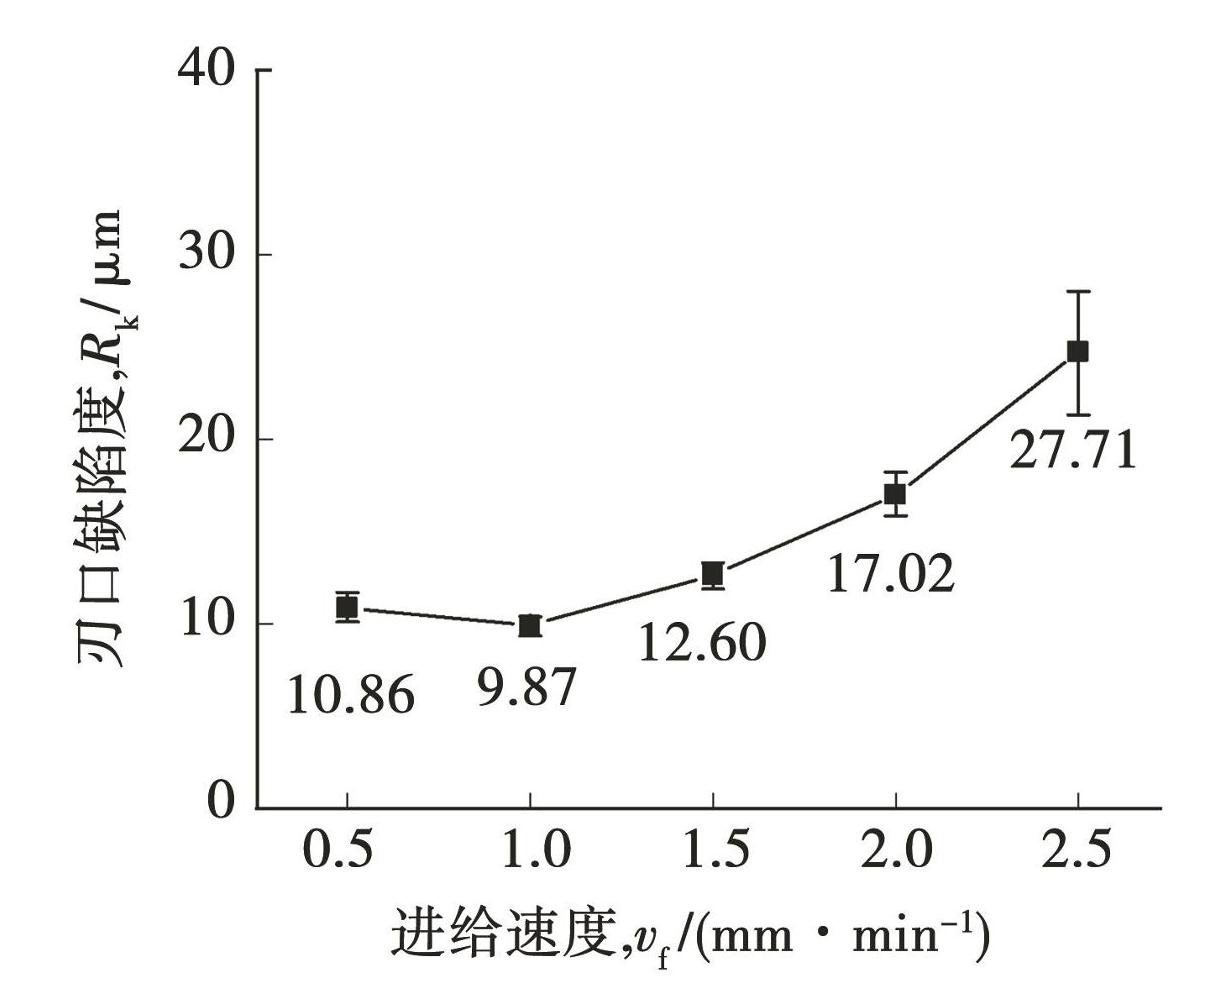
图18进给速度对刃口缺陷度的影响
Fig.18Effect of feed rate on edge chipping
3 结论
1)在PCBN刀具周边磨削过程中,刀具表面及刃口的主要损伤形式包括冲击脆性去除、解理脆性去除、沿晶裂纹、穿晶裂纹和刻划作用。
2)随着砂轮粒度从 W7 增加至 W14,法向磨削力 Fn 和切向磨削力 Fτ 都呈下降趋势; 随着砂轮线速度的增大,法向磨削力 Fn 持续增大,切向磨削力 F 呈小幅度下降趋势; 随着进给速度的增大,法向磨削力 Fn 和切向磨削力 Fτ 均呈现上升趋势。
3)随着砂轮粒度的减小和砂轮线速度的增大,刀具表面粗糙度逐渐降低,而随着进给速度的增大,刀具表面粗糙度呈先减小后增大的趋势,且在进给速度为2.5 mm/min的磨削条件下,刀具表面出现了脆性断裂现象。
4)随着砂轮粒度的减小,刃口缺陷度呈现减小的趋势;而随着砂轮线速度和进给速度的增大,刃口缺陷度都呈现先减小后增大的趋势,其中砂轮粒度对刃口缺陷度影响最为明显,且实验表明在W7、vs=25 m/s、vf=1.0 mm/min的磨削条件下刃口缺陷度为最小值9.24 μm。
5)基于本研究探究的单因素影响规律,未来可通过正交试验构建工艺参数交互作用图谱,进一步提升PCBN刀具磨削工艺的多目标优化效率。
