摘要
采用双束电镜探索了聚焦离子束(FIB)在电子背散射衍射(EBSD)样品抛光中的应用效果,通过EBSD分析了FIB加工对不同材料表面质量及EBSD表征性能的影响。实验中使用大电流镓离子束对铝、锡、硅及Ni3Sn等材料进行抛光处理,重点研究了扫描步长百分比、离子束能量等工艺参数对材料表面质量的影响规律。结果表明,使用大电流镓离子束,优化扫描步长百分比(5%)后,可短时完成0.5 mm×0.5 mm区域的高效抛光,且表面质量满足EBSD测试要求。对于铝、锡等材料,FIB抛光能有效去除机械抛光产生的变形层,显著提升菊池花样质量;而对于硅等材料,FIB加工会引入表面损伤。同时发现,将离子束能量从30 keV降至5 keV,可显著减少Ni3Sn等材料的表面损伤层厚度和空位缺陷数量,从而改善EBSD表征效果。研究证实,通过合理调控离子束参数,FIB技术可实现高效大面积加工与精细表面质量修复的平衡,为材料微观结构分析提供重要的技术支持。该研究对FIB工艺参数的优化及其在EBSD样品制备中的应用具有重要的指导意义。
关键词
Abstract
This study explored the application of focused ion beam (FIB) milling for electron backscatter diffraction (EBSD) sample surface finishing using a FIB-SEM dual-beam microscope platform. The effects of FIB processing on the surface quality and EBSD characterization were investigated for various materials. High-current gallium ion beam milling was used to polish aluminum, tin, silicon, and Ni3Sn. The influence of process parameters, such as beam overlap and ion beam energy, on surface quality was examined. Results show that high-current gallium ion beam milling with an optimized beam overlap (5%) enables rapid polishing of a 0.5 mm×0.5 mm area, achieving a surface quality suitable for EBSD analysis. For aluminum and tin, FIB polishing effectively removed the deformation layer induced by mechanical polishing, significantly improving the quality of EBSD patterns. However, for silicon, FIB milling introduced surface damage. Reducing the ion beam energy from 30 keV to 5 keV significantly decreased the thickness of the damaged layer and the number of vacancies in materials like Ni3Sn, thereby enhancing the quality of EBSD characterization. This study demonstrates that by carefully controlling ion beam parameters, FIB milling can achieve a balance between efficient large-area processing and precise surface quality refinement, providing crucial technical support for microstructural analysis. These findings offer valuable guidance for optimizing FIB process parameters and its application in EBSD sample preparation.
电子背散射衍射(Electron Backscatter Diffraction,EBSD)是一种基于扫描电子显微镜(SEM)的晶体学表征技术,能够直观获取材料微观结构的晶粒取向、晶界分布、相分布及局部应力应变等信息[1-4]。作为一种强大的表征工具,EBSD为研究材料的晶体结构与性能之间的关系提供了重要途径,广泛应用于材料科学与工程领域。
然而,高质量EBSD花样的获取高度依赖于样品制备的质量[1-2]。样品表面必须具备足够的平整度且几乎无塑性变形和损伤层,以确保菊池花样清晰可辨。在EBSD样品制备中,机械抛光和电解抛光是两种常用方法[3],各有特点与不足。机械抛光通过研磨和抛光降低样品表面粗糙度,设备简单但易在样品表面引入机械损伤层和塑性变形,降低菊池花样质量。电解抛光通过电化学反应去除表面材料,能够有效去除机械抛光的损伤层,获得光滑且无变形的表面,但电解抛光对电解液配方和工艺参数高度依赖,不适用于非导电材料,且可能引入化学污染或过抛问题。
先进的样品制备技术,尤其是双束电镜(Focused Ion Beam-Scanning Electron Microscope,FIB-SEM)中的聚焦离子束(Focused Ion Beam,FIB)制备技术,广泛应用于微米和纳米尺度上的样品制备[5-9],因其能够实现精细加工和高质量表面处理,可以提升EBSD样品的质量[10-19]。镓离子源FIB,其典型加速电压范围为2~30 kV,束斑直径可小于10 nm,离子束电流通常在1 pA至100 nA之间。开发更加精准和高效的制备方案,将为EBSD在材料研究中的进一步推广和深入应用奠定基础。
在配备EBSD的双束电镜中,通过FIB直接进行样品加工并开展EBSD分析具有多方面的优势。首先,FIB技术可以实现纳米级精度的样品制备,能够针对目标区域进行精准加工,有效去除机械损伤层和加工作用层,从而确保样品表面具备较好的光滑度和无应力状态,获得清晰的EBSD衍射花样。其次,该方法将样品制备与EBSD分析耦合于同一设备中,省去了样品转移与多步处理的繁琐过程,大幅缩短操作时间并降低加工误差和污染风险。此外,结合双束电镜中的SEM,可以实时监控样品加工过程并根据EBSD需求优化,特别适用于复杂体系样品及定位的制备与表征。
本文旨在通过系统分析不同类型材料的加工案例,深入探讨双束电镜中FIB技术在优化EBSD样品制备过程中的关键作用。重点研究大电流和离子束能量对EBSD的影响。通过实际案例,系统展示双束电镜在提升铝、锡和Ni3Sn等不同材料EBSD样品表面质量的具体应用效果,评估FIB技术在大电流加工、去除机械加工变形层、控制表面损伤等方面的优势与局限性。本研究着重探讨如何通过优化FIB工艺参数来平衡大面积快速加工与精细表面质量控制的关系,旨在为提高EBSD制样效率提供可靠的工艺参考,并展望该技术在复杂材料微观结构研究中的应用前景。
1 实验原理及方法
1.1 实验仪器与样品的放置
本文使用双束电镜的型号为蔡司Crossbeam350,电子束与离子束的夹角为54°,离子束电流的范围为1 pA~100 nA,马达台的倾斜角度为-4°~70°。EBSD使用牛津仪器的C-nano系统,采用CMOS相机。
在常规的截面加工中,FIB加工通常需要保持样品表面与离子束垂直,以确保加工的高精度。然而,对于EBSD样品制备,为尽量避免垂直入射离子束造成的表面损伤和离子植入,FIB加工应采用掠入射方式[10-19]。图1示意了FIB样品加工与EBSD表征时样品的具体放置方式。由于加工和表征中样品角度变化较大,常规样品台无法满足需求,因此样品需置于一个倾斜角度为45°的预倾台上。在进行FIB加工时(图1(a)),样品台倾斜一定角度,使得入射离子束与样品表面法线形成约85°夹角[12-13],适配掠入射加工工艺。加工完成后,样品被旋转180°并进一步倾斜,使加工表面与电子束之间形成70°夹角,便于进行EBSD分析(图1(b))。
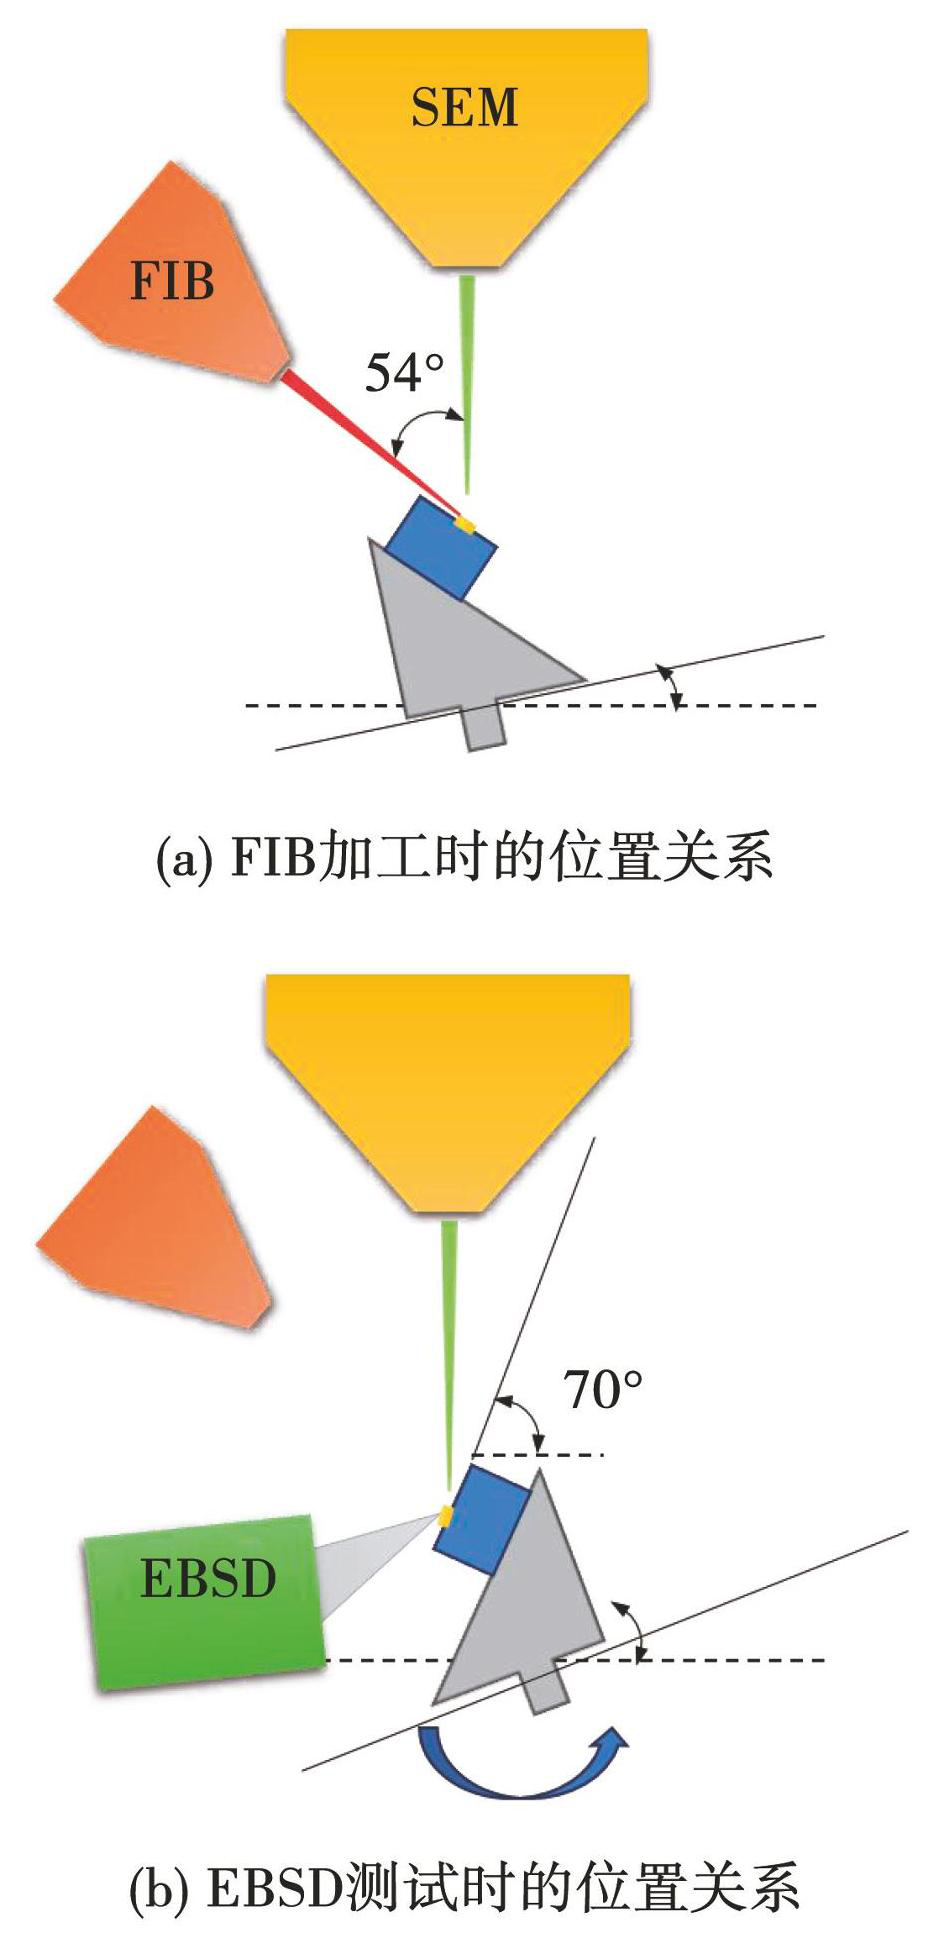
图1加工和表征时的样品放置位置
Fig.1Sample placement position during processing and characterization: (a) positional relationship during FIB processing; (b) positional relationship during EBSD testing
1.2 样品制备与实验条件
本文使用了3种样品:锡焊点、铝硅锡焊点和镍锡焊接界面。具体的制备信息详见表1。所有样品均经过砂纸打磨和机械抛光处理至镜面光滑。样品1为锡焊点,用于连接电气元件与铜线路。由于焊点较小,该样品需先进行镶嵌处理,再进行砂纸打磨和机械抛光。为减轻荷电现象带来的影响,样品表面镀了一层厚度为5 nm的铂膜。样品2应用于半导体器件的封装和互连工艺,为铝线焊接在硅块上的结构,其中硅的下方覆盖有一层锡。由于尺寸较小,样品2同样需要镶嵌处理。针对样品2,重点比较机械抛光与FIB加工在EBSD表征中的效果。因此,较之其他样品,样品2的机械抛光工艺更加精细,并在最终抛光阶段使用胶体二氧化硅悬浮液。该悬浮液能够有效去除机械研磨引入的大部分变形层。此外,由于镶嵌树脂不具备导电性,为避免机械抛光区域衍射花样质量下降,表面不镀膜而是将导电胶带粘接到铝线,以减轻荷电干扰。样品3为镍与锡的焊接界面,该界面在不同温度下会发生扩散反应,形成多种相结构,从而显著影响焊接界面的电输运性能,它尺寸为厘米级,所以不需要镶嵌。
表1样品和制备信息
Table1Sample and preparation information
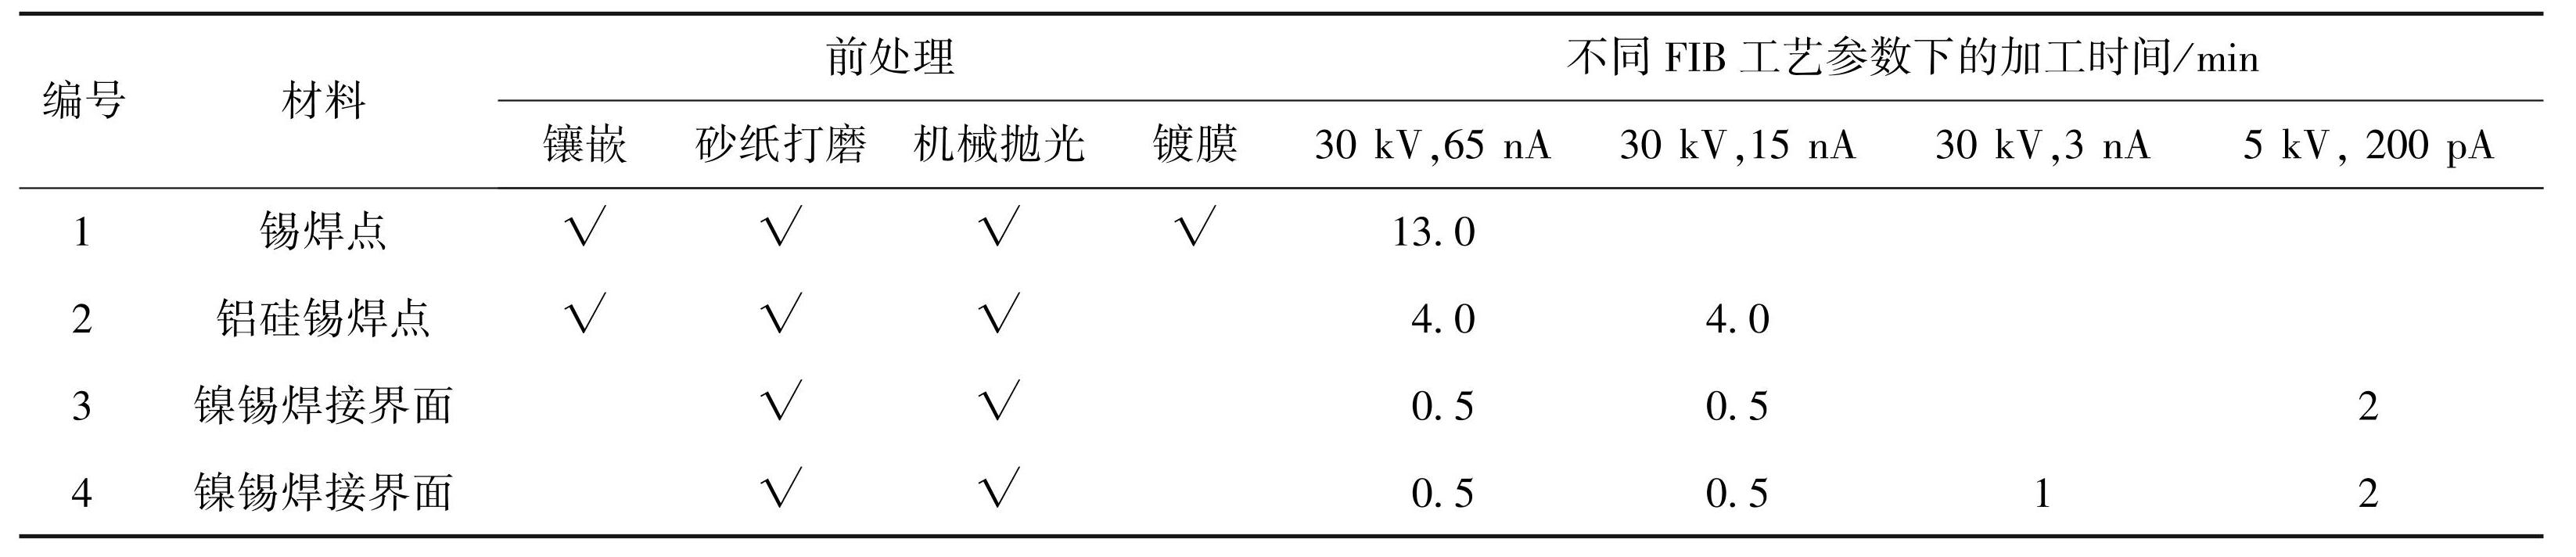
机械抛光完成后的样品被放入电镜,并根据加工需求进行旋转和倾斜,具体放置方式如图1(a)所示。在初步铣削阶段,所有样品均采用30 kV的加速电压和65 nA的离子束电流,对样品表面进行加工,以快速去除表面的变形层。针对样品1,由于需要进行大面积加工且注重加工效率,因此全程使用65 nA的电流。加工区域为0.5 mm×0.5 mm,扫描步长百分比设定为5%,剂量因子为2,离子束加工时间为13 min。对于其他样品,初步铣削后进一步采用较低电流进行精细加工。例如,样品2在初步加工后使用15 nA的电流进行抛光,扫描步长百分比为5%,剂量因子为0.5,加工区域为0.3 mm×0.3 mm,离子束加工总时间为10 min。样品3同样在初步加工后使用15 nA的电流进行抛光,扫描步长百分比为5%,剂量因子为2,加工面积为0.05 mm×0.05 mm。随后,为去除表面损伤层,样品3进一步采用5 kV的低电压进行加工,扫描步长百分比为5%,剂量因子为0.1,离子束加工总时间为10 min(含电压切换、重新定位和图像调节)。样品4条件基本与样品3相同,仅在15 nA和65 nA已加工区域边缘额外使用3 nA电流,加工0.01 mm宽度的区域,以考察不同电流的加工效果。
扣除开启离子源、图像调节、角度旋转和参数调整等前期步骤,考虑电流切换、重新定位等中间过程的时间,4个样品的平均FIB加工时间为11 min。
1.3 EBSD表征
FIB加工完成后,样品经过旋转和倾斜调整后可以直接进行EBSD表征,具体放置方式如图1(b)所示。在EBSD测试过程中,电子束的加速电压设定为20 kV,束流为9.8 nA(通过法拉第杯测量),工作距离为12 mm。菊池花样的曝光时间统一为2.56 ms,扫描步进依据晶粒大小进行设置。样品4分别在离子束5 kV加速电压处理前后进行了EBSD表征,以综合评估离子束加工参数的影响。
2 结果与讨论
2.1 大电流加工的快速去除效果
图2展示了样品1经FIB加工后的扫描电镜图像及EBSD表征结果。锡焊点经镶嵌后整体不导电,为了消除荷电,传统方法是进行镀膜,但镀膜往往会降低衍射花样质量,而FIB则可以将测试表面局部的膜层精准去除。从图2(a)的扫描电镜图像可以看出,测试表面的镀膜层已被完全去除,表面平整、光滑,同时微小的第二相颗粒也清晰可见。图2(b)的带衬度图(Band Contrast Map,反映菊池花样的质量)和图2(c)的取向图进一步表明,样品的EBSD表征效果非常理想。
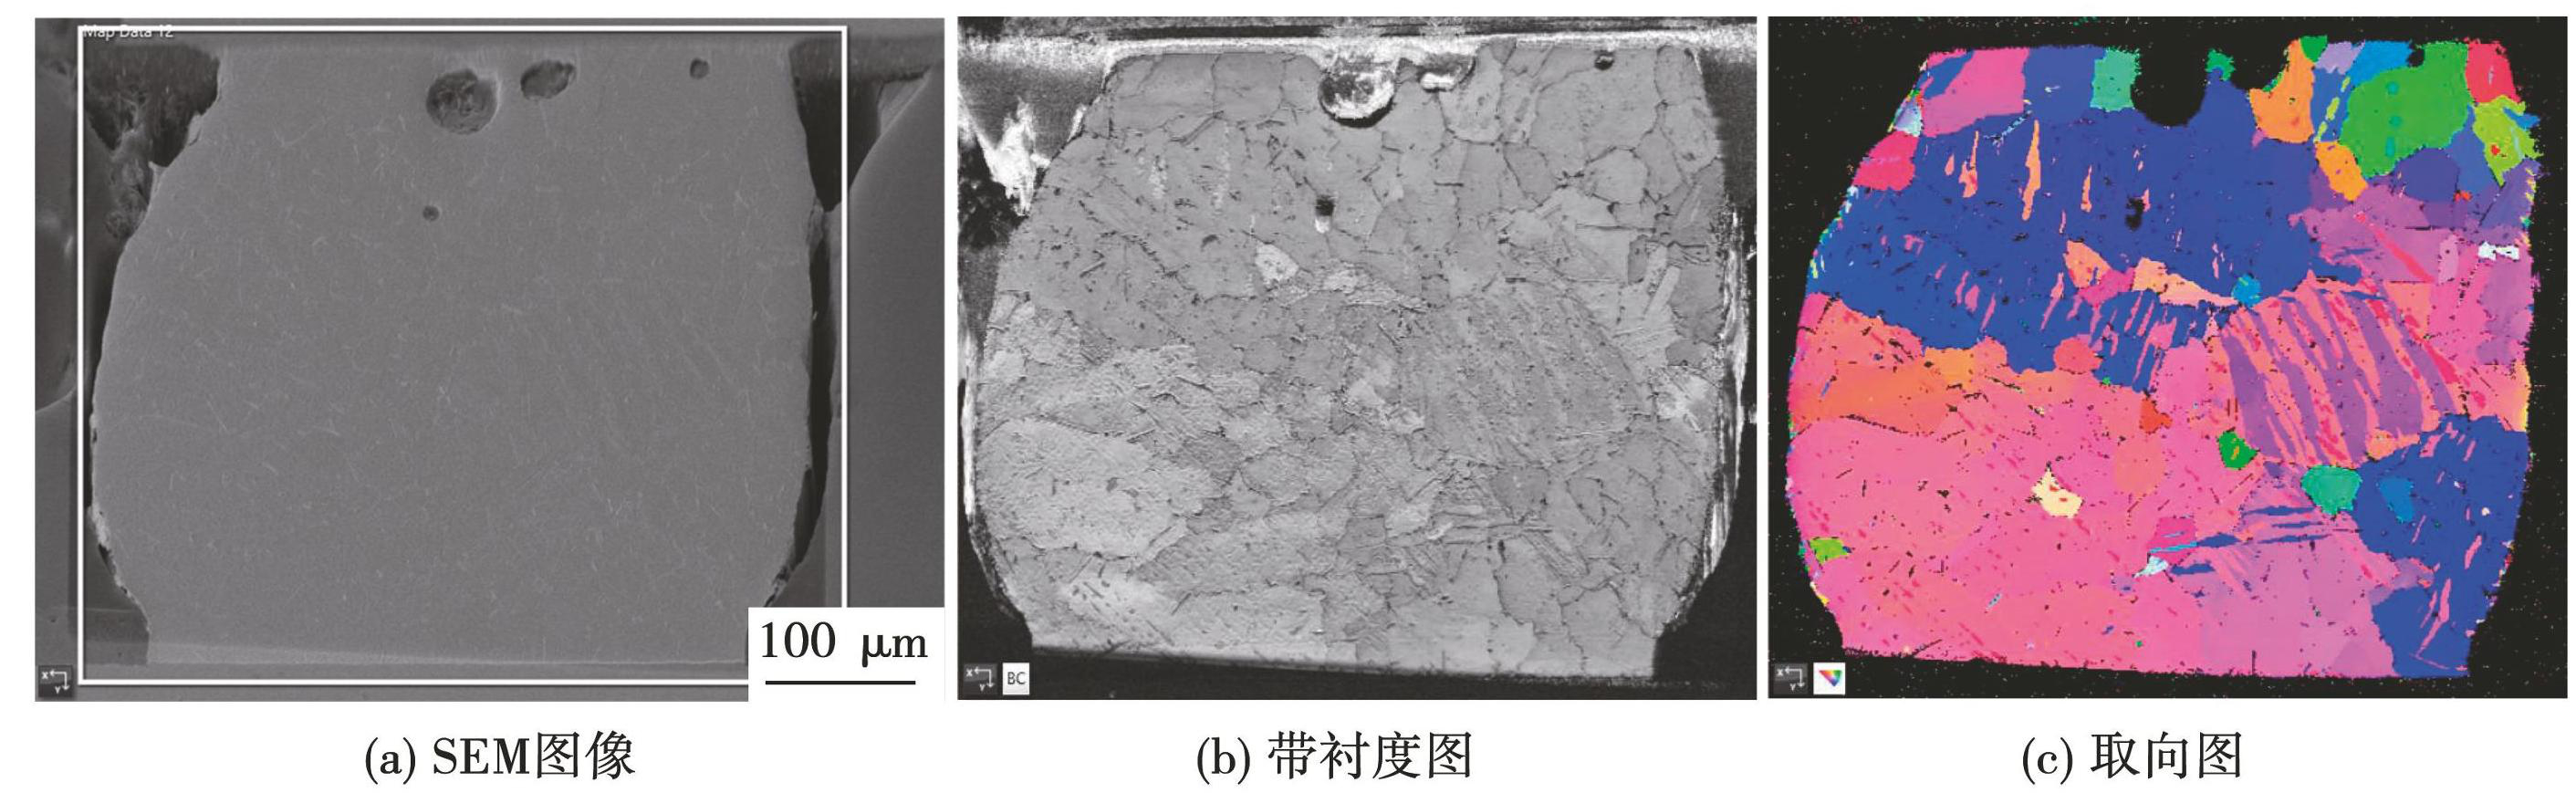
图2锡焊点FIB加工后的表征效果
Fig.2Characterization results of tin solder joint after FIB processing: (a) SEM image; (b) band contrast map; (c) orientation map
通常,使用镓源FIB在加工100 μm以上尺度的区域时,因效率较低而被认为效率和效益不高[6,8]。多数情况下,需要先使用大束流进行快速加工以提高效率,再减小束流以提升加工精度,这使得大面积加工非常耗时。然而,在本实验中,仅使用65 nA的电流对0.5 mm×0.5 mm的区域进行加工,耗时仅13 min就成功完成了抛光并满足了EBSD测试的需求。这一结果表明,通过合理优化工艺参数,镓源FIB在大面积样品加工中有巨大的应用潜力。
FIB使用大电流加工具有加工效率高、适合粗加工等优点,可以迅速去除大量材料,显著缩短加工时间。但也存在加工精度差,不适合对表面精度要求高的应用等缺点。因此,大电流加工通常用于初步去除材料,再切换到低电流进行精细加工,以满足精度需求。对于截面加工,这一模式基本成立。然而, FIB的表面抛光更注重表面质量而非形状精度。在这种情况下,通过合理的参数控制(比如控制束斑重叠),大电流加工同样可以用于快速的表面材料去除和抛光,从而兼顾效率与表面质量的要求。
在FIB加工中,束斑重叠率(Overlap,OL)[8]和扫描步长百分比(Spacing)[9]用于描述相邻束斑的关系。如图3(a)所示,OL指束斑的重叠程度;而Spacing则定义为扫描步进(束斑间距,S)与束斑直径(D)的比值,即扫描步长百分比=扫描步进/束斑直径。当扫描步长百分比为100%时,表示相邻束斑正好相邻无重叠。在FIB加工中,为了获得平滑的表面,加工图形上的离子剂量分布必须保持均匀和平滑。适当的束斑重叠率或小的扫描步长百分比能有效减少离子剂量的不均匀性,从而提高表面质量。若相邻束斑间距过大,则加工区域内剂量分布不均,出现加工纹理或表面不平滑的问题。
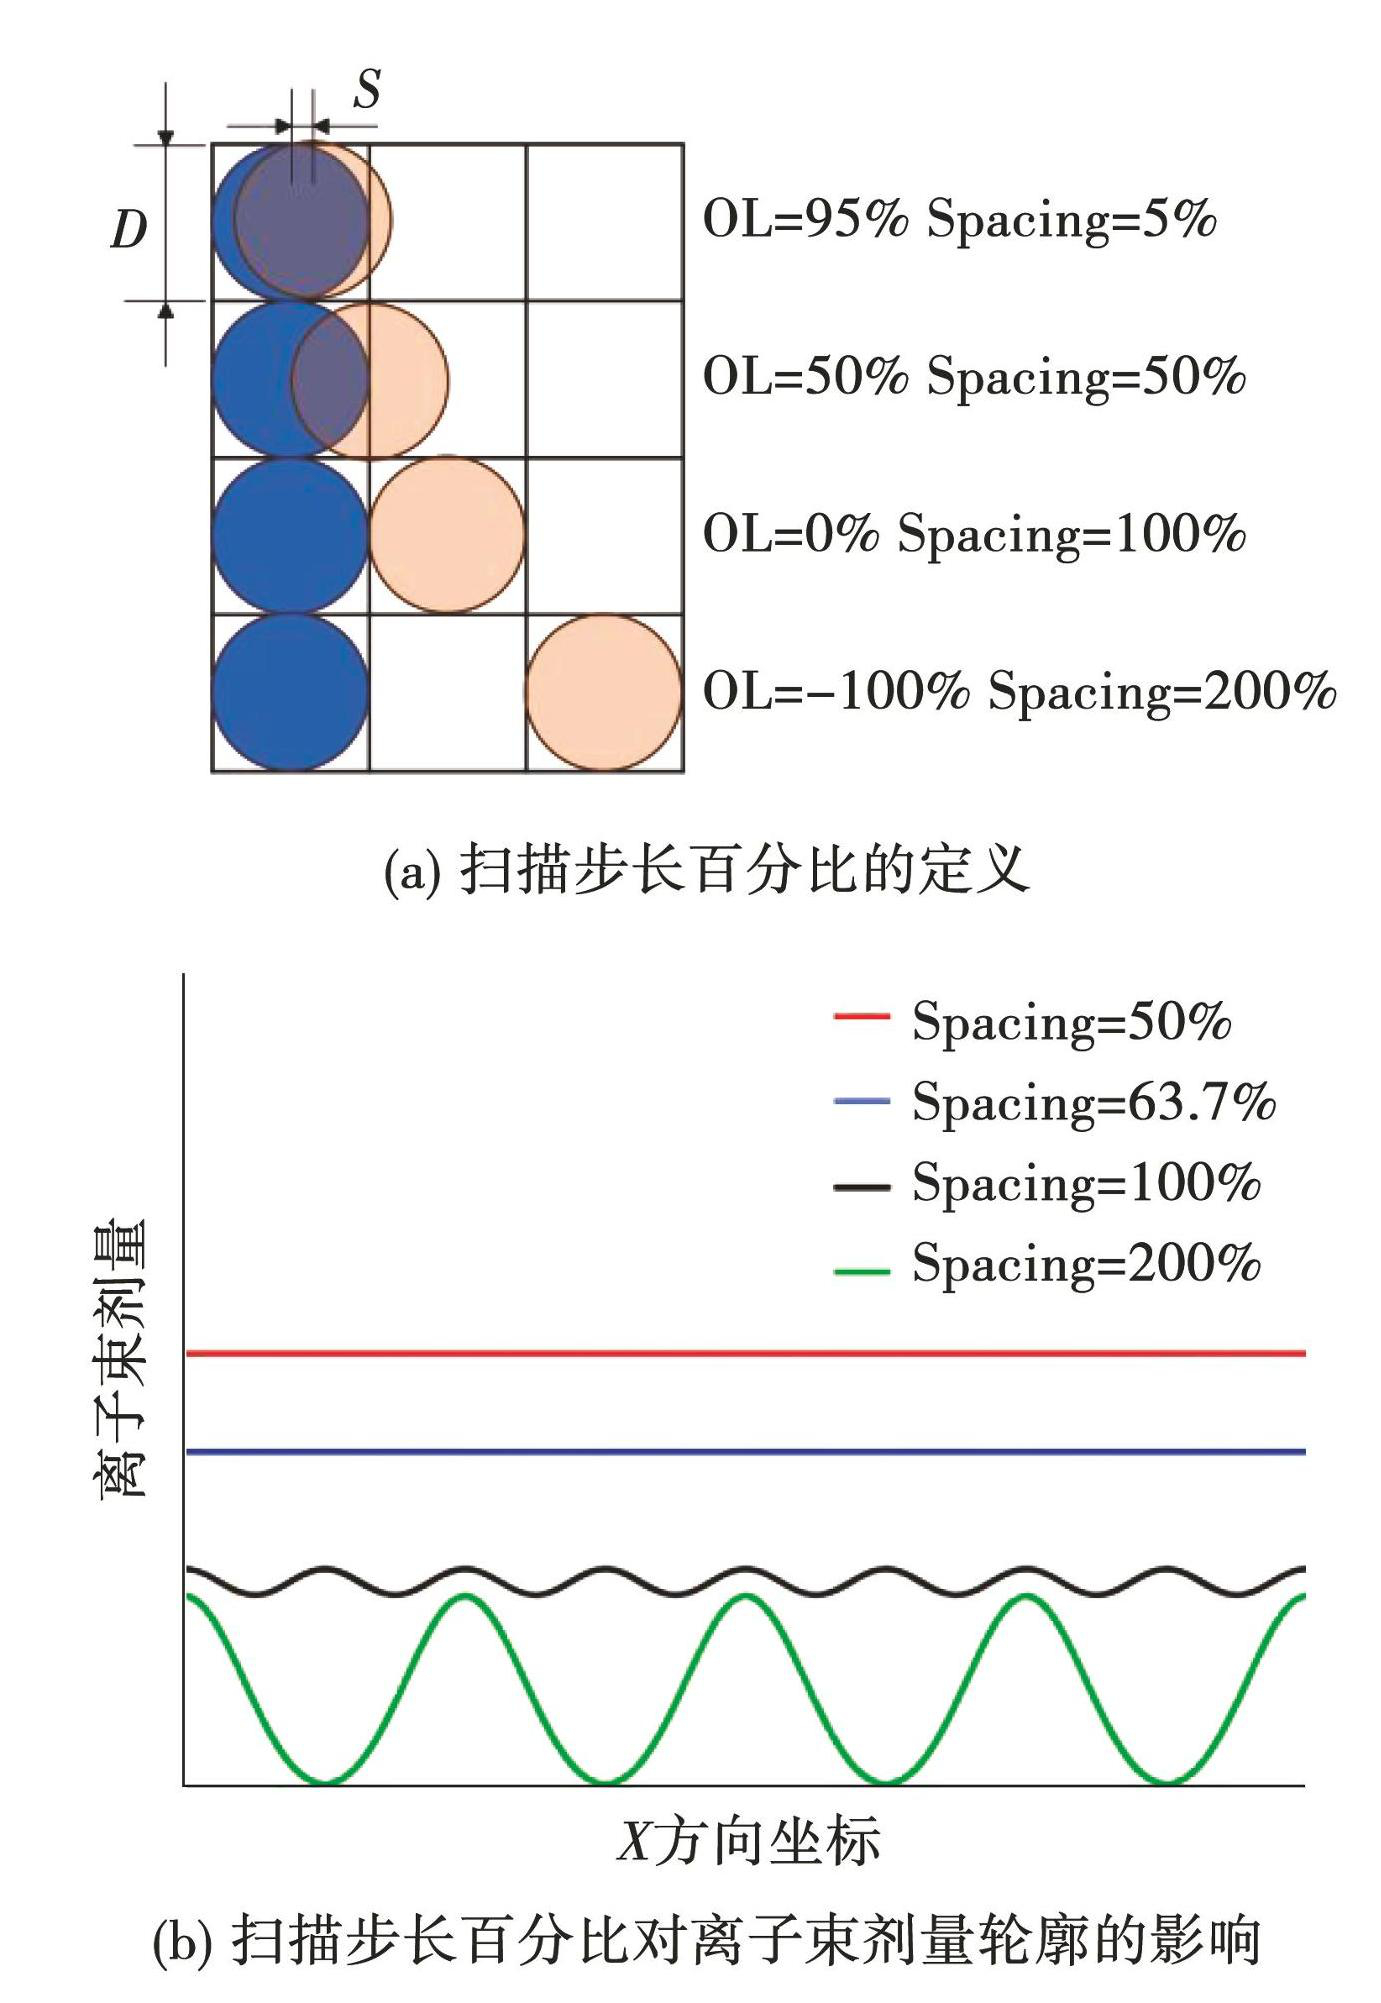
图3束斑间距的控制
Fig.3Control of beam spacing: (a) definition of scanning step size percentage; (b) impact of scan step size percentage on ion beam dose profile
在FIB加工中,聚焦离子束的强度分布可被简化为高斯分布[8-9],如图3(b)所示。当扫描步长百分比较大(如200%)时,束斑的强度分布表现为独立的高斯分布,相邻束斑之间不发生重叠。随着扫描步长百分比的不断减小,离子束剂量轮廓的波动逐渐减弱。当扫描步长百分比小于63.7%时,相邻束斑的重叠使得整个加工区域的离子剂量轮廓呈现平滑态。由于离子束会在X和Y方向两轴扫描,为了使这两个方向上的离子剂量轮廓都达到平滑状态,X和Y方向的扫描步长百分比都需要小于等于63.7%。由于真实的离子束强度分布并非理想的高斯分布,为了实现均匀的剂量分布,需要通过更大的束斑重叠来弥补强度分布的不均匀。
在本研究中,考虑到所使用的离子束电流较大且强度分布明显偏离高斯分布,为了增强剂量的均匀性,在X和Y方向均选择了5%的扫描步长百分比。实验结果(如图2所示)验证了这一选择的合理性,证明此参数设置能够生成满足高表面平滑需求的加工效果,同时满足EBSD测试的要求。这一设置突显了在大电流加工条件下,通过缩小扫描步长百分比来实现高质量表面抛光的有效性。
有研究发现,离子束电流(对于恒定的30 kV加速电压)对EBSD花样质量的影响不大[10]。但是文献中使用镓源的FIB未单独使用30 nA以上的加工电流进行EBSD样品制备,通常使用几纳安甚至几百皮安的加工电流[10-19]。本研究的发现表明,即使65 nA的离子束电流,使用合适的扫描步长百分比,某些样品仍能获得良好的加工效果,这为高电流条件下的FIB加工拓展了新的应用可能性。
2.2 FIB抛光与机械抛光在焊点异构材料上的对比
铝硅锡焊点为多相材料,由于不同材料的软硬度差异,传统机械抛光容易造成表面高低不平,影响每相的衍射花样质量。FIB对不同相具有相对一致的刻蚀率,预计能够获得更为均匀平整的表面。图4展示了机械抛光与FIB抛光在焊点区域不同材料的EBSD表征效果对比,同时标出了各自获得的菊池花样。从图4中可以清晰看到,不同抛光方法对表面质量的影响直接反映在带衬度图和菊池花样的清晰度上。
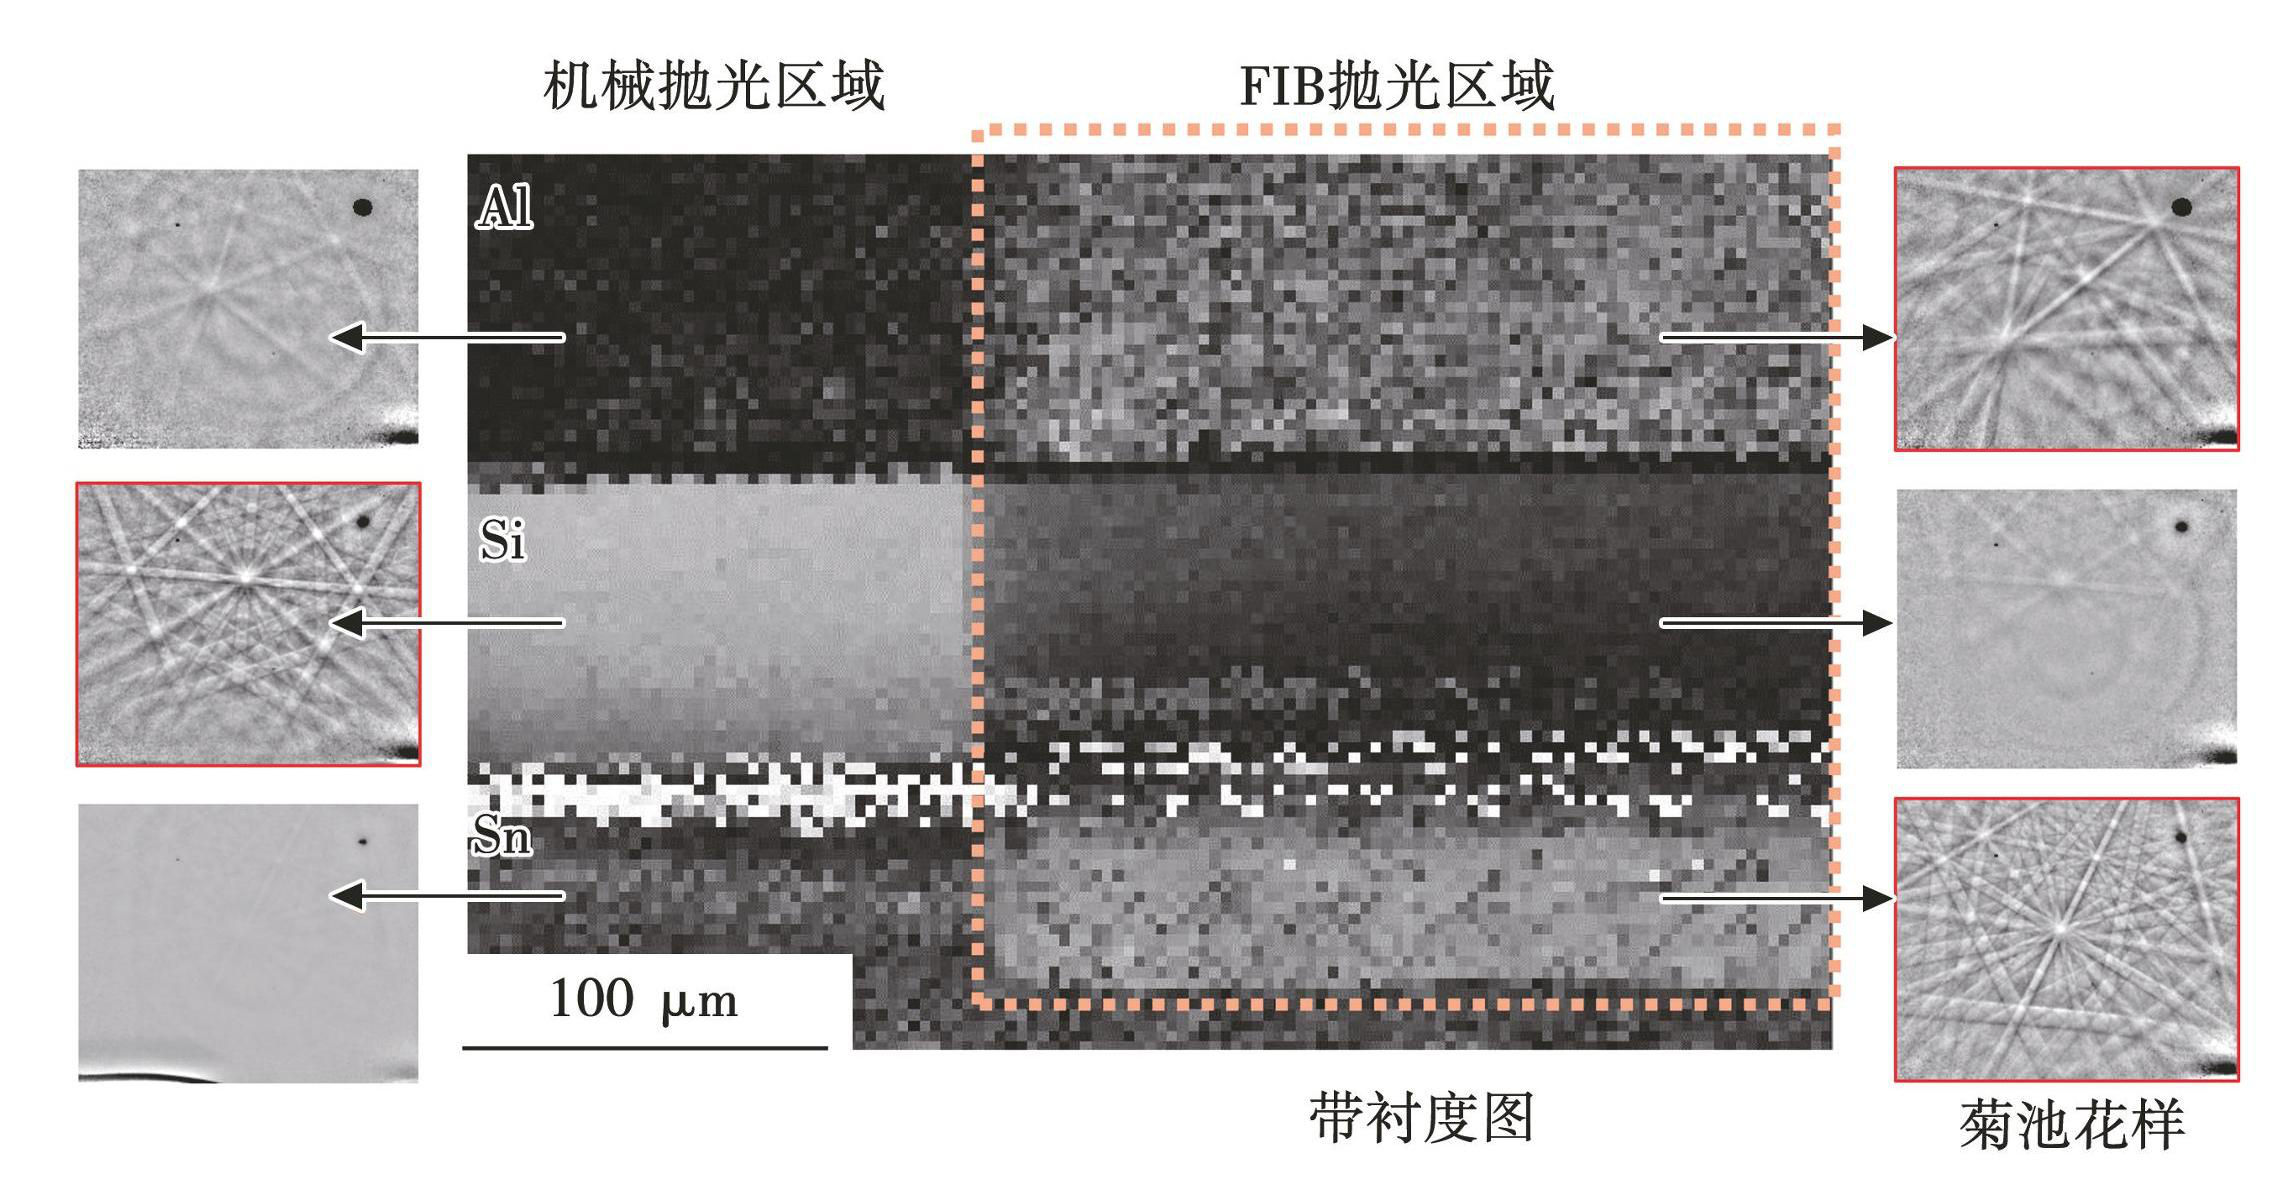
图4机械抛光和FIB抛光对菊池花样的影响
Fig.4The influence of mechanical polishing and FIB polishing on Kikuchi patterns
在图4中,机械抛光区域的硅材料菊池花样非常清晰,而铝和锡的菊池花样则较为模糊,标定率也较低。这是由于铝和锡较为柔软,在机械抛光过程中容易形成一定的变形层,而离子束抛光则能够有效地去除变形层。相反,在FIB抛光区域,铝和锡的菊池花样展现出更高的清晰度,而硅的菊池花样则由于离子束加工过程中产生的损伤而相对较差。
众所周知,FIB加工会对样品表面的晶体结构造成一定程度的微观损伤[10-19]。一方面,碰撞级联效应可能导致晶格原子的位置紊乱,或将原子推动至间隙位置;另一方面,来自离子源的离子可能植入目标材料中,同时伴随着空位的形成。这些效应会破坏样品表面的晶体有序性,甚至导致表面非晶化。通常,离子束在材料内部引发结构损伤的深度为几十纳米[10,14]。在硅材料中,30 keV离子束形成的非晶化表面层的厚度通常在10~30 nm之间,且该损伤深度与EBSD的信息深度相当[2],因此菊池花样的质量较差。
然而,离子束的损伤程度取决于材料本身。如铝和锡等材料,与铜类似,不容易被离子束完全非晶化,因此其菊池花样质量仍然较高。对于本研究样品,关注的重点是铝和锡的晶体取向,而非单晶硅的取向,因此使用30 kV的离子束能量能够获得清晰的取向图。如果关注硅的晶体取向,则可以采用5 kV的低能离子束进行抛光,以去除高能镓离子造成的损伤,从而改善EBSD花样的质量[15,17]。
2.3 低电压模式改善EBSD花样质量
镍锡形成的中间相化合物在抛光时很容易产生过抛损耗,所以使用FIB进行抛光。经过FIB加工后,通过EBSD采集了样品3的取向图和相分布图。如图5(a)所示,当使用30 kV的离子束能量进行加工时,Ni3Sn相受到损伤,无法采集到有效的菊池花样,在取向图上显示为黑色。不用取出样品,马上改变FIB工艺参数。如图5(b)所示,采用5 kV的低能离子束处理后,Ni3Sn相的菊池花样变得非常清晰,从而顺利分辨物相并能够计算出比例。
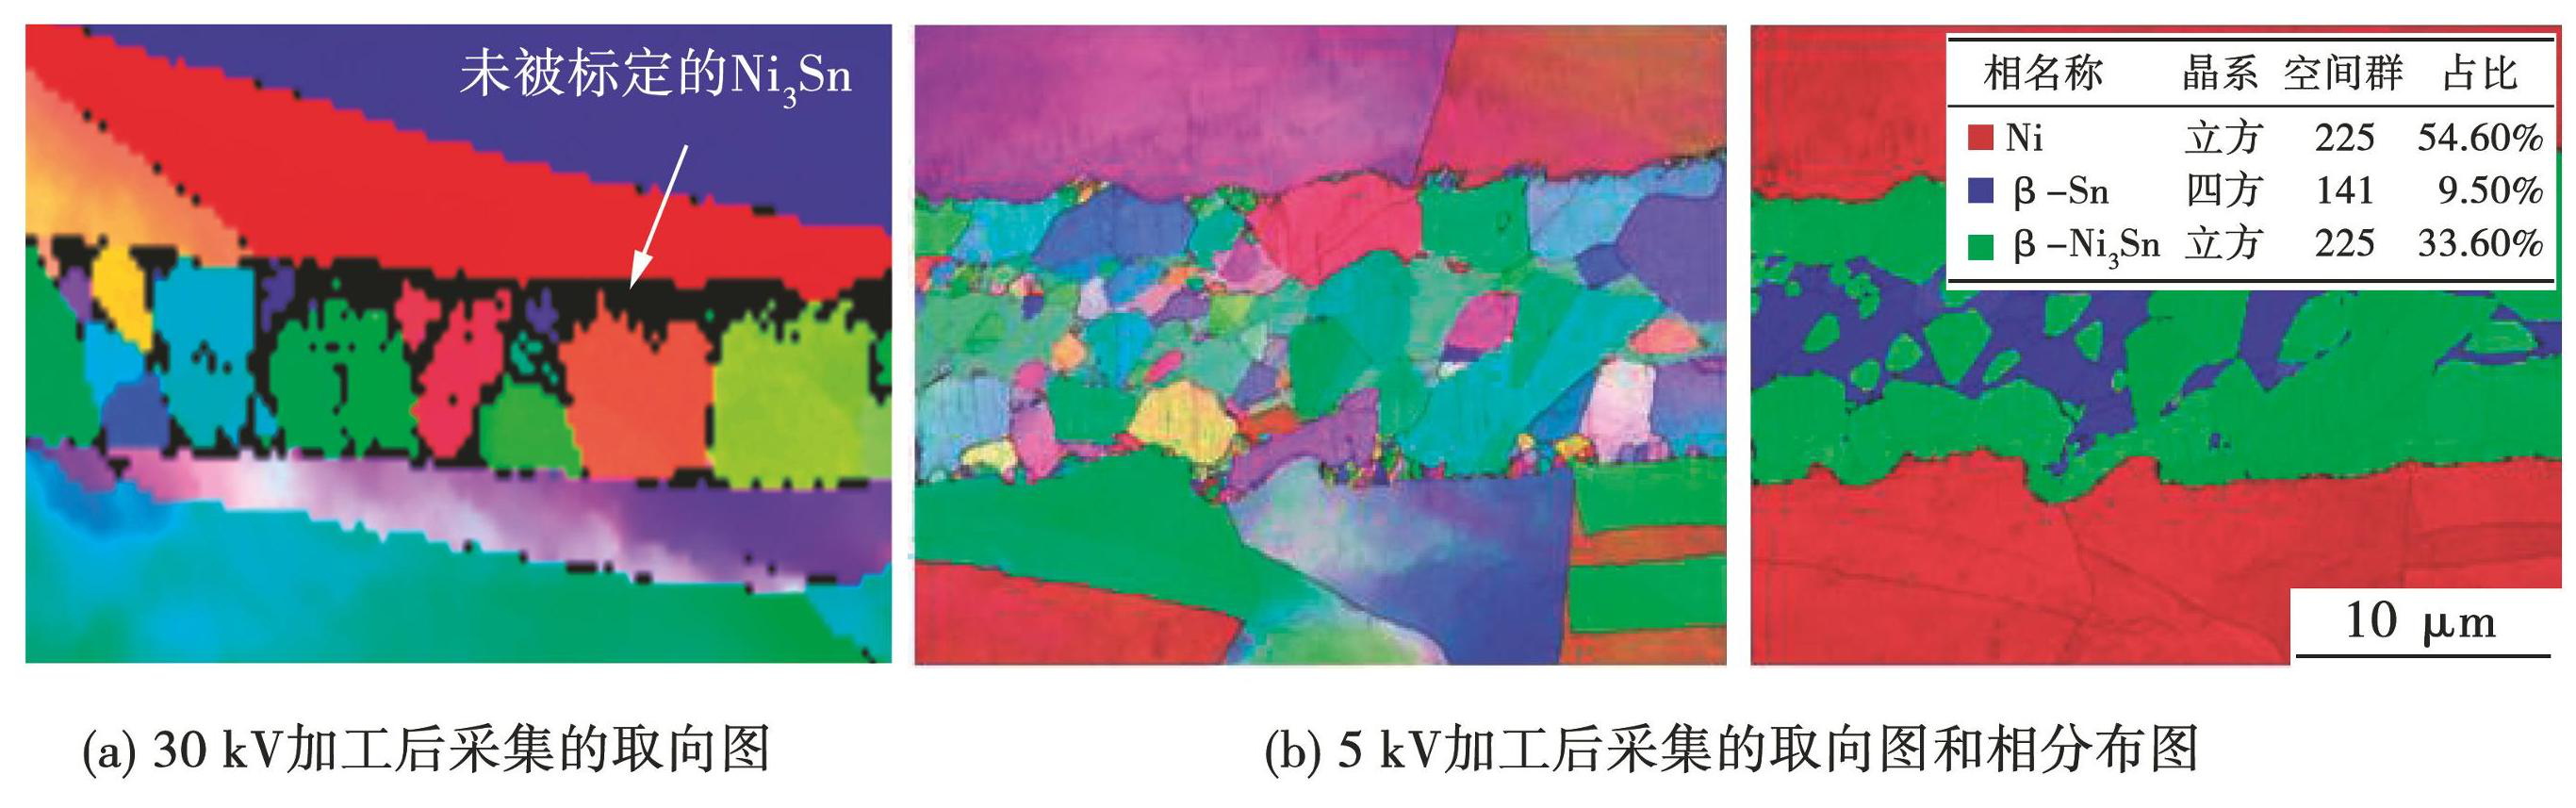
图5FIB抛光后镍锡焊接界面的EBSD表征
Fig.5EBSD characterization of the nickel-tin soldering interface after FIB polishing: (a) orientation map acquired after 30 kV processing; (b) orientation map and phase distribution map acquired after 5 kV processing
为了深入研究离子束能量对Ni3Sn相的影响,使用SRIM2008软件模拟了在相同入射角(85°)下,采用不同能量离子束轰击Ni3Sn时,单位深度(nm)内单个入射离子引起的事件数量。如图6所示,当使用30 keV离子束时,其纵向入射深度和损伤层厚度约为10 nm,且每个入射离子平均产生约280个空位缺陷。考虑到镓离子的植入等附加效应,这种损伤程度可能导致Ni3Sn从立方晶体结构转变为非晶态。相比之下,当降低至5 keV的离子束能量时,纵向入射深度和损伤层厚度显著降低至约3 nm,同时每个离子产生的空位缺陷数量也大幅减少至55个。因此,在不考虑其他副作用的情况下,损伤层被限制在极浅的表层范围内,未达到影响EBSD信号信息深度的程度,从而确保了EBSD表征的成功。因此,针对一些离子束敏感材料,优化FIB工艺参数以将晶体结构损伤降至最低显得尤为重要。研究表明,低能镓离子铣削能够显著减少硅及其他材料中的损伤层厚度[10,13-14,19]。例如,采用5 keV的离子束能量可以有效降低样品表面的大部分损伤,从而确保EBSD表征的顺利进行[19]。这一结论在镍-锡焊接界面的实验结果中得到了验证,充分说明了优化离子束能量在减少样品损伤层厚度中的关键作用。
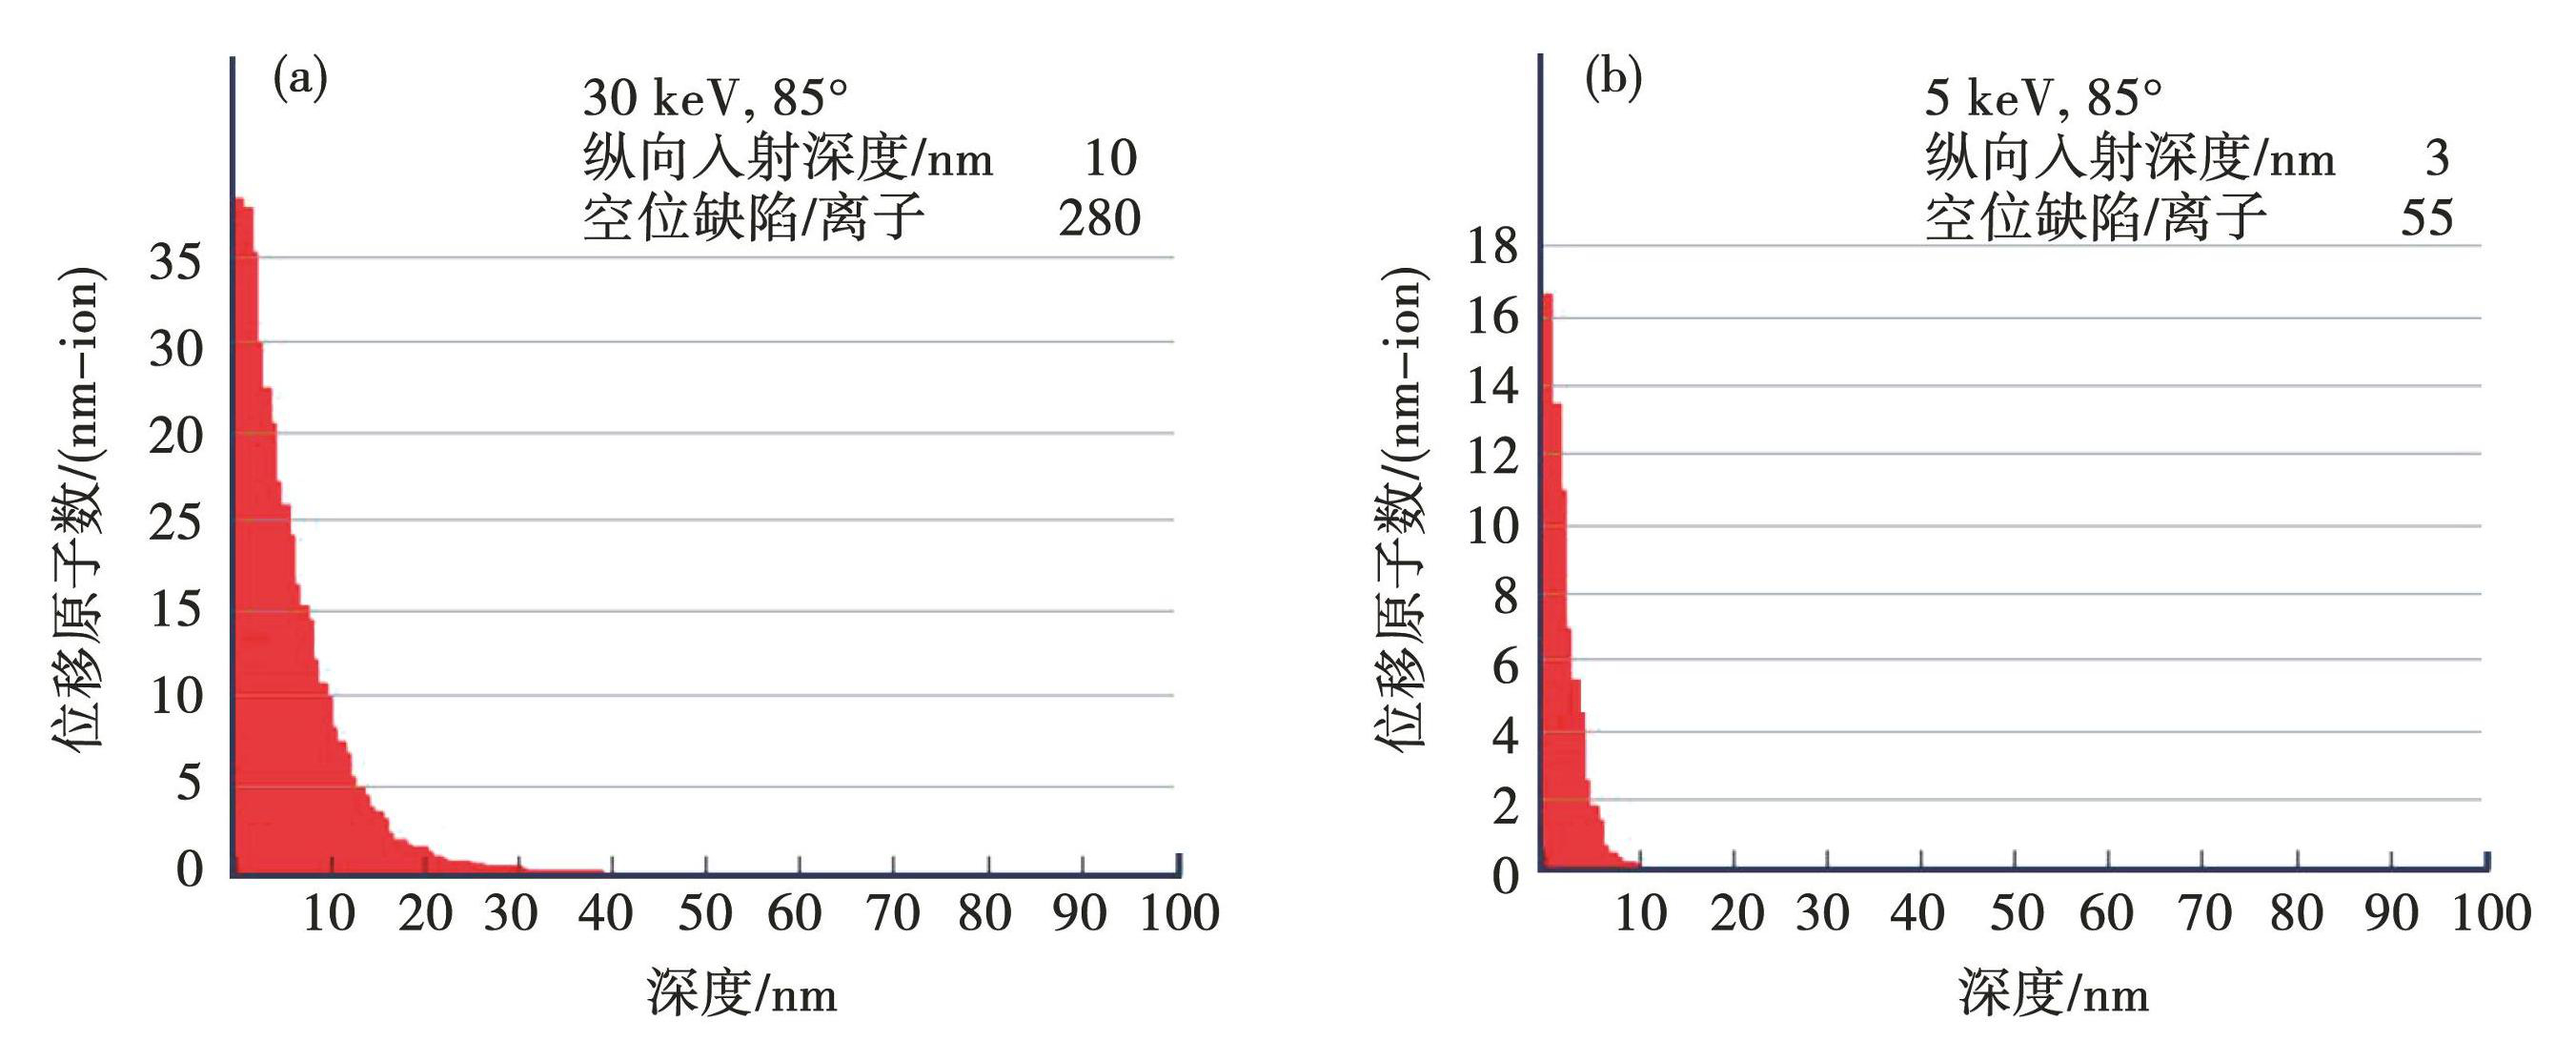
图6不同离子束能量对Ni3Sn相损伤的影响
Fig.6Effect of different ion beam energies on the damage to the Ni3Sn phase: (a) 30 kV; (b) 5 kV
为系统研究离子束加工参数对样品制备质量的影响,以样品4为研究对象,考察了不同离子束电流(3、15和65 nA)以及加速电压(30 kV单独处理及30 kV后续加5 kV处理)条件下的抛光效果,具体结果如图7所示。通过分析图7所示3个加工区域的形貌图像、带衬度图和取向图的对比结果可以发现,离子束电流的变化对样品抛光质量的影响并不显著,加速电压才是决定样品制备质量的关键参数。因此,提升EBSD表征效果的核心在于通过降低加速电压来减少样品表面损伤层的厚度,而非仅仅是追求优化表面的平整度。
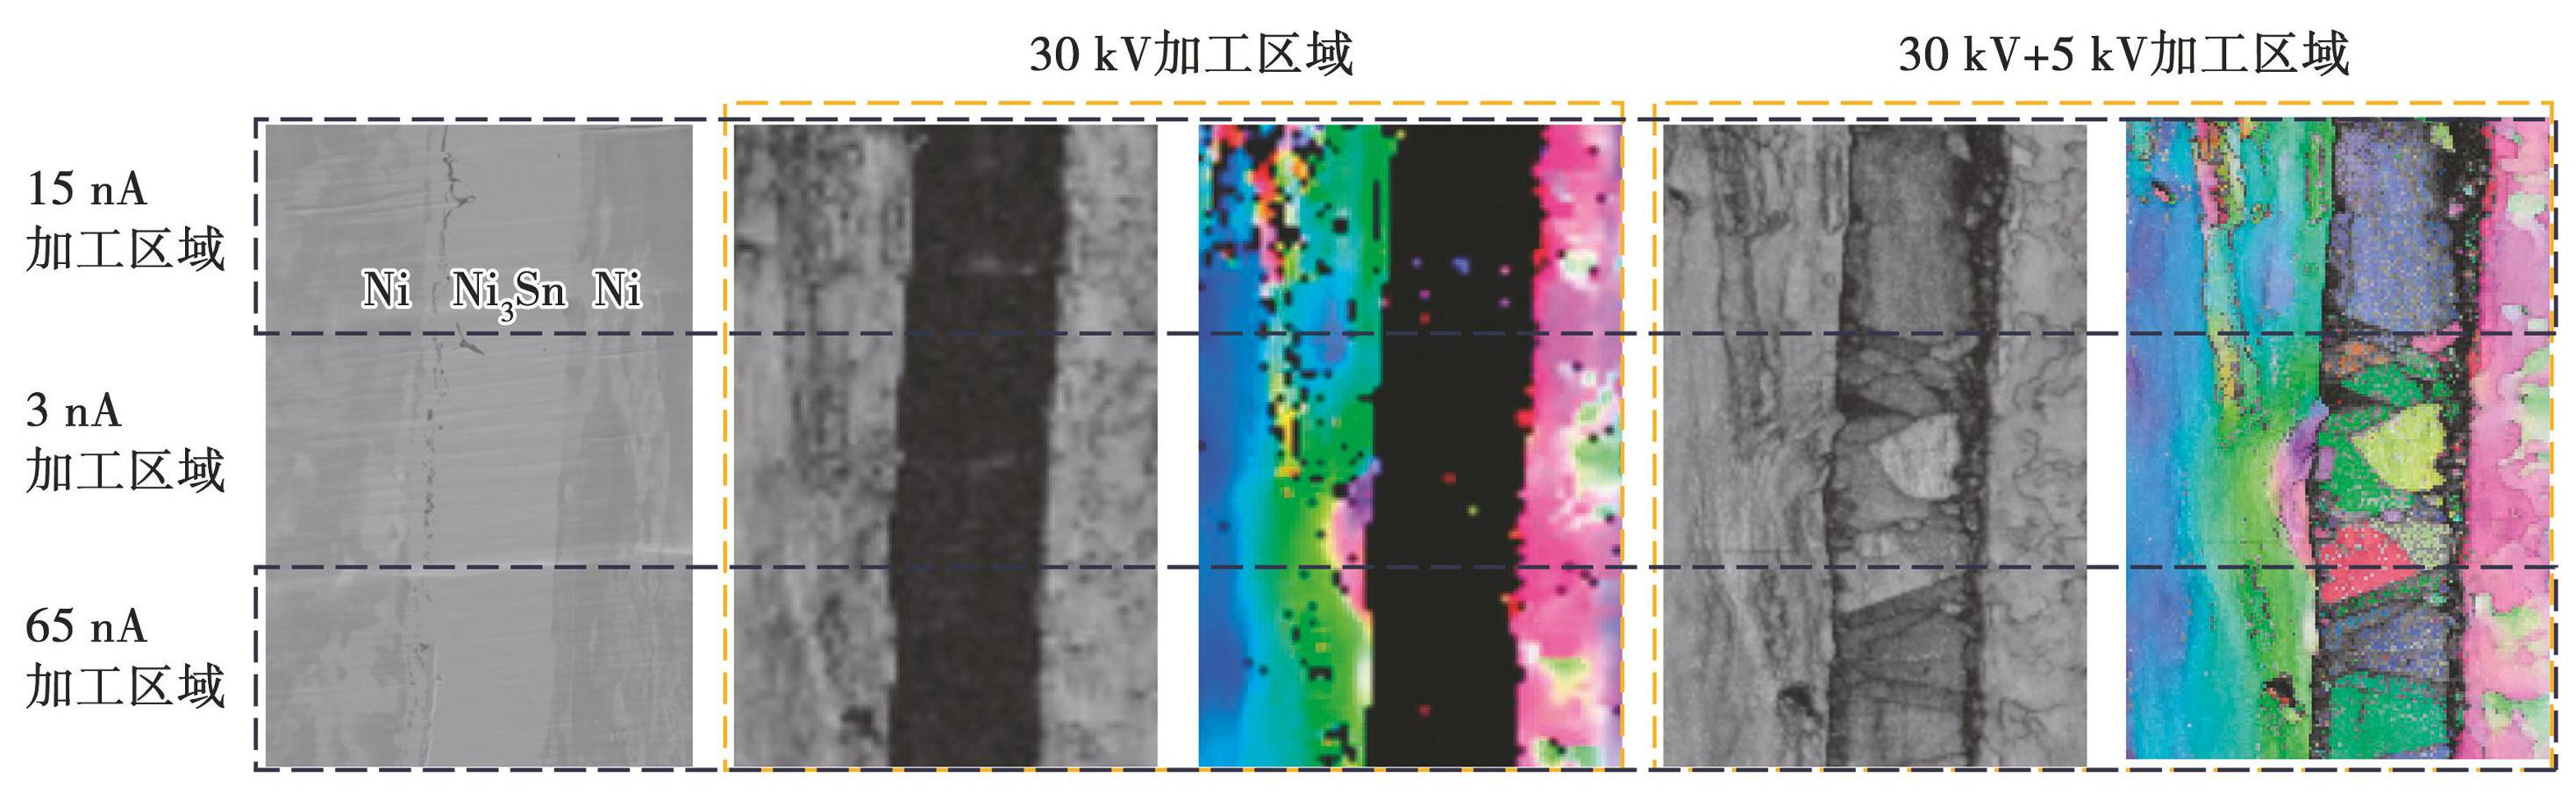
图7不同离子束参数加工后的SEM图像、带衬度图和取向图
Fig.7Compares the SEM, BC and orientation maps of samples processed with different ion beam parameters
2.4 FIB加工的优势和展望
通常认为,FIB抛光适用于几百平方微米范围的样品加工,超出此范围则可能较为耗时。然而,本研究证明,在几万平方微米制备范围内,通过使用较大的离子束电流,FIB抛光仍然可以高效应用且能满足EBSD的表征要求。这也基于将FIB与机械抛光的配合:以机械抛光获得初步平整表面作为基础,再利用FIB进行最终抛光以消除机械加工引入的表面应力和缺陷,且机械抛光质量越高,后续FIB加工的效率就越高。
在这一扩展的加工范围内,FIB技术展现出以下几个方面的独特优势:
1)高精度加工能力。FIB具有极高的精度,能够精确定位加工区域。这对于某些绝缘样品(含镶嵌样品,如本研究的样品1)尤为重要。在这些样品中,为了消除荷电,传统方法需要进行镀膜,但镀膜往往会降低衍射花样质量,不镀膜或镀膜工艺不当也会导致表征失败。针对镀膜的样品,FIB可以精确定位于待表征区域,从而显著提升花样质量和测试的可靠性。
2)制样缺陷的即时修复。对于大多数金属材料,氧化硅悬浮液或者振动抛光可以制备EBSD样品。但是许多研究者尚认识不足,使用的抛光介质仍以金刚石悬浮液为主,且振动抛光设备也不是很普及,这些常导致EBSD测试失败。在配备EBSD的双束电镜中,可以直接使用FIB进行抛光,不用返工,省时省力。
3)效率和集成优势。在几万平方微米范围内,FIB较氩离子抛光表现出显著的效率优势,并且过程全程可监控,并可在电镜内试错。特别是在配备EBSD系统的双束电镜中,样品可以在加工完成后立即进行表征,无需样品转移或进一步准备。这不仅大幅节省时间,还最大限度地降低了样品转移过程中可能带来的污染风险。
4)多相材料的优越表现。对于多相材料(如本研究中的样品2和样品3),由于不同材料的软硬度差异,传统机械抛光容易造成表面高低不平,影响每相的衍射花样质量。相比之下,FIB对不同相具有相对一致的刻蚀率,能够获得更为均匀平整的表面。虽然某些材料可能面临镓离子带来的表面非晶化和植入等问题,但这些问题可以通过使用低能量离子束来有效解决,确保最终表面质量。
结合机械抛光与FIB精细抛光的优势,本研究不仅扩展了FIB在制备大范围EBSD样品中的应用能力,还在效率、表面质量和样品适用性等方面带来了显著提升。针对几万平方微米范围内的抛光表面,FIB技术尤其适用于镀膜的绝缘样品、复杂结构和多相材料的EBSD样品制备,为材料科学研究提供了更加可靠和高效的样品制备方案。随着Laser-FIB和PFIB技术的出现[20-21],EBSD样品制备也将迎来重大突破。这两项技术为大面积EBSD样品制备提供了更好的解决方案:飞秒激光能够快速完成初步的大面积粗加工,有效替代传统耗时的机械抛光步骤,随后可用传统FIB进行局部微区的精修;而PFIB凭借其最大电流达到普通FIB的百倍优势,其高效的氙离子束能在较大面积范围内获得优质且低损伤的表面。结合本研究的发现,这些新兴技术的应用效率也将得到进一步提升,拓展了FIB技术在大面积、统计性EBSD样品制备中的应用前景。
3 结论
本研究展示了双束电镜中FIB在EBSD样品抛光中的应用效果,同时突出了其在FIB高效加工与EBSD表征中的优势。通过优化工艺参数,显著提高了不同材料的菊池花样质量,证明FIB技术在材料的微观结构分析中效果显著,为材料的EBSD表征提供了借鉴。
1)FIB大电流加工的高效性:使用65 nA的大电流镓离子束对0.5 mm×0.5 mm区域进行抛光,仅需13 min,表面平整光滑,满足EBSD测试需求。通过优化扫描步长百分比(5%),确保离子剂量均匀性,从而提高表面质量。
2)FIB加工对多相材料的影响:FIB抛光显著提升一些材料(如铝、锡)的菊池花样质量,去除了机械抛光引起的变形层;但对于某些材料(如硅),其加工过程中的表面损伤也需引起重视。
3)不同电压下的加工效果:30 keV的高离子束能量对Ni3Sn等材料造成明显的表面损伤,影响菊池花样的质量。低离子束能量(5 kV)能显著减少损伤层厚度和空位缺陷数量,从而改善花样质量。
4)工艺参数优化:通过降低离子束电压或者优化扫描步长百分比,可有效减少晶体损伤层或者提高加工质量,提高EBSD表征效果。因此,FIB与机械抛光可互补,实现表面精度与效率的平衡。
5)通过将FIB与机械抛光相结合,不仅将FIB在EBSD样品制备中的应用范围扩展至几万平方微米,拓展了FIB技术在大面积、统计性EBSD样品制备中的应用前景,还证实了其在定位加工、即时修复、高效集成和多相材料处理等方面的显著优势,为EBSD样品制备提供了一种更加可靠和高效的解决方案。
