摘要
为解决6063铝合金蒸汽腔充入工质时易产生开裂和变形问题,改善支承结构成形加工质量,提高承载能力,采用不同热处理状态的6063铝合金进行蒸汽腔阵列支承柱模压工艺实验,探究了成形温度及压力对不同区域支承柱模压成形高度、成形均匀性及硬度的影响规律。实验表明,成形温度和压力为150~350 ℃、40~70 MPa时,O态和T6态材料成形高度均随着温度和压力升高而提高,成形均匀性改善。O态材料在150 ℃时有一定填充高度,350 ℃、70 MPa时支承柱填充饱满,接近最大填充高度1.1 mm,成形均匀;T6态材料在250 ℃以下时无明显填充,350 ℃、70 MPa时3区支承柱高度约为0.8 mm,成形不均匀,相同温度和压力下T6态材料成形性与O态材料相比较差。O态材料成形前后硬度分别为32.65HV0.2和34.98HV0.2,T6态材料硬度由90.7HV0.2下降至成形后的41.7HV0.2。退火处理的O态6063铝合金成形性能显著提高,考虑生产效率和脱模问题,得到的最佳成形工艺参数为成形温度350 ℃,成形压力70 MPa,保压时间5 min,该参数下成形质量显著提高,承载能力较高。
Abstract
To address the issues of cracking and deformation when filling the steam chamber of 6063 aluminum alloy with working fluid, and to improve the forming quality and load-bearing capacity of the support structure, molding experiments were conducted on 6063 aluminum alloy in different heat treatment states. The effects of forming temperature and pressure on the support columns’ height, uniformity, and hardness in different regions were investigated. The experiments show that when the forming temperature and pressure are between 150-350 ℃ and 40-70 MPa, the forming height of O and T6 materials increases with the increase of temperature and pressure, and the forming uniformity improves. For the O-state material, a certain filling height was achieved even at 150 ℃, and full filling with uniform morphology was obtained at 350 ℃ and 70 MPa, approaching the maximum height of 1.1 mm. In contrast, the T6-state material showed negligible filling below 250 ℃, and the support columns in the three zones reached only about 0.8 mm at 350 ℃ and 70 MPa, indicating poorer formability than the O-state material under the same conditions. The hardness of the O-state material before and after forming was 32.65HV0.2 and 34.98HV0.2, respectively, and the hardness of the T6-state material decreased from 90.7HV0.2 to 41.7HV0.2 after forming. Considering production efficiency and demolding requirements, the optimal forming parameters were determined to be a temperature of 350 ℃, a pressure of 70 MPa, and a holding time of 5 min, which significantly improved the forming quality and load-bearing capacity of the support columns.
Keywords
随着我国新一代航天器功率水平和微型化程度不断提高,由此产生的热量增加及散热空间逐渐减小,导致电子器件的瞬时热通量和局部热流密度极高。当工作温度过高时,电子元器件的性能、可靠性和使用寿命将大大下降[1]。为实现高效散热,研究人员不断开发新的冷却技术,包括射流冷却[2]、电热冷却[3]、微通道散热[4]和各种热管[5-7]。其中蒸汽腔作为一种热管衍生物,具有体积小、换热系数大、温度均匀性好等优点[8-9]。目前已广泛应用于手机[9]、电脑[10]、锂离子电池[11]、太阳能收集[12]等设备,是一种极具发展前景的散热手段。然而,现有蒸汽腔多为铜-水或铝-丙酮构型[13-15],且面积较小,蒸汽压力不高,传热能力较低。铝-液氨蒸汽腔由于质量轻、相变潜热大、热导率高,在航空航天热控领域具有极大的应用潜力,但由于液氨的饱和蒸气压大,室温下约为水的300倍,极端工况下可达到5 MPa以上,因此对蒸汽腔的承载能力有很高的要求。
Hung等[16]设计了带有支承柱的蒸汽腔,利用ANSYS仿真软件分析蒸汽腔的承载性能,发现支承柱可以有效地减少81%~91%的应变。为同时提高蒸汽腔的传热性能和承载能力,Shaeri等[17]采用粉末烧结的方式制造支承柱,烧结支承柱有大量孔隙,缩短冷凝回流路径,提供额外毛细压力,有利于快速冷凝循环,但烧结支承柱的稳定性较差,强度较低。Struss等[18]采用蚀刻法加工直径5 μm,高度40 μm的阵列微柱结构作为吸液芯,同时蚀刻加工出连接上下平面的带微沟槽支承柱,留出厚度0.13 mm的蒸汽腔空间。Shi等[19]制备了厚度为0.65 mm的气液异面超薄蒸汽腔,光学半蚀刻出微柱作为支承结构,与吸液芯在厚度方向上相互分离。Yang等[20]通过光刻和电镀的方式在70 mm×30 mm×0.08 mm铜板表面上制造出直径为0.8 mm的铜阵列微柱来提供蒸汽流动通道。Lewis等[21]通过在镀铜的聚酰亚胺薄膜上电镀0.2 mm高的微柱提供蒸汽通道,铺设2层丝网作为吸液芯,制备出总厚度为0.5 mm的柔性蒸汽腔,光学刻蚀及电镀尺寸精度高,但工艺较复杂,周期长。Chen等[22]采用冲压工艺成形了带有9个支承柱的超薄铝蒸汽腔,同时通过微铣削加工出微沟槽作为吸液芯,并采用丙酮作为工质。然而,目前加工方式成本普遍较高,工艺复杂且加工周期长,难以满足蒸汽腔支承结构批量制造需求。以模压、冲压为代表的塑性加工方式工艺简单、成本低,且成形精度高,可满足大批量制备需求,但在成形较高结构时存在材料填充不饱满、表面粗化等缺陷[23-24]。
因此,本文提出采用经济高效的模压成形方法来制造大面积蒸汽腔阵列支承柱结构,研究6063铝合金在模压过程中成形温度及压力对支承柱填充高度、成形均匀性及成形件硬度的影响规律,通过优化工艺参数解决塑性加工中材料流动填充困难问题,最终获得了蒸汽腔阵列支承柱最佳模压工艺参数,为高性能承载蒸汽腔的制造提供理论支持和技术保障。
1 实验
1.1 材料
材料选择T6态6063铝合金板,成分(质量分数)为0.579%Mg、0.419%Si、0.135%Fe、0.071%Cu、0.015 9%Ti、0.003 9%Cr、0.003 3%Zn、0.001 5%Mn,其余为Al。
从图1可以看出,T6态6063铝合金组织分布较为均匀。经统计平均晶粒尺寸约为47.7 μm,绝大多数小于100 μm,晶粒尺寸远小于成形结构尺寸,因此不考虑相关尺寸效应。
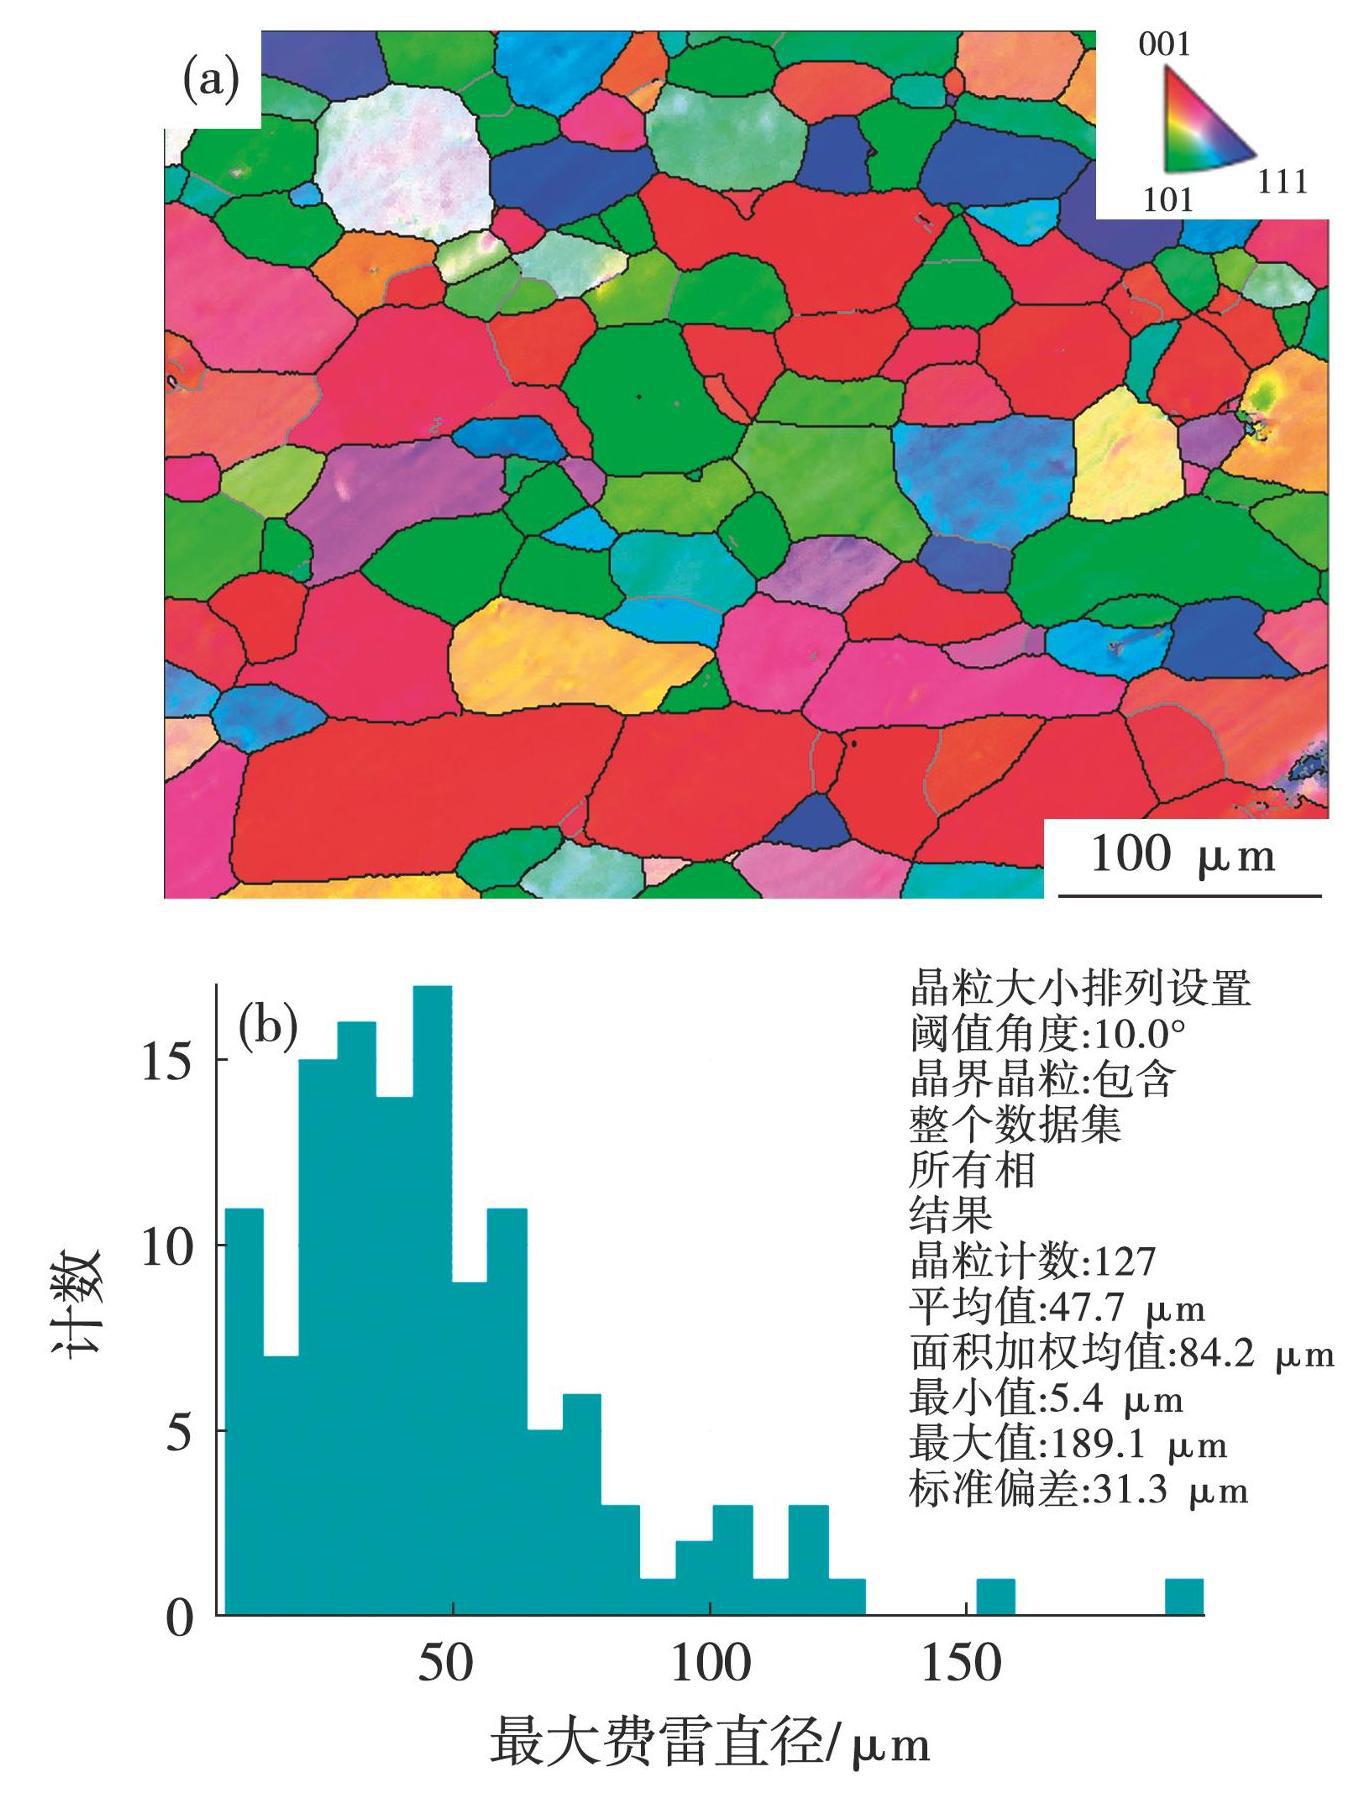
图1原始母材EBSD表征IPF图(a)及晶粒尺寸统计图(b)
Fig.1EBSD characterization (a) of the original base material IPF and grain size statistics (b)
大面积模压坯料尺寸为100 mm×100 mm×3 mm。为研究6063铝合金不同热处理状态支承柱填充性能的差异,对T6态材料进行退火处理。6063铝合金的退火工艺参数:保温温度480℃,保温时间1.5 h,加热速度10℃/min,冷却方式为随炉冷却,冷却速度不超过30℃/h。退火工艺如图2所示。将试样放在超声波清洗机中清洗3 min,取出后进行烘干。
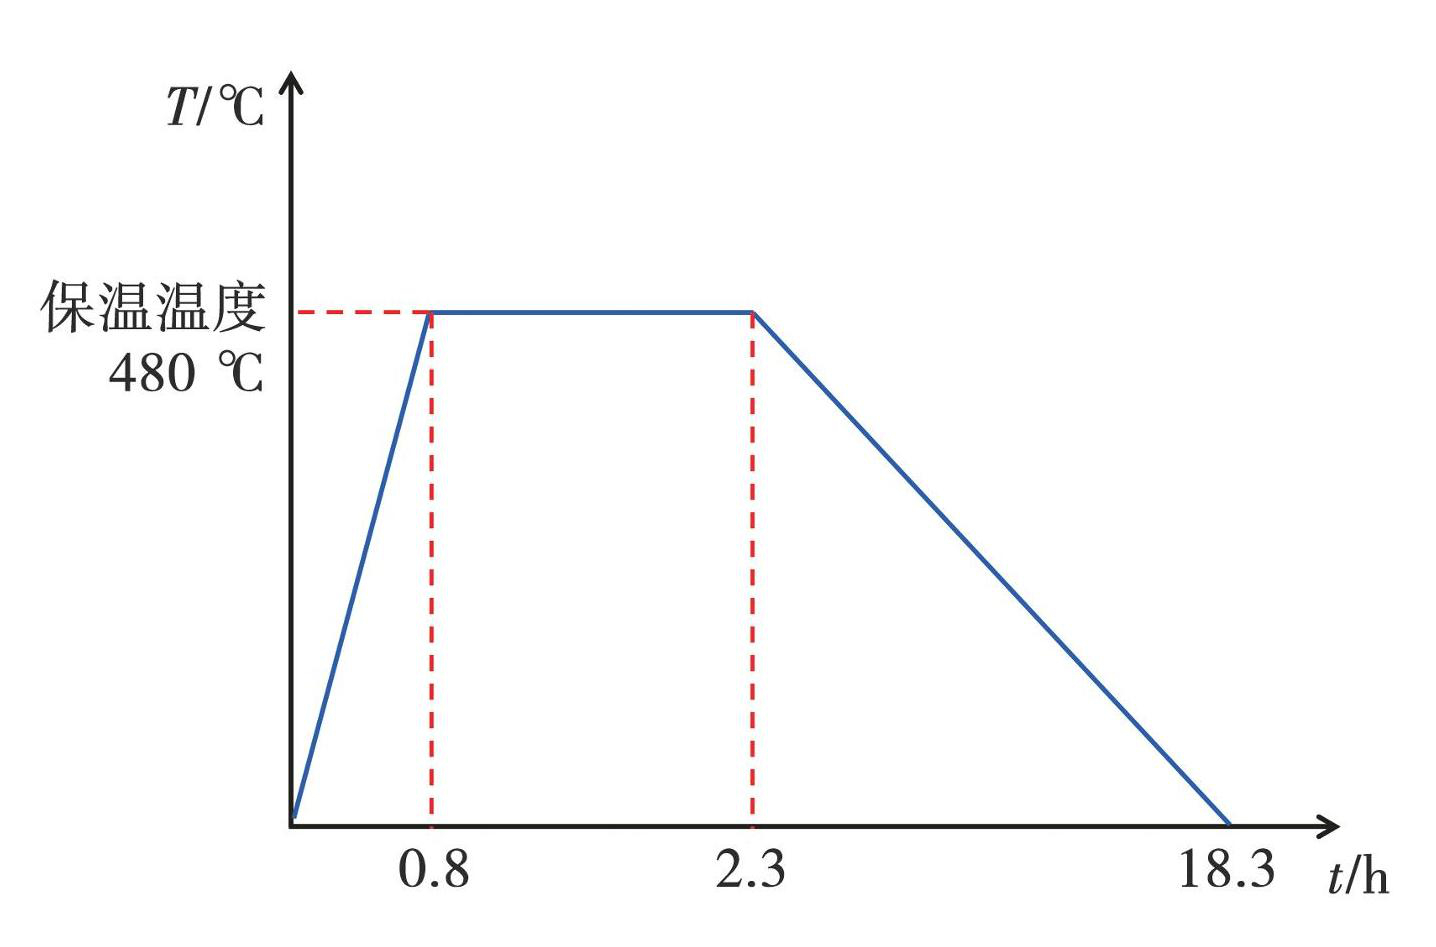
图2退火工艺流程图
Fig.2Flow chart of annealing process
1.2 模架设计
6063铝合金的热加工温度为350~500℃,因此为保证模具可以在较高温度下正常使用,模具材料采用Unimax模具钢,该材料强韧性优良,并具有良好的耐磨性以及高温强度。
模架结构示意图如图3所示,针对大面积成形的特点,设计要点如下:
1)由于坯料面积较大(100 cm2),模压过程中模具与坯料的平行程度将显著影响成形质量的好坏,因此在模具上设计安装了2组独立式精密导柱导套,缩短了导柱长度以保证导柱的静平衡,从而保证凸模与试样之间的平行度。
2)凸模通过固定板固定于上模架,主要考虑凸模的强度和方便加工,实物如图4所示:凸模型腔高度为1.3 mm,直径为3.5 mm,用于成形12×12个圆柱形阵列支承柱。
3)为避免模压过程中出现材料外流、试样变形等问题,设计了全封闭式结构对试样进行定位。具体结构:定位板安装在下模板上,通过螺钉和销钉连接,如图3(b),形成100 mm×100 mm×3 mm的空间,从而使坯料顺利放入。
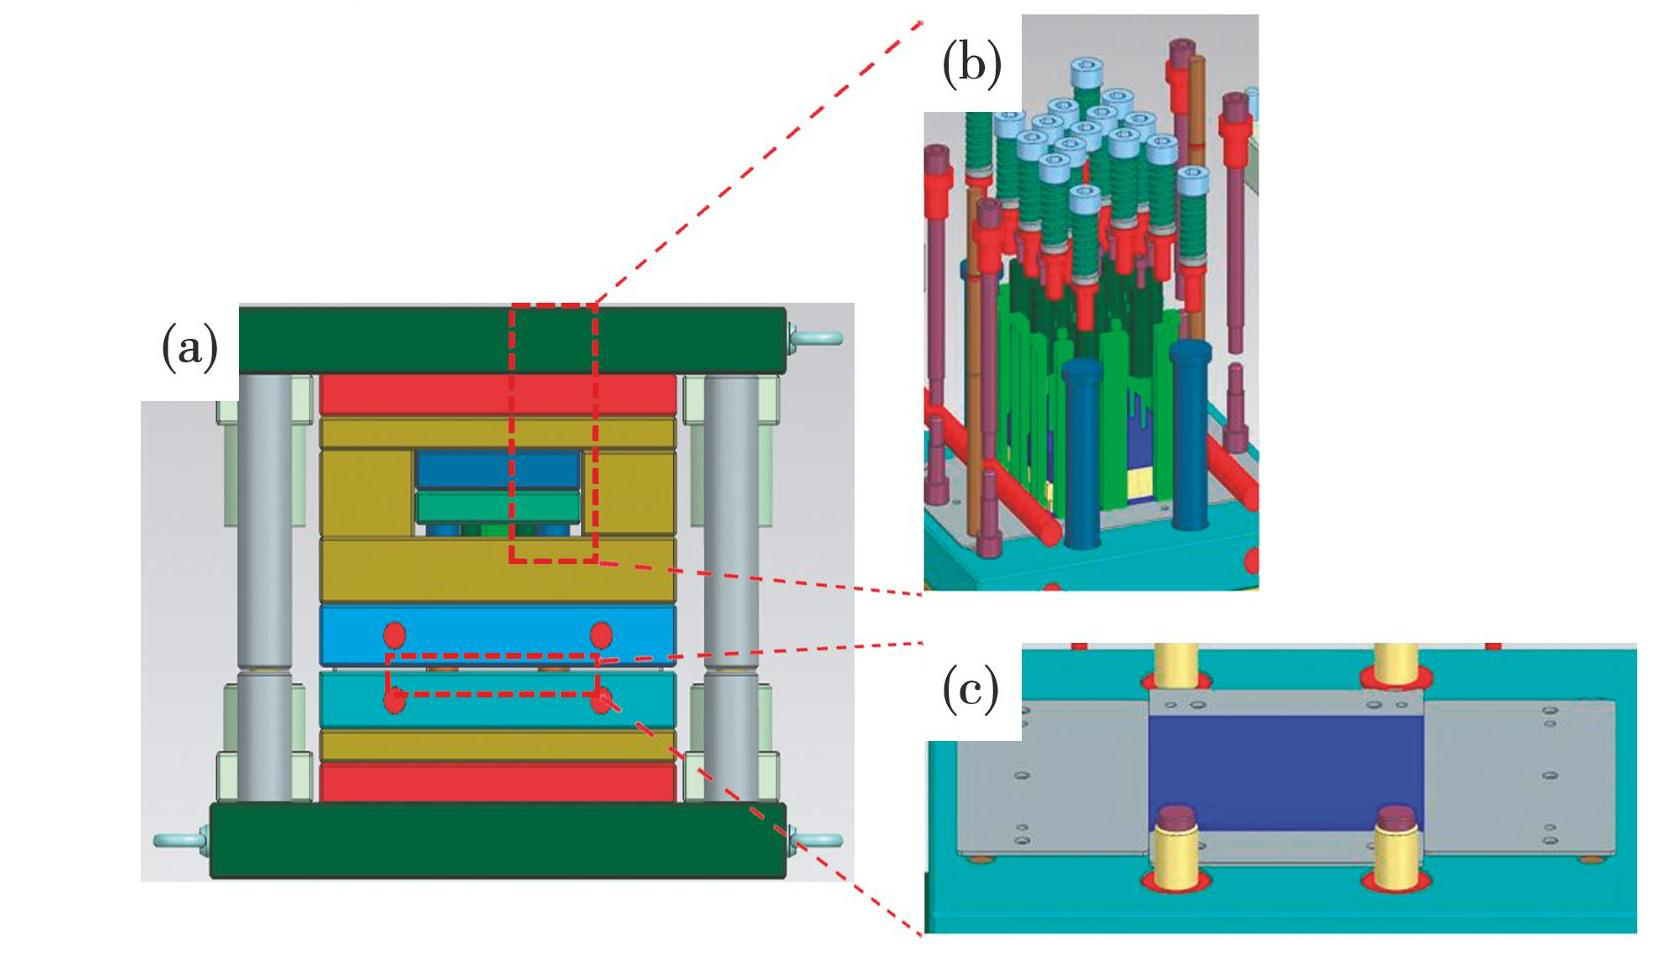
图3模架结构示意图:(a)整体结构;(b)弹簧顶杆;(c)试样定位结构
Fig.3Schematic diagram of formwork structure: (a) integral structure; (b) spring ejector rod; (c) specimen positioning structure
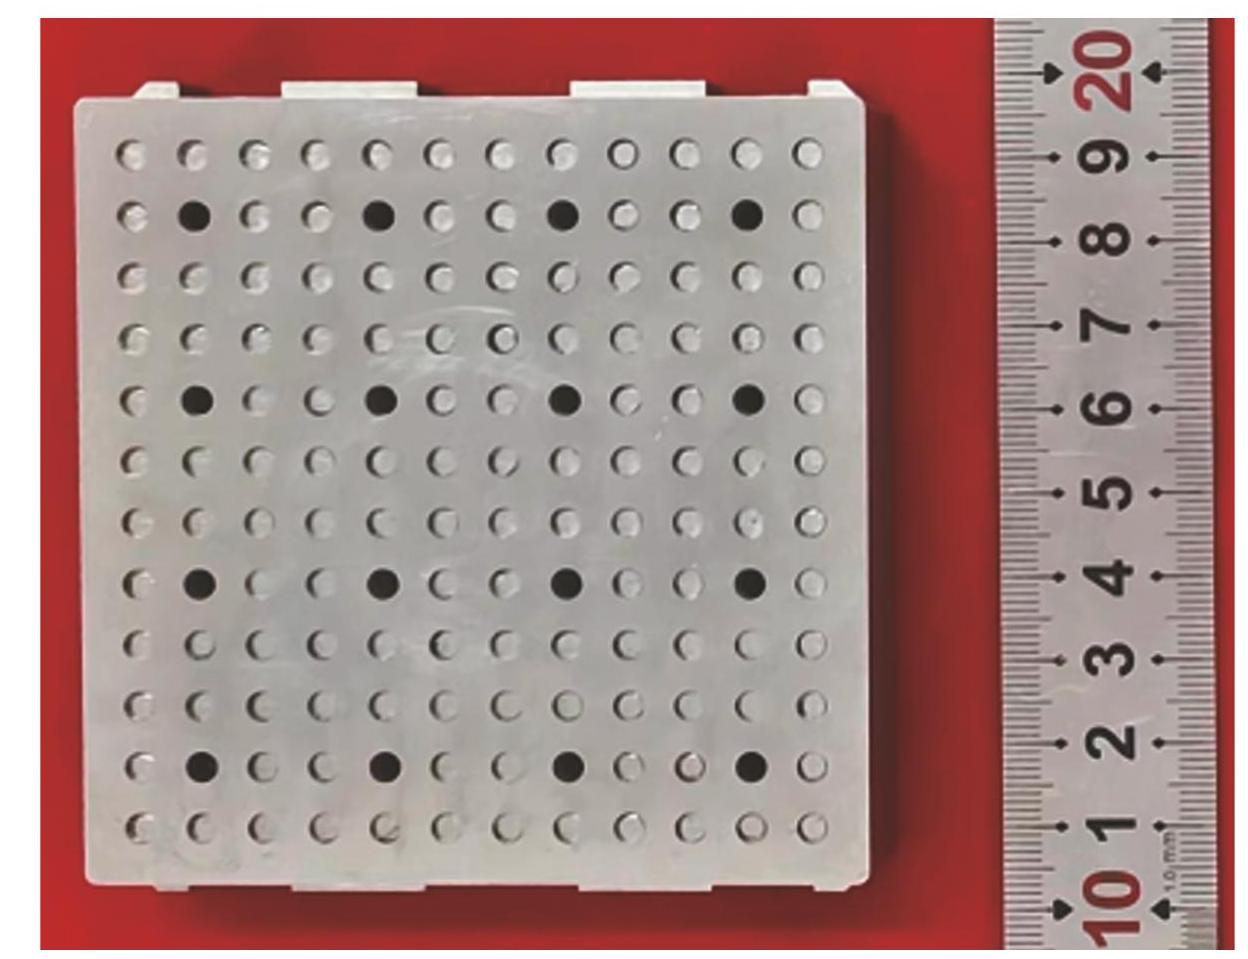
图4支承柱凸模实物图
Fig.4The physical drawing of the bearing column punch
4)由于试样较大,为顺利脱模,模具在凸模中间设计了16支Φ3 mm顶杆,并在周边设计了12支扁顶杆,顶杆全部固定在顶杆固定板上,顶杆固定板通过上边17支弹簧下压使顶杆直接作用在试样上,从而把试样从凸模上脱离。
因模具成本较高,缺少其它结构参数的模具设备,且本实验更侧重于研究成形过程中工艺参数对成形效果的影响,因此本文已控制模具形状、尺寸、圆角、润滑条件等相关参数不变以消除工艺对实验结果的影响。
具体模压工艺参数为:成形温度20、150、250、350℃;成形压力40、50、60、70 MPa;保压时间均为5 min[24-25]。压力机型号为跃达机械设备有限公司YSS-100油压机,成形压力通过数控油压调节。
模压工艺流程如图5所示,将模具安装在压力机上,通过模具内置的加热棒对模具进行加热,加热至接近成形温度时,将铝合金板放入型腔内,确保铝合金板被加热10 min以上,型腔内部到达成形温度后进行模压,模压完成后对模具整体进行风冷,并保持10 MPa的压力,待到型腔内温度低于150℃后卸载,脱模。
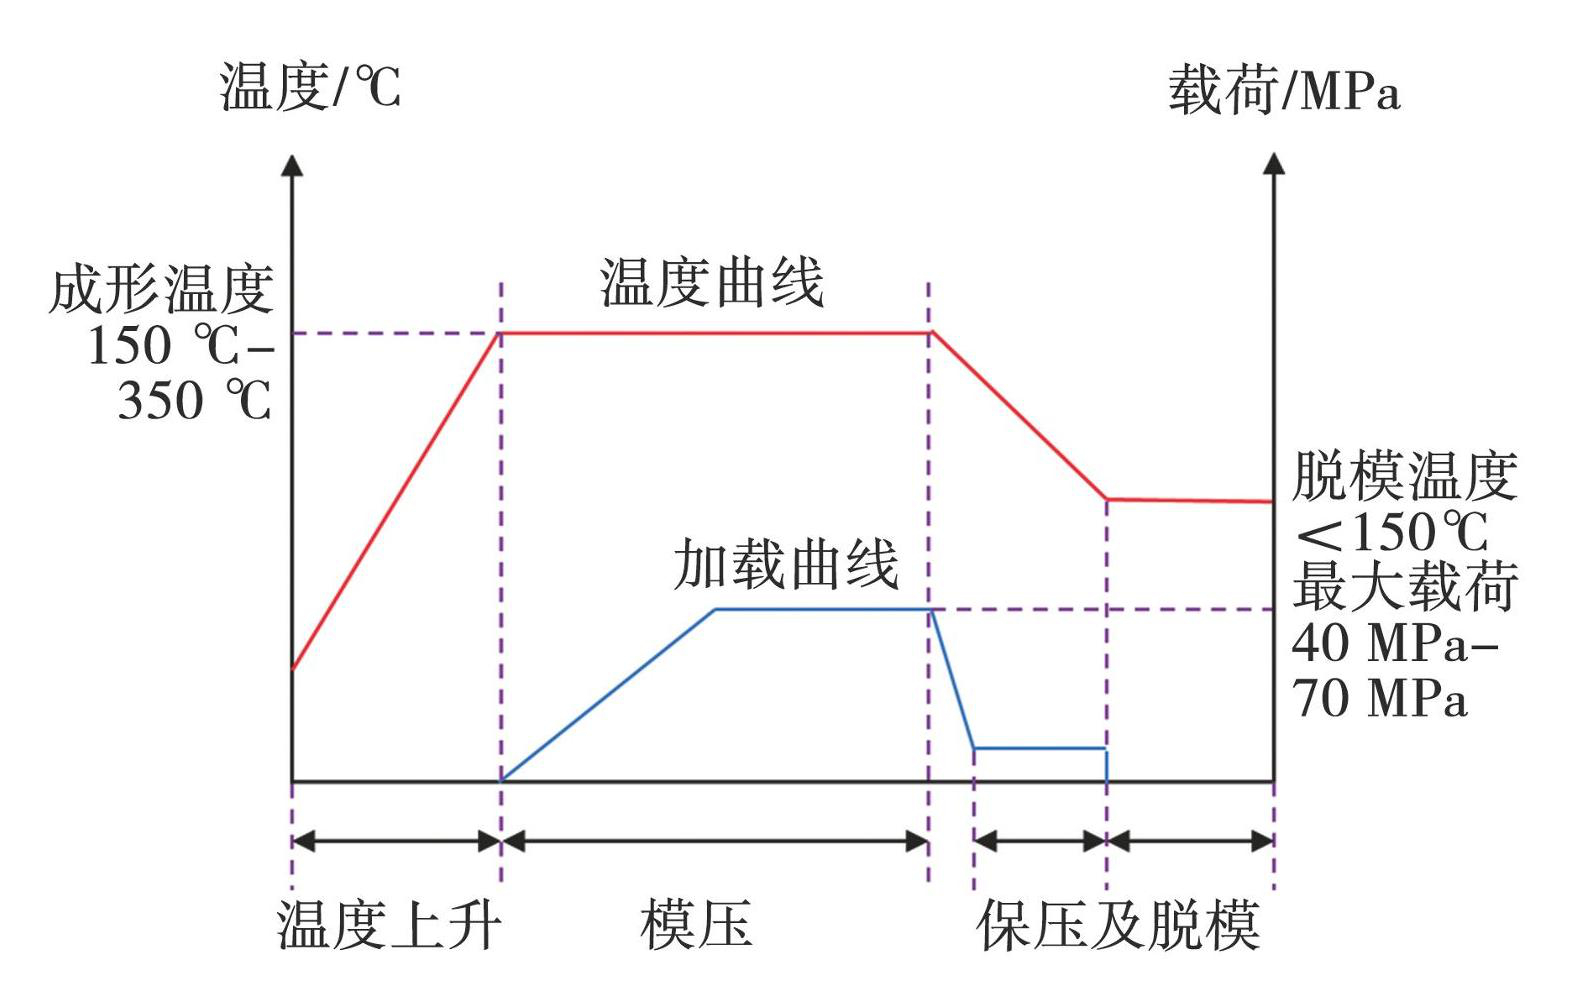
图5模压工艺流程
Fig.5Molding process
如图6所示,每组实验参数下成形的阵列支承柱均选取了由边缘到中心3个不同区域的支承柱,分别为1区、2区、3区,高度记为h1、h2、h3,并使用轮廓仪通过观察支承柱侧截面对不同区域支承柱的成形高度进行测量。
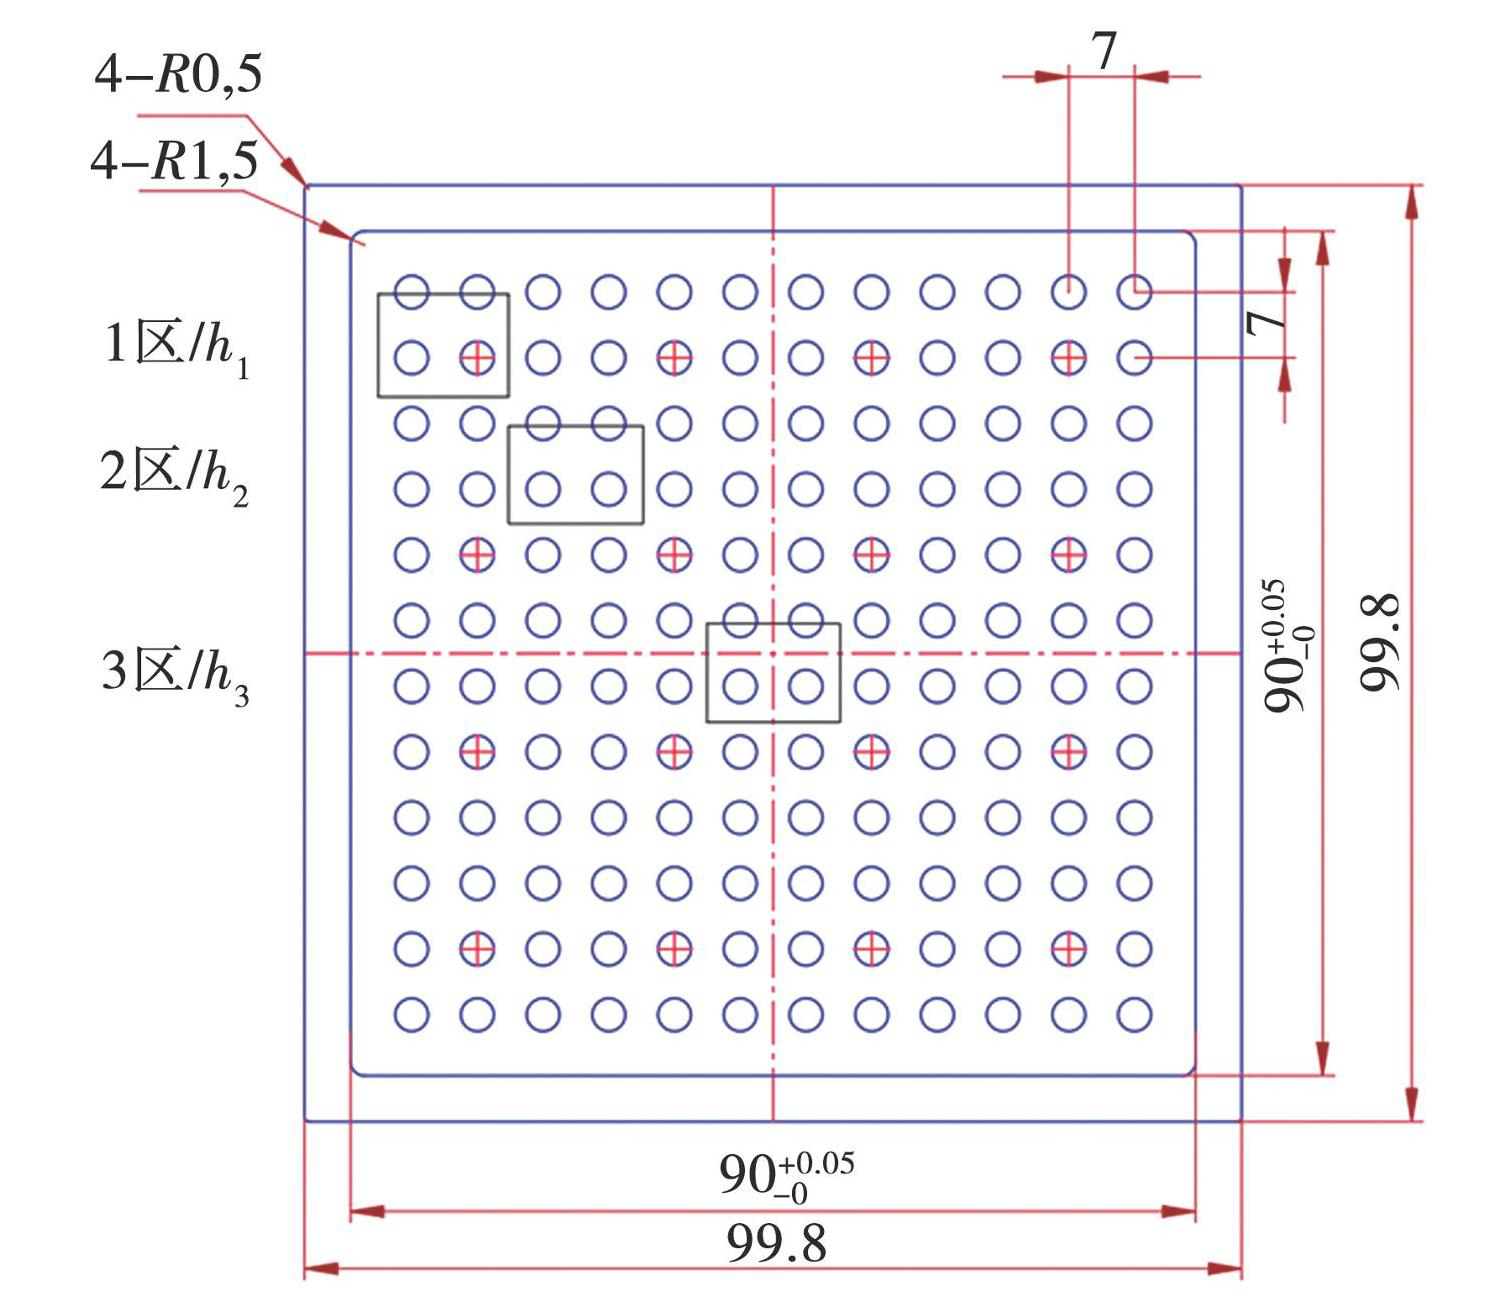
图6阵列支承柱分区示意图(单位:mm)
Fig.6Schematic diagram of the partition of the array support column
2 结果与分析
如图7所示,350℃下成形的4片阵列支承柱填充效果较好,其中成形压力70 MPa的样品填充比较饱满。如图8所示,在380℃、70 MPa下成形的支承结构上的支承柱填充饱满且均匀,但在此温度下O态6063铝合金易发生塑性变形,成形件与凸模型腔侧壁的摩擦力较大导致脱模困难及支承结构整体发生翘曲,因此成形温度和压力不宜过高。
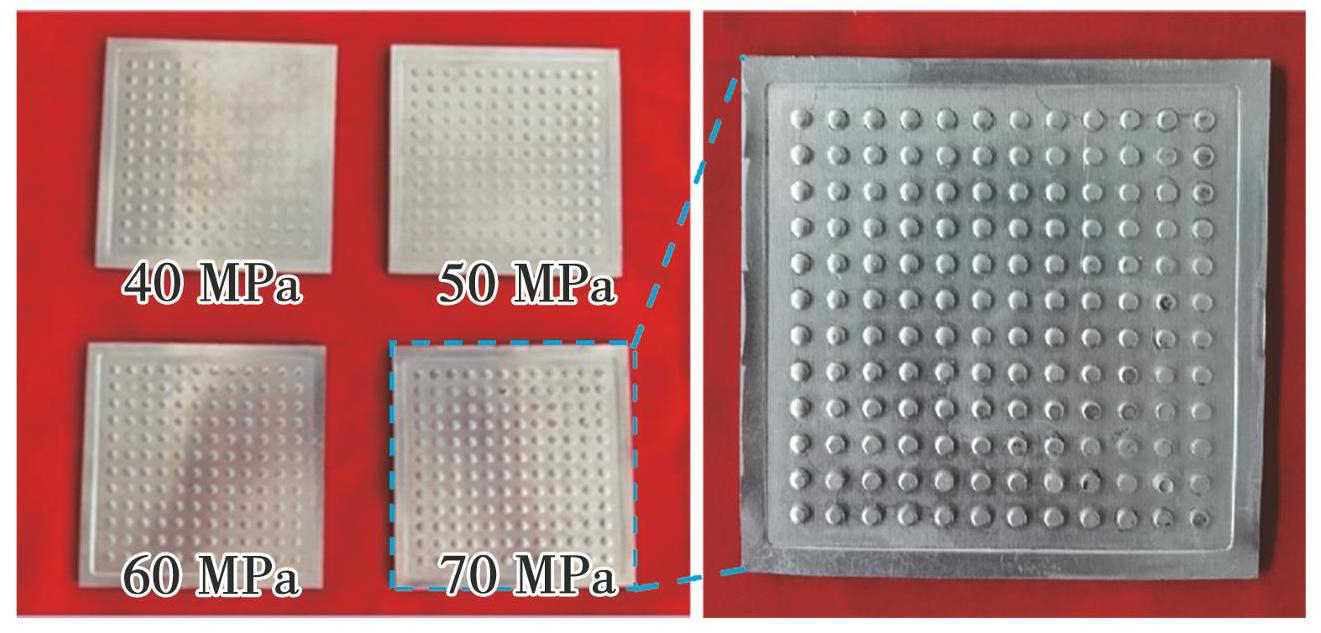
图7350℃下不同压力成形的阵列支承柱实物图
Fig.7Physical diagram of array support columns formed under different pressures at 350℃
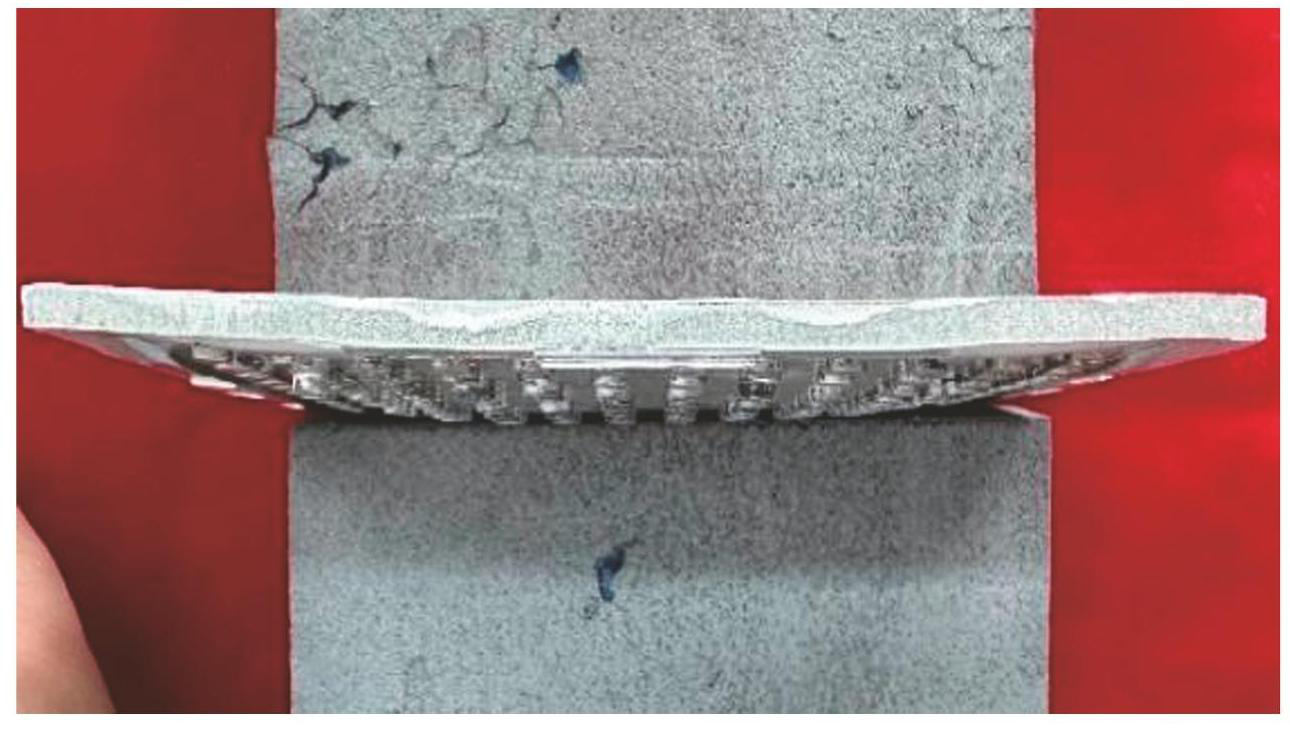
图8380℃下成形的支承结构下板
Fig.8Lower plate of the supporting structure formed at 380℃
2.1 成形温度对支承柱填充行为影响
2.1.1 成形温度对支承柱填充高度影响
成形温度主要通过热软化材料来改善其流动性,从而提高填充高度与成形质量。本研究采用O态和T6态6063铝合金,探究成形温度对支承柱填充高度的具体影响。
图9为不同成形压力下,成形温度对O态6063铝合金的影响。由图9(a)可知,在40 MPa成形压力下,成形温度150℃时,仅1区有填充高度(0.1003 mm);成形温度350℃时,各区填充高度显著提高,1区、2区、3区分别为0.7338、0.3430、0.1616 mm。表明O态6063铝合金在350℃下发生了明显软化。由图9(b)可知,在50 MPa成形压力下,成形温度150℃时,1区和2区支承柱有一定填充高度,随着温度的升高,材料逐渐软化,成形不均匀改善,成形温度350℃时3个区域均有一定填充高度。由图9(c)可知,在60 MPa成形压力下,成形温度350℃时,填充高度大幅增加,1区、2区高度分别为1.0859、1.0419 mm,接近型腔高度(1.3 mm),表明此时材料流动填充较为充分。由图9(d)可知,在70 MPa成形压力下,当成形温度升至350℃时,各区域支承柱填充高度均达到1.1 mm,填充饱满,接近型腔高度,且成形更均匀。此时随着支承柱高度接近型腔高度,型腔内气压增大阻碍进一步填充,导致高度在约1.1 mm处趋于稳定,气压阻力成为限制高度的重要因素。当成形压力增大时,支承柱高度随成形温度变化曲线斜率明显增大,证明高压下温度对成形高度影响更加显著。
图10为不同成形压力下,成形温度对T6态合金支承柱填充高度的影响。在各成形压力下,各区域支承柱均在350℃时才出现明显高度,表明T6态6063铝合金在350℃时,其流动性才能使材料进行填充,并且在成形压力为40、50 MPa时(图10(a)、(b)),3区支承柱均无明显高度,而O态6063铝合金在相同工艺参数下已成形出约0.2 mm高的支承柱,表明在成形温度为350℃时,T6态6063铝合金的成形性仍明显低于O态6063铝合金。
2.1.2 成形温度对支承柱成形均匀性影响
模压过程中坯料与凸模不完全平行会导致阵列支承柱成形不均匀的问题。本文通过分析在不同工艺参数下2区及3区与1区支承柱高度比的变化情况,获得成形温度及成形压力对大面积阵列支承柱成形均匀性的具体影响。
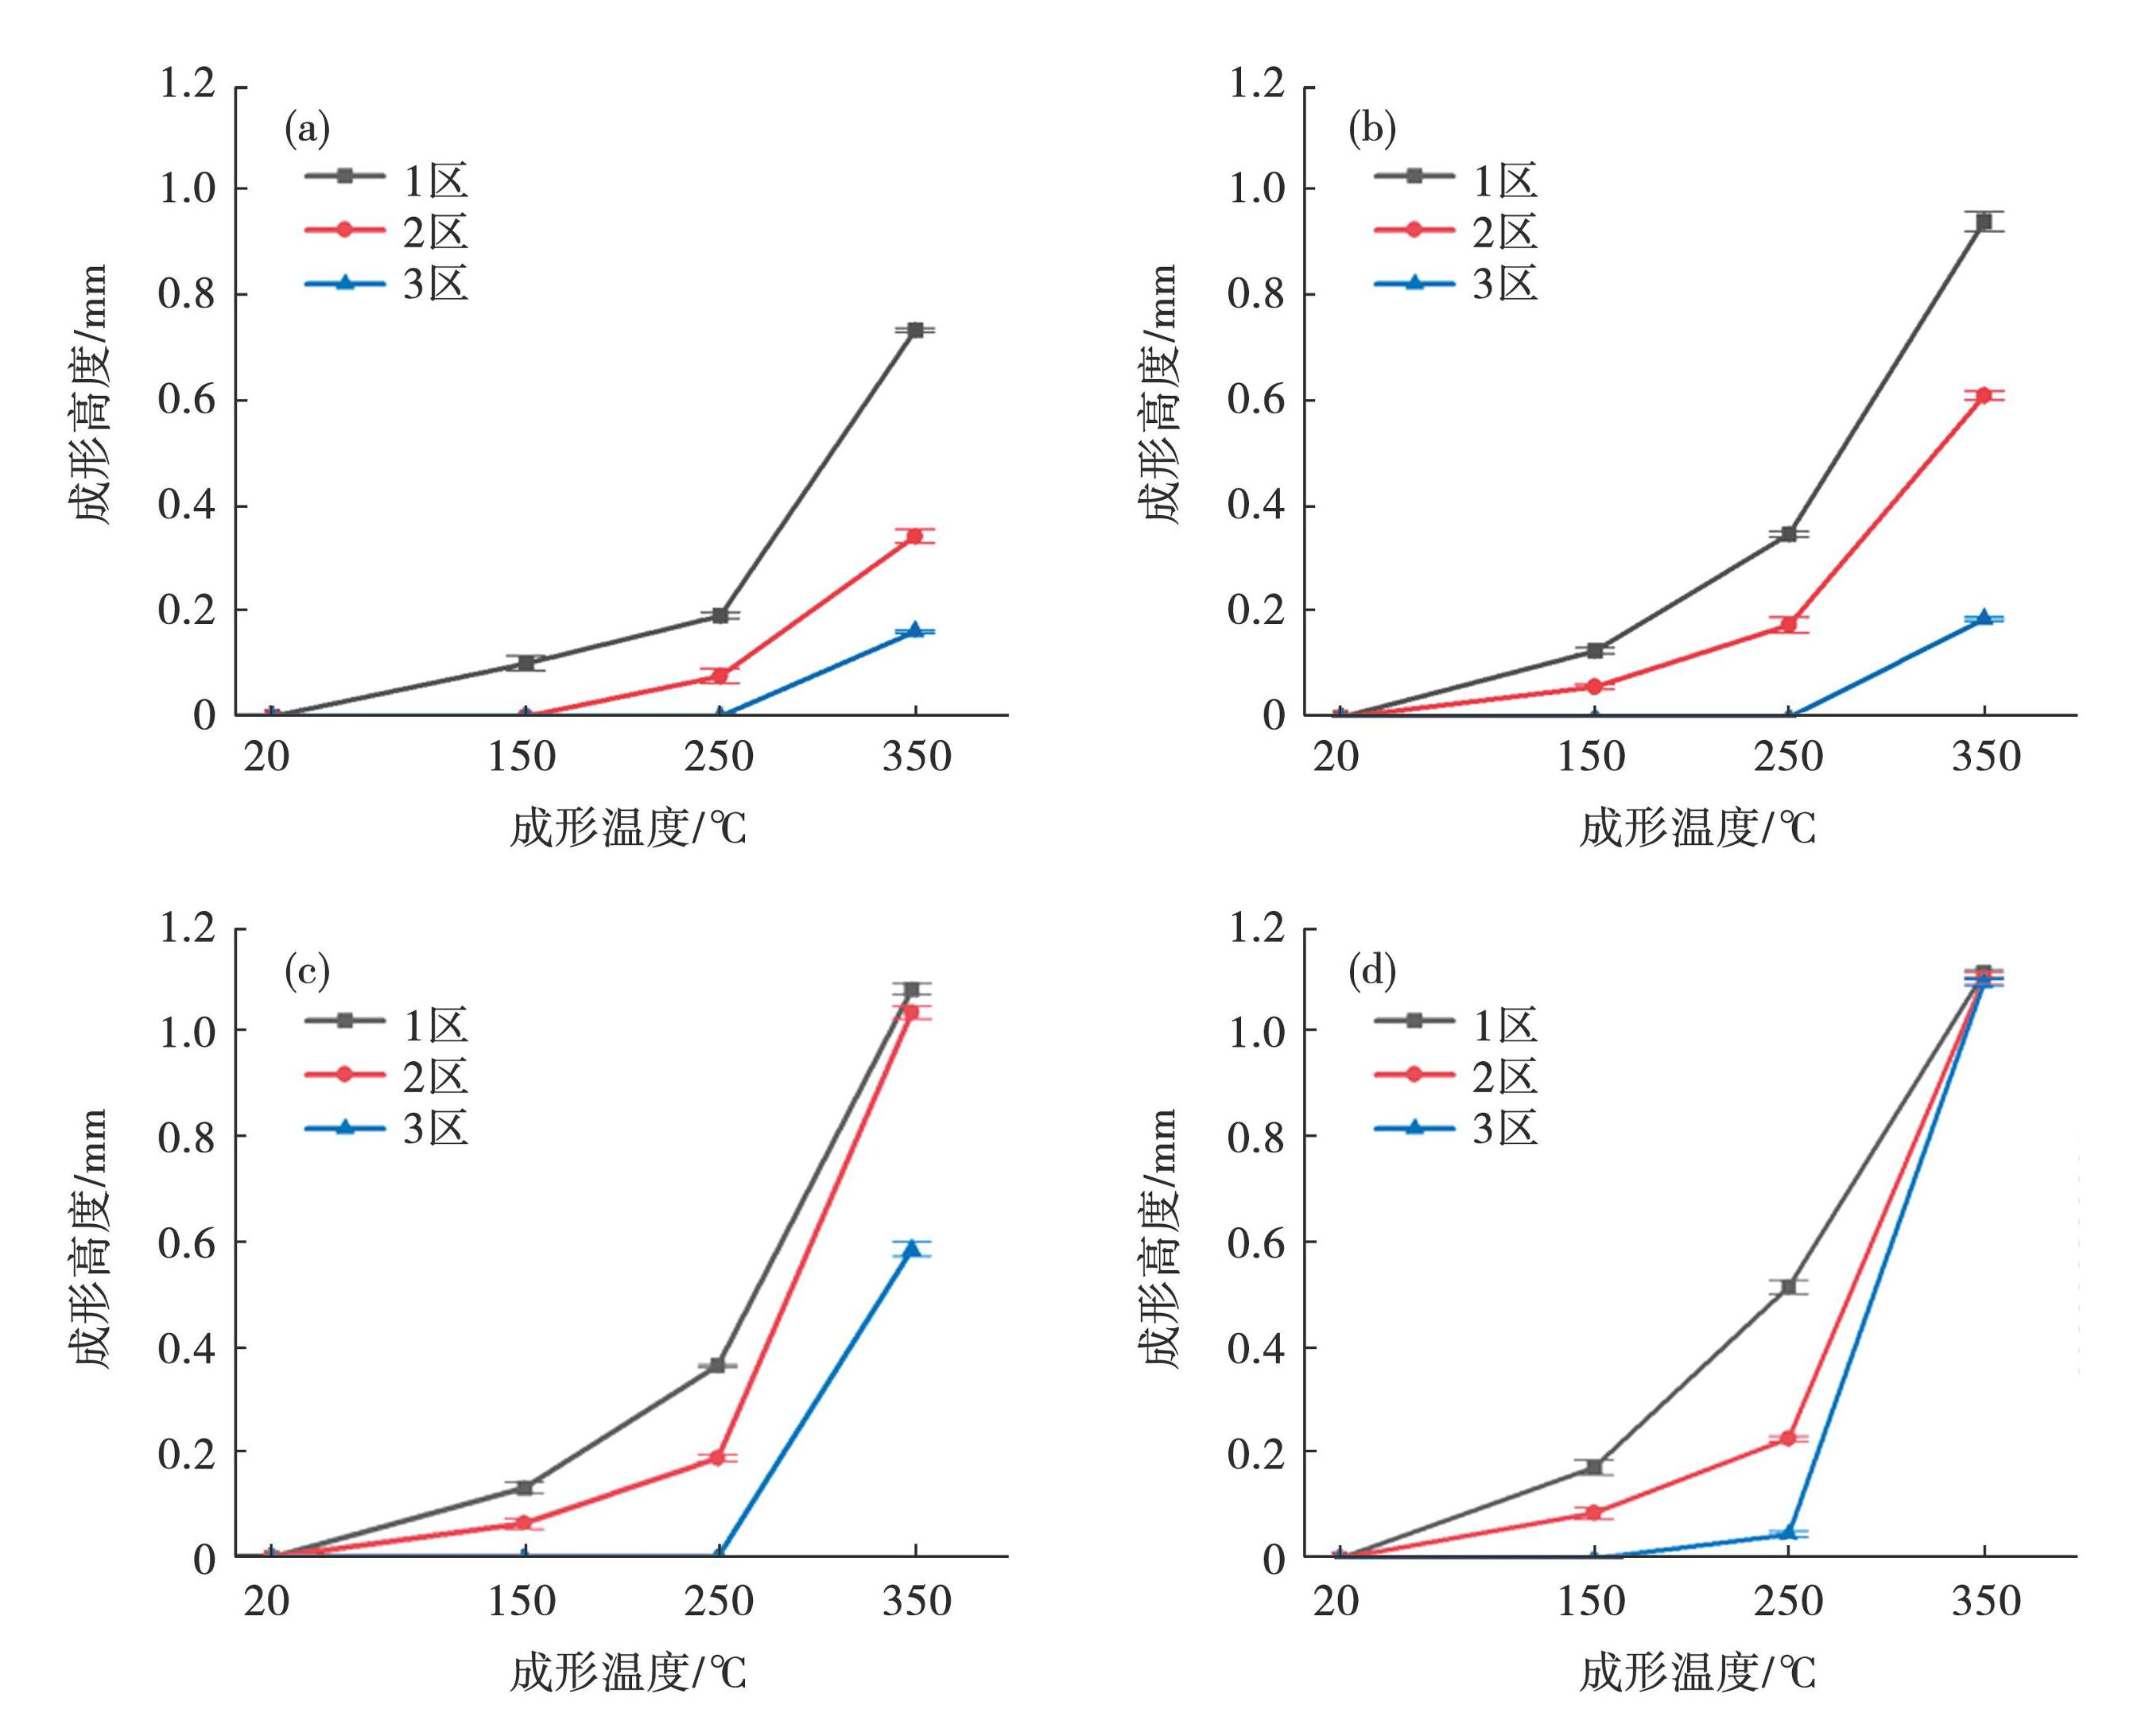
图9不同成形压力下O态6063铝合金支承柱高度随成形温度变化图
Fig.9Variation of pillar height with forming temperature for O-state6063 aluminum alloy under different fabrication pressures: (a) 40 MPa; (b) 50 MPa; (c) 60 MPa; (d) 70 MPa
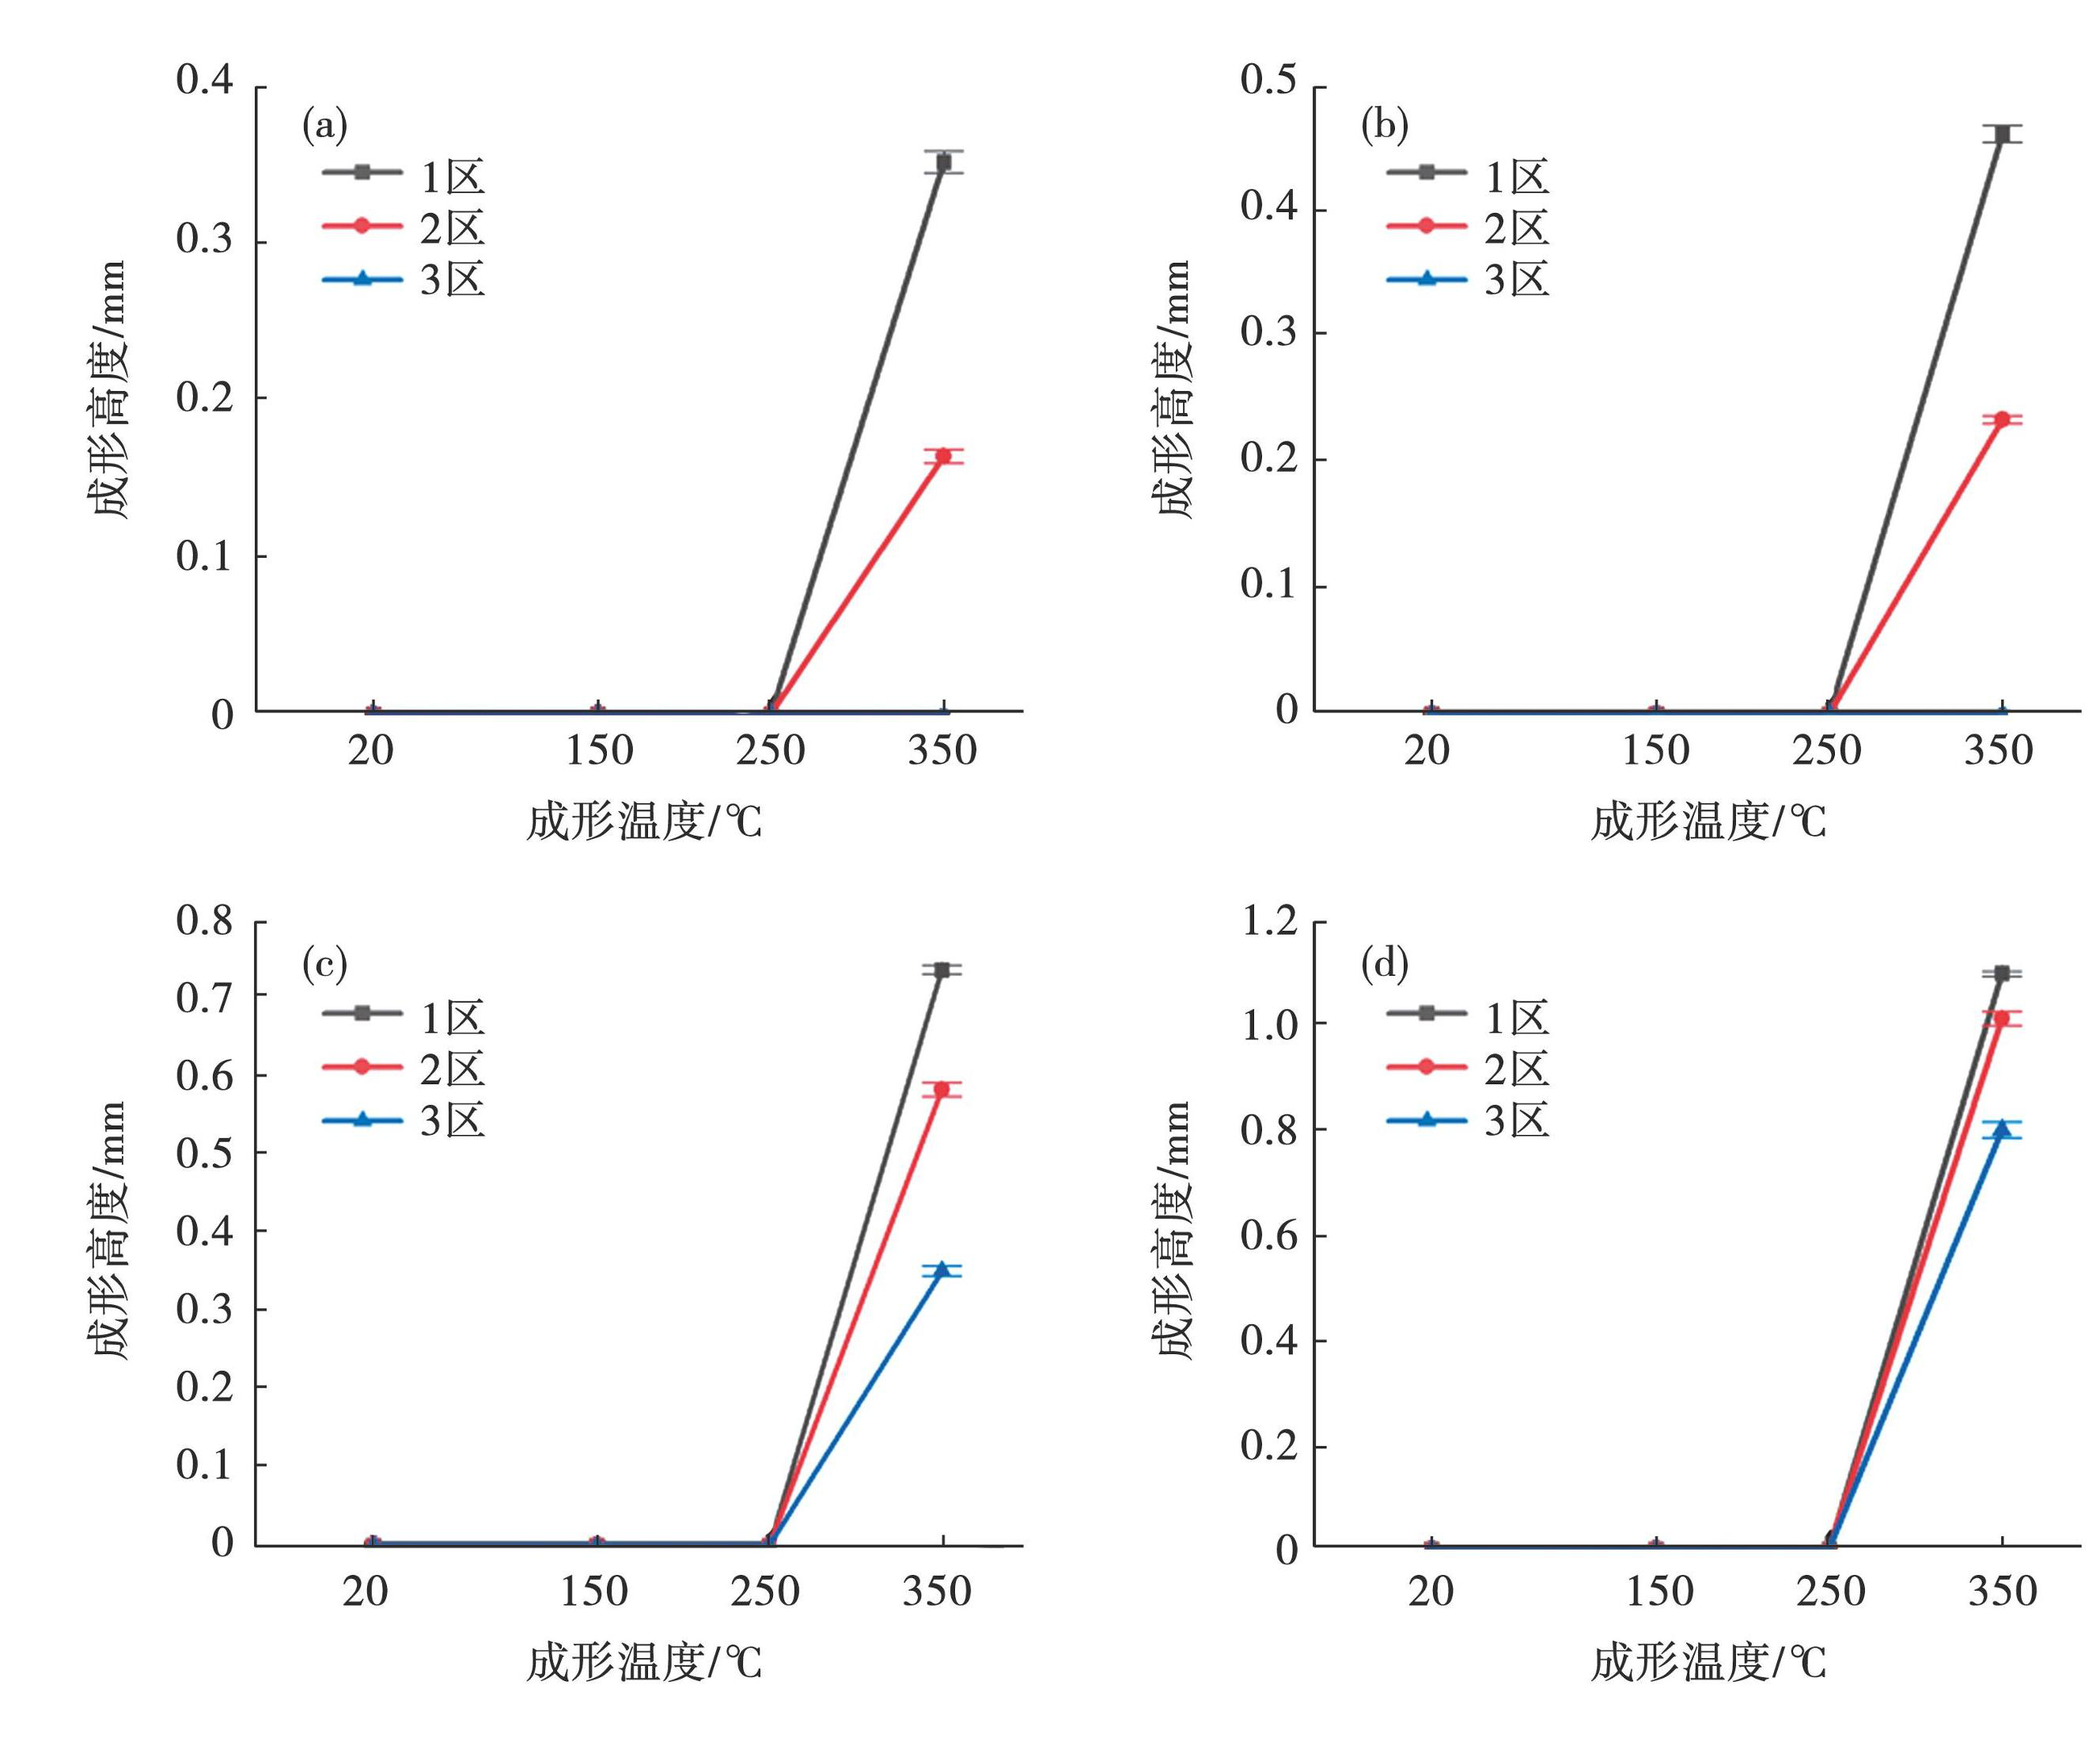
图10不同成形压力下T6态6063铝合金支承柱高度随成形温度变化图
Fig.10Variation of pillar height with forming temperature forT6-state6063 aluminum alloy under different fabrication pressures: (a) 40 MPa; (b) 50 MPa; (c) 60 MPa; (d) 70 MPa
图11为不同成形压力下,成形温度对O态和T6态材料成形高度比的影响。如图11(a)所示,O态材料在不同成形压力下,2区与1区支承柱高度比均随成形温度上升而增大。成形压力40 MPa时,成形温度由20℃升至350℃,高度比由0提高至46.74%,表明成形温度升高的确会提高成形均匀性,但在较小压力下仅通过成形温度的提高,无法完全解决成形不均匀问题;成形压力60、70 MPa时,成形温度由250℃升至350℃,2区与1区支承柱高度比显著提高(接近100%),表明此时材料充分软化,在该温度下采用合适的压力成形,可以解决成形不均匀问题。
如图11(b)所示,O态材料在不同成形压力下,3区与1区支承柱高度比同样随成形温度上升而增大,但3区成形效果明显较差。成形温度250℃时,仅在成形压力70 MPa下有明显填充高度,说明此时材料流动性仍不足,成形均匀性差;成形温度350℃时,4组不同成形压力的3区支承柱均有明显高度,说明在350℃下O态材料各区流动性较好,此时成形压力是影响3区支承柱填充高度的主要因素。仅在温度350℃,压力70 MPa时,3区与1区支承柱高度比接近100%,此时1、2、3区支承柱成形高度均约为1.1 mm,在该工艺参数下可解决阵列支承柱成形不均匀问题。
如图11(c)、(d)所示,T6态材料仅在350℃下2区、3区支承柱有较明显的填充高度。在成形温度为350℃时,T6态材料2区支承柱成形均匀性与O态材料接近,3区成形均匀性相对较差。
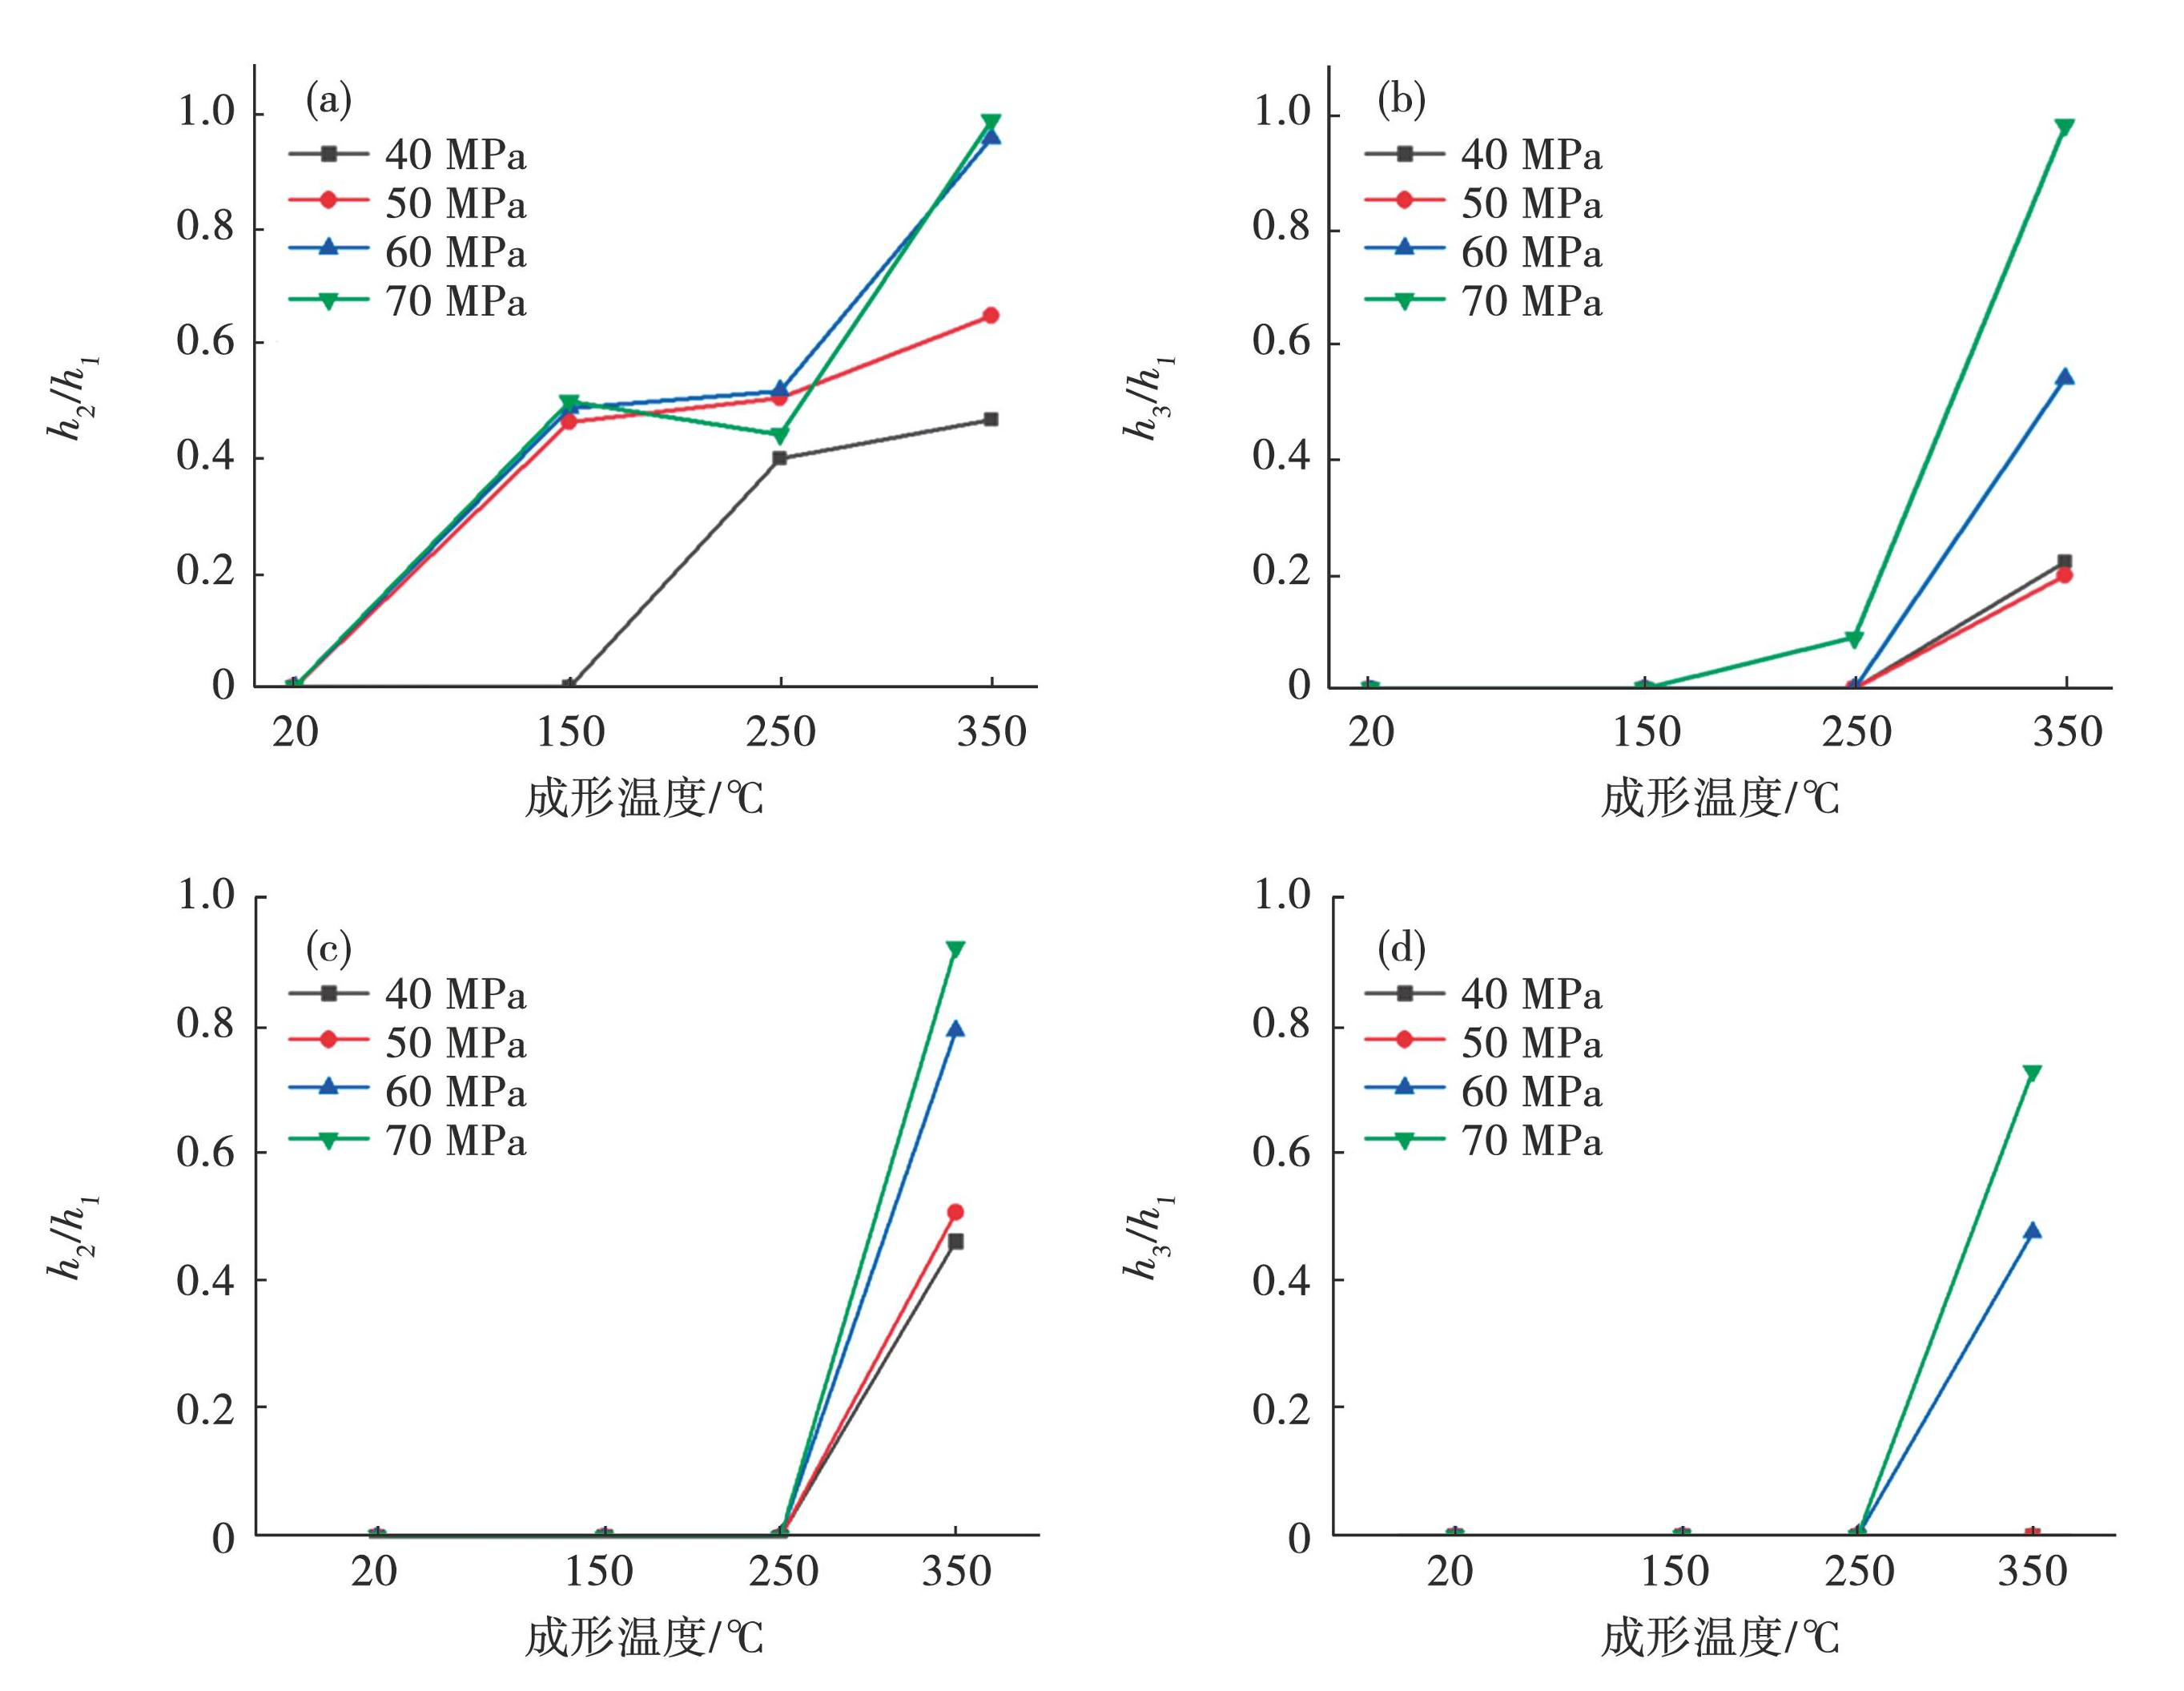
图11不同区域支承柱高度比随温度变化图:(a)O态合金h2/h1;(b)O态合金h3/h1;(c)T6态合金h2/h1;(d)T6态合金h3/h1
Fig.11The variation of the height ratio of the supporting column with temperature in different regions: (a) O-state alloy h2/h1; (b) O-state alloy h3/h1; (c) T6 state alloy h2/h1; (d) T6 state alloy h3/h1
2.2 成形压力对支承柱填充行为影响
2.2.1 成形压力对支承柱填充高度影响
图12为不同成形温度下,支承柱填充高度随成形压力的变化情况。成形温度20℃时材料流动性差,不同压力下各区支承柱均无明显成形高度,因此不进行分析。
如图12(a)所示,成形温度150℃时,3区支承柱在各压力下均无明显高度,1区、2区支承柱填充高度随成形压力增加而升高,且升高幅度相近。成形压力达到70 MPa时,1区支承柱填充高度仅为0.172 6 mm,表明在150℃下,材料流动性仍较差,此时成形温度是影响支承柱填充高度的主要因素。
如图12(b)所示,成形温度250℃时,填充效果略有提升,但成形压力升至70 MPa时,材料流动性仍不足以填满型腔,该温度下单纯增加成形压力无法有效提高填充高度。
如图12(c)所示,成形温度350℃时,各区支承柱填充高度随成形压力增加而显著升高。1区、2区支承柱在成形压力60 MPa时均达到约1.1 mm,近乎填满型腔;3区支承柱在成形压力70 MPa时达到约1.1 mm。在350℃下,O态6063铝合金的流动性优异,由3条曲线的斜率可以看出,高温下成形压力对填充高度的影响显著增强。
T6态合金在成形温度350℃下,不同区域支承柱填充高度随成形压力的变化如图12(d)所示,可见,当成形压力70 MPa时,1区、2区、3区支承柱填充高度分别为1.0961、1.0102、0.7986 mm,2区、3区支承柱填充仍不饱满。
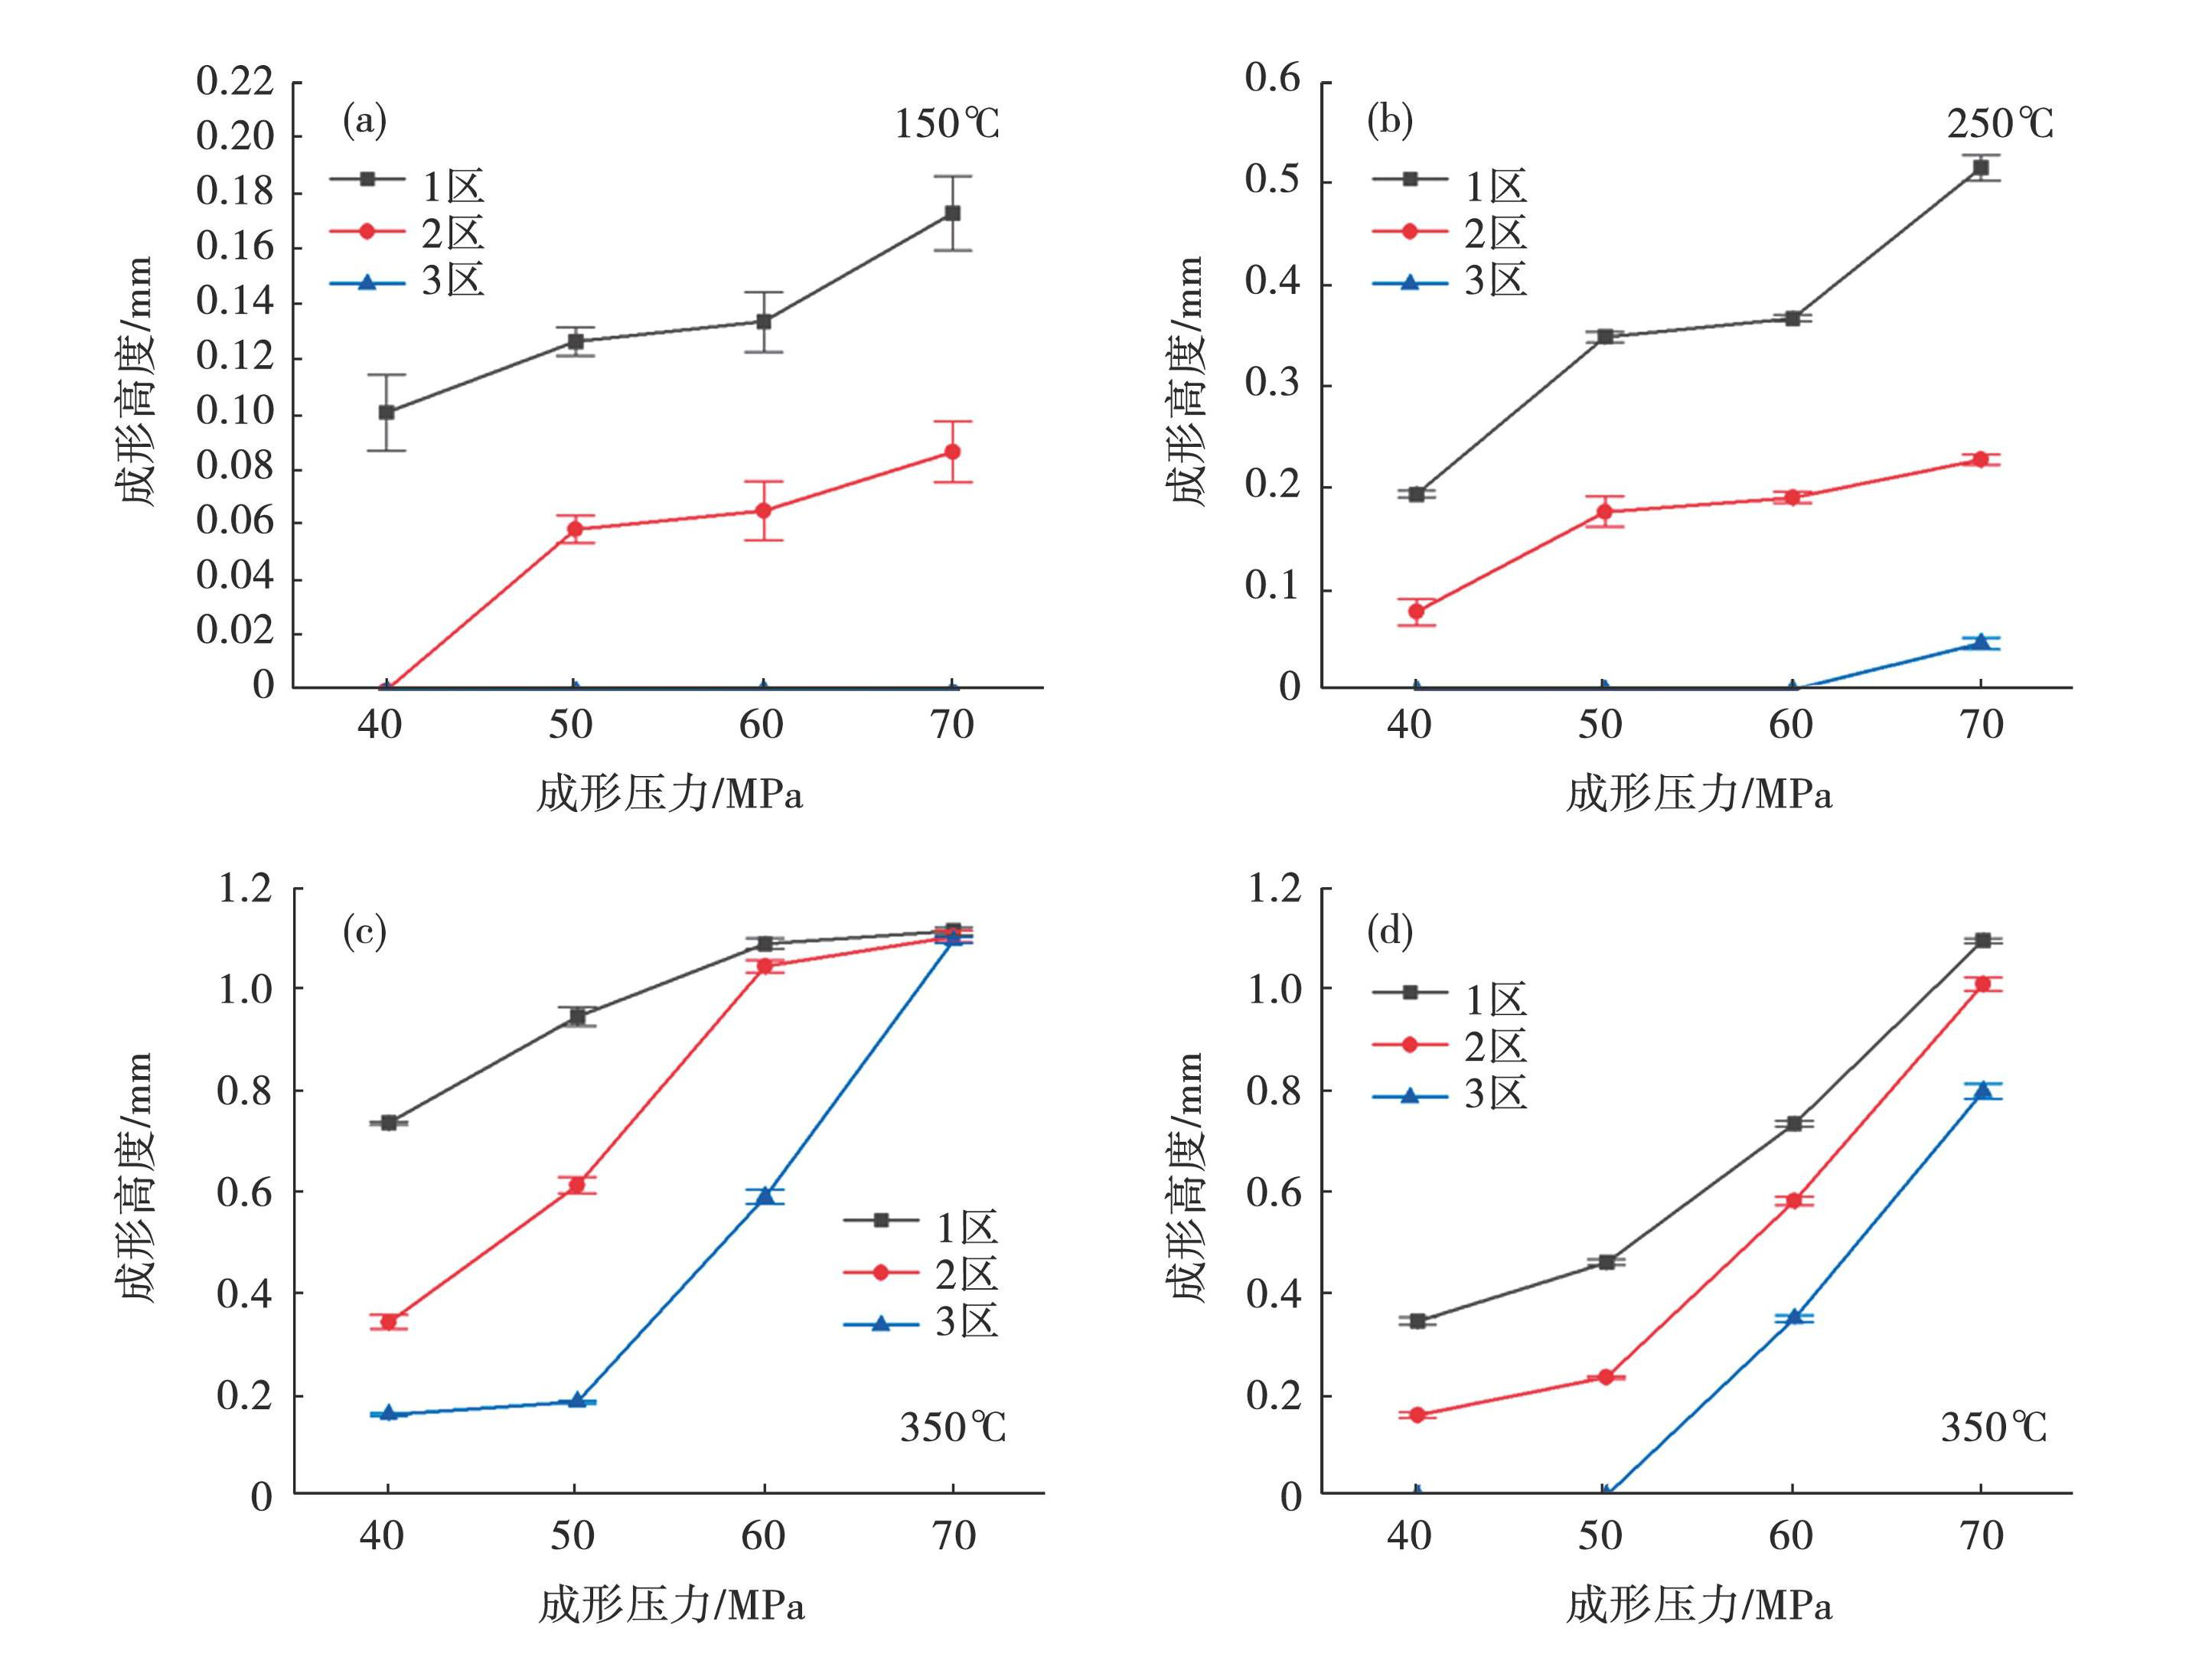
图123个区域不同温度时支承柱高度随成形压力变化图:(a~c)O态合金;(d)T6态合金
Fig.12Graph of support column height variation with forming pressure under different temperatures in 3 regions: (a-c) O state alloy; (d) T6 state alloy
2.2.2 成形压力对支承柱成形均匀性影响
如图13(a)所示,成形温度150、250℃时,O态材料2区与1区支承柱高度比受成形压力影响不大,约40%~50%。成形温度350℃时,2区材料流动性改善,成形压力增大时,2区填充高度增加幅度大于1区支承柱,高度比随成形压力增加而增大,1区支承柱逐渐填满型腔,受气压阻碍难以继续增加高度后,2区材料仍在持续填充直至填满型腔后不再增加。
如图13(b)所示,成形温度350℃时,当成形压力由40 MPa升至50 MPa时,3区与1区支承柱高度比几乎不变;当成形压力大于50 MPa时,1区支承柱填充高度几乎不再升高,而3区支承柱高度迅速升高。因此,随着成形压力增大,3区与1区支承柱高度比不断增加,在成形压力70 MPa时,高度比达到98.42%。
如图13(c)所示,成形温度350℃时,当成形压力由40 MPa上升至50 MPa时,T6态材料支承柱高度比均无明显上升;当成形压力由50 MPa上升至70 MPa时,各支承柱高度比均大幅提高,成形均匀性明显改善;在成形压力为70 MPa时,2区与1区支承柱高度比为92.16%,3区与1区支承柱高度比为72.86%,可见,在该工艺参数下3区支承柱填充高度与1区填充高度相比较低,未完全解决大面积支承结构成形不均匀问题。
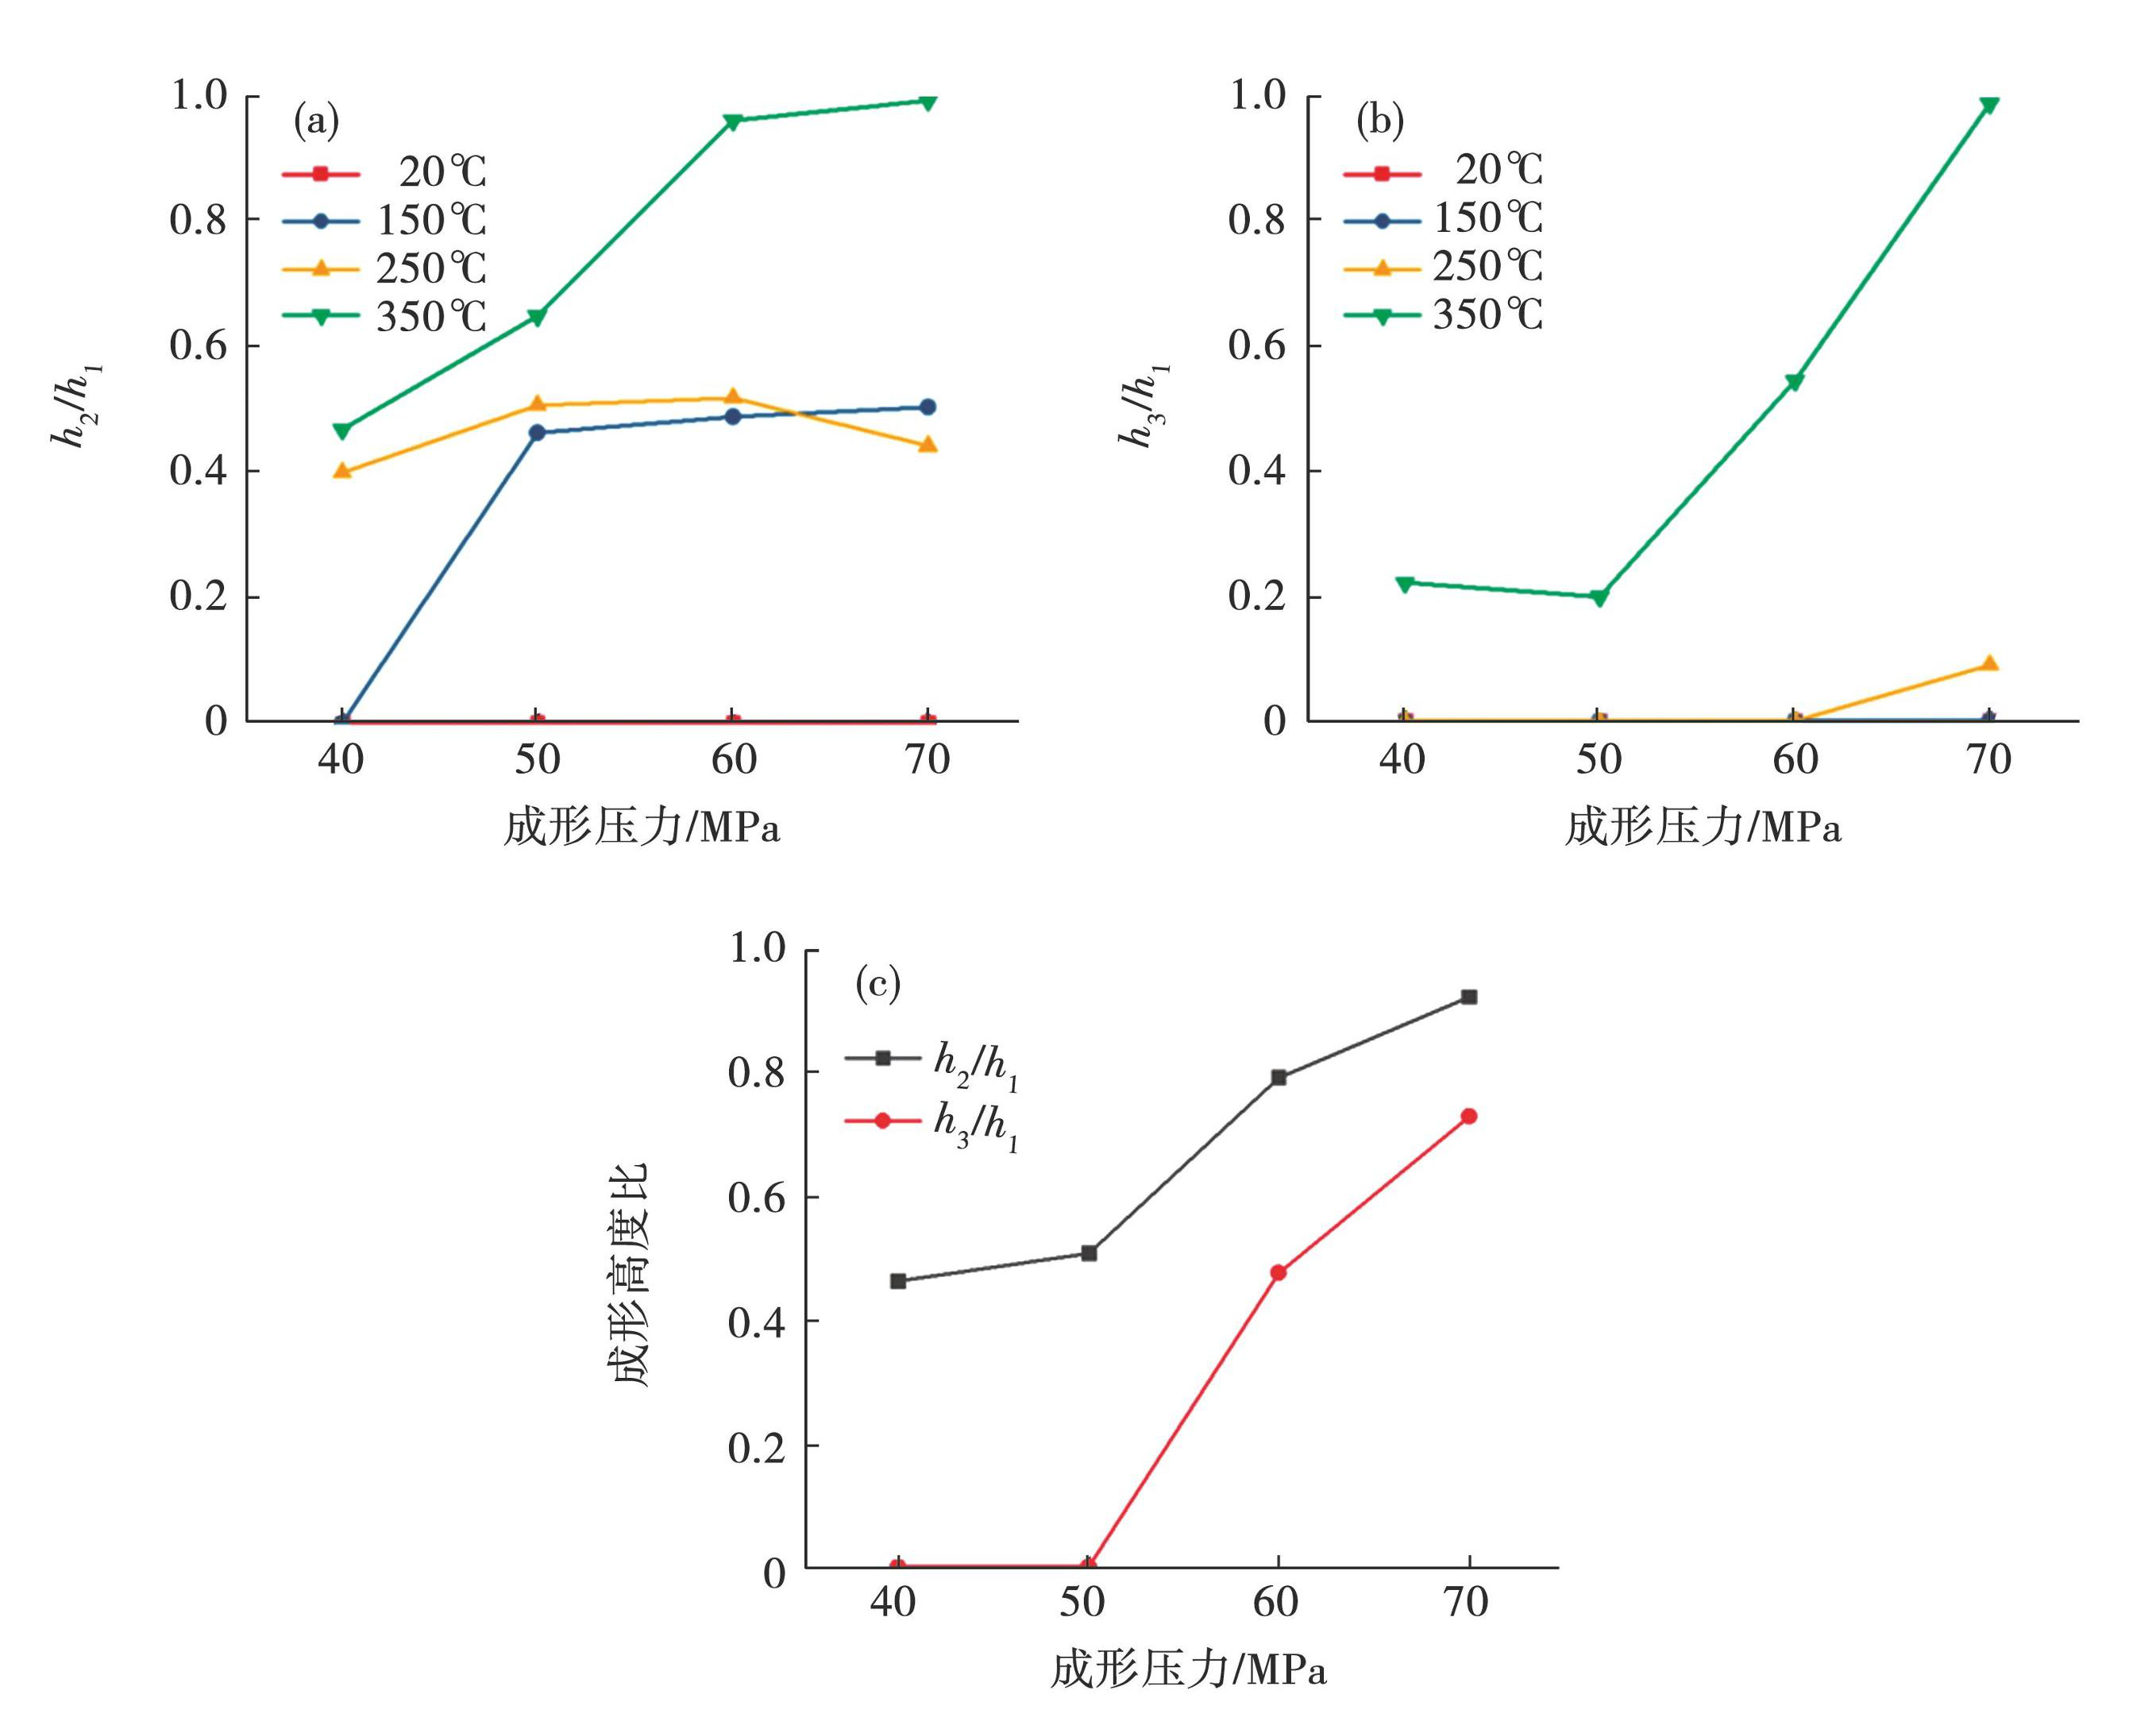
图13不同区域支承柱高度比随成形压力变化图:(a)O态合金h2/h1;(b)O态合金h3/h1;(c)350℃时T6态合金h2/h1、h3/h1
Fig.13The variation of the height ratio of the supporting column with the forming pressure in different regions: (a) O-state alloy h2/h1; (b) O-state alloy h3/h1; (c) at 350℃, T6 state alloy h2/h1 and h3/h1
2.3 成形温度对支承柱硬度影响
封装工艺要求阵列支承柱成形后尽量保持较高的硬度,因此探究不同工艺参数对阵列支承柱硬度的影响规律。由于封装的主要区域为阵列支承柱边缘以及支承柱,因此对阵列支承柱边缘进行硬度测试。测试发现,成形压力对支承柱的硬度无明显影响,因此仅探究成形温度对支承柱硬度的影响,采用的硬度测试设备为华银HVS-1000A数显显微维氏硬度计。
图14为O态和T6态6063铝合金支承结构维氏硬度随成形温度的变化规律,测试区域为支承结构边缘,经完全退火处理的O态6063铝合金硬度为32.65HV0.2,成形温度350℃时,支承结构硬度为34.98HV0.2,可见O态材料成形支承结构的硬度随成形温度变化并不明显。常温下T6态6063铝合金硬度为90.70HV0.2,成形温度350℃时,成形出的支承结构硬度为41.70HV0.2,当成形温度高于150℃后,T6态材料支承结构硬度随成形温度升高明显降低,可能发生动态回复及再结晶。
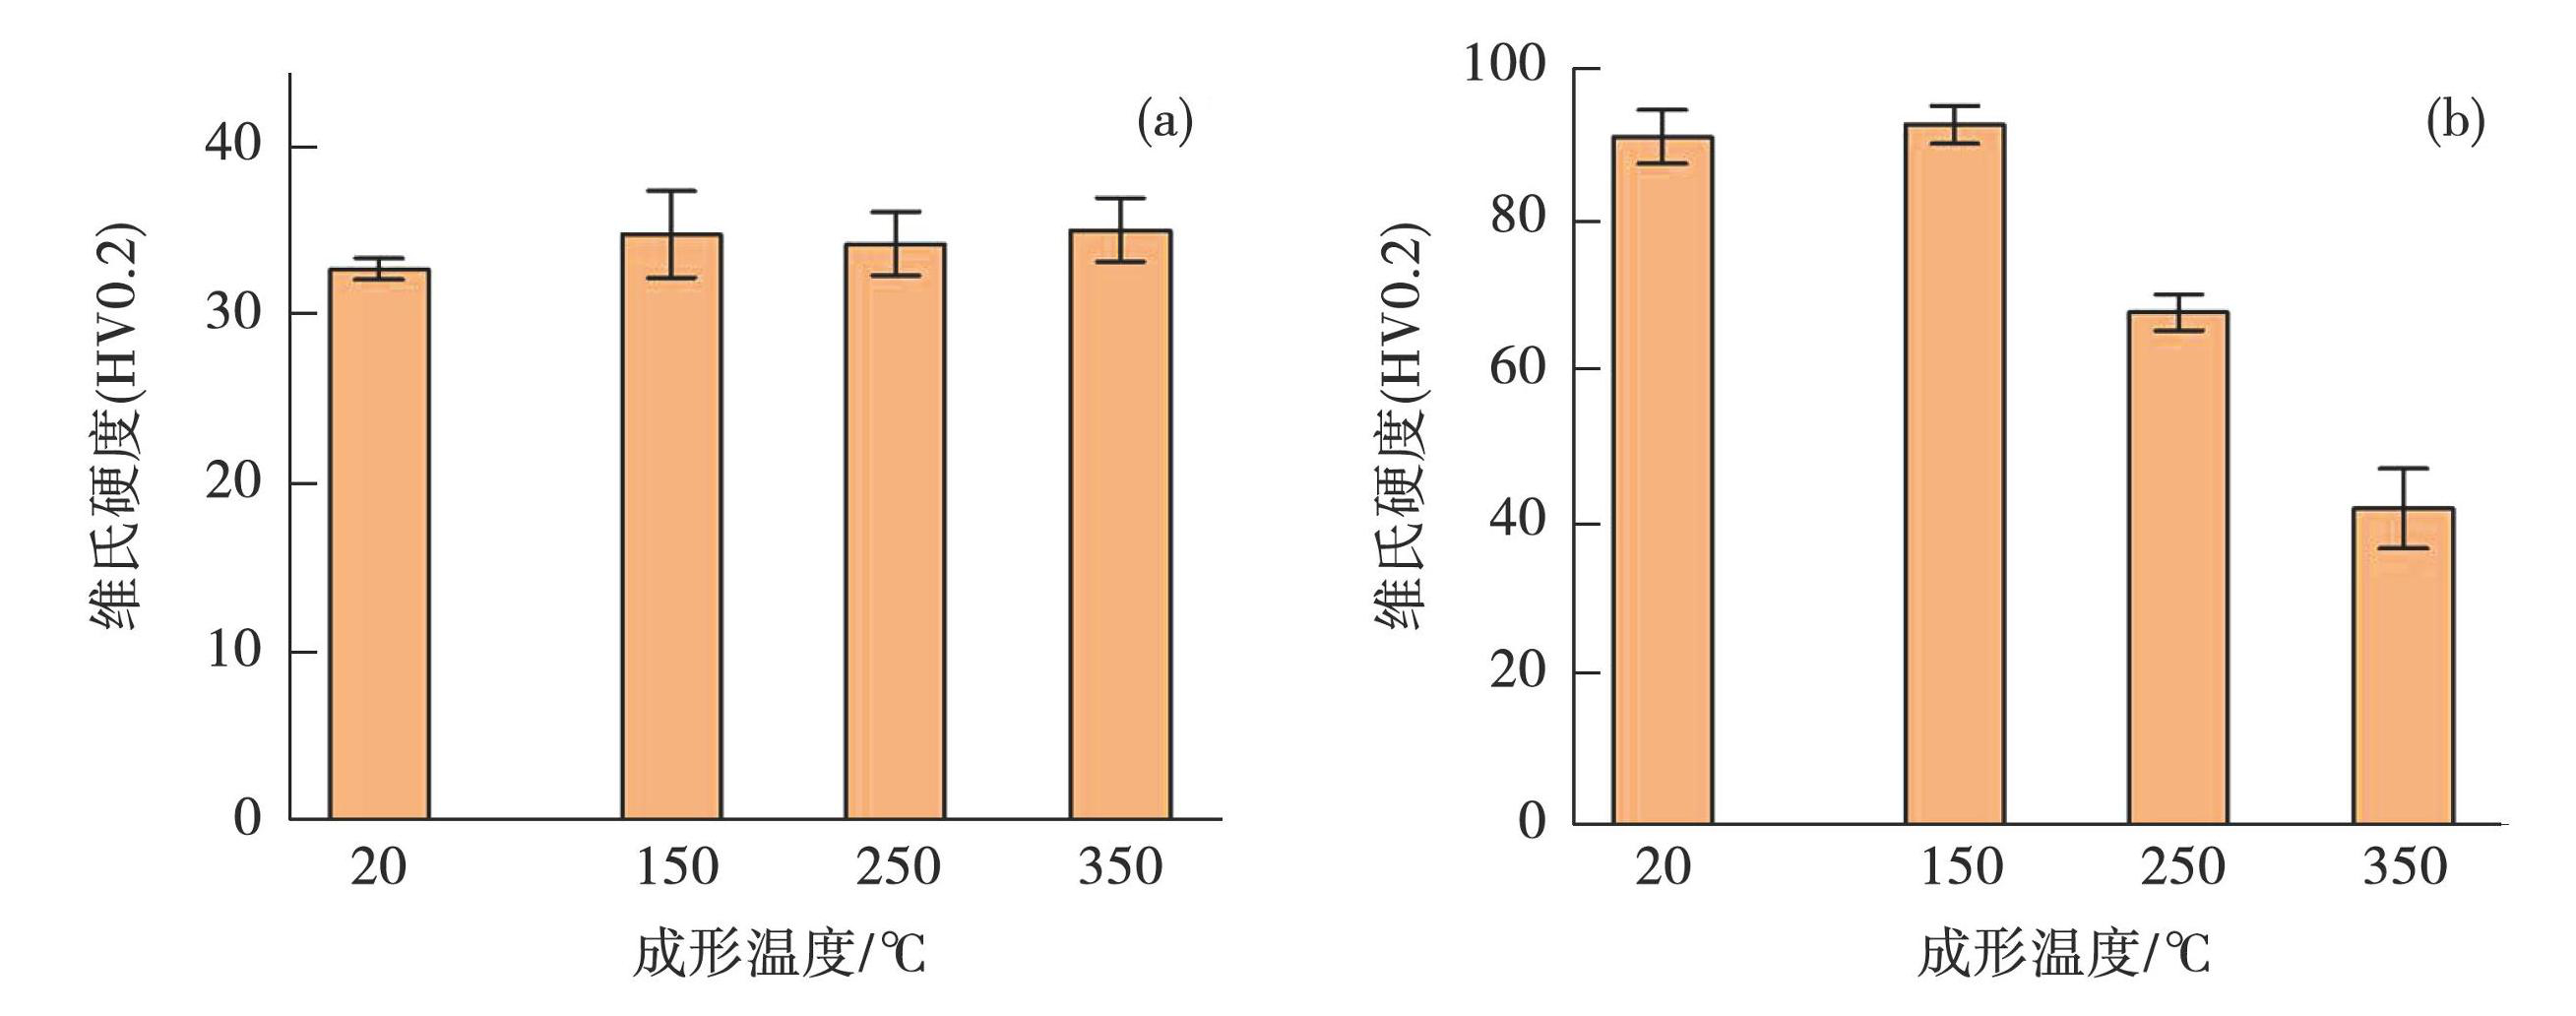
图14支承柱硬度随成形温度变化:(a)O态;(b)T6态
Fig.14Variation of hardness of array support column with forming temperature: (a) O-state alloy; (b) T6-state alloy
2.4 支承柱成形质量分析
通过分析不同工艺参数下成形的支承柱成形高度、成形均匀性以及维氏硬度,确定成形质量最佳的工艺参数:成形温度350℃,成形压力70 MPa,保压时间5 min,材料选用O态6063铝合金。
如图15所示为在成形质量最佳的工艺参数下成形的O态6063铝合金各区支承柱SEM图,其中各区支承柱成形高度均在1.1 mm左右,接近填满型腔,且成形均匀性良好。1区、2区支承柱的顶部均平整,无明显缺陷,3区支承柱的顶部为弧形,说明材料未完全填满型腔,但成形高度同样接近型腔高度。弧形结构说明该区域填充效果没有达到模具设计的预期高度,在后续研究中,设计凸模型腔时可预留一定高度,待支承柱成形后通过机械加工的方式获得顶部平整的支承柱,以保证形状和尺寸精度便于后续焊接封装。
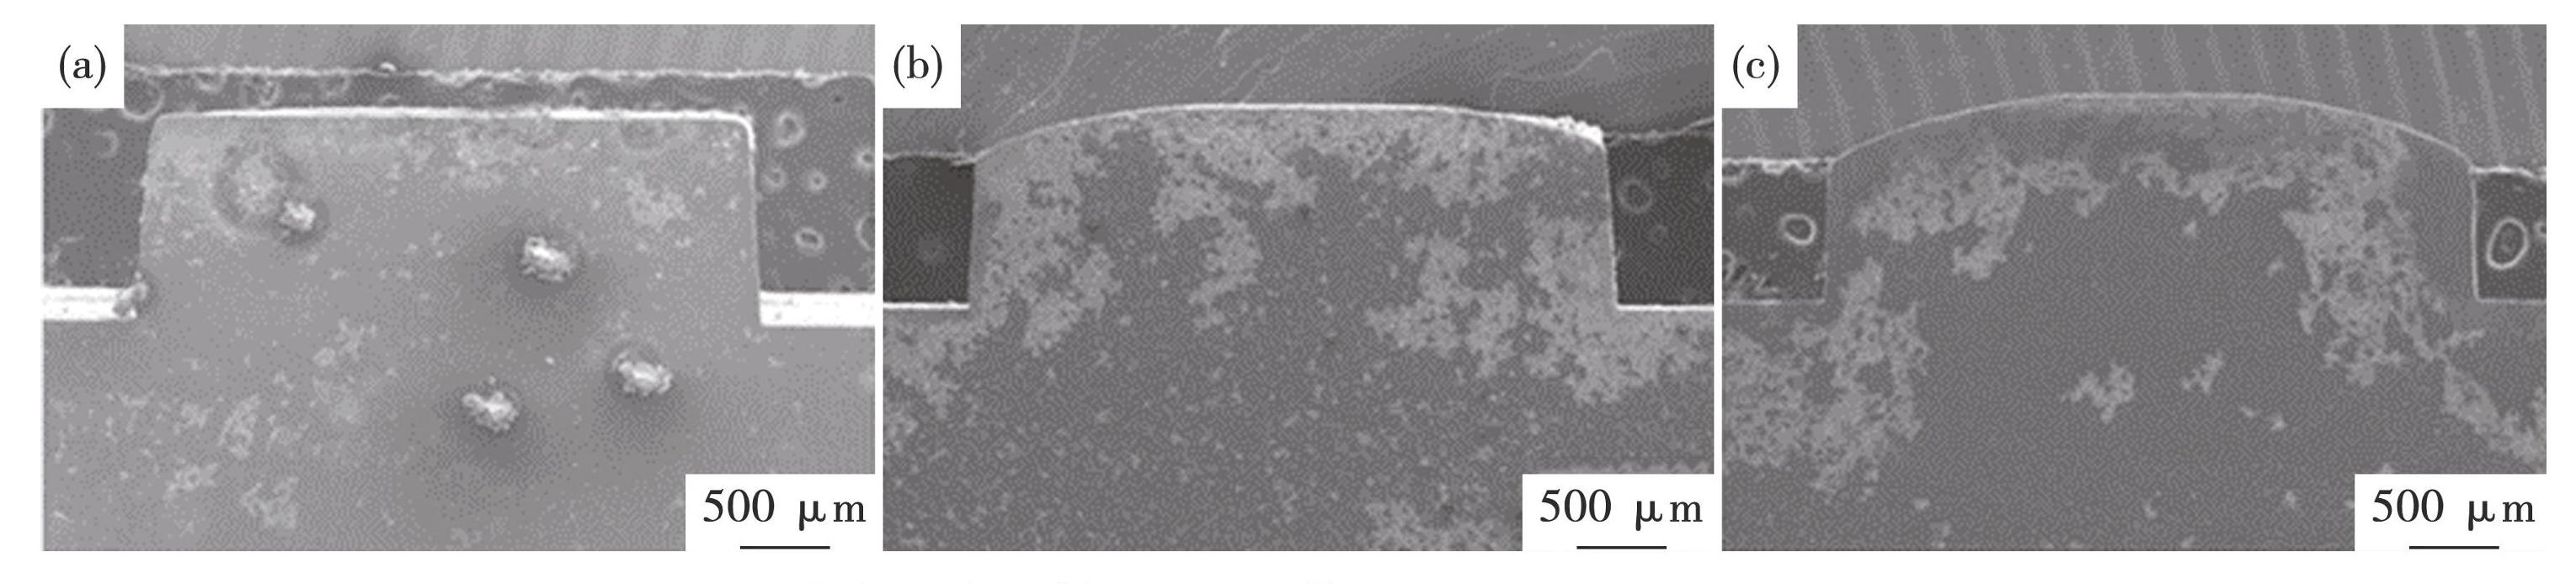
图15O态合金支承柱SEM图片:(a)1区;(b)2区;(c)3区
Fig.15SEM image of O-state alloy support column: (a) Zone1; (b) Zone2; (c) Zone3
2.5 支承柱承载性能仿真分析
通过建模软件建立蒸汽腔支承结构的几何模型,为节省后续数值模拟时间,在模拟计算过程中将蒸汽腔简化为四分之一模型。液氨工质常用工况条件为-50~60℃,随温度升高,氨的饱和蒸气压显著提高,60℃时蒸气压约为2.6 MPa,极端工况90℃时,蒸气压可超过5 MPa。根据航天领域极端工况下饱和蒸气压的安全指标,腔体内部载荷设置为5.6 MPa,该压力显著大于液氨蒸汽腔的常用工作压力,充分确保液氨工质工作时的安全性。
将几何模型作为单个部件导入有限元仿真软件进行数值模拟。在前处理中,通过拉伸试验获得6063铝合金材料力学性能曲线并导入软件中,在空腔内部所有表面均施加5.6 MPa均布载荷。
蒸汽腔在施加5.6 MPa内压后的应力应变云图如图16所示,可以看到带有阵列支承柱结构的蒸汽腔最大Mises应力为43.48 MPa,小于6063铝合金的屈服强度(O态为60 MPa)。由于带有阵列支承柱的蒸汽腔在高内压作用下仅可发生弹性变形,在垂直于蒸汽腔平面方向,最大变形量仅1.682×10⁻³ mm,完全满足工程实际需求。
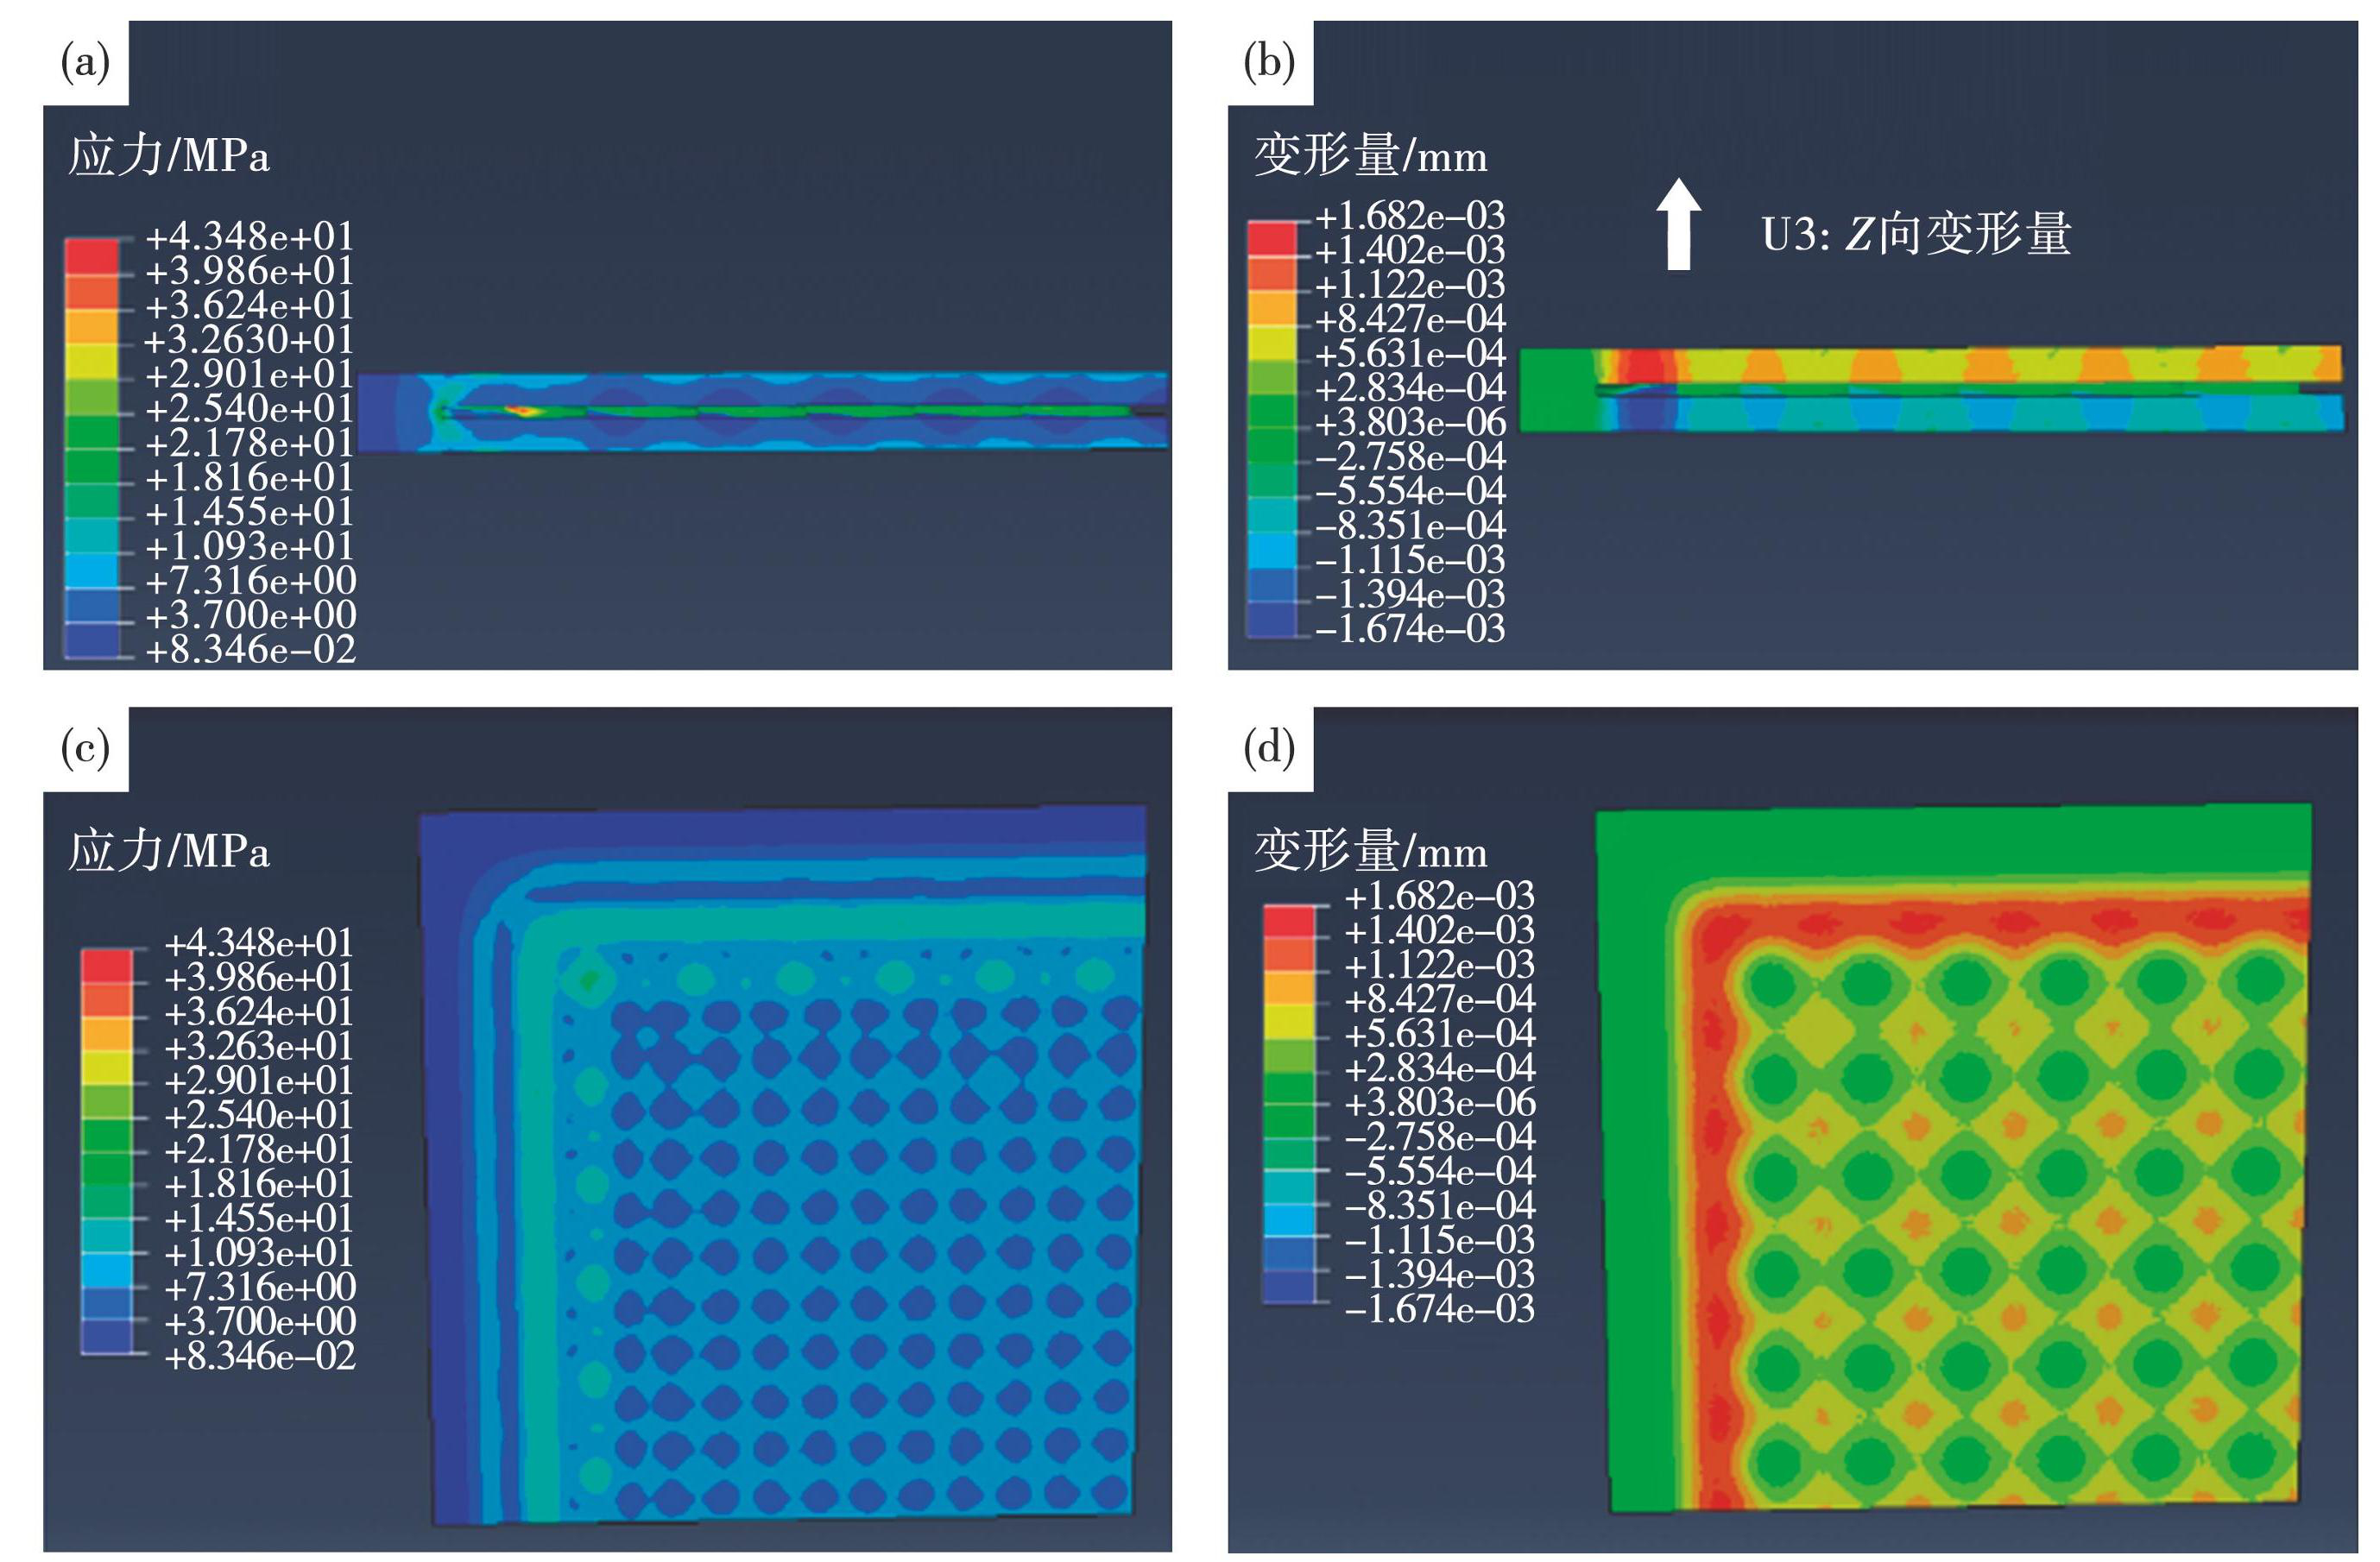
图16支承柱承载能力模拟图:(a,c)应力云图;(b,d)应变图
Fig.16Simulation contour of bearing capacity of support column (a, c) stress contour; (b, d) strain contour
3 结论
针对航天高承载性能铝基蒸汽腔精密成形与批量制造需求,开展了6063铝合金阵列支承柱模压成形工艺研究,分析了O态和T6态6063铝合金板料模压成形温度及成形压力对蒸汽腔阵列支承柱成形高度、成形均匀性以及硬度的影响规律,获得了最佳模压工艺参数,并通过模拟仿真验证了阵列支承柱承载性能的可靠性。
1)随成形温度升高,材料流动性显著增强,蒸汽腔阵列支承柱成形高度、成形均匀性均提高,O态6063铝合金成形效果显著优于T6态,O态材料最大成形高度为1.1 mm,成形均匀性接近100%,O态材料维氏硬度随成形温度升高几乎不变,T6态材料维氏硬度随成形温度升高而降低,但整体硬度仍高于O态。
2)随成形压力增加,支承柱成形高度也随之增加,但因封闭型腔内气压阻碍金属流动,在支承柱达到接近型腔高度后,其高度几乎不再变化。随着成形压力的增加,蒸汽腔阵列支承柱成形均匀性小幅提高,在1区支承柱接近填满型腔后,成形均匀性会随着成形压力的增加大幅提高。
3)在成形温度380℃、成形压力70 MPa时,成形的蒸汽腔阵列支承柱出现脱模困难、板料翘曲缺陷,因此,确定蒸汽腔阵列支承柱最佳模压工艺参数为成形温度350℃,成形压力70 MPa,保压时间5 min,材料优选O态6063铝合金。最后通过仿真分析验证了阵列支承柱结构在5.6 MPa高内压条件下的承载可靠性。
