摘要
为减轻小孔径高温合金蜂窝侧铣后蜂窝孔的堵塞程度,首先提出了一种基于图像识别的加工质量表征方法;其次通过单因素方法探究了主轴转速n、每齿进给量fz、切削深度ap对蜂窝孔堵塞程度的影响,并通过响应曲面法建立了工艺参数与蜂窝孔面积之间的函数关系,进行了方差分析以评估所建立的数学模型,结果表明,最优的铣削工艺参数组合为主轴转速7528 r/min、每齿进给量0.021 mm、切削深度0.2 mm,相较于未优化的铣削参数条件下蜂窝孔的面积提高了15.9%;最后采用冰填充方法进行辅助加工,针对本文所研究的航空涡轮发动机定子密封环组件设计了一款冰填充夹具,进行铣削加工实验证明了其可行性,进一步将蜂窝孔铣削后的面积提高了8.4%。所阐明的工艺参数作用机制和获取的工艺参数优化结果可以用于指导实际生产,同时,冰填充方法为其他类型的蜂窝加工提供了参考。
Abstract
To reduce the clogging of small aperture high-temperature alloy honeycomb hole after side milling, a method based on image recognition is first proposed to characterize the machining quality. Then, the effects of spindle speed (n), feed per tooth (fz), and cutting depth (ap) on the clogging degree of the honeycomb pore are investigated using a single-factor approach. A functional relationship between the process parameters and the honeycomb cell area is established through response surface methodology, followed by variance analysis to evaluate the model. The optimal milling parameters were found to be a spindle speed of 7528 r/min, feed per tooth of 0.021 mm, and cutting depth of 0.2 mm, which increased the honeycomb cell area by 15.9% compared to unoptimized parameters. Finally, the ice filling method is used for auxiliary processing, and a corresponding fixture for the stator sealing ring assembly of an aero turbine engine is designed. Milling experiments verify its feasibility, and the honeycomb pore area is further increased by 8.4%. The elucidated mechanism of process parameters and the results obtain from the optimization of process parameters can be used to guide actual production, while the ice filling method provides a reference for other types of honeycomb processing.
近几十年来,提高发动机效率和减少气体泄漏一直是涡轮机械技术发展的重点[1-2]。蜂窝迷宫密封因其结构简单、寿命长、适用于极端工况等优点,被广泛应用于涡轮发动机中[3-4]。其密封结构由密封体和六边形高温合金蜂窝带构成,当轴高速旋转时,气流经过蜂窝带被分解成气旋,形成多道气帘,从而有效阻止工作介质和润滑介质的泄漏。影响密封效率的关键因素是蜂窝结构经过加工后蜂窝孔的面积,即蜂窝孔的堵塞程度[5]。因此,高温合金蜂窝结构的加工技术一直是当前研究的热点。
电火花磨削会在加工后产生熔瘤,其冷却后固结在蜂窝芯格内部难以去除,影响后续装配以及密封的效率[6]。砂轮磨削需要设计专用的砂轮且会出现蜂窝壁变厚的情况[7]。高速铣削作为一种高效、经济的加工方式在蜂窝结构加工中广泛应用[8-9]。由于高温合金蜂窝结构的特殊性,导致其在铣削加工过程中极易产生毛刺而堵塞蜂窝孔[10-11]。目前,应用于蜂窝密封结构的蜂窝芯格尺寸普遍为0.8~4.0 mm[12],蜂窝孔径越小,堵塞程度越明显,后续的工艺越难去除,且堵塞的程度直接影响了密封效率。然而,目前并没有一种标准来评价蜂窝孔堵塞的程度,且测量困难。限制高速铣削工艺加工质量主要有以下原因:首先,切削工艺参数选取不合理。杨月冰等[13]开展了高温合金蜂窝端铣实验,阐明了切削用量对加工振动的影响规律,找到了振动幅值最小、加工质量较好的工艺参数范围。Jiang等[14]设计了单因素和正交试验阐明了切削角度、单齿切削宽度、切削速度和切削深度对切削力和加工质量的影响。目前对于高温合金蜂窝结构的工艺参数优化主要集中于端铣且多针对大孔径的蜂窝。铣削工艺参数对小孔蜂窝侧铣加工后堵塞程度的影响规律尚不清晰,实际生产主要依靠工人的经验选取。其次,铣削过程中的热和力导致蜂窝壁产生了较强的塑性流动,许多学者[15-17]将冰固持方法引入到蜂窝结构的铣削加工中,金成柱[15]发现冰固持方法能提高蜂窝芯侧壁抵抗径向变形的能力和加工稳定性,减小振动。姜少玮等[17]研究发现,在低温情况下能够一定程度抑制蜂窝壁缺陷的产生,切削参数对加工质量影响较大,其中进给速度对加工质量影响最大。以上研究主要在于采用冰来固定夹紧大孔径蜂窝芯材,在效率上并不支持将蜂窝芯格完全填充冰,当小孔径蜂窝密封件完全由冰填充来进行辅助加工时,在抑制蜂窝壁的塑性流动进而减小蜂窝孔堵塞程度方面的效果还有待研究。
为了减轻小孔径高温合金蜂窝侧铣加工后的堵塞程度,本文首先提出了一种基于图像识别的加工质量评价方法,其次通过单因素与响应曲面法探究了铣削工艺参数对加工质量的影响规律并找到了最佳的工艺参数组合,最后采用冰填充方法进行辅助加工,设计了一款冰填充夹具来提高蜂窝的刚性以减小毛刺的尺寸,显著减小了蜂窝孔的堵塞面积,提升了其铣削质量。
1 蜂窝孔面积的图像识别
为了能够定量描述蜂窝孔的堵塞程度,以及快速精确的测量出蜂窝孔的面积,提出了一种基于图像识别的蜂窝质量评价方法。首先,对加工后的蜂窝表面进行拍照,采用工具显微镜获取加工后的蜂窝表面形貌,如图1(a)所示。原始图像通过RGB三原色进行显示,而RGB的颜色空间是将色调、亮度以及饱和度三者共同叠加进行表示,此时的图像并不适合进行图像处理。
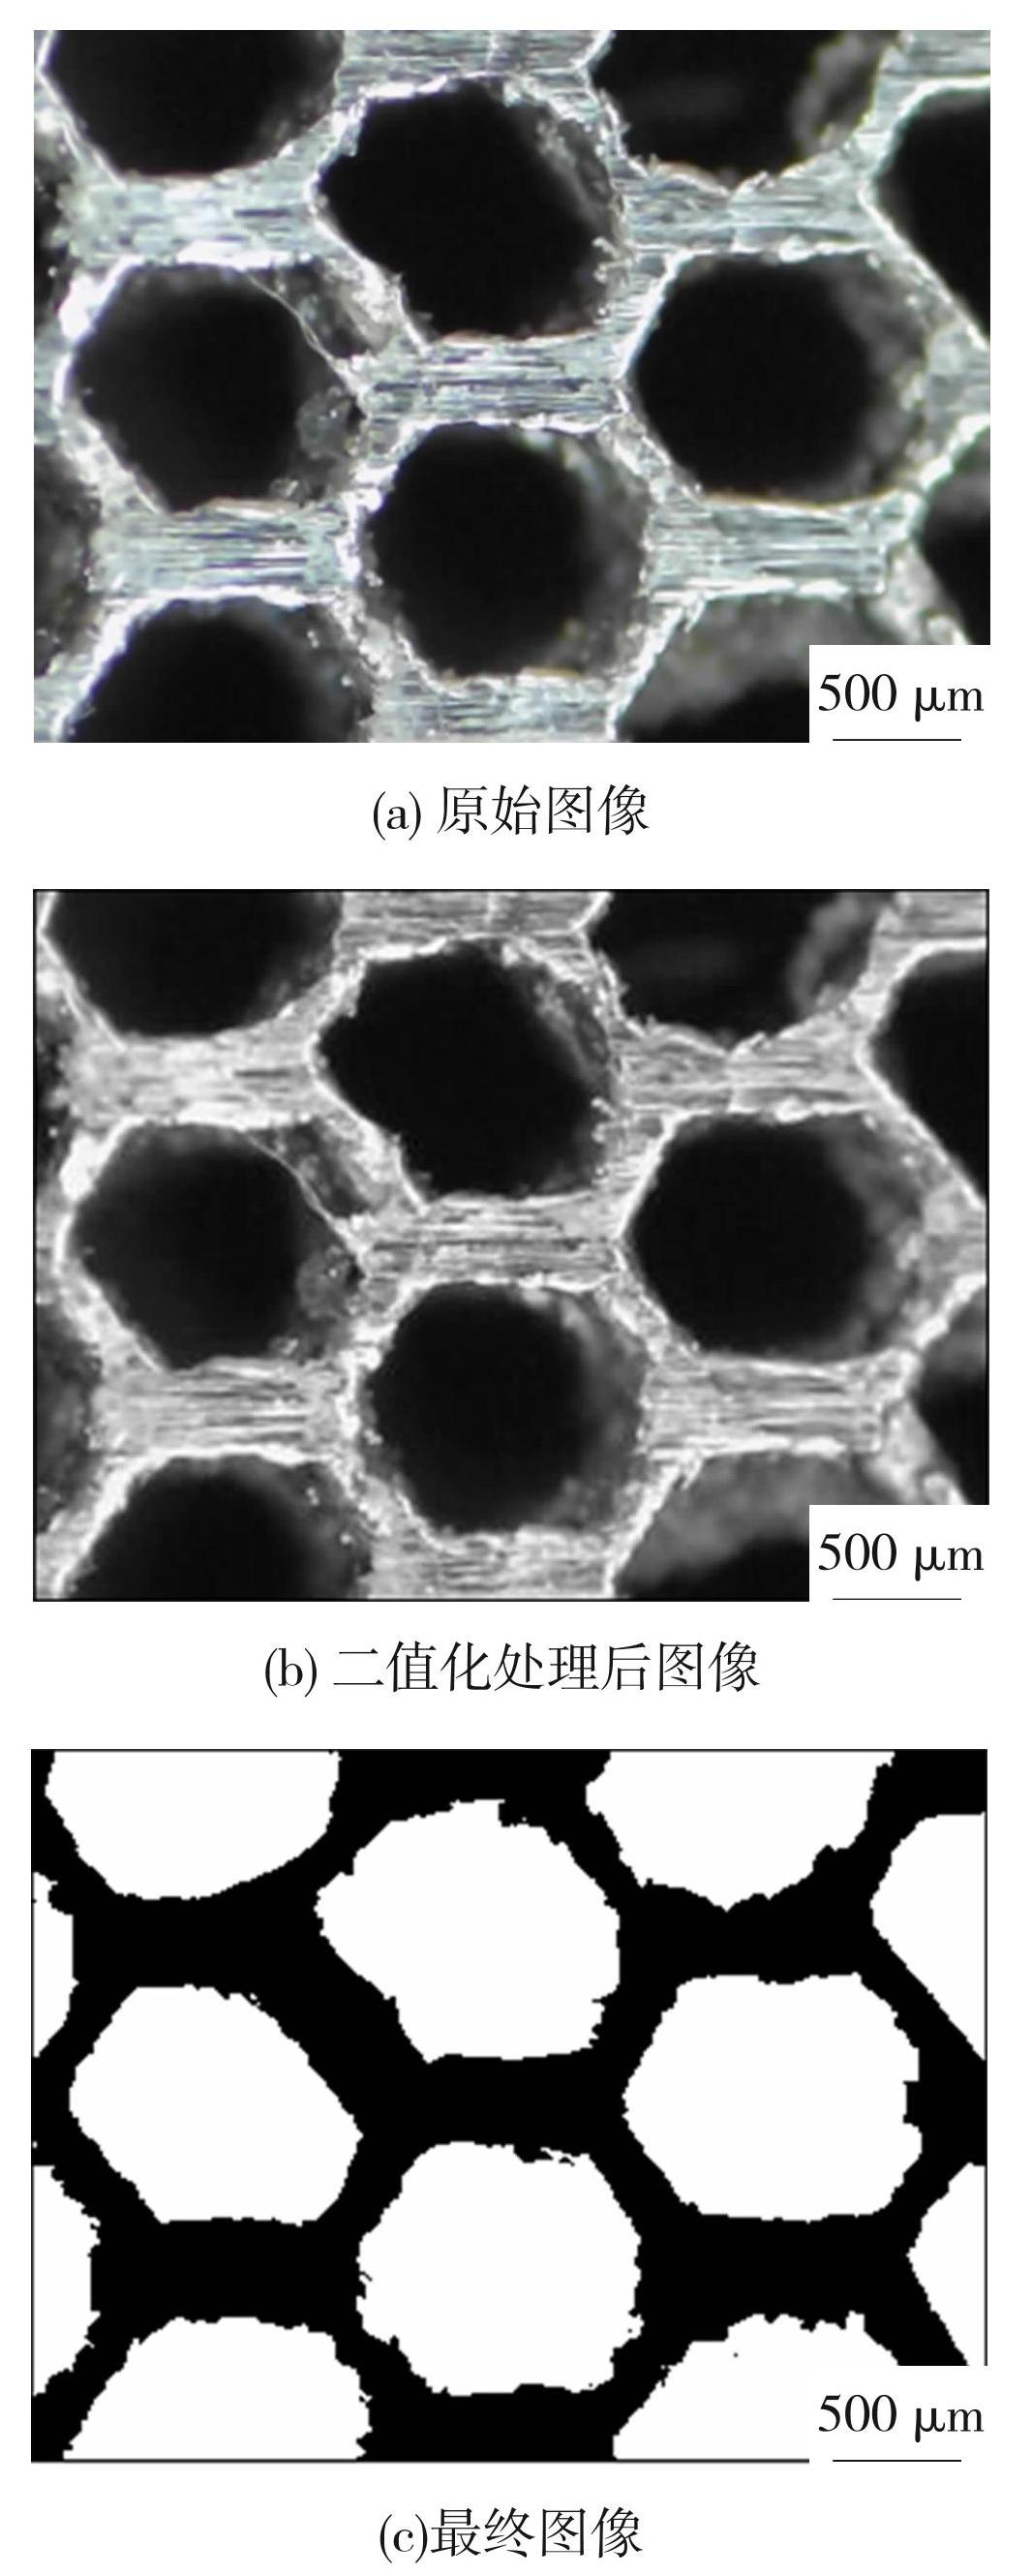
图1蜂窝孔面积识别图像处理过程
Fig.1Image processing process of honeycomb pore area recognition: (a) original image; (b) binarized image; (c) final image
其次,将获取的彩色蜂窝加工形貌图从RGB值转换为HSV值,并提取亮度分量,以生成灰度图像,如图1(b)所示。通过选取适当的亮度阈值对HSV图像进行二值化处理,即将灰度值大于阈值的点设置为1(白色),低于阈值的点设为0(黑色),从而将蜂窝端面与背景分离出来,如图1(c)所示。最后,利用ImageJ软件中的Ridge插件即可得到图中各个蜂窝孔的面积值。单个蜂窝单元蜂窝孔加工后面积A1与原始面积A0的比值,定义为蜂窝孔的孔隙率P(见图2)。
(1)
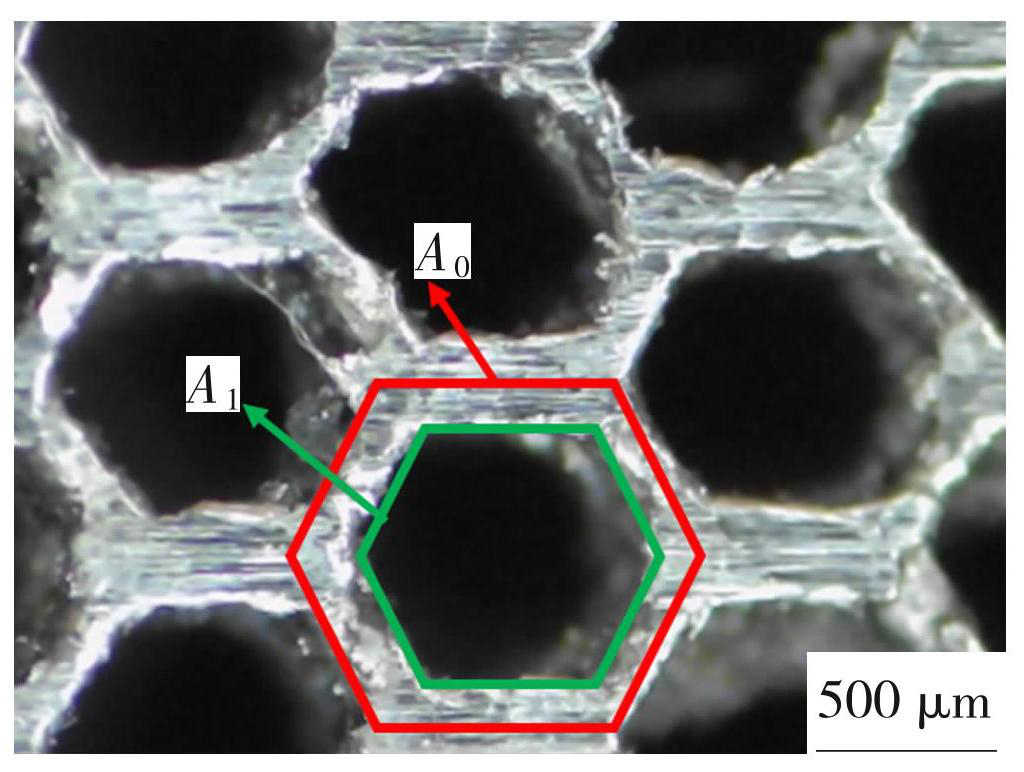
图2蜂窝孔加工前后面积示意图
Fig.2Schematic diagram of the area before and after honeycomb pore processing
2 工艺参数优化
2.1 实验条件
实验所用蜂窝组件为某涡轮发动机定子密封环,材料为GH536,芯格尺寸0.8 mm,芯格壁厚0.05 mm。其芯格形状为正六边形,如图3所示。图3中所有与xy平面平行的蜂窝壁均为双层壁,其余则为单层蜂窝壁。y轴和z轴方向所构成的平面为蜂窝的面内方向。
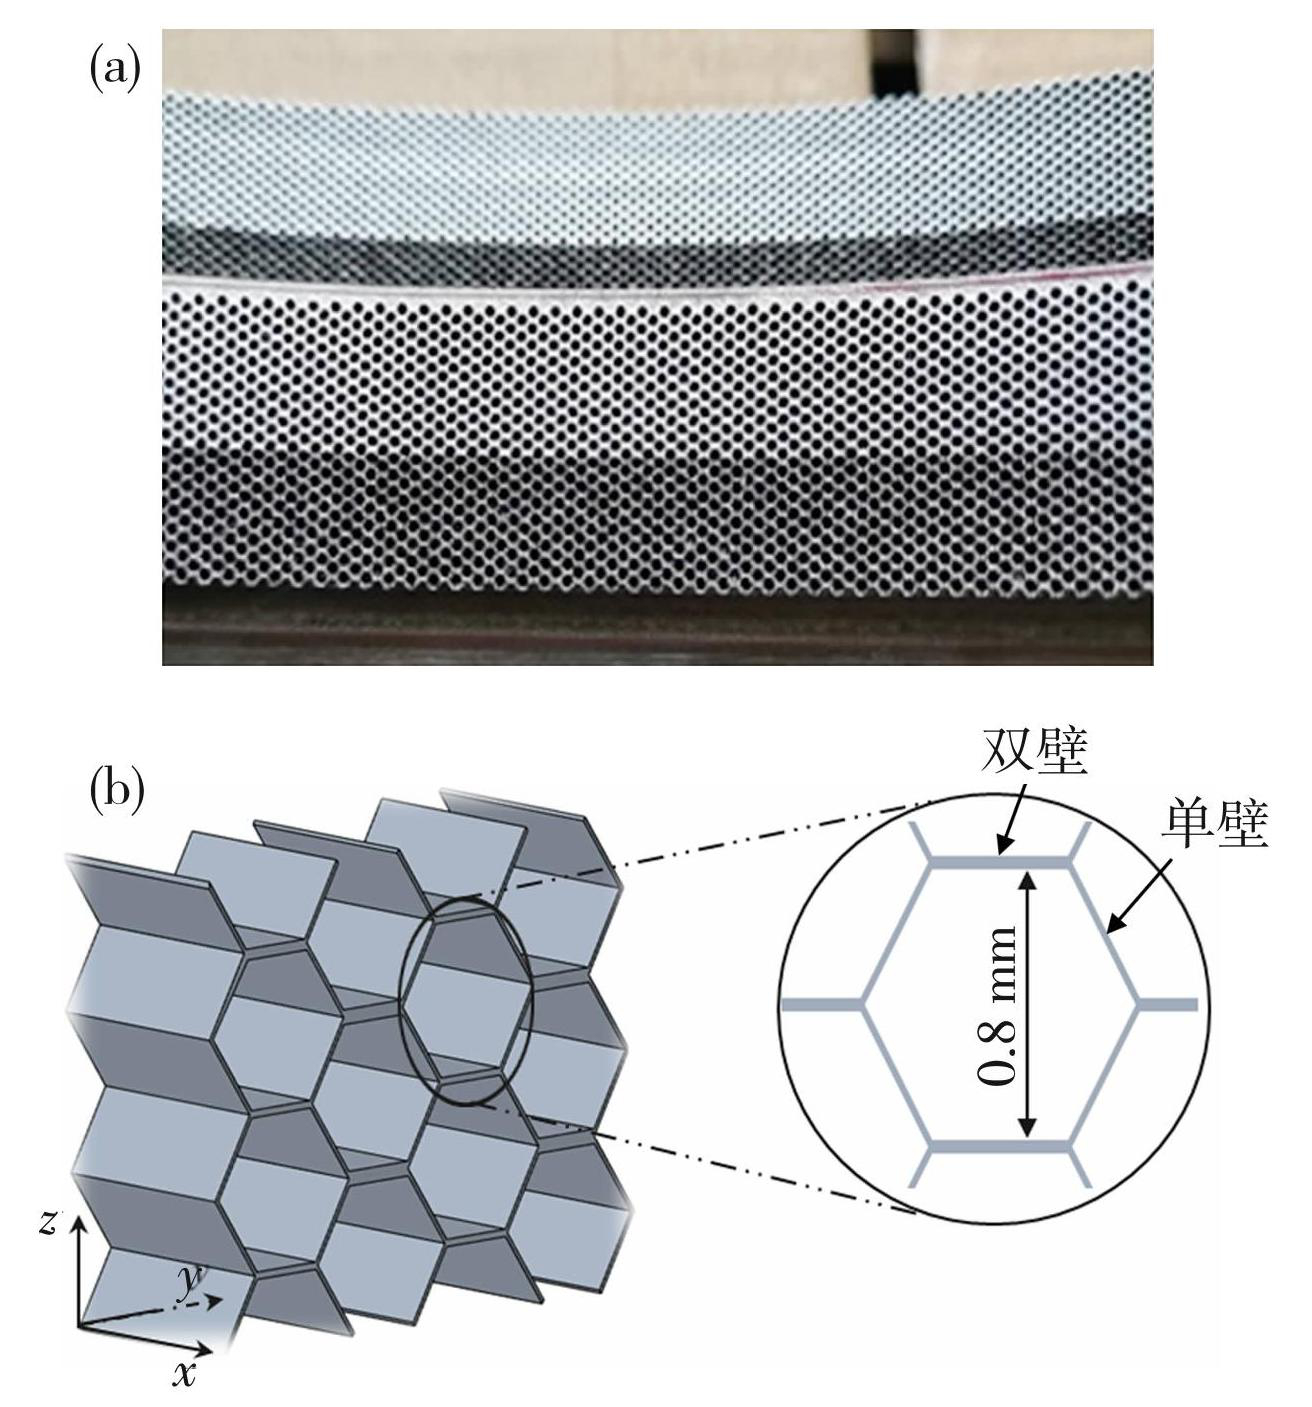
图3蜂窝实物图(a)与蜂窝芯格尺寸示意图(b)
Fig.3Schematic diagram of the physical map of the honeycomb (a) and the size of the honeycomb core grid (b)
所用的刀具为前期研究中针对此蜂窝组件开发的侧铣专用刀具[18],材料为硬质合金,直径为10 mm,刀具几何参数见表1。加工现场见图4,在 OKUMA MB-56VA加工中心进行铣削实验,其主要技术参数为:工作台尺寸800 mm×600 mm;工作台行程为700 mm×500 mm×500 mm;主轴最高转速为14 000 r/min,可以满足本次高温合金蜂窝铣削实验的要求。铣削方式为侧铣,冷却方式为干切削,每一组工艺参数加工完成后,使用工具显微镜对3个区域进行拍照,经过图像处理后提取3个部位的蜂窝孔面积平均值,每组实验重复3次。
表1刀具参数
Table1Tool parameters
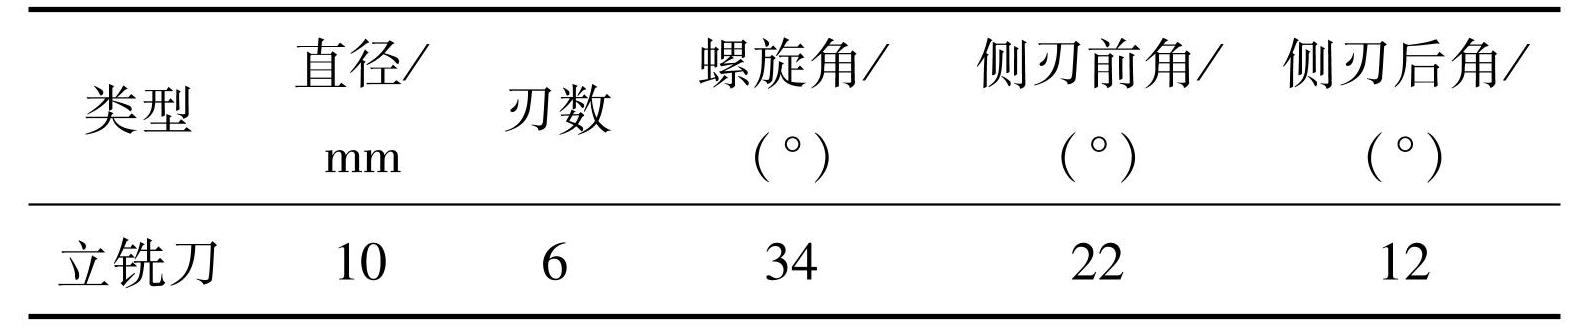
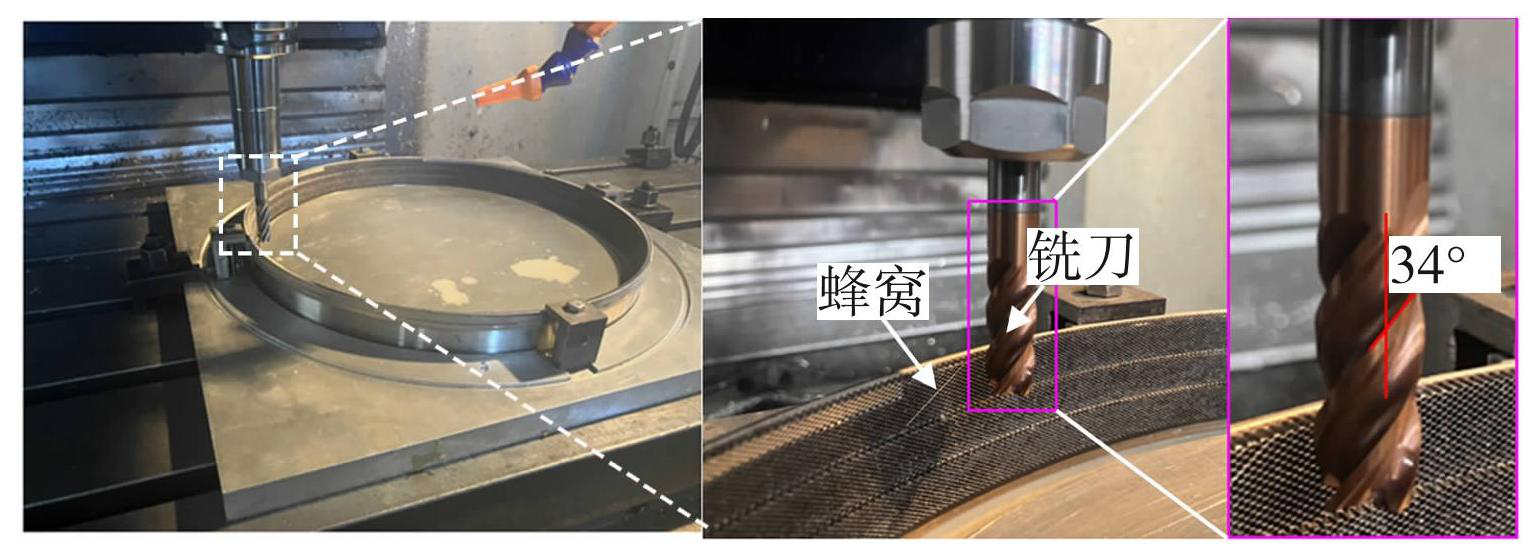
图4铣削加工现场
Fig.4Milling site
2.2 单因素分析
为了探究每个工艺参数对加工质量的影响,同时为响应曲面法实验设计确定每个因素的上限和下限,以便在合理的范围内进行多因素组合实验,减少实验的盲目性和浪费,首先进行单因素实验,具体实验设计见表2。
表2单因素实验参数设置
Table2Parameter setting for one-factor experiment
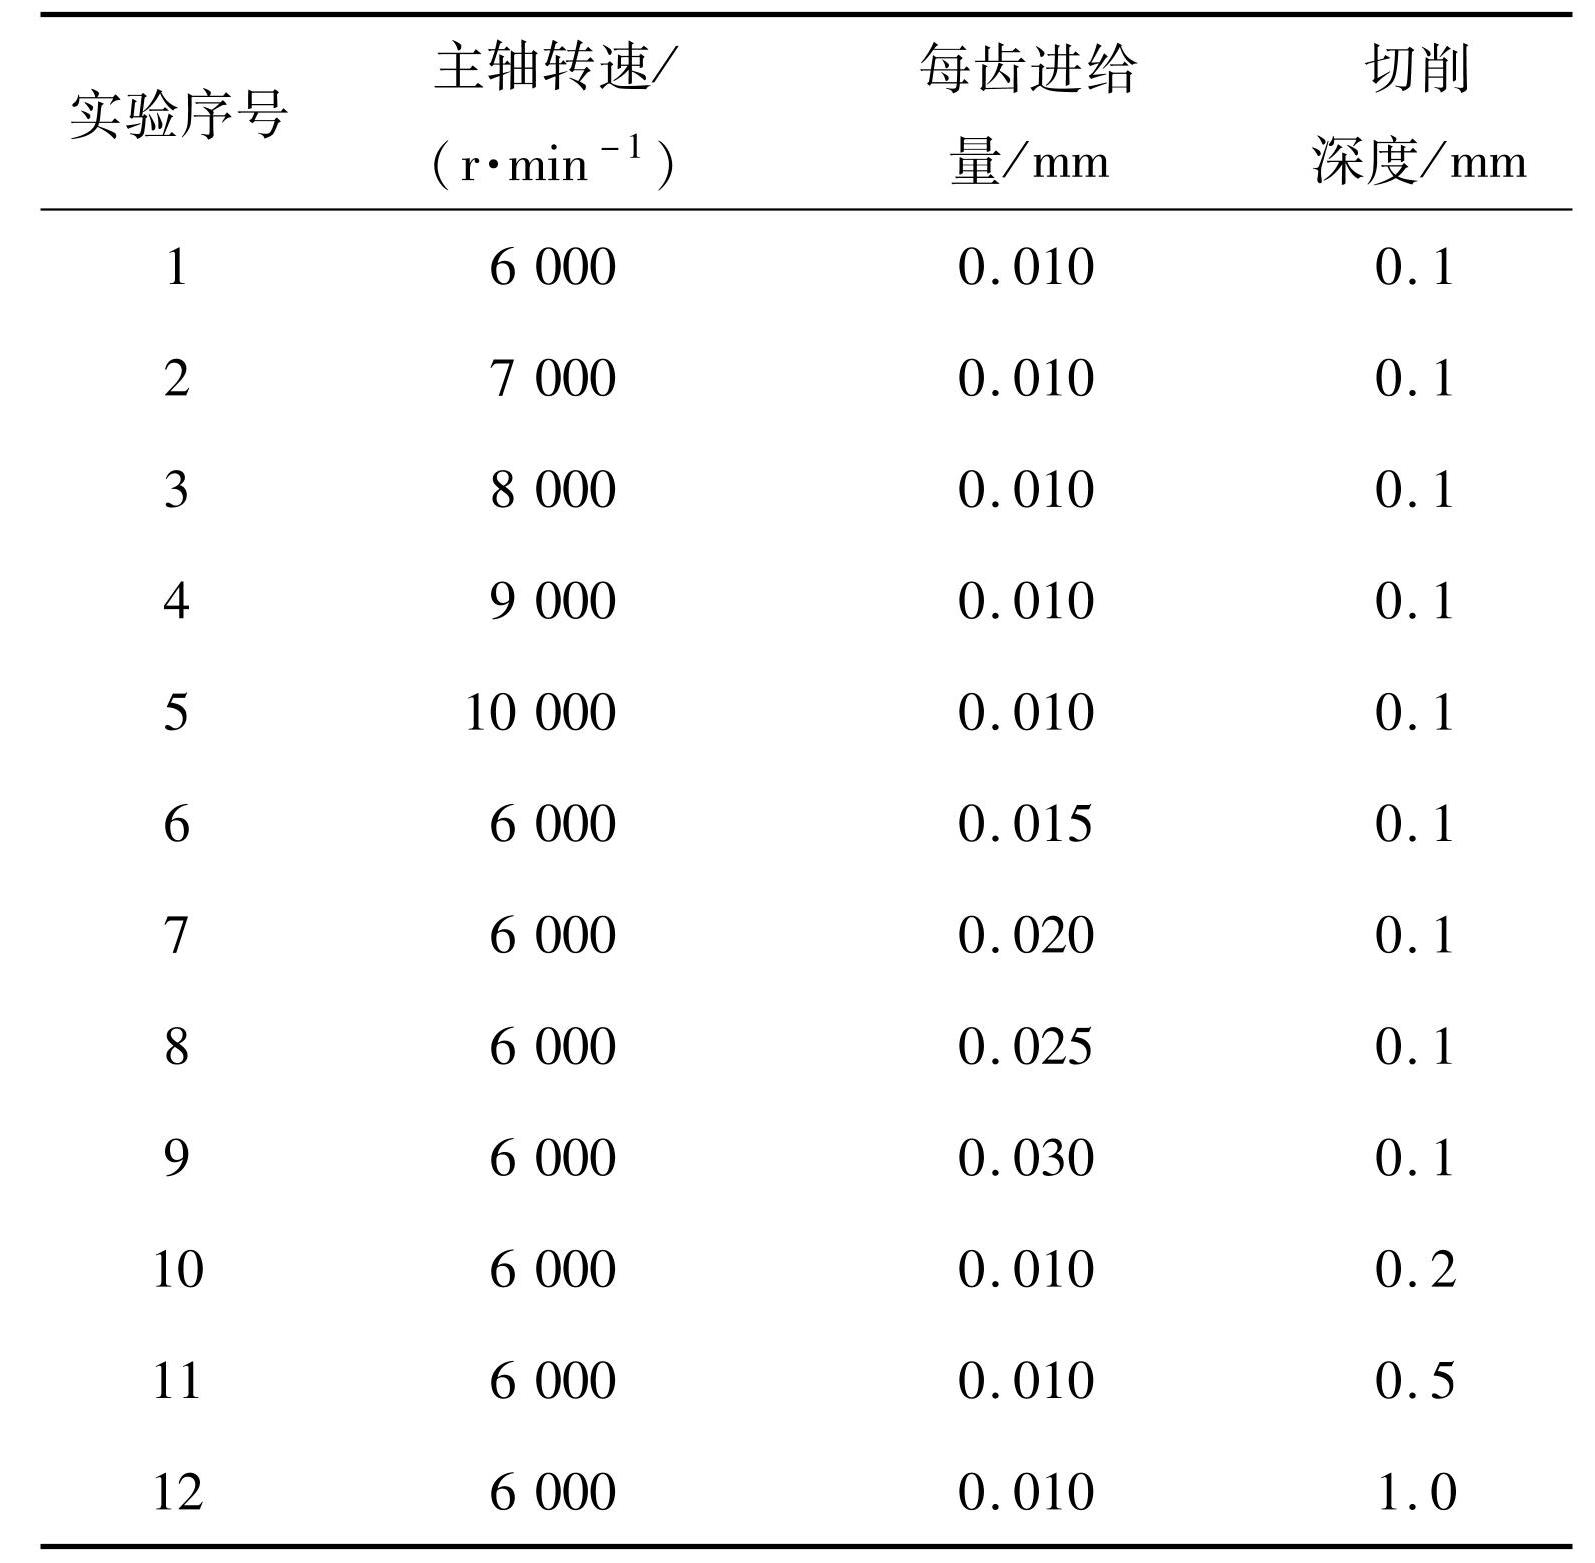
图5为不同主轴转速条件下,加工后的蜂窝孔最终面积图,未加工前蜂窝孔的原始面积为0.552 mm2。可以看出随着主轴转速的提高,蜂窝孔加工后的面积呈现先增加后减小的趋势,其中当主轴转速从6 000 r/min变为7 000 r/min时,随着转速的逐渐增加,刀具的切削线速度也随之增加,切削刃与待加工蜂窝表面的接触时间变短,铣刀后刀面与已加工表面之间的挤压和摩擦作用减缓,因此蜂窝壁毛刺尺寸有所减小,从而使得蜂窝孔加工后的面积增加。当主轴转速进一步增加时,切削刃与蜂窝壁的冲击频率随之增加,影响了加工的稳定性,从而使得蜂窝孔加工后面积降低。因此对于主轴转速的选取,应选择7 000~8 000 r/min。
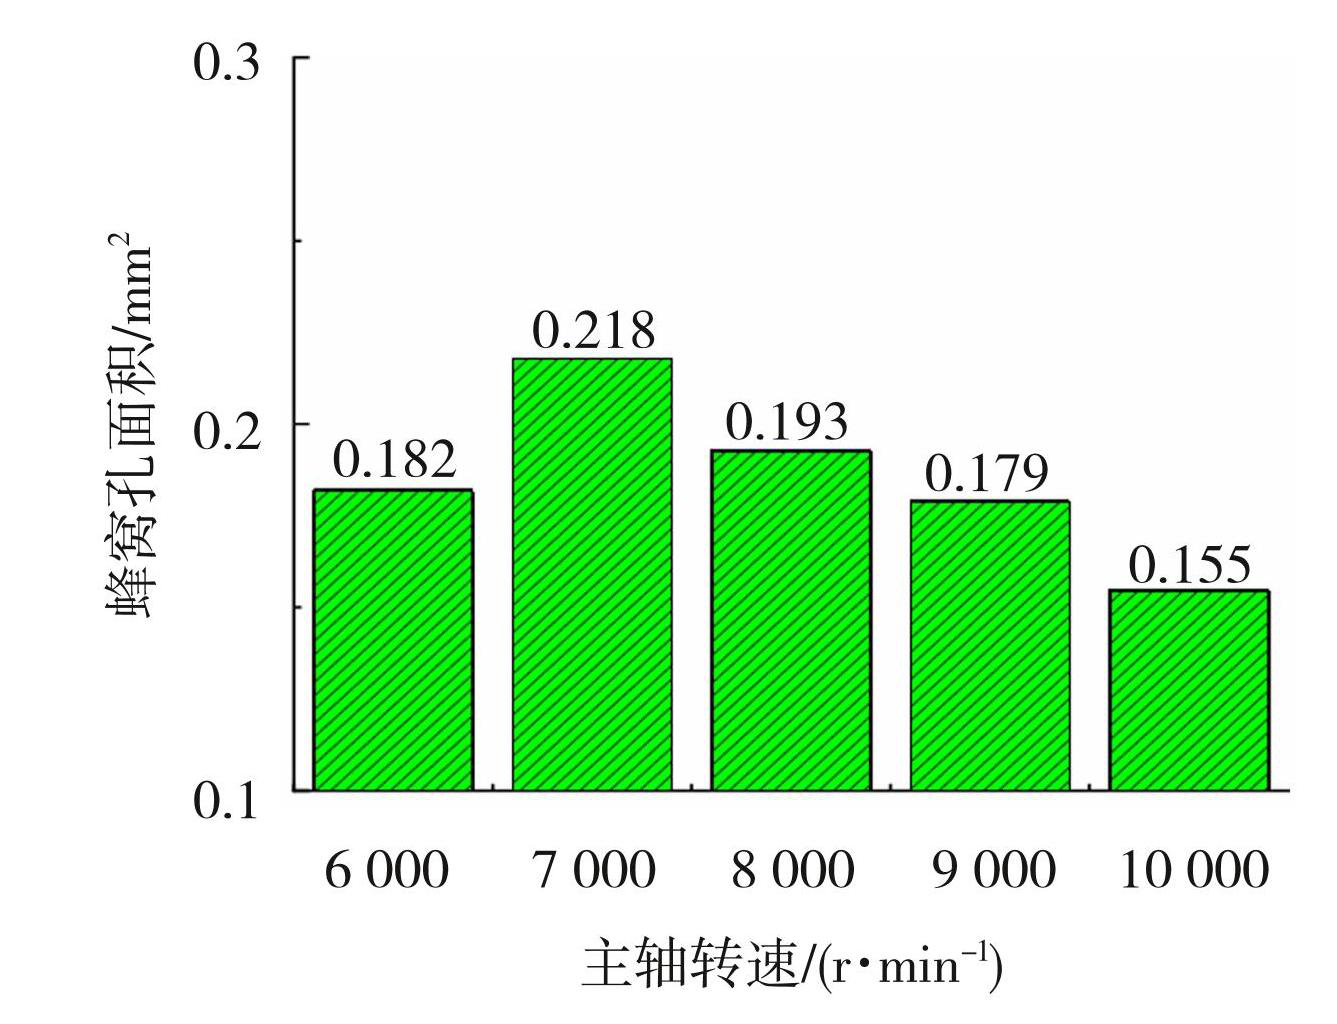
图5主轴转速对蜂窝孔面积的影响
Fig.5Effect of spindle speed on honeycomb pore area
从图6中可以看出,随着每齿进给量逐渐增加,切屑的厚度增加,瞬时切削力也随之增加,从而使得材料倾向流动性断裂,减小了材料的塑性变形,因此蜂窝孔的孔隙面积有一定程度的增加。当每齿进给量继续增加时,切削的材料体积进一步增加。
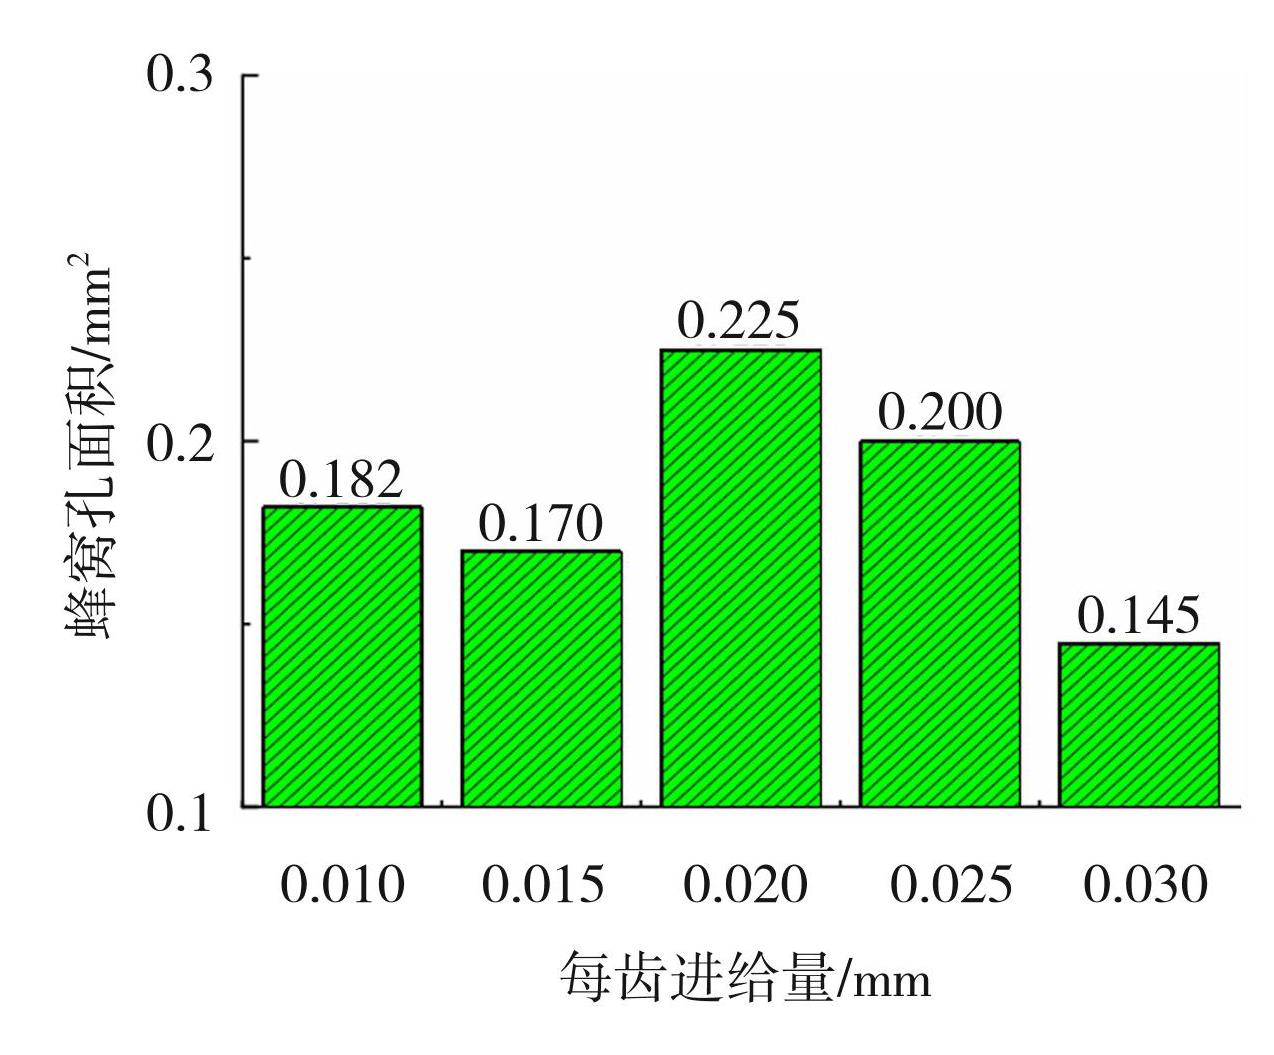
图6每齿进给量对蜂窝孔面积的影响
Fig.6Effect of feed per tooth on honeycomb pore area
由于蜂窝薄壁的结构特性,其垂直蜂窝壁方向的刚度较弱,使得材料沿蜂窝壁向外翻折无法持续与切削刃接触,导致被加工材料的体积较大难以完全从蜂窝壁上去除,从而形成蜂窝壁毛刺进而堵塞蜂窝孔。因此,对于每齿进给量的选择应在0.015~0.025 mm。
如图7所示,当切削深度为1 mm时,由于切削的材料体积较大,切削过程中所产生的切削力也较大,蜂窝壁外侧缺乏材料支持,过大的切削力导致被切削区域的材料向蜂窝壁外侧翻转,导致材料无法顺利从蜂窝壁上去除,从而形成停留在蜂窝壁上的毛刺,导致蜂窝孔堵塞。当切削深度逐渐降低到0.1 mm时,由于被切削材料的体积较小,难以形成切屑从蜂窝壁上去除,蜂窝壁的毛刺长度逐渐增加,蜂窝孔也逐渐被堵塞。铣削深度应在合理的范围内选择。
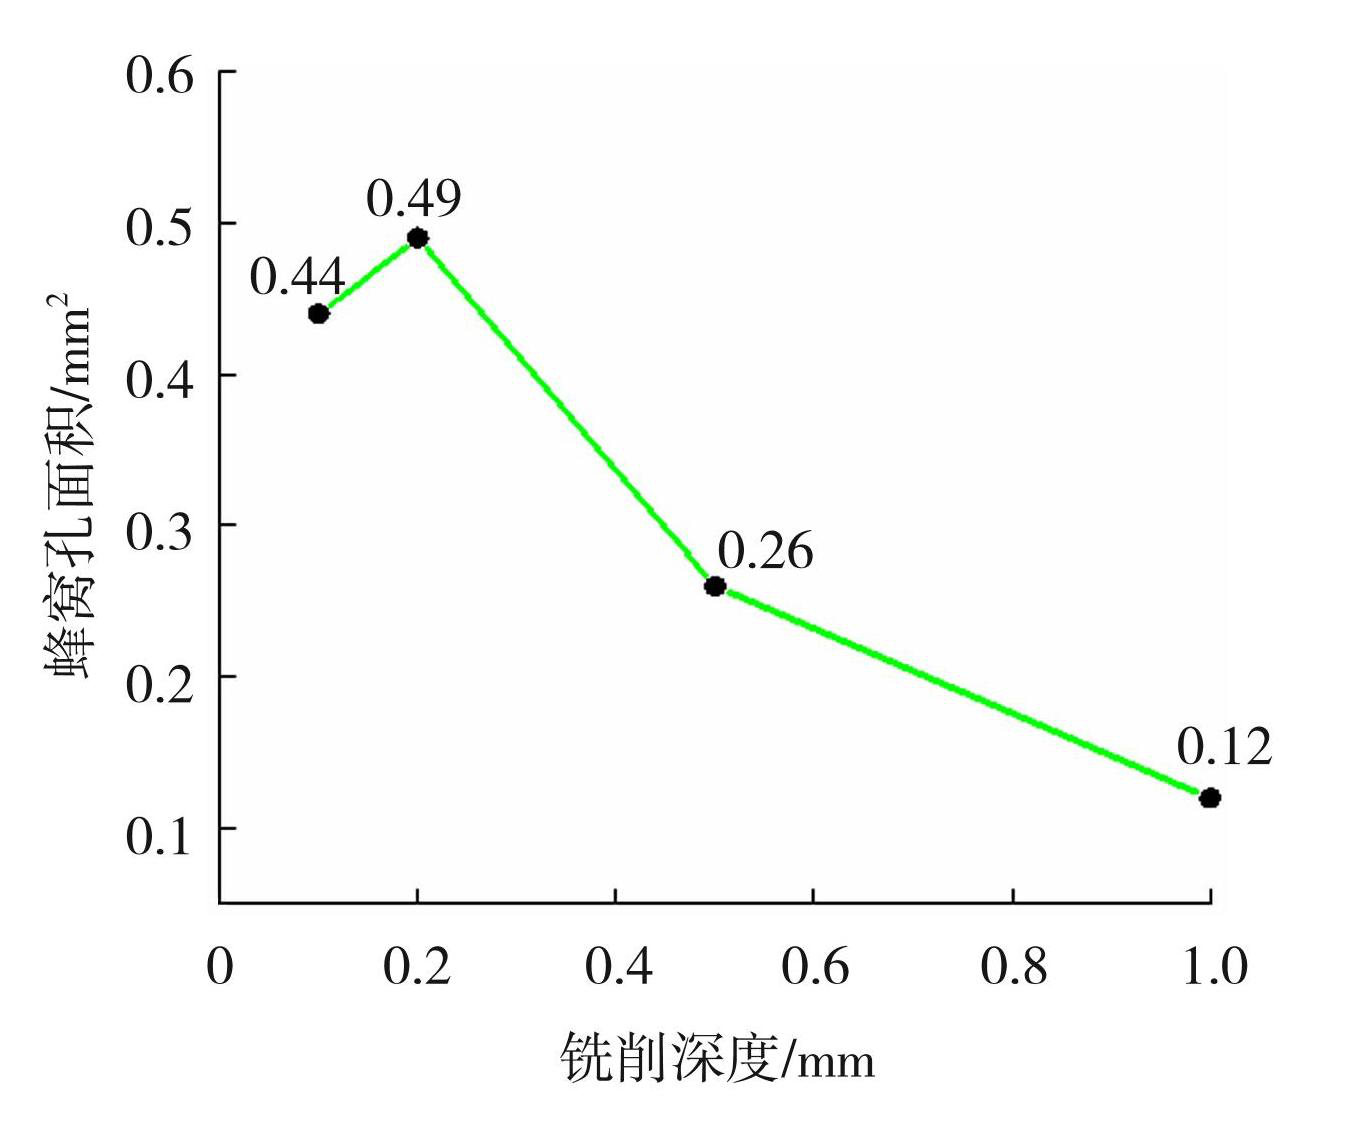
图7铣削深度对蜂窝孔面积的影响
Fig.7Effect of milling depth on honeycomb pore area
2.3 响应曲面优化方法
响应曲面法由英国学者Box&Wilson提出,在实验设计的范围之内,可以研究多种输入变量对过程的影响。其中Box-Behnken实验设计是一种设计指标与因子呈非线性关系的设计方法[19]。在选择铣削参数时,使用了对称点设计,以保证在减少实验次数、达到较高精度的情况下,可以有效的进行二次多项式拟合[20]。相互作用和二次作用结合在一起的二次通用模型表达式为
(2)
式中:y为输出响应;xi为输入因子;βi,j为回归方程的系数;ε为回归值与实际值的误差。3因素3水平的Box-Behnken设计共有17组,每组实验重复3次。表3给出了Box-Behnken 响应面实验方案及结果。
表3Box-Behnken 响应面实验方案及结果
Table3Box-Behnken response surface methodology test scheme and results
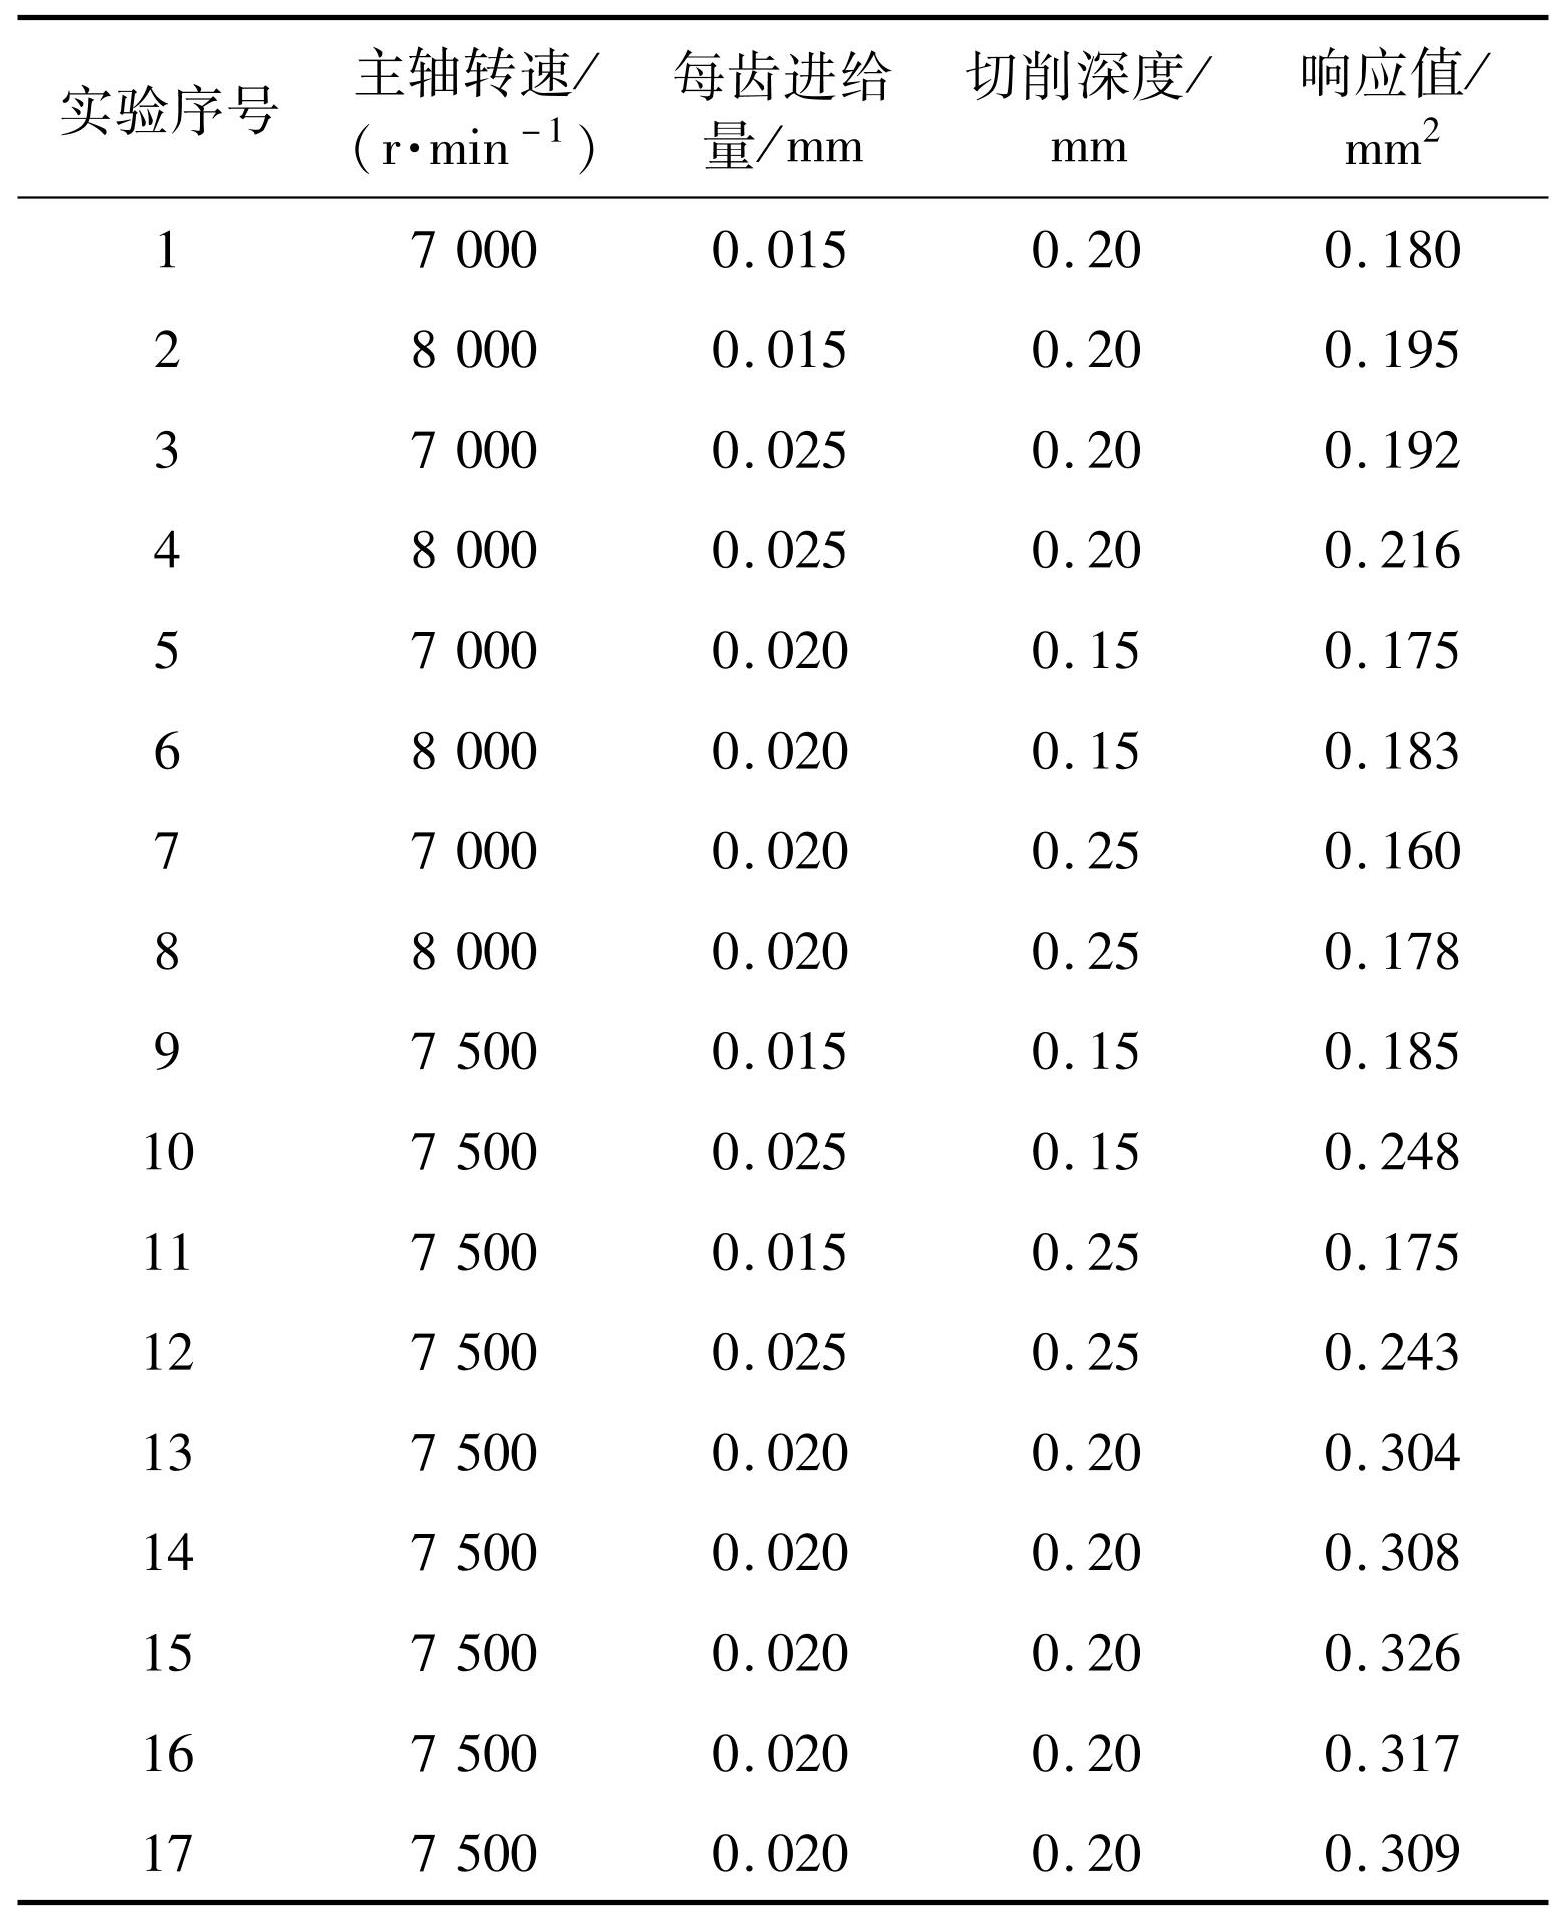
利用 Design-Expert 软件对实验数据进行二项式拟合,以加工后蜂窝孔面积最大为目标,得到了蜂窝孔面积关于切削参数的回归方程
(3)
式中:y为蜂窝孔加工后的面积;xi(i=1,2,3)分别为主轴转速、每齿进给量和切削深度。
为验证回归模型的拟合度,对上述模型进行方差分析,分析结果如表4所示。回归模型的p值小于0.001,表明该方程拟合水平极好;而失拟项的p值为0.07,大于0.05,表明失拟水平不显著;校正系数值R2为0.973 7,则表明该模型对响应值的解释度达到了97.37%,说明该模型能够较好的反映蜂窝孔面积与工艺参数的关系。模型变异系数CV为6.46%,其值较低,说明实验相关操作合理可信[21]。另外通过对F值进行比较可以得出,切削参数对蜂窝孔面积的影响顺序为:每齿进给量>主轴转速>铣削深度。
表4回归模型的方差分析
Table4Analysis of variance for regression models
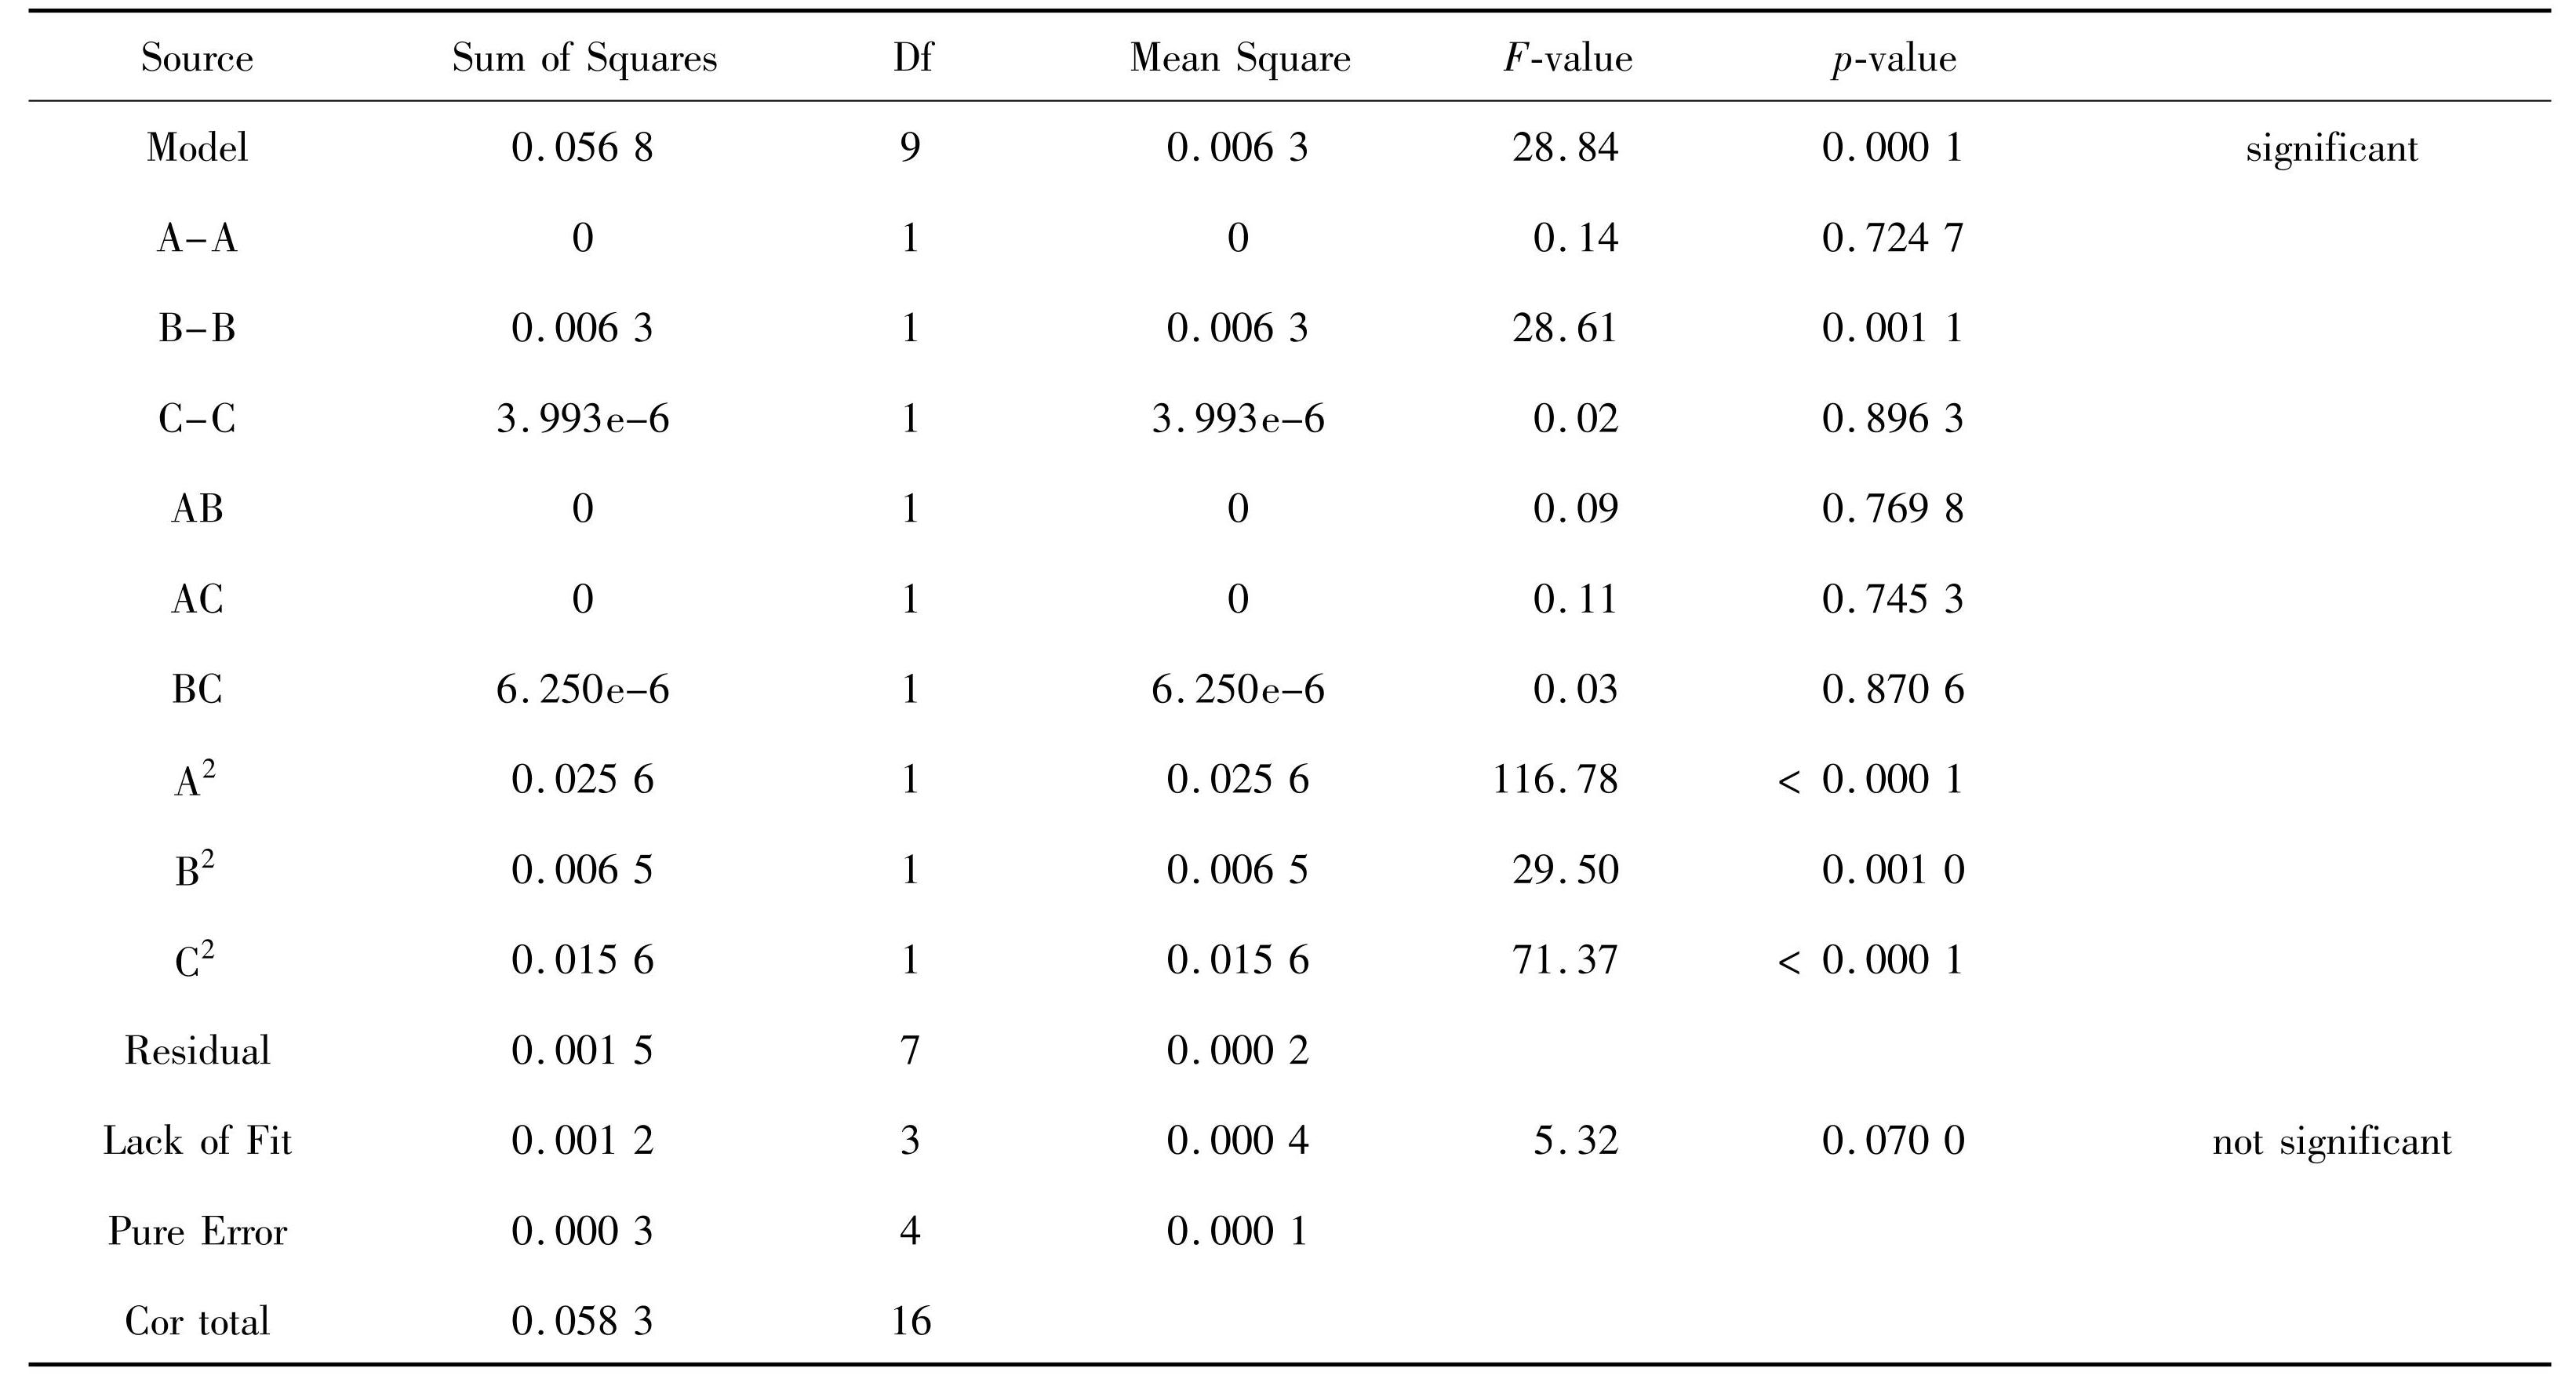
注:R2=0.973 7, =0.94,CV=6.46%
通过上文中得到的回归方程,使用Design-Expert中的优化模块以加工后蜂窝孔的面积最大为目标对铣削参数进行优化,得到的最大响应值的铣削参数组合为:主轴转速7 528 r/min,每齿进给量为0.021 mm,切削深度为0.2 mm,此参数条件下对应的预测响应值为0.293 mm2。图8(a)为根据优化得出的铣削参数组合进行蜂窝侧铣后的蜂窝端面形貌,经测量,其蜂窝孔面积为0.291 mm2,孔隙率为52.7%。而工厂根据经验选取的参数为主轴转速6 000 r/min,每齿进给量为0.01 mm,切削深度为1 mm,其加工后的蜂窝孔面积为0.245 mm2,如图8(b)所示。表明经过参数优化,蜂窝孔的面积提高了15.9%。
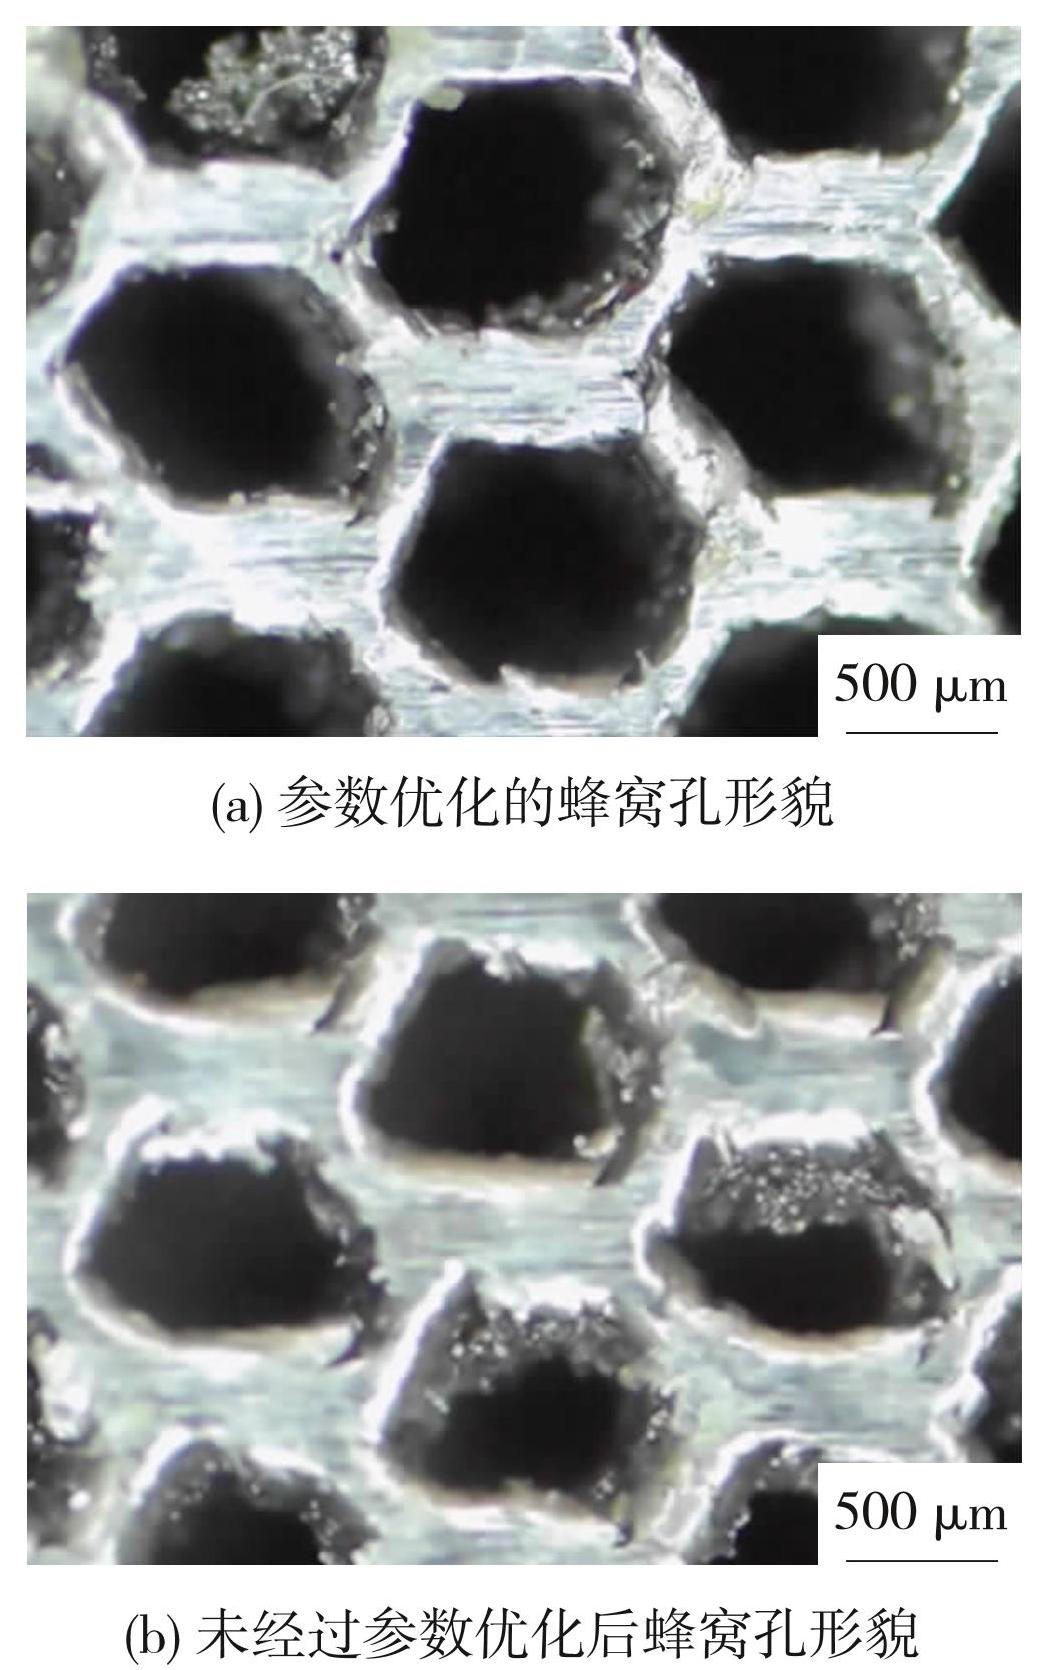
图8参数优化前后蜂窝孔形貌对比图
Fig.8Comparison of honeycomb hole morphology before and after parameter optimization: (a) parameter-optimized honeycomb hole topography; (b) honeycomb hole morphology without parameter optimization
2.4 冰填充方法
为了克服蜂窝非连续结构导致边缘缺乏支撑的缺点,提高蜂窝壁的刚性,提出了一种冰填充方法,将蜂窝孔内填充冰不仅可以在加工时对蜂窝壁起到支撑作用,同时低温环境可以在一定程度上降低材料的塑性流动性,从而抑制毛刺的产生。采用液氮作为冷源来设计相应的冰填充夹具,其结构如图9所示,采用水作为固持介质,液氮作为冷源与水进行热量交换,使水的温度逐渐降低到凝固点并结冰,从而达到对蜂窝壁支撑的目的。该夹具的结构主要包括4部分:底板、顶板、内环和压块。其中蜂窝环件使用压块与底板进行固定,夹具通过使用压块固定在工作台上,进行加工。由于蜂窝环件的高度较高,且蜂窝底部与底板之间无法形成完全密闭的空间,因此在进行冰填充时首先在内环与蜂窝之间的凹槽内倒入一定量的水,使水填满凹槽。此时对型腔内部通入液氮进行冷却,使得蜂窝件的外环温度降低,进而间接地将凹槽中水的温度降低,使其冷冻成为冰,为了防止通入液氮的过程中型腔内部的压强过大,在型腔的侧面留有4个直径为2 mm的小孔,以便平衡内部压强。当凹槽中的水结冰后,再次对蜂窝环件与夹具内环之间的缝隙填充水,直至与蜂窝高度齐平,继续通入液氮,直到缝隙中的水全部变成冰为止,随后抽出夹具内环,即可完成蜂窝孔的冰填充操作。
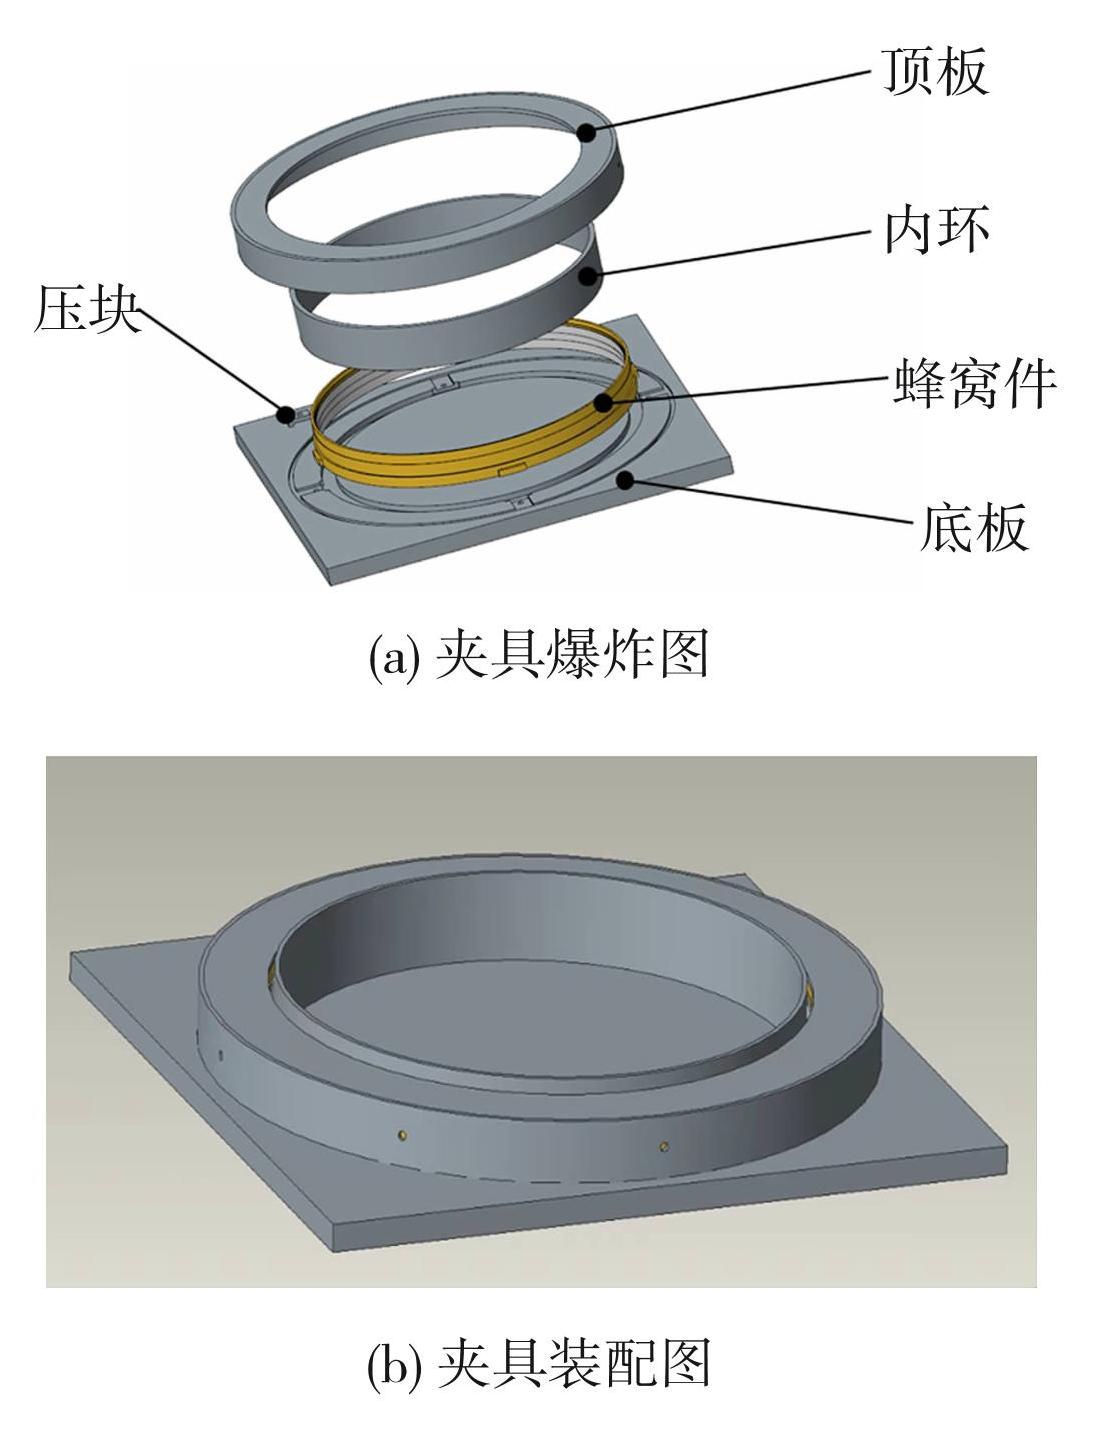
图9冰填充夹具示意图
Fig.9Schematic diagram of ice filling fixture: (a) exploded view of the fixture; (b) fixture assembly drawing
实验所用液氮罐为大连市浚枫气体有限公司生产的自增压液氮罐,其参数如表5所示。
表5液氮罐参数
Table5Parameters of liquid nitrogen tank
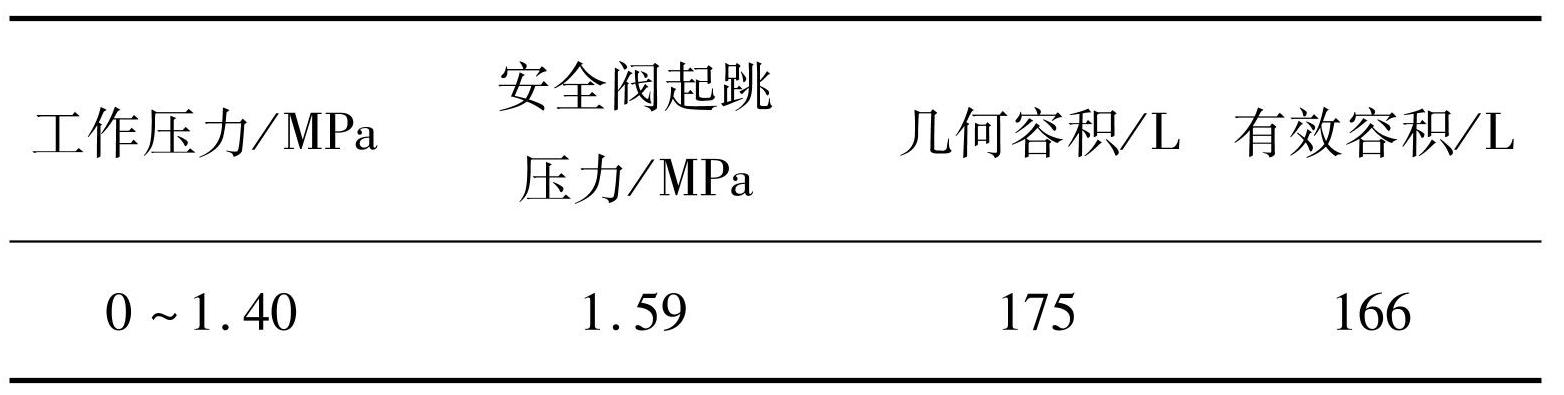
当液氮从液氮罐通过管道喷出后,压强的变化使得液氮迅速气化,体积会膨胀约700倍,氮气的密度为1.25 kg/m3,使用时液氮罐输出液氮的平均流量为0.052 m3/h,经计算,每小时喷出的氮气为36.2 m3。当设计的夹具通入稳定的液氮射流后,大约5 min的时间即可将夹具腔内的水由室温20℃ 降低到凝固点0℃,降温效率较高。加工现场如图10所示,加工参数为主轴转速7 528 r/min,每齿进给量为0.021 mm,切削深度为0.2 mm(即前文优化后的铣削参数)。
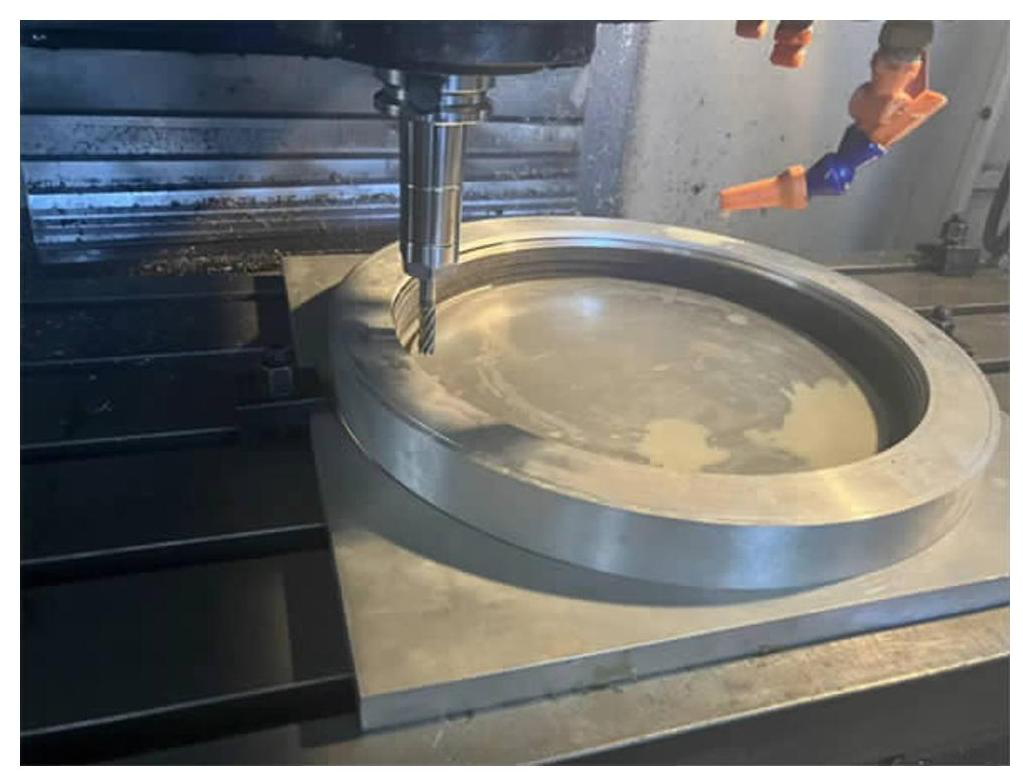
图10冰填充实验现场
Fig.10Ice filling test site
蜂窝结构的难加工特性主要在于面内方向抵抗变形的能力很弱,基于GIBSON等[22]对等壁厚蜂窝芯的力学性能理论分析,得到蜂窝芯的面内弹性模量计算公式为
(4)
式中:E1为单层蜂窝壁侧压弹性模量;E2为双层蜂窝壁侧压弹性模量;E为GH536高温合金弹性模量;t为蜂窝壁厚;a为蜂窝壁边长。
GH536高温合金弹性模量约为210 GPa,由式(4)计算双层蜂窝壁侧压弹性模量约为118.41 MPa。而人工冰的压缩弹性模量约为330 MPa[17],可以明显提高蜂窝壁抵抗变形的能力,此时整个蜂窝芯可以视为“冰增强蜂窝复合材料”。根据复合材料等效弹性模量的混合定律理论,特别是Voigt的等应变假设和Reuss的等应力假设[23-24],可以分别计算复合材料弹性模量的上限和下限,公式如下:
(5)
(6)
式中:Elower、Eupper分别为“冰增强蜂窝复合材料”等效弹性模量的下限和上限;E2为GH536蜂窝面内弹性模量;EICE为人工冰弹性模量;φ为冰加强蜂窝复合材料中冰的体积分数。
由节2.1蜂窝的结构参数可知φ约为0.8,由式(5)、(6)计算出Elower、Eupper分别为243.11、287.68 MPa,即蜂窝的面内弹性模量可以增加105.3%~143%。说明冰填充可以显著提升蜂窝面内弹性模量,故蜂窝径向抗压强度被迅速提高。抑制加工时受力变形,减少了毛刺的产生。此外,随着温度的降低,高温合金的延伸率下降,脆性增加,塑韧性减小,切屑更容易断裂,同样可以减少毛刺的产生,减轻了蜂窝孔的堵塞问题。在加工完成停止冷却源后,填充的冰在室温的作用下开始自动融化,方便清理且对环境无污染。
加工后的蜂窝端面形貌如图11(a)所示,其蜂窝孔的孔隙面积为0.337 mm2,其孔隙率为61.1%,相较于未使用冰填充条件的蜂窝孔(图11(b))的孔隙率提升8.4%。
3 结论
面向航空发动机定子密封环小孔径高温合金蜂窝高质量加工要求,提出了一种加工质量评价方法,基于响应曲面法对铣削工艺参数进行了优化,并结合了冰填充方法进一步改善蜂窝结构加工质量,得到以下结论。
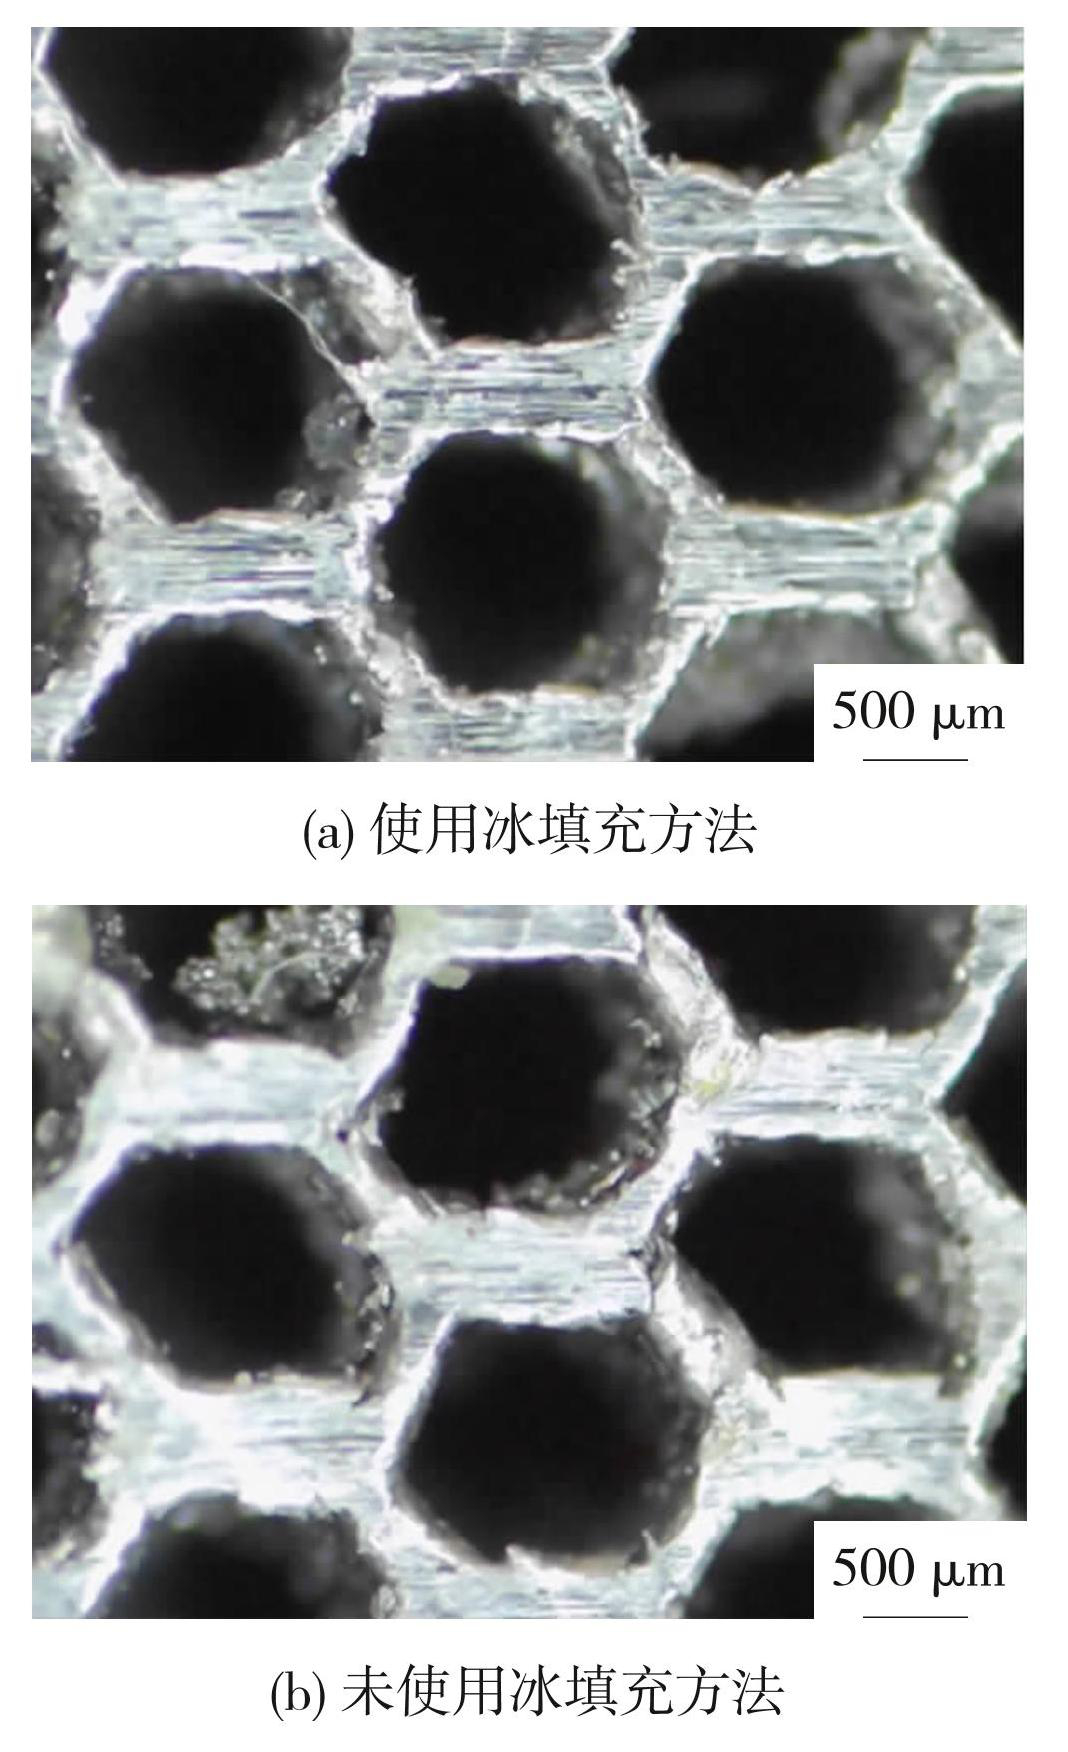
图11冰填充加工后蜂窝孔面积变化
Fig.11Changes in honeycomb pore area after ice filling: (a) use the ice filling method; (b) ice filling methodp is not used
1)基于图像处理的方法建立了一种用于高温合金蜂窝铣削加工表面质量的评价方法。即对蜂窝孔加工后的面积大小进行识别,可高效、精准的对加工质量进行评价。
2)通过单因素实验确定了小孔径高温合金蜂窝最佳的侧铣加工参数的选择范围,在此基础上采用响应曲面法对铣削参数的最优组合进行分析,得到在主轴转速为7 528 r/min、每齿进给量为0.021 mm、切削深度为0.2 mm的条件下,铣削得到的蜂窝孔的孔隙面积最大为0.291 mm2,孔隙率为52.7%,相较于使用未优化的铣削参数条件下孔隙率提升15.9%。
3)设计并制造了针对此类高温合金蜂窝的冰填充夹具,在冰填充条件下进行侧铣实验的蜂窝孔隙面积为0.337 mm2,其孔隙率为61.1%,进一步将孔隙率提升8.4%。
